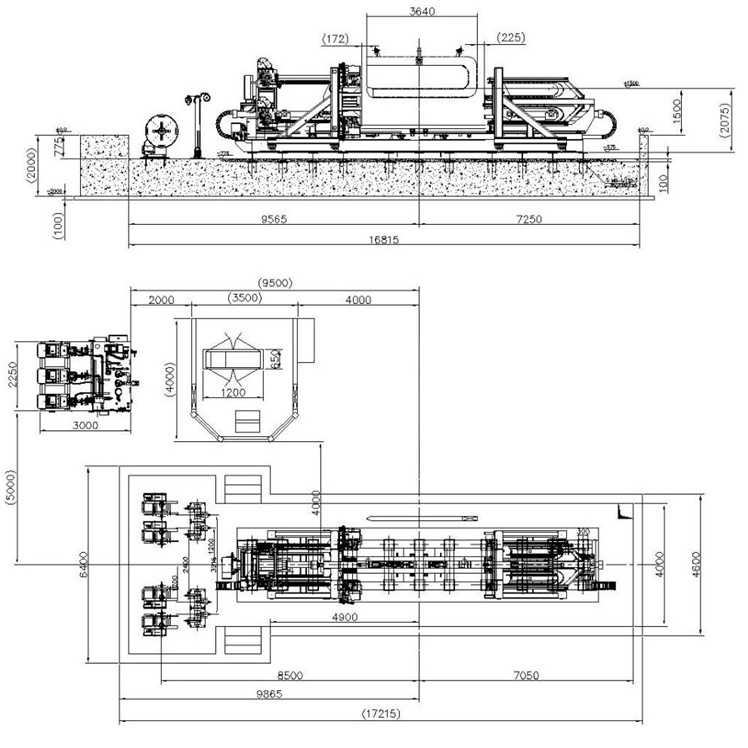
ملخص تنفيذي: يُظهر هذا المقطع، الذي تبلغ مدته حوالي دقيقة ونصف، مسار لفة سلك فولاذي مكشوفة عبر طرف التعبئة لأحد خطوط إنتاج الأسلاك لدينا. تتحرك اللفة على ناقل بكرات إلى محطة التغليف، وتخرج مغطاة بالكامل بغلاف أصفر. ثم تُقلب على حافتها وتوضع على الرف النهائي بجانب اللفة السابقة. يشير العنوان إلى إعادة اللف؛ هذه المرحلة تقع في مرحلة سابقة وليست ضمن هذا المقطع، لذا نركز على محطات التعبئة الموضحة.
جدول المحتويات
- ما يُظهره المقطع
- محطة تلو الأخرى
- لماذا تُلفّ لفائف الأسلاك عبر العين
- تحديد حجم الغلاف المناسب للملف
- مواد تغليف الأسلاك الفولاذية
- يتم قلبها وتكديسها بعد التغليف.
- قائمة التحقق من الاختيارات لخط تعبئة لفائف الأسلاك
- الضوابط والسلامة
- أسئلة وأجوبة هندسية
- الخطوة التالية
- القراءة ذات الصلة
- مصادر
ما يُظهره المقطع
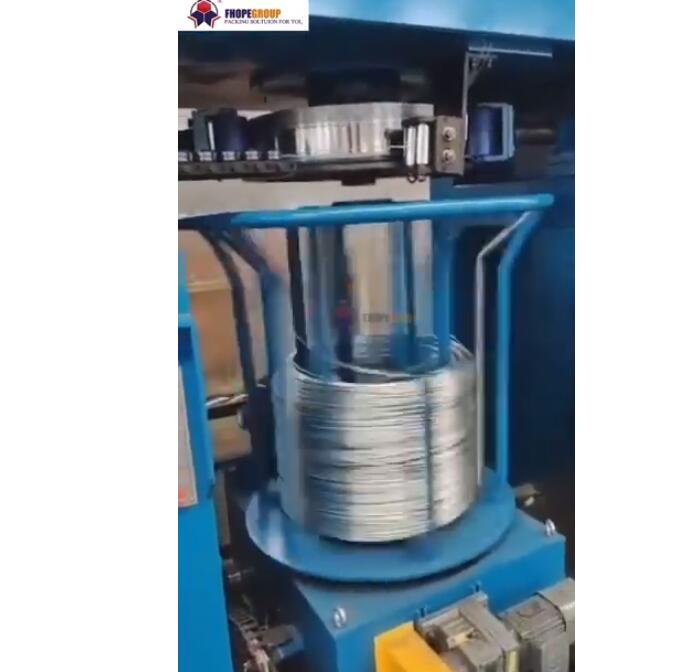
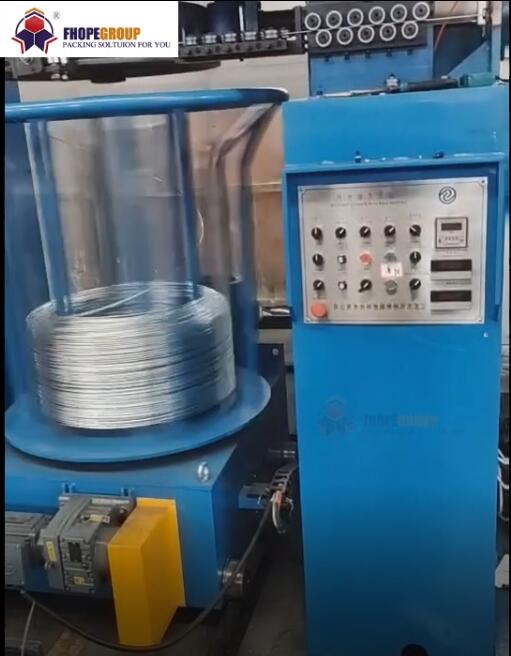
- تغذية: تستقر لفة سلك فولاذي لامع وعارٍ بشكل مسطح على ناقل بكرات يعمل بالطاقة مع إطارات جانبية صفراء. يقف عاملان في الطرف البعيد من الخط.
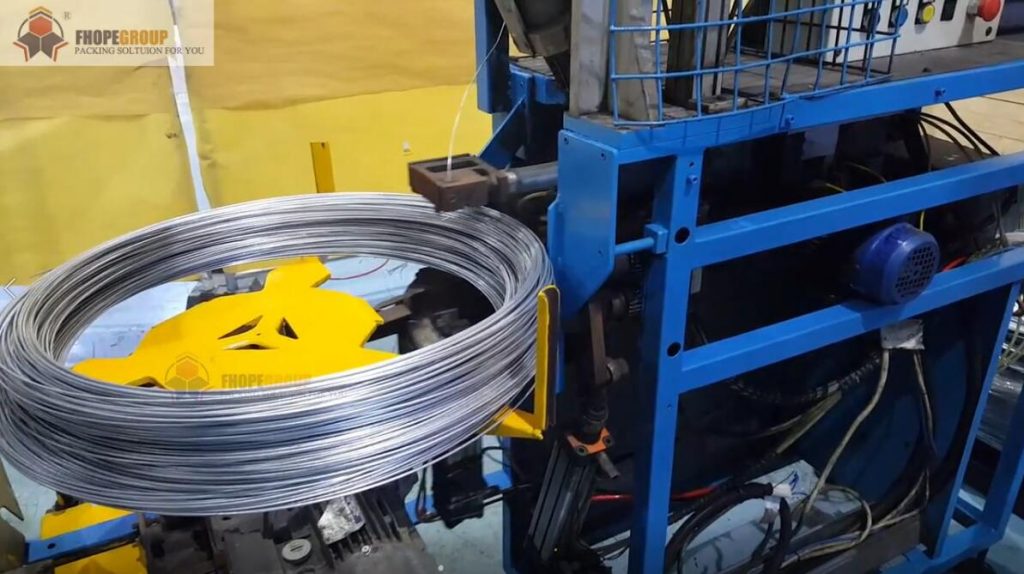
- محطة التغليف: تتوقف اللفة بين أعمدة التوجيه أسفل المحطة. يظهر غلاف أصفر فوق اللفة، وفي غضون ثوانٍ قليلة تُغطى اللفة بالكامل.
- التغذية الخارجية: تتدحرج اللفة الملفوفة على الناقل باتجاه نهاية الخط.
- المحطة النهائية: تُقلب اللفة على حافتها وتوضع على رف. وتوجد لفة ملفوفة ثانية أسفلها.
اللقطات عبارة عن تجربة تشغيلية في قاعتنا، تم تصويرها يدوياً على طول السير الناقل.
محطة تلو الأخرى
| محطة | ما يحدث | مدة المقطع |
|---|---|---|
| تغذية ناقل البكرات | تصل اللفة العارية مسطحة، والعين عمودية | افتتاح |
| محطة تغليف | ملف مغطى بلفافة صفراء يمر عبر العين | حوالي 20-35 ثانية |
| ناقل تغذية | تغادر اللفة الملفوفة المحطة | حوالي 35-75 ثانية |
| قلب ورف | تم قلب الملف من الوضع الرأسي إلى الوضع الأفقي ووضعه على الرف. | آخر 15 ثانية |
أوقات المقاطع مأخوذة من إطارات تم التقاطها كل 4 ثوانٍ تقريبًا، لذا فإن كل حد تقريبي.
لماذا تُلفّ لفائف الأسلاك عبر العين
يحتوي السلك الملفوف على مركز مفتوح. إذا غطى الغلاف الجزء الخارجي فقط، فإن الرطوبة تتسرب من خلال الفتحة ويبدأ الصدأ في اللفات الداخلية.
تُمرر عملية التغليف عبر الفتحة المركزية المادة من خلال مركز الغلاف في كل دورة للحلقة. والنتيجة هي عبوة محكمة الإغلاق بزاوية 360 درجة، من الداخل والخارج، مما يحميها من الرطوبة والصدأ أثناء التخزين والشحن. يتم ضبط نسبة التداخل على الآلة، بين 10% و90% في آلات التغليف FPW الخاصة بنا، بحيث تحصل الشحنات الساحلية على تغطية أكبر من الشحنات المحلية القصيرة.
تحديد حجم الغلاف المناسب للملف
من صفحاتنا الخاصة بلفائف الأسلاك FPW:
| الموديل | لفائف معرف | لفائف OD | عرض لفائف | الوزن فائف | الطاقة |
|---|---|---|---|---|---|
| FPW-400 | أكثر من 300 ملم | 600 – 1200 مم | 40 – 400 مم | 40-400 كجم | 1.5 كيلو واط |
| FPW-500 | 300 – 700 مم | 700 – 1300 مم | 50 – 500 مم | 40-1500 كجم | 3.5 كيلو واط |
| FPW-600 | 300 – 850 مم | 700 – 1400 مم | 150 – 600 مم | 100-4000 كجم | 4.5 كيلو واط |
يتم تحميل النماذج الفردية بواسطة عربة؛ أما في خط إنتاج كهذا، فيتم تغذية آلة التغليف بواسطة سير ناقل. الجداول المعروضة هي نقطة انطلاق وليست قائمة كاملة. يُصمم كل خط إنتاج وفقًا لنطاق لفائف المشروع، مما يسمح بتحريك المجسمات.
مواد تغليف الأسلاك الفولاذية
تعمل آلات تغليف الأسلاك الملفوفة لدينا مع الورق والأغشية والأحزمة المحبوكة. في صفحة FPW-600، تتضمن القائمة أحزمة منسوجة، وورق مركب، وورق كريب، وصولاً إلى أقمشة غير منسوجة، وأغشية مطاطية، وأغشية البولي إيثيلين، والبولي إيثيلين الخطي منخفض الكثافة.
- غشاء مطاطي أو غشاء بولي إيثيلين: محكم الإغلاق ضد الرطوبة، خفيف الوزن ورخيص الثمن.
- حزام منسوج: غلاف خارجي أكثر صلابة للتعامل مع الرافعات والرافعات الشوكية.
- ورق بالإضافة إلى فيلم: ورق ملامس للفولاذ، وغشاء خارجي للحفاظ على جفاف الورق.
الغلاف الأصفر الموجود في المشبك هو اختيار المشروع من حيث اللون والمادة؛ نقوم بمطابقة رأس الحلقة مع المادة التي تحددها.
يتم قلبها وتكديسها بعد التغليف.
تترك اللفة الملفوفة الخاتم مسطحًا، والعين عمودية. قلبه بزاوية 90 درجة ليصبح أفقيًا عند نهاية الخيط له فائدتان:
- مساحة أرضية أقل لكل لفة بينما تنتظر الملفات إرسالها.
- التعامل من خلال العينلذلك يمكن استخدام خطاف على شكل حرف C أو شوكة لأخذ اللفة دون لمس الأسطح الملفوفة.
إذا كان مستودعك يخزن اللفائف بشكل مسطح، فستتحول محطة النهاية إلى مكدس مسطح. أخبرنا بكيفية خروج اللفائف من خط الإنتاج، وسنقوم بتصميم محطة النهاية بما يتناسب مع ذلك.
قائمة التحقق من الاختيارات لخط تعبئة لفائف الأسلاك
- القطر الداخلي والخارجي للملف، والعرض والوزن، الأصغر والأكبر.
- عدد اللفات في الساعة من خط السحب أو إعادة اللف.
- قم بلف المادة وتداخلها، وما إذا كنت ستستخدم حزامًا أيضًا.
- التخزين في نهاية الخط: على الحافة، أو بشكل مسطح، أو على منصات نقالة.
- ارتفاع الناقل واتجاه التدفق في قاعتك.
- يلزم وضع الملصقات أو وزنها قبل الشحن.
الضوابط والسلامة
تختلف المعايير المطبقة باختلاف السوق المستهدف. ففي أسواق الاستيراد الأوروبي، يحدد معيار ISO 12100 طريقة تقييم المخاطر، بينما يغطي معيار EN 415-10 المتطلبات العامة لآلات التعبئة والتغليف، والتي تحدد إجراءات الحماية وترتيبات إيقاف الطوارئ.
تعمل آلات تغليف الورق بتقنية FPW لدينا بواسطة وحدة تحكم منطقية قابلة للبرمجة (PLC)، ويتم ضبط سرعة الحلقة والشد والتداخل على اللوحة. كما يتم تجهيز طرفي الرفع والتكديس بسياج ليتناسب مع كل تصميم.
أسئلة وأجوبة هندسية
س: هل يُظهر المقطع عملية إعادة لف السلك؟ ج: لا. إنه يُظهر نهاية التعبئة والتغليف: الناقل، والتغليف، والقلب، والتخزين على الرفوف. تتم عملية إعادة اللف قبل هذه المرحلة.
س: ما هو وزن اللفائف الذي يمكن أن تتحمله آلات لف اللفائف السلكية لدينا؟ ج: من 40 كجم على طراز FPW-400 إلى 4000 كجم على طراز FPW-600، حسب الطراز.
س: ما مقدار التداخل الذي يمكن ضبطه؟ ج: بين 10% و90%، يتم ضبطه على الجهاز لكل نوع من أنواع الملفات.
س: هل يمكن لفّ الخيط بالورق والفيلم؟ ج: نعم. الورق والفيلم والأحزمة المحبوكة كلها خيارات متاحة. نقوم بضبط رأس الحلقة وفقًا للمواد التي تحددها.
س: كيف يتغير اتجاه اللفائف على طول الخط؟ ج: تصل اللفائف مسطحة مع وجود فتحة عمودية للتغليف، ويتم قلبها بزاوية 90 درجة لتصبح الفتحة أفقية في المحطة النهائية للتخزين.
س: ما هي إعدادات التغليف التي تم ضبطها على اللوحة؟ ج: سرعة الحلقة والشد والتداخل، مع تداخل يتراوح بين 10٪ و 90٪، من خلال لوحة PLC.
س: لماذا يتم وضع اللفائف على حافتها في النهاية؟ ج: هذا يوفر مساحة أرضية ويسمح لخطاف على شكل حرف C أو شوكة برفع اللفيفة من خلال العروة.
الخطوة التالية
نقوم بتحديد حجم خط تعبئة لفائف الأسلاك في ثلاث خطوات:
- أرسل رسم التخطيط الخاص بك مع نطاق اللفائف، وعدد اللفائف في الساعة، ومادة التغليف، إلى info@fhopepack.com.
- استلم عرضًا خلال 48 ساعة، مع نموذج الغلاف، وتصميم الناقل، والمحطة النهائية.
- احجز معاينة للموقع لذلك نؤكد الربط بين الرسم أو خط إعادة اللف ومنطقة التخزين.
القراءة ذات الصلة
- آلة لف وتعبئة لفائف الأسلاك الفولاذية: FPW-500 أو FPW-600
- خط إعادة لف وضغط لفائف الأسلاك الفولاذية الأوتوماتيكي
- رافعة لفائف أسلاك فولاذية: إمالة هيدروليكية بزاوية 90 درجة
- آلة تغليف لفائف الأسلاك
مصادر
- الآلة أثناء العمل: الفيديو على اليوتيوب (حوالي 1.5 دقيقة)
- قيم FPW-400: FPW-400
- قيم FPW-500، عبوة محكمة الإغلاق بزاوية 360 درجة، تداخل: FPW-500
- قيم ومواد FPW-600: FPW-600
- تغليف من خلال القلب، أحزمة ورقية/فيلمية/محبوكة: آلة تغليف لفائف الأسلاك
- نطاق المعايير: ISO 12100:2010؛ إن شنومكس-شنومكس: شنومكس
- توقيت تقديم المقترح: الموافقة على طلب تعديل المنزل (تقديم المقترح خلال 48 ساعة)
آخر مراجعة: 2026-10-06