将上面的 xxxxxx 替换为实际的 YouTube 视频 ID。
优化线圈保护:为工业应用选择合适的拉伸膜
在现代制造和分销领域,确保卷材产品在搬运、储存和运输过程中的完整性至关重要。无论是金属、电线、电缆、软管还是其他材质的卷材,都容易受到潮湿、灰尘、磨损和移位等因素的损坏。拉伸膜,特别是线性低密度聚乙烯 (LLDPE),已成为提供可靠保护和单元化包装的必备工具。了解拉伸膜的特性和选择标准对于提高运营效率和最大程度地减少产品损失至关重要。
### 了解拉伸膜:材料科学和生产见解 拉伸膜,通常称为拉伸包装,主要由 LLDPE 树脂制成。其决定性特性是高弹性,使其能够在负载周围显著拉伸,利用其弹性恢复来形成安全的密封。**生产工艺和薄膜类型:**制造工艺显著影响薄膜性能。主要方法包括:1.**流延挤出:**树脂通过平模挤出到冷却辊上。该工艺通常生产出透明度高、展开安静、粘附性好的薄膜,通常是仓库环境的首选。多层共挤(通常 5-7 层或更多,有时结合材料研究中提到的纳米层技术)可实现特定性能,如增强抗穿刺性或仅粘附一侧。2.**吹塑挤出:**树脂通过圆形模头挤出并充气成气泡,然后冷却并塌陷。吹塑薄膜通常比同等厚度的流延薄膜具有更高的抗穿刺和抗撕裂性能,尽管其透明度较低,且放卷噪音通常较大。这种韧性对于不规则或边缘锋利的卷材来说非常有利。取向工艺(在制造过程中拉伸薄膜)使聚合物分子取向,从而增强拉伸强度和承重能力。
### 线圈包装膜的关键性能参数 选择合适的拉伸膜需要了解关键的技术规格,通常以 ASTM 标准为基准。 对于 80 规格(20.3 微米)的薄膜,与卷绕相关的典型性能指标包括:* **极限拉伸强度(MD/TD):** 测量薄膜在纵向(机器方向 - MD)或横向(横向 - TD)拉伸时断裂前所能承受的最大应力。 高 MD 强度(例如 6800 psi)对于抵抗包装周期中的力至关重要。 (参考:ASTM D882)* **MD:**6800 psi * **TD:**5600 psi * **伸长率(MD/TD):**表示薄膜在断裂前可拉伸的百分比。 高伸长率(例如,MD 670%,TD 825%)可使薄膜紧密贴合线圈形状。 (参考:ASTM D882)* **MD:** 670% * **TD:** 825% * **抗撕裂性(MD/TD):** 衡量薄膜在撕裂开始后抵抗撕裂扩展的能力。 较高的值(例如,TD 618 克)对于防止小穿孔变成大故障至关重要,尤其对于潜在的锋利金属线圈边缘而言。 (参考:ASTM D1922)* **MD**:175 克(218.75 克/密耳)* **TD**:618 克(772.5 克/密耳)* **落镖冲击试验(抗穿刺性):测量刺穿薄膜所需的能量。 值越高(例如 180 克),表示抵抗尖角或搬运设备穿透的能力越强。 (参考:ASTM D1709)* **数值**:180 克(225 克/密耳)* **预拉伸潜力**:表示在保持负载完整性的情况下,薄膜在断裂前可通过动力拉伸包装设备拉长的最大百分比。 较高的值(例如 325%)可以通过减少每次负载使用的薄膜来节省材料。
* **值**:325% * **粘性**:使薄膜无需粘合剂即可粘附在自身上的特性。 测量的力(例如,350% 预拉伸时为 200 克)可确保各层有效粘合以实现牢固包裹。
### 为卷材包装机械量身定制的拉伸膜规格 拉伸膜卷和包装设备之间的兼容性对于顺利运行至关重要。 关键尺寸参数包括:* **薄膜卷外径(OD):** 通常为 100-200 毫米,由机器的薄膜输送能力决定。
* **膜卷内径 (ID) / 芯尺寸:** 标准芯为 50 毫米(2 英寸)或 76 毫米(3 英寸)。 必须与机器的芯轴相匹配。
* **薄膜宽度:** 通常为 50 毫米至 150 毫米,适用于专业的线圈缠绕机,可实现围绕线圈轮廓的集中缠绕。 更宽的薄膜(例如 500 毫米/20 英寸)用于包裹整个线圈的轨道包装机。
* **薄膜厚度(规格):**虽然 80 规格(20.3 微米)很常见,但**最小厚度为 >25 微米(约)。 通常建议使用 100 号规格** 来提供强大的线圈保护,特别是对于较重或边缘锋利的产品,以确保足够的抗穿刺和抗撕裂性。 对于要求苛刻的应用,可能需要更厚的薄膜(厚度高达 120 号或以上)。
### 拉伸膜在卷材包装物流中的战略优势 使用正确的拉伸膜进行卷材包装可带来显著的运营和财务优势:* **增强产品保护**:形成一道严密的屏障,抵御湿气(防止金属卷材生锈)、灰尘和污垢等环境污染物。 专用薄膜可以为户外存储提供紫外线防护,或为敏感金属提供挥发性腐蚀抑制剂 (VCI) 特性。
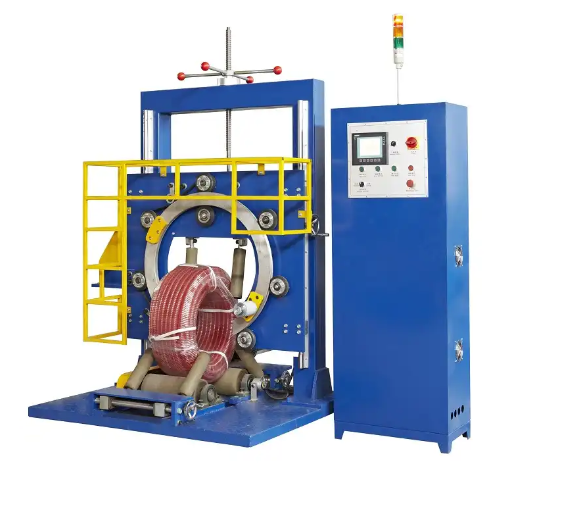
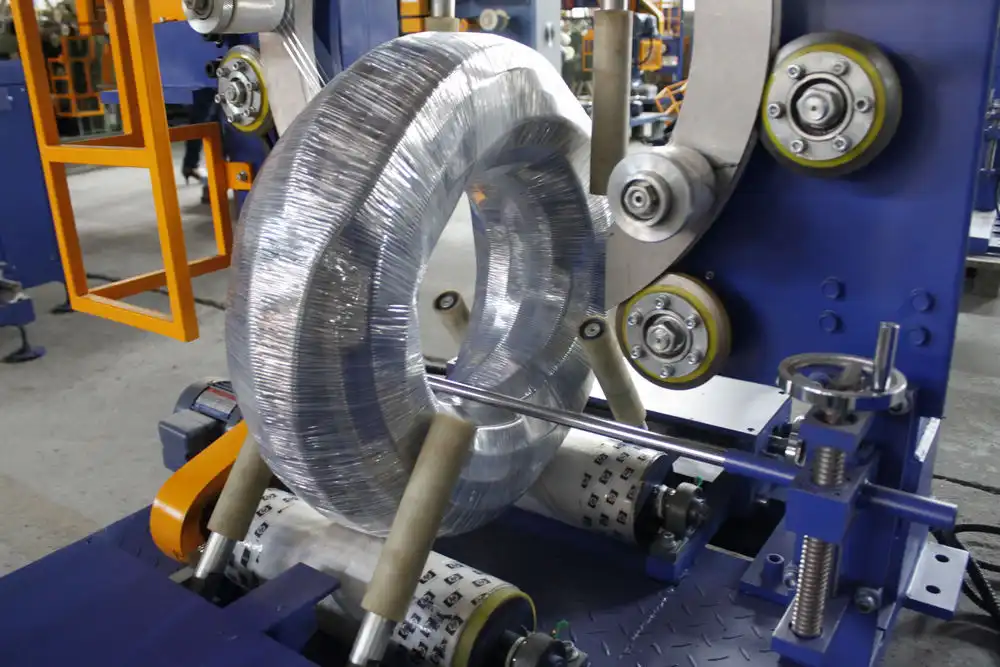
* **卓越的负载稳定性和约束性:**薄膜的弹性恢复力可施加恒定的张力,固定线圈,防止层间移位(伸缩),并确保在动态运输条件下保持稳定。 这直接降低了损坏率和相关成本。 正确的应用技术是关键,通常通过自动化[线圈包装机](https://www.fhopepack.com/Coil_packing_machine.html)实现。
* **提高了运营效率:**与手动捆扎或装袋相比,自动和半自动线圈包装系统大大减少了人工需求和包装周期时间。 机器之间实现了一致的包装质量,提高了标准化。
* **成本效益和源头减量**:高性能薄膜,尤其是与动力预拉伸设备一起使用时(实现 200-300% 的拉伸),可优化材料使用率。 与低拉伸性薄膜或捆扎(可能会损坏卷材边缘)或笨重的包装箱等替代方法相比,这减少了每卷薄膜的消耗量,从而有助于降低总包装成本并实现可持续发展目标。
选择最佳拉伸膜:关键考虑因素
选择最有效的拉伸膜需要评估几个因素:
- 线圈特性: 重量、直径、宽度、材质类型(金属、塑料、橡胶)以及边缘状况(锋利/光滑)。较重、较大或较锋利的卷材通常需要更厚的薄膜,并具备更高的抗穿刺和抗撕裂性能。
- 包装设备: 手动涂布机、半自动转盘式涂布机或全自动轨道式包装机。机器的性能,尤其是预拉伸水平,决定了可有效使用的薄膜类型。
- 负载要求: 需要简单的遏制与高安全性、环境保护(室内/室外存储)或腐蚀抑制等特殊需求。
- 物流链: 储存时间、运输方式(公路、铁路、海运)和处理频率都会影响所需的保护级别和负载稳定性。
结论:影片选择的战略重要性
拉伸膜不仅仅是一种包装材料,它更是一种工程组件,对于保护整个供应链中珍贵的卷材资产至关重要。通过仔细考虑材料科学、性能指标、应用需求和现有的包装技术,分销商和制造商可以选择最佳的拉伸膜解决方案。这一战略选择直接影响着产品完整性、运营效率、成本控制以及在严苛的工业环境中的客户满意度。