执行摘要
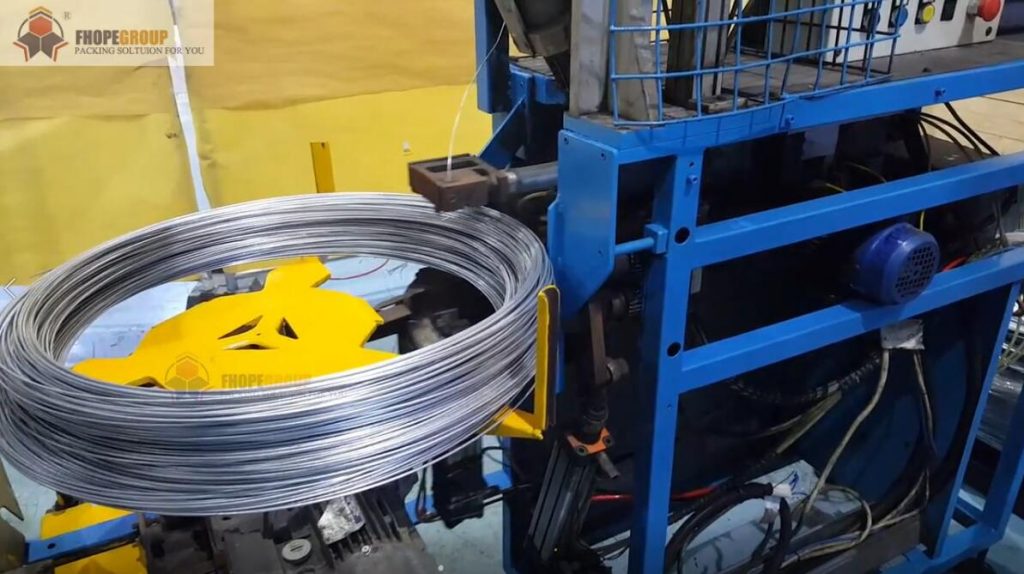
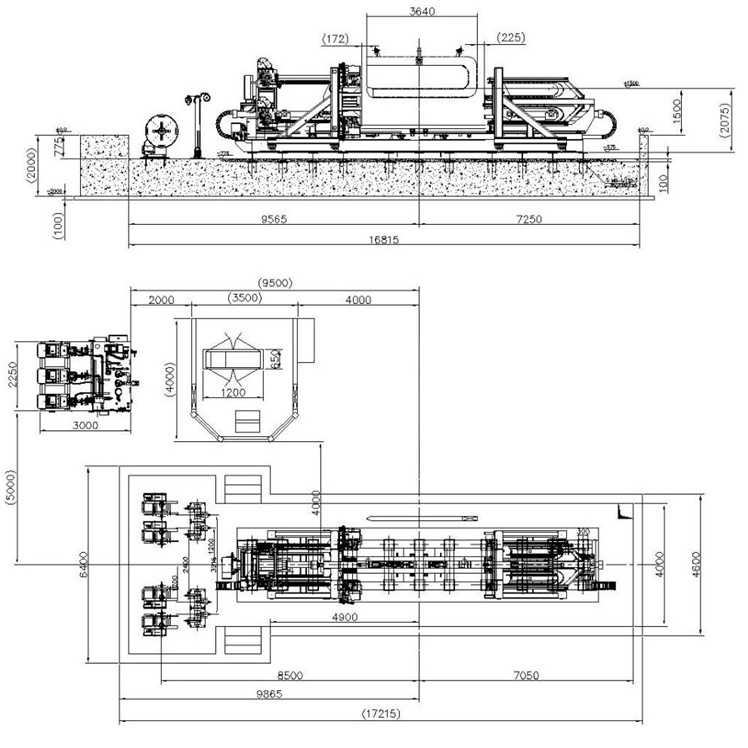
聚氨酯气管卷绕机采用卷筒式设计,可将挤出生产线生产的气管直接卷绕到带法兰的卷轴上,而非卷成松散的无支撑线圈。该卷绕机可保持均匀的管材张力,使气管沿卷筒宽度方向并排移动,从而避免横向缠绕,并自动将卷绕作业转移到辅助工位,确保上游挤出工艺在换工期间不间断运行。本指南详细介绍了机器布局、卷筒容积容量计算公式、张力控制原理以及卷筒式和捆扎式线圈的操作选择标准对比。
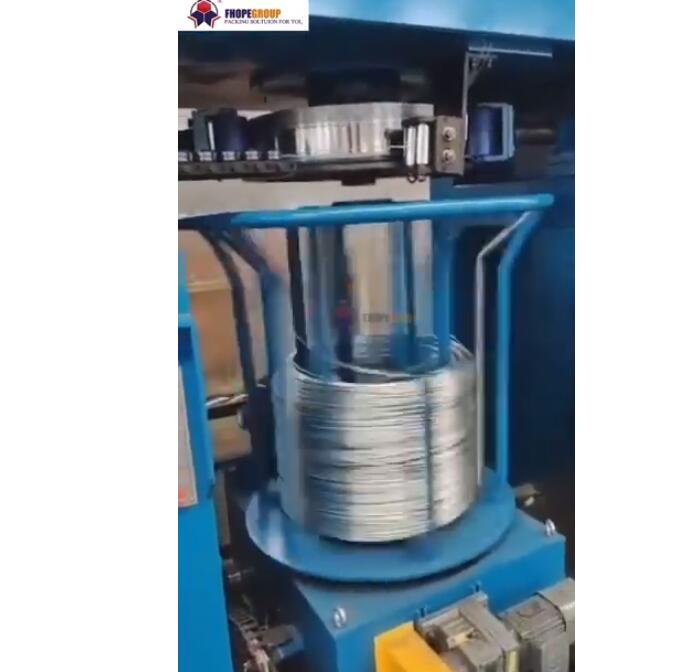
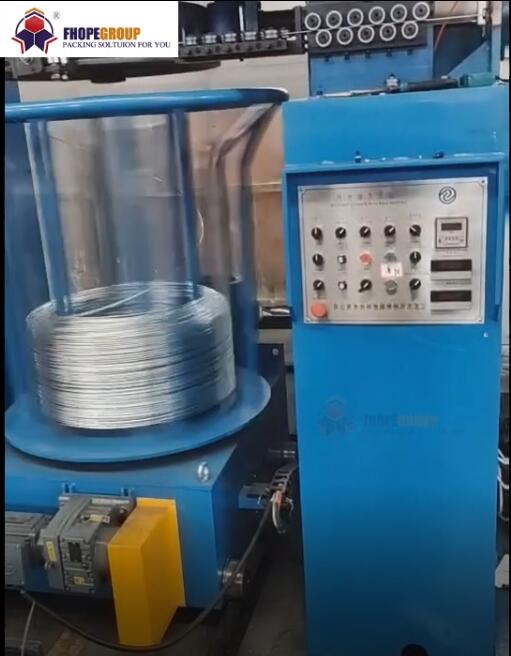
每个绕线工位都安装在坚固的钢结构框架上,配备独立的驱动电机、悬臂式线轴、精密低摩擦导轮和机械张力调节器。专用的控制柜配备工业按钮、指示灯和人机界面 (HMI),用于管理工位顺序。当气动聚氨酯 (PU) 管穿过导轮组件时,它会均匀地缠绕在驱动线轴上,而相邻的工位则处于待命状态,随时准备切换。
目录
为什么要将PU管缠绕在线轴上?
聚氨酯 (PU) 和聚酰胺(尼龙)气动管材具有高柔韧性、结构弹性和天然弹性记忆。当卷成松散的无芯线圈时,连续堆叠往往会导致管材弯曲变形、在压缩载荷下发生椭圆化,以及在现场展开时内部线圈缠绕。
将管材缠绕到刚性带法兰的线轴上,机械装置可固定每一圈,防止运输过程中发生层间挤压,并使用户能够在标准放线器上平稳地放出所需长度,而无需展开整个包装。连续长度的管材(例如 100 米或更长的小口径气动管)采用线轴包装时,投资回报率最高。相反,短的消费级管束以捆扎散装的方式包装则更经济。
卷线器的工作原理
- 饲料: 管材从水冷槽和牵引装置的下游挤出线进入卷绕机,或者从二次复卷操作中的主卷筒进入卷绕机。
- 电压: 可调节的导轮和专用张紧器可保持校准的拉力,防止松弛滑动,而不会使管壁发生塑性拉伸。
- 导线: 自动化的机械或伺服横移装置将管子均匀地铺在卷筒横移宽度上,逐圈铺设,并精确匹配节距。
- 速度同步: 随着线圈缠绕的进行,绕组直径增大,变频器会持续调节旋转轴的转速,以匹配牵引线的速度。在技术报价过程中,会通过控制摆臂位置或主动闭环张力反馈来确认精确同步。
- 连续切换: 集成式PLC跟踪连续的线性长度。当达到预设目标长度时,管材被夹紧并切割,生产线立即切换到备用卷绕工位,而无需停止上游挤出工序。
- 卸下: 完成的线轴固定在外尾端,通过机械方式从悬臂轴上脱开,然后转移进行包装。
该系统采用集中式PLC和HMI控制,可选择自动和手动模式[制造商额定值]。集成传感器持续检测管子位置和进料状态,而自动诊断程序会在张力损失或工艺故障发生时发出可见和可听见的警报[制造商额定值]。
线轴容量:多少米
带法兰圆柱形管轴的理论承载能力取决于管轴几何形状和管子外径(OD):
- 每层圈数 = 横梁宽度 ÷ 管径
- 层数 = (法兰直径 − 芯径) ÷ 2 ÷ 管外径
- 总长度 ≈ 3.14 × 平均直径 × 每层圈数 × 层数
其中:平均直径 = (法兰直径 + 芯径) ÷ 2。
以下计算说明了外径为 8 毫米的管子缠绕在卷轴上的容量,该卷轴的芯轴直径为 200 毫米,法兰直径为 400 毫米,横向宽度为 300 毫米(仅为示例):
| 确保 | 计算 | 成果 |
|---|---|---|
| 每层圈数 | 300 8÷ | 37导 |
| 层 | (400 − 200) ÷ 2 ÷ 8 | 12层 |
| 总圈数 | 37×12 | 444导 |
| 平均直径 | (400 + 200)÷ 2 | 300 毫米(0.3 m) |
| 总长度 | 3.14 × 0.3 米 × 444 | 关于418 m |
| 填充时间(30米/分钟) | 418 30÷ | 关于14分钟 |
填充周期决定了工位切换频率,并限定了操作员可用于松开夹具、卸下成品线轴和装载空卷筒芯的时间窗口。实际操作中,净可用容量略低于理论最大值,因为最外层需要与法兰边缘保持一定距离以防止边缘溢出。卷筒芯、法兰和横向尺寸的最终确定将在订单报价时进行核实。
张力和铺层质量
保持校准后的管线张力和横向运动学直接影响结构组件的完整性和管材尺寸公差:
- 张力不足: 缠绕的线团会失去层间摩擦力,导致线包松散,在高速放线时会发生伸缩、下垂或塌陷。
- 过度紧张: 柔软的弹性聚氨酯(PU)管在过大的拉伸力作用下会发生轴向伸长,导致外径缩小、壁厚变薄。这种尺寸偏差会导致管材泄漏或从精密气动快插接头中脱落。
- 横移距不匹配: 相对于轴转速,横向移动速度不正确会导致线圈间重叠、间隙以及卷筒横向移动过程中局部出现桶状凸起。
卷绕张力必须根据管材的聚合物等级、硬度和壁厚进行配置。在建立新的生产流程时,必须验证初始内芯圈和外层圈的外径尺寸稳定性。
线圈或捆扎线圈
选择卷绕式卷筒机还是散装卷筒机取决于目标包装外观和下游二次包装要求:
| 参数 | 双工位绕线机 | 散卷式卷取机及捆扎系统(FCL系列) |
|---|---|---|
| 包装格式 | 带法兰的刚性线轴/线筒 | 带状无芯线圈 |
| 包装尺寸 | 根据线轴图纸配置,报价时确认。 | 内径 100–300 毫米,外径 300–400 毫米,宽度 100 毫米 |
| 卷绕式信封(FCL系列) | 自定义线轴几何形状 | 线圈外径 200–600 毫米,内径 180–250 毫米,高度 40–140 毫米 [制造商额定值] |
| 成品包装重量 | 取决于线轴尺寸 | 8-50 kg |
| 车站换乘 | 连续双工位机械切换 | 双轮连续卷绕式气动卸料机 [制造商额定值] |
| 包装材料搬运 | 直接卷绕 | 通过气动送膜方式输送拉伸膜(PVC/PE/PP,厚度 25 µm,宽度 50–70 mm)[制造商额定值] |
| 下游业务 | 法兰标签,主纸箱包装 | 外径捆扎带、周边拉伸缠绕、机器人码垛 |
注:每卷18-35秒的循环速度、最高100转/分钟的转速以及380伏60赫兹三相电源规格仅适用于独立式FCL散卷机(制造商额定值)。双工位卷筒机连续运行,与上游挤出线的速度相匹配。
选择清单
- 管材规格: 聚合物基材(PU、尼龙、PE、氟聚合物)和精确的外径/内径公差。
- 线轴几何形状: 根据客户的放线设备,确定每卷线筒的目标长度、法兰外径、芯筒直径和总横移宽度。
- 牵引速度: 挤出线最小和最大运行速度(米/分钟)。
- 自动化要求: 自动双工位长度计数、自动气动切割和尾部折叠机构。
- 站点配置: 单工位设计(需要生产线蓄能器)与双工位连续切换以避免挤出机生产线停机。
- 二级包装接口: 下游对保护性法兰端盖、瓦楞纸主纸箱或码垛单元的要求。
安全
该机械设备的设计完全符合欧洲统一的安全标准:
- EN ISO 12100:2010: 工业机械设计中的风险评估和风险降低原则。
- EN 415-10: 包装机械及相关辅助搬运装置的一般安全要求。
- EN 60204-1: 工业机械的电气安全、绝缘和接地要求。
主要操作危险包括驱动筒轴的高速旋转能量以及进料导辊与移动车组件之间的机械夹点。每个工位均配备互锁式周界物理防护装置、低摩擦夹点屏障,以及位于两个操作台的双通道四级紧急停止按钮。
工程常见问题解答
问:双工位卷绕系统可以缠绕哪些管材?答:该系统可处理热塑性聚氨酯(PU)、聚酰胺/尼龙(PA6、PA11、PA12)、聚乙烯(PE)和柔性PVC气动气管。
问:更换线轴时挤出生产线是否需要停止或减速?答:不需要。卷取机在达到预设批次长度后会自动将管材输送至备用空线轴,从而使挤出生产线保持恒定速度运行。
问:如何计算定制线轴尺寸的实际包装容量?
A:应用体积公式: Length ≈ 3.14 × [(Flange Diameter + Core Diameter) ÷ 2] × [Traverse Width ÷ Tube OD] × [(Flange Diameter − Core Diameter) ÷ (2 × Tube OD)]通常会扣除 5-10% 的安全裕度,以适应轮缘间隙。
问:这台机器可以改装成生产无芯捆扎线圈吗?答:生产无芯捆扎线圈需要使用FCL系列卧式卷绕捆扎机,该机采用可折叠芯轴和集成式气动捆扎装置,而不是法兰式卷轴轴。
下一步
- 请提交您的技术参数: 请将管材外径/内径尺寸、挤出牵引线速度和目标卷筒工程图纸发送至 info@fhopepack.com。
- 工程方案: 我们的工程团队计算扭矩限制、横移齿轮比和工位切换运动学。
- 正式引用: 24小时内即可收到详细的设备布局图、功能规格表和正式报价单。
相关阅读
来源
- FHOPE FCL100 / FCL-H300 型自动卷管机规格
- FHOPE全自动管材卷绕捆扎机FCL-200/FCL-H600规格
- EN ISO 12100:2010; EN 415-10; EN 60204-1 机械安全标准
- 工业用聚氨酯管材双工位绕线站运动学规格
最后更新时间: 2026年10月29日