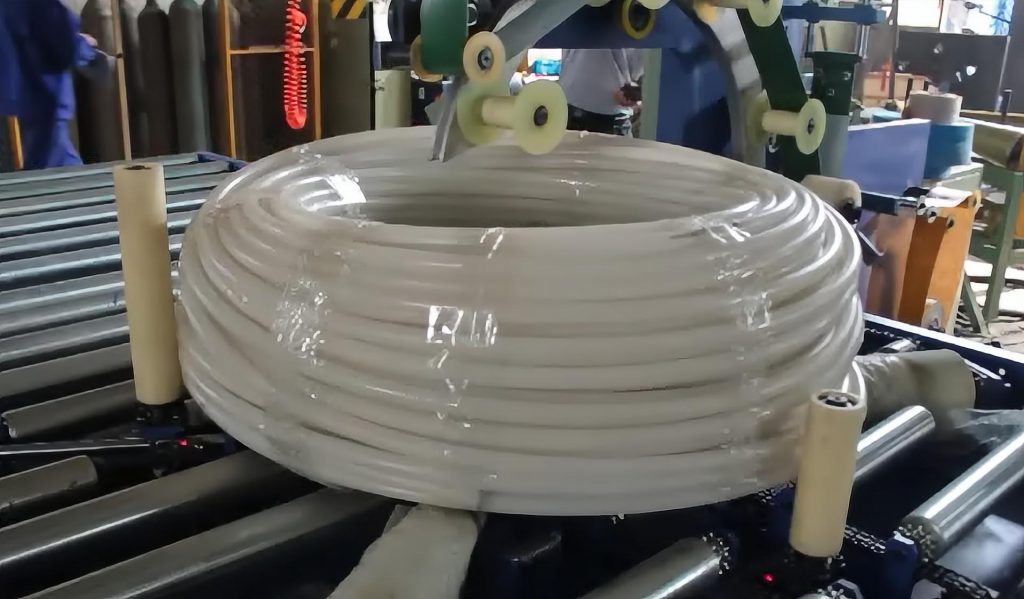
概要:在自动化分切卷材包装中,协调90°翻转机、轨道式贯通包装机和堆叠龙门架的运动学,决定了生产线的吞吐量和表面保护。设定薄膜重叠率,即可确定与卷材外径 (OD) 和芯轴内径 (ID) 相关的所需包装环转数。本技术工程指南详细阐述了卷材尺寸、每个包装环循环的薄膜推进量、机械生产线同步以及符合国际安全标准的集成参数之间的数学关系。
为什么先倾斜、环绕,再堆叠——序列的逻辑
下游分切卷材包装线处理来自分切主卷取机的窄条分切钢带。分切卷材的运输和保护需要严格的机械顺序,该顺序由轨道运动学和边缘载荷保持控制。
+------------------+      +-------------------+      +------------------+      +------------------+
| Slit Strip Exit  | ---> | 90° Upender Tilt  | ---> | Orbital Eye-Thru | ---> | Gantry Transfer  |
| Eye-to-the-Sky   |      | Bore: Horiz (Wall)|      | Stretch Wrapping |      | Pallet Stacking  |
+------------------+      +-------------------+      +------------------+      +------------------+
1. 先倾斜(90° 轴偏移)
分切卷材通常以“朝上”的姿态(卷芯垂直,侧边朝下)从捆扎或存储站转移。而贯通式轨道包装机则要求钢卷芯的卷芯孔保持水平(“朝内”)。液压翻转装置将卷芯刚性地倾斜90°,使其位于驱动的聚氨酯托辊上。这一步骤为旋转的包装环和薄膜托架提供了必要的间隙,使其能够自由地穿过内孔,而不会受到机械干涉。
2. 下一个(环形外壳)
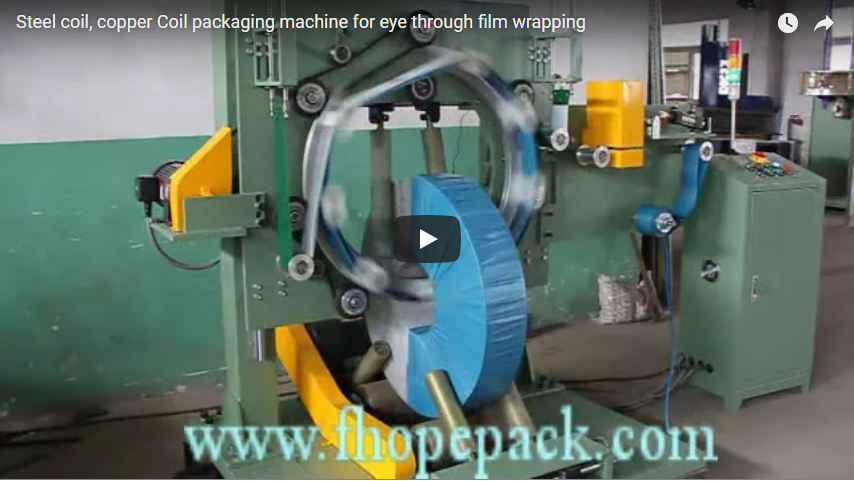
当线圈定位到位并保持内孔水平后,它在双支撑辊上旋转,同时轨道穿梭环在线圈孔内持续旋转。LLDPE拉伸膜或VCI复合包装膜同时包裹线圈的两侧、外径和内孔。贯穿式包装可保护易损的切口边缘免受运输过程中空气中的水分、冷凝水和边缘冲击的损害。
3. 最后堆叠(表面保护)
自动高架龙门式取放系统采用机械剪式抓取器、电磁吸头或真空吸盘将成品卷材放置在托盘上。包装后严格按照堆叠顺序进行堆垛,薄膜层起到机械抓取器钳口与卷材表面之间的保护缓冲作用,防止刮伤或二次卷材伸缩。
4. 连续在线流
集成动力链式或滚筒式输送机可消除高架起重机在厂房间进行物料转移,从而消除瓶颈延误、链条吊索损坏和高风险的人工吊装。
线圈圈数——一个线圈需要多少圈?
实现 100% 表面封装所需的环旋转总圈数取决于线圈外径 (OD)、带材宽度、薄膜幅宽、目标重叠百分比和系统机械前进。
       Film Advance per Ring Turn (OD)
  <--------------------------------------->
  +------------------+--------------------+
  |    Layer Pass 1  |    Layer Pass 2    |
  +------------------+--------------------+
  |<- Overlap Width ->|
运动学前进模型
当包裹环形几何体时,薄膜重叠部分在外周和内孔之间会发生变化。因为内径周长小于外周周长(π × ID < π × OD),薄膜密度自然会在孔径处聚集。因此,覆盖率的计算必须以孔径处为基准。 外周长 防止出现漏洞:
Advance_OD = Film_Width × (1 - Overlap_Ratio)
Ring_Turns = Coil_Outer_Circumference ÷ Advance_OD = (π × Coil_OD) ÷ [Film_Width × (1 - Overlap_Ratio)]
实例演示(工程校准)
| 技术参数: | 规格/价值 | 公式/方法 |
|---|---|---|
| 线圈外径 (OD) | 1,200 毫米 | 指定线圈尺寸 |
| 线圈孔径(ID) | 508 毫米 | 标准分切刀芯轴尺寸 |
| 线圈外周长 | 3,770 毫米 | π × OD = 3.1416 × 1,200 mm |
| 胶片宽度(Wf) | 150 毫米 | LLDPE高拉伸膜 |
| 目标重叠率 | 50%(0.50) | 重型出口防护等级 |
| 每转线性推进 (At) | 75 毫米 | 150 mm × (1 - 0.50) |
| 计算出的环圈圈数 | 51回合 | 3,770 mm ÷ 75 mm = 50.27 (round up) |
| 最终孔重叠率 | 〜79% | 评估内径为 508 毫米(π × ID = 1,596 mm) |
为了完成两层保护层(200% 覆盖),驱动控制器将循环参数加倍至 102 圈,同时调整输送机托辊的进给速度。
Calculated Coverage Ratio:
Outer Diameter (OD): [==== Overlap 50% ====]
Inner Core (ID):     [======== Overlap 79% ========]
影响循环计数的工艺变量
| 变量条件 | 环数变化 | 机械/工艺原因 |
|---|---|---|
| 线圈外径增大 | 增加 | 周长越大,需要采取更先进的步骤来密封周边。 |
| 重叠部分增加(例如,30% -> 60%) | 增加 | 每回合推进距离减少(A_t)需要每层增加更多的环圈数。 |
| 减少重叠部分(例如,50% -> 30%) | 减少 | 每转推进距离越长,循环速度越快,但防潮层会受到影响。 |
| 更宽的胶片卷材(例如,100 -> 250 毫米) | 减少 | 每转覆盖率越高,总的线条索引时间就越短。 |
| 窄缝宽度(< 50 毫米) | 恒定(受控) | 需要辅助侧导向辊以防止线圈在循环过程中倾倒。 |
每行设置:流程配置矩阵
每条分切卷材生产线都通过PLC驱动的参数预设,与带材合金、规格、表面敏感性和物流要求相匹配:
| 控制参数 | 控制机械因素 | 典型工程范围 | 过程目标 |
|---|---|---|---|
| 电影重叠 | 环境暴露与物流 | 30的% - 60% | 国内内陆运输占30%;多式联运海运占50%至60%。 |
| 预拉伸率 | 动力双滚子托架齿轮 | 150的% - 250% | 最大限度减少薄膜用量;硬化薄膜以锁定条带层,防止边缘剪切 |
| 薄膜张力 | 变频制动器/称重传感器 | 北纬150度至350度 | 稳定条带束,同时不压缩敏感的条带边缘。 |
| 翻转机循环时间 | 液压比例阀速度 | 25 – 45秒 | 平稳加速可防止松散的外侧圈移位 |
| 托辊速度 | 变频驱动同步齿轮电机 | 1.5 – 4.5 米/分钟 | 使线性周长进给与包覆环转速同步 |
| 龙门架分层模式 | 托盘规格和有效载荷限制 | 每叠 2-8 圈 | 采用中心重力堆叠模式,中间用木头或纸板垫片隔开 |
技术规格
| 参数维度 | 标准重型线路包 |
|---|---|
| 线圈有效载荷能力 | 每站 500 – 5,000 公斤 |
| 线圈外径 (OD) | 600 – 1,800 mm |
| 线圈内径 (ID) | 400 – 610 毫米(兼容芯轴) |
| 分条卷材宽度范围 | 20 – 500 mm |
| 环轨道速度 | 40 – 100 转/分(变频控制) |
| 包装薄膜介质 | LLDPE拉伸膜/VCI防锈绉纸/PP编织膜 |
| 薄膜卷材宽度 | 100 – 250 毫米(卷筒外径:≤ 200 毫米;卷芯:50/76 毫米) |
| 液压单元工作压力 | 12 – 16 兆帕 |
| 主系统电源 | 三相,380V/480V,50/60 Hz(总连接负载:15–28 kW) |
| 气动供应需求 | 0.6 – 0.8 兆帕(洁净干燥的压缩空气) |
| PLC和HMI平台 | 西门子 S7-1500 / Allen-Bradley CompactLogix |
技术选择清单
在发出询价函(RFQ)之前,请核实以下工程参数:
- 线圈尺寸极端值:最大和最小外径、孔径、最小和最大单个狭缝宽度以及最大单位线圈质量。
- 上游握手:直接从旋转闸臂、下行装载车或自动高架翻转夹具出口。
- 材料冶金与表面:高强度碳钢、镜面抛光不锈钢、电工硅钢、铜或预涂漆线圈(需要无痕聚氨酯触点)。
- 目标系统节拍时间:每小时所需的循环次数(例如,20-35 线圈/小时),确定是否需要双环滑架或高速穿梭驱动器。
- 托盘堆垛几何形状托盘尺寸、最大整体堆垛高度、间隔杆自动化和地面布局限制。
- 生产线占地面积净空:可用工位长度、滚筒输送机中心线高度、起重机吊装净空高度限制和基础深度。
- 监管指令:符合相关规定(CE 机械指令、EN 标准、OSHA、UL508A 电气面板制造)。
安全和国际指令
重型卷材搬运机械必须隔离运行中的动能状态和储存的能量状态,以防止夹伤、挤压和剪切危险:
- 周界围栏和互锁:在翻转机和龙门架转换区周围设置完全安全围栏,符合以下规定: ISO 14120 与输送机进料点和出料点的 4 类/PLe 光电光幕配套使用。
- 机械协调设计执行符合 ISO 12100:2010 (风险评估和风险降低) IN 415-10:2014 (包装机械的安全要求:模块化包装系统)
- 防跌落液压系统:平衡保持阀直接硬管连接到翻转机液压缸,以防止在管路压力突然下降时工作台坍塌。
- 能量隔离(LOTO):符合以下规定的电气、气动和液压回路集中锁定/挂牌站 OSHA 1910.147.
工程常见问题解答
这条一体化生产线的主要运行目的是什么?
该生产线实现了三项劳动密集型分切后任务的自动化:将单个分切卷材倾斜 90° 进入水平孔位置,通过卷材芯眼施加密封拉伸膜茧,并通过自动化的架空龙门架将包裹好的卷材码放在托盘上,无需起重机干预。
为什么在进行眼穿式缠绕之前必须倾斜狭缝线圈?
在平面上以“眼朝上”方向输送的狭缝线圈无法通过孔眼,因为其下表面被传送床阻挡。倾斜至“眼朝内”位置(孔水平)则可为旋转轨道环穿梭器提供足够的轴向间隙,使其能够穿过内部中心腔。
为什么重叠计算要以线圈外径而不是内径为参考?
因为内芯直径的周长明显小于外周长(π × ID < π × OD如果使用内径计算线性推进量,则会在外周产生覆盖间隙。而使用外周接地推进量计算,则可确保所有线圈表面实现 100% 的薄膜覆盖。
现代环绕线如何保持精确的重叠百分比?
该生产线的PLC将缠绕环电机驱动与输送支撑辊电机驱动连接起来。通过计算缠绕环的旋转频率(RPM)与支撑辊表面圆周速度的比值,该系统能够保持每圈薄膜进给量恒定,不受卷材直径变化的影响。
窄线圈(例如,宽度为 20-50 毫米)能否在不倾倒的情况下进行缠绕?
是的。自动化包装线采用可调节的聚氨酯涂层侧向稳定辊或顶部夹紧气动压臂。在包装过程中,这些装置能将窄卷材牢牢固定住,使其在底部托架辊上旋转。
决定堆叠式龙门架设计的参数有哪些?
龙门架的选择取决于最大单卷重量、所需堆叠高度和表面质量要求。高产能工厂通常采用伺服驱动龙门架,配备机械式内径扩张夹具或电磁升降垫,并集成堆叠层之间自动放置木质垫片的功能。
项目工程的后续步骤
配置定制分切线圈包装生产线:
- 提交工艺数据表请将您的标准卷材尺寸、分缝宽度范围、最大卷材重量和产量目标(卷/小时)发送至 info@fhopepack.com.
- 审核布局图和方案48 小时内即可收到集成系统布局图、周期时间模拟、胶片消耗分析和设备预算。
- 工程现场审核安排现场勘察,以校准分切机出料口高度、电气连接和楼板基础规格。
相关阅读
工程资源与标准
- 设备设计:福豪包装机械系统集团,2026年
- 线路视频参考: YouTube 系统文档
- 安全标准范围: ISO 12100:2010 机械安全; EN 415-10:2014 包装机械安全
- 提案服务水平协议:符合CTA标准(48小时内完成)
上次审核日期:2026年10月27日