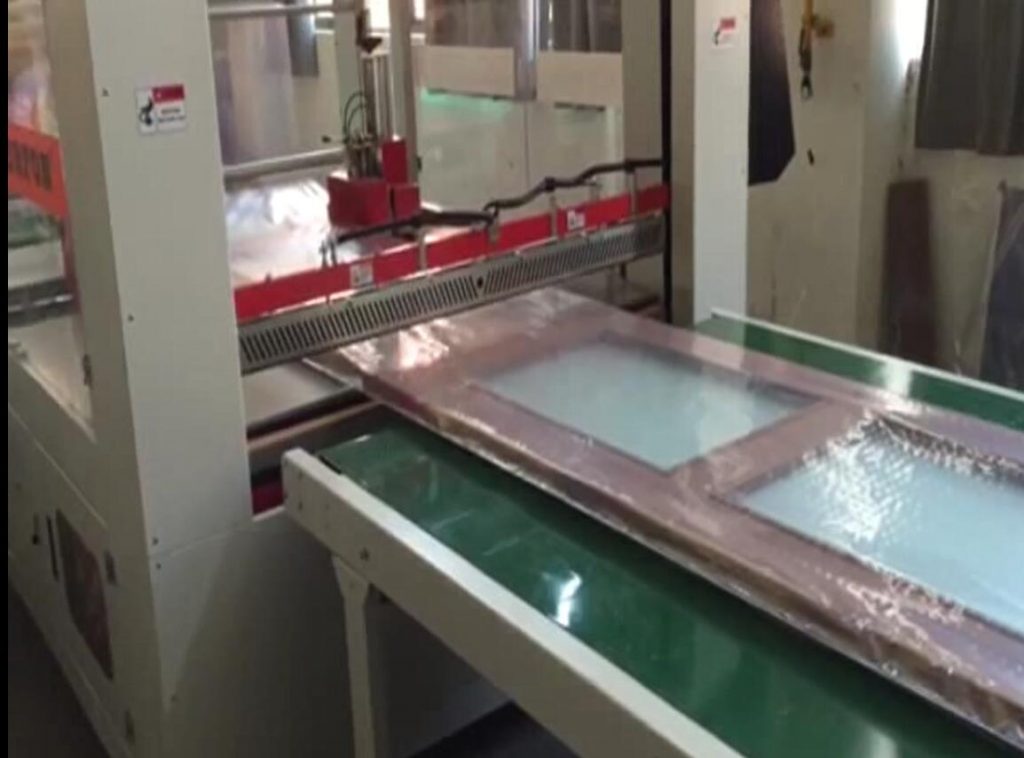
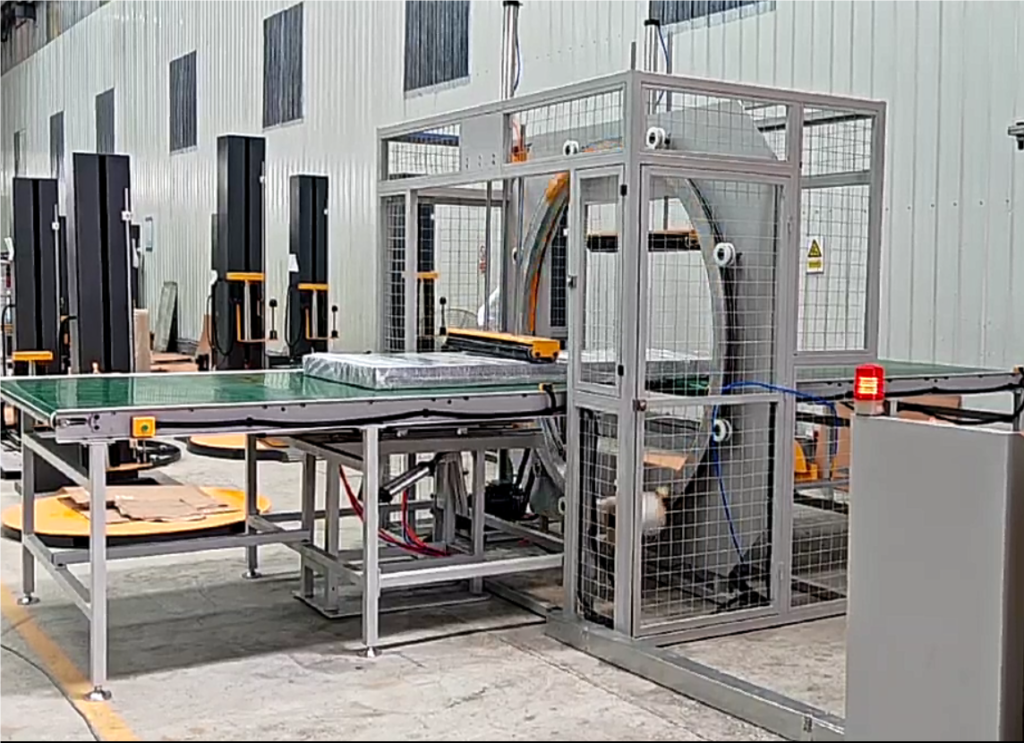
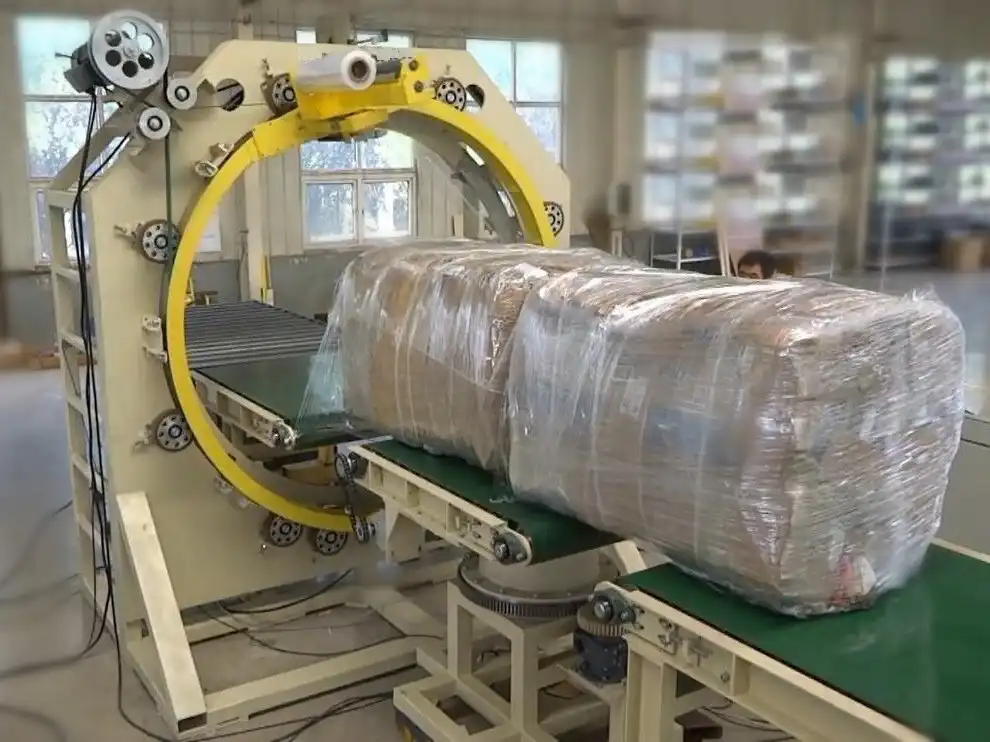
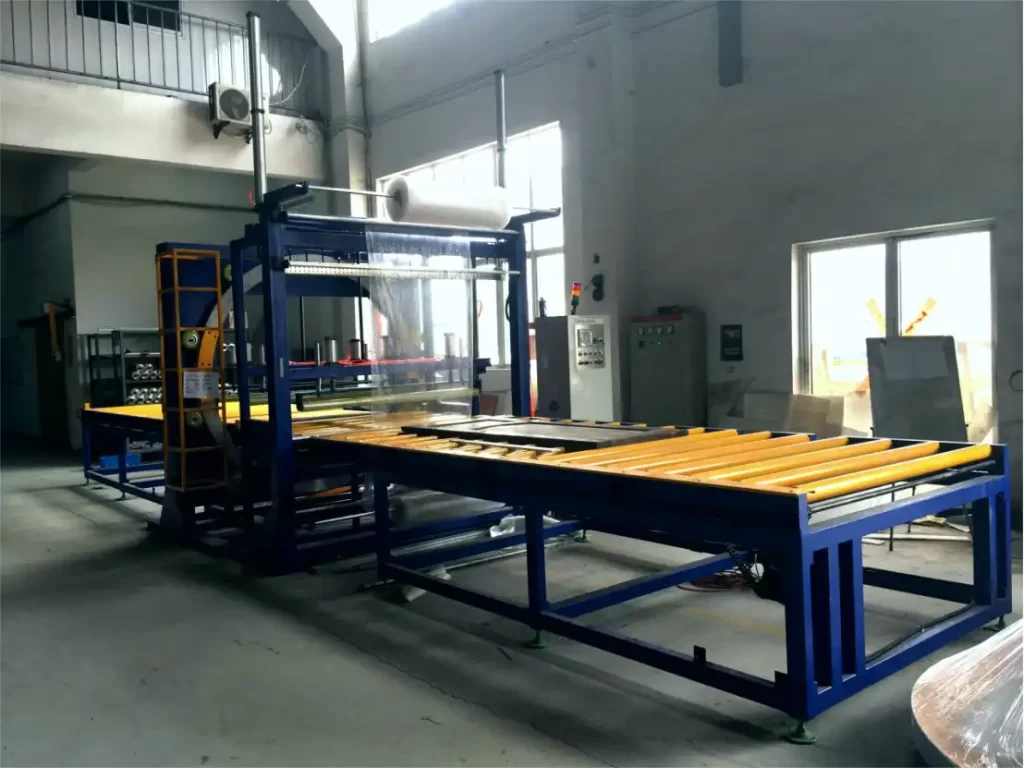
E1400卧式轨道包装机一次即可完成硬木板材堆垛的包装,方便存储和运输:板材堆垛通过进料辊输送机送入,5-8 kgf/cm²气压装置向下压紧板材,环形装置旋转将薄膜沿板材长度方向呈螺旋状缠绕,额外的缠绕圈加固板材的头部和尾部。这样可以保护锯材、刨材或贴面木材的表面免受灰尘、搬运痕迹以及叉车和捆扎带造成的划痕,并将板材堆垛固定成一个整体,防止在提升过程中板材滑落。
概述
E1400 可容纳长度为 1,000-3,000 毫米、宽度为 1,400 毫米、高度为 50-1,000 毫米的堆叠物,并在运输和存储过程中保持表面质量。
储存和运输会对硬木造成哪些损害?
硬木表面容易受到环境和机械损伤。在院子里或卡车上,散落的木料堆容易积灰。搬运木料堆时若不加保护,很容易留下搬运痕迹。在起吊和运输过程中,顶部的木板也常常会被叉车和绑带刮伤。
整叠板材外包裹一层薄膜,使其保持整体性,防止板材之间发生相对位移,并保持板材表面清洁,避免灰尘和碎屑污染。此外,当叉车吊起整叠板材时,薄膜还能防止单块板材滑落,这对于保持饰面或成品板材的价值至关重要。
E1400机器的结构是如何运作的?
薄膜卷筒在红色滚筒输送机上沿着垂直环运行。输送机带动薄膜卷筒绕着卷筒运行。这种运动使薄膜沿卷筒的长度方向呈螺旋状流动。
在进料口上方,一个压紧装置向下压住料堆。该装置由框架引导以确保稳定性。进料口和出料口的压紧装置共同压紧料堆。侧导轨防止料堆在包装过程中发生移位。这些部件是制造商为E系列包装机配置的一部分。压紧装置由5-8 kgf/cm²的压缩空气驱动。
电路板堆叠的绕线周期是什么?
包装过程遵循特定的顺序。首先,将纸堆放置在进料辊输送机上。光电传感器检测纸堆的前端。然后,压紧装置向下移动,将纸堆固定住。
接下来,环形装置转动。传送带将捆扎好的物料堆送入环形装置。薄膜以螺旋状缠绕。为了加固捆扎好的物料堆的头部和尾部,还会增加额外的缠绕圈数。这种加固措施可以保护捆扎物中最脆弱的部分。
最后,薄膜被切割。包装好的薄膜堆从出料传送带上离开。整个循环由机器程序控制。压合装置的定时和环速在触摸屏上设置。
E1400的规格是什么?
E1400 具有特定的尺寸和运行参数。这些数值决定了机器的处理能力以及与不同堆叠尺寸的兼容性。
| 名称 | E1400 |
|---|---|
| 堆叠长度 | 1,000–3,000毫米 |
| 堆栈宽度 | 300–1,400毫米 |
| 堆叠高度 | 50–1,000毫米 |
| 进料和出料输送机 | 每根2,000毫米 |
| 输送速度 | 4–15 米/分钟 |
| 环速 | 10–60 转/分钟 |
| 电影 | 纸张、LLDPE拉伸膜、PE薄膜或PVC |
| 胶卷 | 宽度 300 或 500 毫米,外径 200–300 毫米,内径 50 毫米 |
| 电力 | 约4.5千瓦,380伏,60赫兹,三相 |
环机速度、传送带速度和压制时间均可在触摸屏上设置。堆叠重量根据具体项目进行确认。功率需求约为 4.5 kW,380 V,60 Hz,三相。由于 60 Hz 并非所有地区的标准频率,因此必须根据当地电网情况核实此电气规格。
如何计算环的配合度和薄膜用量?
以下示例说明了机器如何处理特定尺寸的堆叠。假设有一堆尺寸为 2,440 × 1,220 毫米、高度为 150 毫米的硬木胶合板,密度约为 700 千克/立方米。这些是用于计算的示例客户数据。
1,220 毫米的宽度和 150 毫米的高度均在 E1400 的范围内。截面的对角线计算为 √(1,220² + 150²) = 1,229 毫米。该值符合 1,400 毫米的宽度等级,仅表明该截面位于标称范围内;环形开口和冲程余量将根据具体项目进行检查。堆叠重量为 2.44 × 1.22 × 0.15 × 700 = 313 公斤。此重量仅为示例;实际堆叠重量将根据具体项目进行确认。
进料速度方面,假设薄膜宽度为 300 毫米,重叠率为 50%。每转一圈,薄膜堆叠前进 150 毫米。在最高转速 60 转/分钟时,最大进料速度为 60 × 150 = 9,000 毫米/分钟,即 9 米/分钟。如果薄膜宽度为 500 毫米,重叠率相同,则每转一圈前进 250 毫米。在 60 转/分钟的转速下,进料速度可达 15,000 毫米/分钟,与传送带的最大速度 15 米/分钟相符。
以 9 米/分钟的速度,2.44 米高的卷筒在环下移动需要 2.44 ÷ 9 × 60 = 16 秒。此时间为卷筒头部和末端加固之前的时间。一圈缠绕 2 × (1.22 + 0.15) = 2.74 米。该卷筒需要 2,440 ÷ 150 = 16.3 圈,因此缠绕 17 圈。这样在卷筒表面铺设了约 17 × 2.74 = 47 米的薄膜。卷筒用量低于拉伸薄膜在张力下拉伸时的用量。确切的薄膜用量已在试卷上确认。
头部和端部钢筋如何处理?
板材叠放过程中,两端最容易受到磕碰。包装机在板材叠放的头部和尾部会增加额外的缠绕圈数。这些设置可在触摸屏上进行配置。头部延迟和尾部延迟也可能导致薄膜无法完全覆盖板材叠放的两端,从而实现部分缠绕。
对于硬木制品,采用全包裹并加固两端进行运输是合适的。如果存放时需要保持两端敞开以便通风或检查,则可采用部分包裹。
对于需要加强保护的贴面或成品板材边缘,包装膜可以采用可调节的支架。这些支架能固定L型纸板护角,使包装膜能够顺利地包裹住护角。同时,降低薄膜张力,避免压扁板材边角。
进行选择需要哪些信息?
为了配置正确的机器,必须提供具体数据。供应商需要了解堆垛尺寸、木材类型和表面处理情况。所需的包装类型和薄膜材料也至关重要。
- 堆叠长度、宽度和高度,最小值和最大值。
- 木材类型,或最重的堆叠重量。
- 表面处理:锯切、刨削、贴面或涂层。
- 包裹方式:全包或局部包裹,材质可以是薄膜、纸张或PVC。
- 每小时堆叠数量。
- 货物到达方式:叉车、传送带或堆垛机。
这些数据有助于供应商验证机器的兼容性,并确定必要的印刷机设置和薄膜类型。
设计中如何考虑安全问题?
对于欧盟CE市场,该包装机符合EN 415-10标准。其设计已根据ISO 12100标准进行风险评估。旋转环和压机装置是主要风险所在。交付机器的认证信息将在项目订购协议中确认。
在压机装置放下时,务必保护好压环,并确保双手远离压片堆。如果需要打开防护罩(例如装片时),请将其锁定,以防止压环移动。这可以确保操作人员在维护和操作过程中的安全。
常见的工程问题有哪些?
问:它能包裹一块宽板以及一叠板吗?
答:是的,只要长度至少为 1,000 毫米,并且宽度和高度在限制范围内即可。
问:压机是否会在刨光面或贴面面上留下痕迹?
A:上压机可以处理柔软的材料,其时间在程序中设定。
问:我们可以使用纸张代替胶片吗?
答:是的。E1400 可使用纸张、LLDPE 拉伸膜、PE 薄膜或 PVC。
问:你们的建设遵循哪些标准?
答:EN 415-10 是我们针对 CE 市场的参考标准,并根据 ISO 12100 进行风险评估。
你下一步怎么做?
为了获得更准确的配置方案,请将您的堆垛尺寸、木材类型和每小时堆垛数量发送至 info@fhopepack.com。确认详细信息后,我们将回复您一份方案。方案将包含型号和压机设置。双方达成一致后,我们将发送包含进料和出料输送机的布局图。