执行摘要
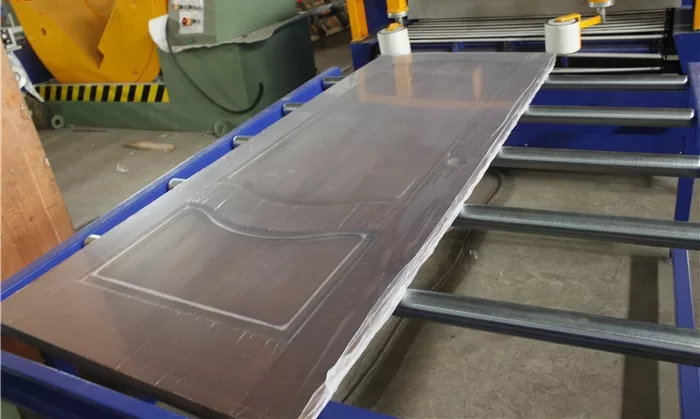
用于板材的覆膜机,也称为保护膜贴合机或片材覆膜机,可将全幅保护膜覆覆在沿传送带运行的板材、片材和面板表面。薄膜卷在面板上方展开,由气缸压紧的压力辊将其压平,并在面板之间切割薄膜。我们提供的同类解决方案可根据您的面板宽度和生产线速度进行定制。本指南将介绍各个部件、常见缺陷及其避免方法,以及如何计算薄膜用量和产量。
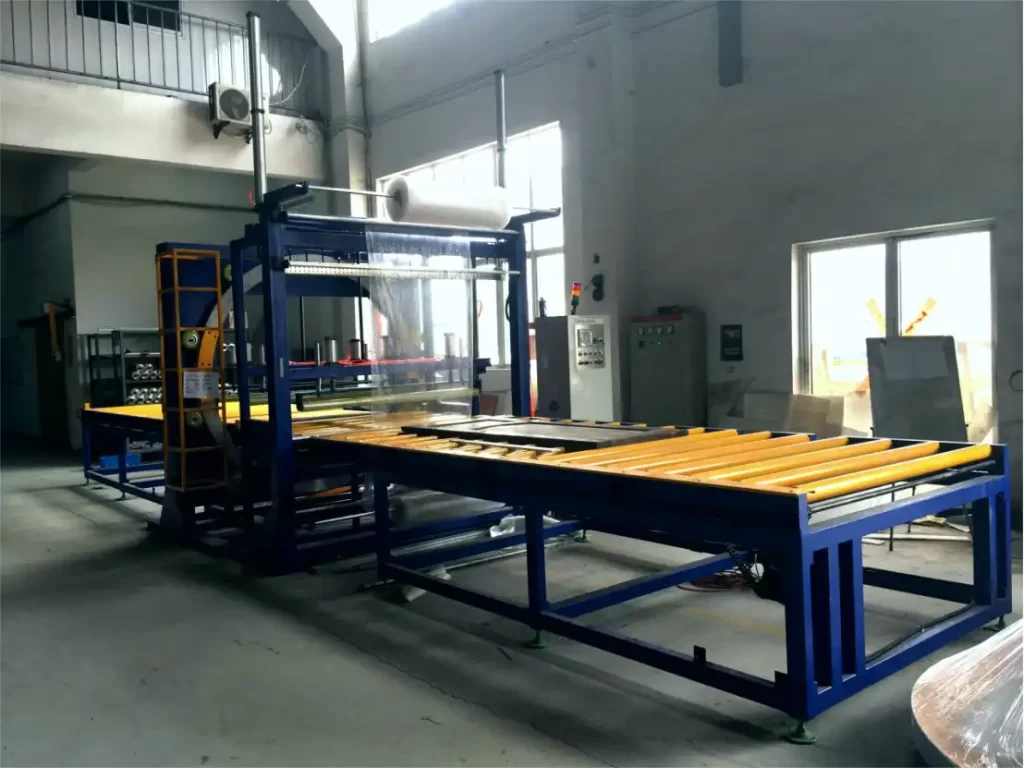
在这台机器上,白色板材在蓝色钢制侧框之间的滚筒输送机上运行。一卷全宽的绿色保护膜横跨在输送线上,由红色气管供气的气缸驱动压力辊梁下降,将保护膜粘合到板材表面。操作员在进料口装载板材,覆膜后的板材则从出料口送出。
目录
机器的功能
保护膜可防止成品表面(例如涂层金属板、铝塑板、塑料板、层压板或玻璃状表面)受到刮擦、灰尘和搬运痕迹的侵害。手工贴膜时,整幅保护膜容易起皱、滞留气泡且贴歪。而机器贴膜则能以均匀的张力和压力进行贴膜,既可与您的生产线同步进行,也可作为包装前的独立工序。
主要部分
| Part | 工作 |
|---|---|
| 进料辊输送机 | 承载并引导面板,侧框用于对齐 |
| 电影放松 | 固定胶片卷;制动器或张力控制装置保持胶片平整。 |
| 压辊 | 由气缸下降的橡胶包覆辊将薄膜粘合到面板上。 |
| 隔断 | 手动或自动切割面板之间的薄膜 |
| 驱动 | 设置线速度 |
| 出料 | 将带盖面板堆叠起来 |
可以采用单面或双面版本:面板下方的第二个放卷辊可以覆盖背面。
常见缺陷及其原因
- 皱纹: 胶片张力过低或宽度方向张力不均。修理放卷制动器并检查卷筒对齐情况。
- 气泡: 压力过低,或者面板积尘。提高气缸压力,并在压紧前清洁面板。
- 胶片跑偏到一边: 面板导轨未对准直线,或滚轮未平行。调整侧导轨并调平滚轮。
- 稍后揭幕: 薄膜附着力不匹配表面。请与您的薄膜供应商一起选择适合表面处理的薄膜。
- 拉伸薄膜: 张力过大。薄膜随后收缩,导致面板边缘卷曲。
每块面板的薄膜用量
每块面板的薄膜用量 = 面板长度 + 间隙。每卷面板数 = 卷长 ÷ 每块面板的薄膜用量。例如,一块 2.44 米长的面板,间隙为 0.1 米:
| 确保 | 计算 | 成果 |
|---|---|---|
| 每块面板的薄膜 | 2.44 + 0.1 | 2.54 m |
| 1.22米宽面板上的电影区域 | 2.44×1.22 | 约3.0平方米 |
| 每500米卷装面板数 | 500 2.54÷ | 关于196 |
在面板末端切割薄膜而不是留出缝隙,每块面板可节省 0.1 米,但需要自动切割装置。
每小时面板数
每小时面板数 = 生产线速度 × 60 ÷ 面板间距。例如,以 10 米/分钟的生产线速度和 2.54 米的面板间距为例:10 × 60 ÷ 2.54 = 约 236 块/小时。实际操作中,手动装卸通常决定生产速度,因此请根据您的施工人员装卸速度来调整生产速度。报价时会确认您项目所需的最大速度、宽度和功率。
选择电影
- 附着力: 抛光或涂层表面粘性低,粗糙表面粘性高。
- 厚度和颜色: 较厚的薄膜适用于重物搬运;彩色或印刷薄膜可以清晰地显示面部已被覆盖。
- 宽度: 根据是否需要覆盖边缘,宽度可以比面板略窄或略宽。
- 移动: 检查薄膜在储存和阳光照射后是否可以干净地撕下。
选择清单
- 面板的宽度、长度和厚度分别是多少?
- 单方还是双方?
- 您将采用哪些表面和薄膜?
- 生产线速度是多少?每小时能生产多少块面板?
- 手动还是自动切膜?
- 独立制作,还是与您的生产流程相结合?
安全
该机器的设计符合 EN ISO 12100:2010 风险评估标准、EN 415-10 包装机安全标准和 EN 60204-1 电气设备标准。压辊与面板之间的夹持是主要危险点,因此设有防护装置,并在进料口处设有紧急停止装置。
工程常见问题解答
问:为什么我的胶片会出现气泡?答:通常是滚筒压力过低或面板上有灰尘。清洁面板并提高滚筒压力。
问:可以覆盖两面吗?答:可以,在面板下方加装第二个卷绕装置和滚轮。
问:每小时能生产多少块面板?答:生产线速度 × 60 ÷ 面板间距。实际的产能限制往往取决于上料速度。
问:它能剪胶片吗?答:可以手动剪,也可以自动剪,任您选择。
下一步
- 请提供面板尺寸、表面形状和薄膜类型。 发送至 info@fhopepack.com。
- 我们尺寸 宽度、滚轮和切断。
- 我们在 24 小时内回复 附上方案和报价。
相关阅读
来源
- EN ISO 12100:2010; EN 415-10; EN 60204-1
- 上图所示的片材和板材薄膜机
上次审核日期: 2026年10月19日