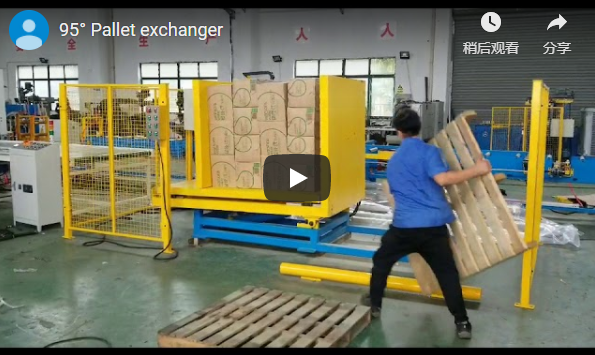
这套设备的核心参数背后蕴藏着值得深入剖析的设计逻辑。在现代智能工厂和重型物流生态系统中,弥合“高密度静态存储”与“高频动态处理/发货”之间的物理鸿沟,对于决定整个工厂的整体设备效率(OEE)至关重要。本文从底层控制、机械耦合和数据交互等角度,对自动托盘更换系统(APC)与自动化存储和检索系统(AS/RS)之间的无缝协调机制进行了深入的技术分析。
第一步:工作原理和技术架构
该系统的核心部件包括双工位液压/伺服交换工作台、高速穿梭车取料模块和中央PLC控制中心。它通过在线分离和快速、精确地交换“物料托盘(内部循环)”与“运输托盘(外部转移)”,实现了物料的不间断流动。
当自动化立体仓库(AS/RS)堆垛机将装载好的托盘送至对接站时,自动托盘交换系统(APC)的激光雷达和接近开关完成安全联锁验证。伺服推拉机构或旋转换向器启动,在15秒内完成重型托盘的解耦、平移、提升和重新配置,将物料精确地转移到生产线所需的特定工艺托盘上。整个过程依赖于基准销刚性定位和全闭环伺服控制,消除了手动换托盘常见的二次冲击和效率瓶颈。
步骤 2:核心参数细分(精度/速度/有效载荷)
为了满足工业级、重型、高频应用的严格要求,该系统的动态刚度和运动控制已优化至极限:
- 额定有效载荷能力: 标准配置可承重高达 1,200 公斤,重型定制版本可承重高达 2,500 公斤,满足大型航空航天部件、汽车零件和重型模具的负载要求。
- 重复性: 该系统采用绝对伺服电机和高精度磨削级滚珠丝杠,X/Y 轴的机械重复精度达到 ±0.05 毫米,确保与加工中心对接时实现完美对准。
- 单次更换周期时间: 在额定满载条件下,完整的“夹紧-提升-旋转/平移-就位-松开”循环仅需 12 秒,与传统的气动或链条驱动系统相比,效率提高了 40% 以上。
步骤 3:接口规范和集成方法
为了实现与主流AS/RS品牌以及MES/WMS系统的低成本、高可靠性集成,该系统提供了高度标准化的硬件和软件接口:
- 物理和电气接口: 输送线高度可模块化调节,范围从 500 毫米到 900 毫米,完美适配链式或滚筒式输送机。电气标准兼容主流工业现场总线协议,例如 Profinet、EtherCAT 和 Ethernet/IP。
- 数据通信和握手逻辑: 标准化的 OPC UA 架构用于交换安全信号。APC 和 AS/RS 之间通过硬线安全连接建立物理安全联锁,并辅以 TCP/IP 报文来跟踪托盘 ID(RFID/条形码)。如果出现异常情况(例如托盘为空、托盘已满或错位),系统会在 20 毫秒内触发紧急停止机制,切断电源电路。
步骤 4:比较选择矩阵
在解决方案规划阶段,工程团队对市场上三种主流托盘更换方法进行了跨技术评估:
| 评估维度 | 这款伺服/液压混合式自动控氧机 | 传统气动翻转器 | 手动/叉车辅助换位 |
|---|---|---|---|
| 重型稳定性 | 极高 (液压夹紧+伺服压力保持) | 平均值(气压波动会导致抖动) | 贫困(极易受人为因素影响) |
| 灵活性和兼容性 | 强 (可编程行程调节,支持多规格托盘) | 弱(通常仅限于单一规范) | 强劲(完全依赖手动调节) |
| 对材料的影响 | $\le 0.1 \text{ G}$ (S形曲线平滑加速/减速) | $\ge 0.5 \text{ G}$(高周转冲击) | 无法量化(易发生碰撞) |
| MTBF(平均故障间隔时间) | 超过 8,000 小时 | 约 3,500 小时 | - |
第五步:技术文档和图纸下载
我们深知,工程师在设计工厂布局和网络拓扑结构时需要详尽的实证数据。我们的工程团队已将完整的工程资料包整理成一个开放获取的资料库。