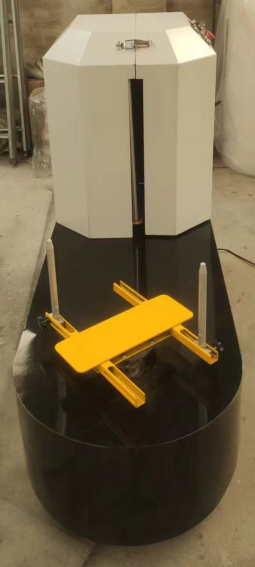
概要: FPCA-200 轨道式电缆卷绕机通过驱动轨道穿梭环穿过中心孔,同时动力托辊旋转卷绕,将散装或预捆扎的线材卷包裹在拉伸膜、PE 或 PVC 薄膜中。工厂调试数据显示,气动侧导轨夹紧耗时 3 秒,垂直提升耗时 6 秒,轨道缠绕耗时 9 秒(转速 80 rpm,重叠率 50%),减压复位耗时 6 秒,每卷的有效机器循环时间为 24 秒。FPCA-200 标准型专为拉丝和挤出收卷包装而设计,可处理 2 至 50 公斤的卷材重量、250 至 500 毫米的外径,并在连续工业作业条件下保持高达每小时 120 卷的生产线速度。
目录
- 运动学循环序列
- 周期时间分解和动作分析
- FPCA-200 如何缠绕电缆线圈
- FPCA-200 规格
- 挤出机生产线节拍检查和产能尺寸
- 电缆线圈缠绕机选型清单
- 机器控制和CE安全合规性
- 工程常见问题解答
- 下一步
- 相关阅读
- 来源
运动学循环序列
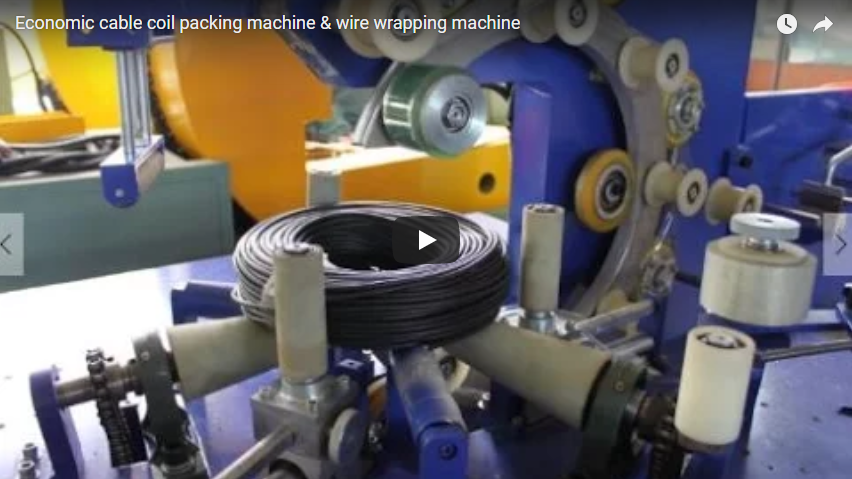
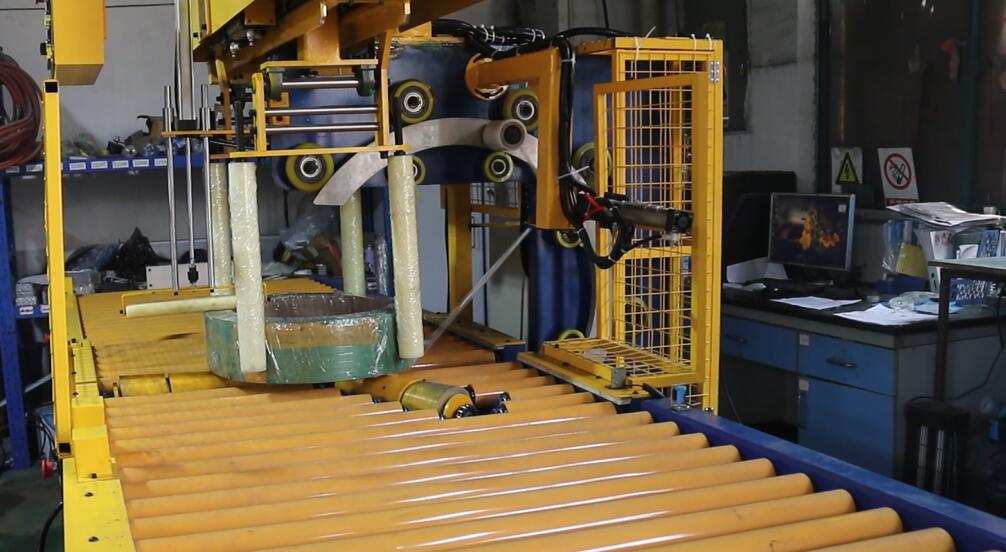
该机器的结构平台包括钢制底盘、一体式轨道旋转环、双层聚氨酯涂层底部托架滚轮和四点气动侧向稳定臂。工艺运行状态通过工业级三层LED指示灯显示,并在配备双通道紧急停止按钮的专用控制台上进行监控。
- 0 至 6 秒 — 进料分度和线圈定位: 机器保持零能量静态状态。未捆绑或缠绕的电缆线圈垂直放置在聚氨酯涂层的托架滚轮内,与轨道环眼的中心线对齐。
- 9 至 12 秒 — 横向稳定夹: 气动侧导向装置向内铰接以固定线圈侧壁。这可以防止横向伸缩,并在线圈开始旋转前保证垂直稳定性。
- 15 至 21 秒 — 同心高度定位: 下部支架升降机构将线圈抬起,使其水平几何中心与轨道环的旋转中心对齐。
- 24 至 27 秒 — 穿梭进料启动和初级层锚定: 轨道环通过变频驱动(VFD)加速。薄膜托架通过线圈的孔眼分发透明拉伸薄膜,直接在横截面上施加初级固定缠绕层。
- 30 至 33 秒 — 同步旋转和重叠应用: 托架辊以匹配的转速比旋转线圈,同时轨道环以选定的包装速度运行。这样可以在外圆周、芯材内径和侧壁上形成均匀的重叠层。
- 36 至 42 秒 — 气动切割、擦拭和下降: 自动薄膜切割器切割并夹紧薄膜尾部,横向稳定装置缩回,升降托架下降到生产线通过线高度,封装的线圈落回原位。
- 45 至 81 秒 — 放电窗口和循环重置: 成品卷材已准备就绪,可进行人工卸料或下游输送。系统将内部安全联锁装置重置为绿色状态,以进行下一个包装循环。
周期时间分解和动作分析
| 运动学阶段 | 时间窗口 | 修读年限 | 运动控制和执行器状态 |
|---|---|---|---|
| 进料备用,线圈索引 | 0至6秒 | 6小号 | 环静止不动,侧臂完全打开 |
| 侧臂居中和夹紧 | 9至12秒 | 3小号 | 气缸与侧导向滚轮啮合 |
| 垂直高度至环绕中心 | 15至21秒 | 6小号 | 液压/气动升降台线圈至环形眼轴 |
| 轨道薄膜包裹(稳态) | 24至33秒 | 9小号 | 变频器控制的环形转子转速为每分钟 60 至 100 转。 |
| 手臂释放、切割/擦拭和下降 | 36至42秒 | 6小号 | 薄膜断裂;托架下降至输送机基线水平 |
| 总活动周期时间 | 9至42秒 | 33小号 | 楼层间循环(24 秒有效包装 + 索引) |
在初始手动调试阶段,有效包装过程持续33秒。在配置的PLC自动连续分度模式下,机械死区时间缩短,从而实现每卷20至30秒的可靠包装周期。
FPCA-200 如何缠绕电缆线圈
FPCA-200 的机械结构集成了三个相互耦合的子组件:旋转环驱动组件、驱动支撑托架滚轮和中央 PLC 过程控制器。电缆线圈直接放置在耐用的聚氨酯涂层滚轮上,这些滚轮可使线圈沿其环形轴线平稳旋转。这种可控旋转使得松散缠绕的记忆弹性电缆无需事先进行人工钢带或聚酯带捆扎即可保持其横截面几何形状。
四组可调节导向组件使线圈相对于环中心动态居中。铸铝旋转环引导预拉伸薄膜分配器连续穿过线圈内孔。通过协调旋转环的转速与托架辊表面驱动速度,可实现内径 (ID) 和外径 (OD) 上的均匀重叠。
+--------------------------------------------------------------+
|                     FPCA-200 WRAPPING PROCESS                |
|                                                              |
|        [Orbital Ring: 10-120 rpm]                            |
|             |          |                                     |
|             v          v                                     |
|         +-------------------+       [Pneumatic Side Arms]    |
|         |    Coil Eye (ID)  | <---- (Prevent core/sidewall   |
|         +-------------------+        telescoping)            |
|                  |                                           |
|                  v                                           |
|      [Polyurethane Cradle Rollers]                           |
|      (Dual-axis driven rotation)                             |
+--------------------------------------------------------------+| FPCA-200 子系统 | 技术功能和性能特点 |
|---|---|
| 四点式侧向导向臂 | 气动驱动,自动定心以保持垂直稳定性 |
| 逆变器驱动的轨道环 | 转速控制范围为 10 至 120 转/分;动态建立薄膜重叠 |
| 西门子PLC和彩色人机界面 | 存储包装程序,跟踪卷筒数量,并优化薄膜用量 |
| 自动薄膜切割夹紧 | 机械切割胶片并保持片头以进行下一个循环 |
| 软启动/停止和位置索引 | 减少对环形驱动器的机械冲击,并确保归位对准。 |
FPCA-200 规格
| 参数 | 公制规范 | 工程单位/注释 |
|---|---|---|
| 线圈内径(ID) | 150到400 | mm |
| 线圈外径(OD) | 250到500 | mm |
| 线圈封装宽度 | 80到200 | mm |
| 线圈承重能力 | 2到50 | kg |
| 兼容的包装材料 | 拉伸膜、流延聚乙烯、聚氯乙烯 | 胶片宽度:50 至 100 毫米 |
| 轨道环速度 | 10到120 | 转速(变频调节) |
| 有效包装时间 | 20到30 | 每圈秒(取决于重叠情况) |
| 薄膜重叠率 | 20%80% | 可通过人机界面触摸屏进行调节 |
| 安装功率额定值 | 2.0 | 千瓦(380伏,50赫兹,三相/按需订购) |
| 工作气压 | 0.5到0.7 | 兆帕(洁净干燥工业空气) |
对于较大的线束和重型工业建筑电缆,FPCA-300 可处理 400 至 900 毫米外径的电缆,线圈有效载荷高达 200 公斤,支持双材料同步缠绕(例如,编织 PP 胶带加拉伸膜)。
挤出机生产线节拍检查和产能尺寸
一条每小时生产 60 卷的挤出卷绕捆扎生产线:
- 线路节拍时间计算:
T_takt = 3,600 s ÷ 60 coils = 60 s per coil - 机器包装时间:
T_wrap = 24 s(重叠角 50%,转速 80 转/分) - 操作员加载/卸载缓冲区:
T_buffer = 60 s - 24 s = 36 s
36 秒的时间窗口允许一名操作员转移线圈、贴上识别条形码并堆放成品包装,而不会限制上游连续挤出机的运行速度。
当生产线速度超过每小时 100 圈时,允许的节拍时间降至 36 秒(3,600 ÷ 100这样一来,留给人工操作的操作余量仅为 12 秒。在这种情况下,机器需要与自动步进梁或气动臂进料装置配合使用,以消除劳动力瓶颈。
电缆线圈缠绕机选型清单
- 线圈包络尺寸: 根据 FPCA-200 设计窗口确认内径、外径、芯高和封装总重量。
- 包装材料选择: 确定薄膜类型(LLDPE拉伸膜、硬质PVC膜或VCI防腐膜),并指定所需的重叠百分比(通常为30%至50%)。
- 连续行输出: 根据上游卷取机的产量计算生产线的节拍时间(以秒/单位计)。
- 接口集成: 确定物料转移是依靠人工装卸、自动重力式滚道还是集成式机器人取放单元。
- 后续包装步骤: 评估在线热敏标签、纸箱包装或下游托盘化的要求。
机器控制和CE安全合规性
FPCA-200 通过将主电气控制台与旋转轨道环隔离,从而隔离操作中的夹伤区域。操作界面采用 IP54 防护等级的控制台,内设标准工业按钮、三色信号灯和双通道 0 类紧急停止按钮,该按钮连接至受监控的安全继电器电路。
高速轨道穿梭环和向内移动的侧向夹紧臂存在潜在的机械夹伤和剪切危险。该系统通过集成的联锁装置防止意外访问:
- 循环联锁: 只有通过双手有意控制或互锁脚踏开关验证,且操作员保持在危险范围之外,才能启动缠绕循环。
- 维护锁定: 薄膜卷更换、环驱动张紧和切割刀片维护需要通过 OSHA 1910.147 / EN 1037 锁定-挂牌 (LOTO) 点进行完全的电气和气动隔离。
- 符合协调标准: 该设备是根据以下原则设计的: ISO 12100:2010 (风险评估和降低原则) IN 415-10:2014 (包装机的安全要求),包括机械防护装置、互锁式周边检修门和电机热过扭矩监控。
工程常见问题解答
问:标准建筑用钢丝卷材的典型楼层间循环时间是多少?答:对于外径 300 毫米的建筑用钢丝卷材,主动轨道缠绕需要 12 至 18 秒。包括夹紧、定心、缠绕、切割和松开夹紧在内的总楼层间循环时间,每卷约为 20 至 30 秒。
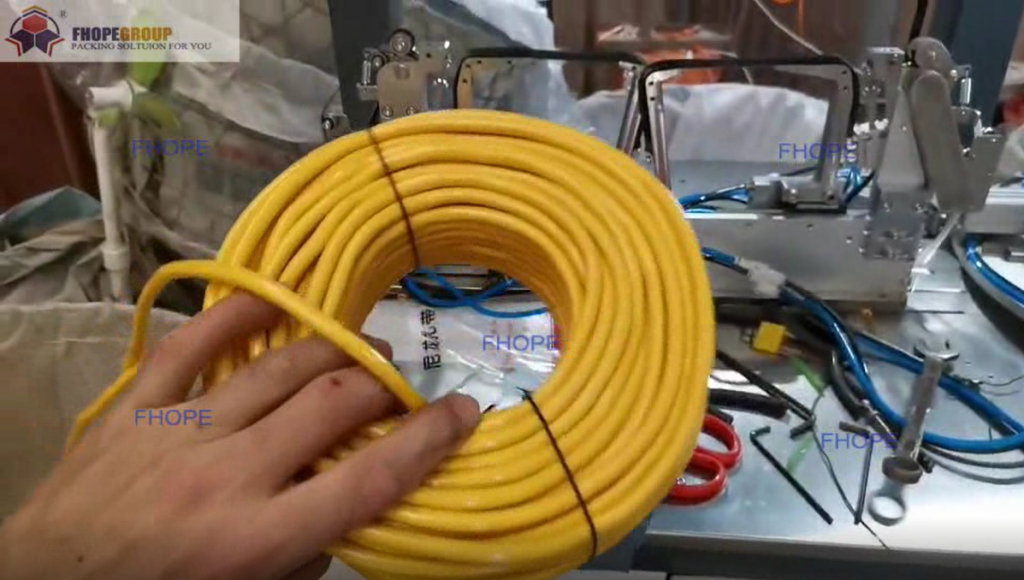
问:FPCA-200 能否在不预先捆扎的情况下缠绕柔软或松散的线圈?答:可以。四点稳定导向滚轮在初始环圈加速过程中直接支撑线圈周边。这样可以防止线圈脱圈和伸缩,无需手动捆扎或胶带缠绕。
问:轨道式薄膜托架兼容哪些耗材?答:该托架可容纳机器级拉伸膜、PE膜和PVC薄膜,薄膜宽度为50至100毫米,卷筒外径最大可达150毫米,采用标准的50毫米/76毫米纸芯。
下一步
如何为您的挤出或卷绕生产线选择合适的轨道式卷绕系统:
- 提交线圈规格: 请将线圈的最小/最大内径、外径、宽度、重量和每小时产量要求发送给 info@fhopepack.com.
- 审查技术布局: 48 小时内即可收到详细的 2D/3D 集成布局和周期时间计算。
- 验证集成需求: 与我们的包装工程师协调,以核实生产线中心线、传输高度和电气外壳标准。
相关阅读
来源
- 设备规格和机械数据: Fhopepack FPCA-200 产品页面
- 国际安全和风险标准: ISO 12100:2010 机器安全
- 欧洲包装机械指令: EN 415-10:2014 包装机械安全
上次审核日期: 2026年10月05日