执行摘要
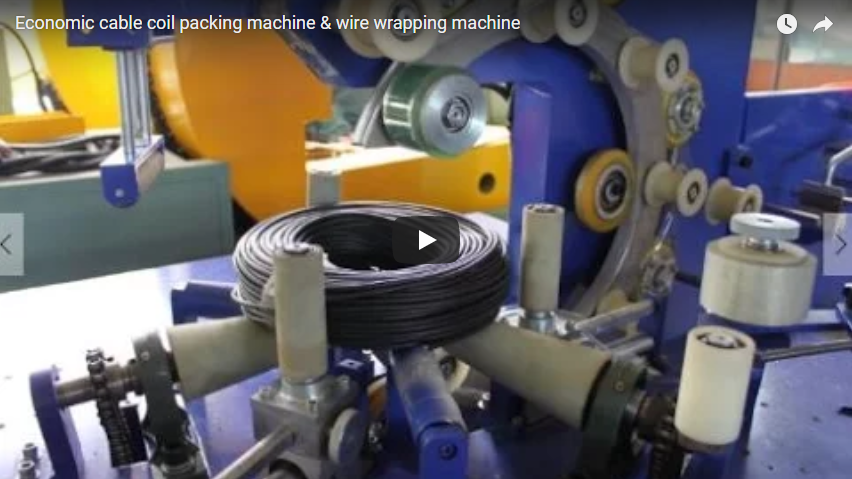
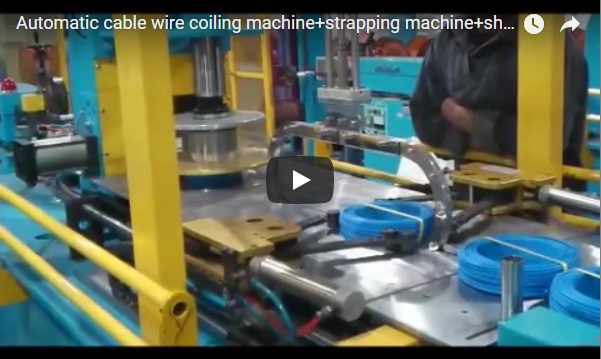
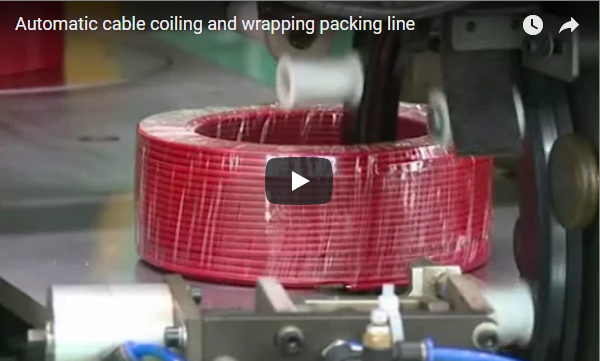
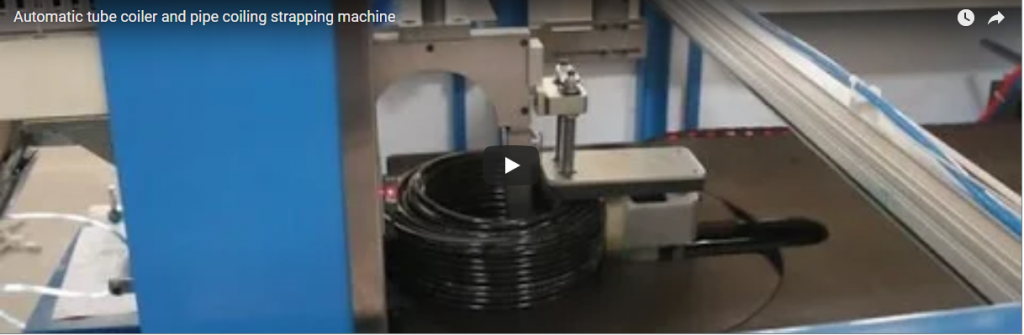
建筑用电线和柔性多芯电缆主要以标准化的 50 米或 100 米卷装形式分销,并用聚乙烯热缩膜密封,以保护产品在零售和施工现场免受损坏。人工操作——包括测量、旋转卷绕、手动切割、胶带捆扎和封袋——通常每次挤出作业需要 3 到 4 名操作员,并且会造成包装尺寸差异较大。自动化卷绕、捆扎和热缩包装站集成了高精度双轮计量、电动可折叠芯轴自动移动、气动切割、多点 PP 捆扎和在线热缩包装功能。本指南详细介绍了机器的运动流程、FHOPE FCL-V600 卷绕机的规格范围,以及用于将卷材尺寸调整为标准包装规格的实用几何公式。
自动化二次包装单元与连续挤出生产线或复卷放线完全同步运行。电缆通过同步张紧臂送入,穿过精密可折叠芯轴,经气动剪切机切割至目标长度,通过径向分度头用聚丙烯捆扎带捆扎,然后向下输送至L型密封和热缩隧道。
目录
为什么要实现电缆末端的自动化
电缆挤出是一个高速连续的工艺流程,生产线速度稳定在每分钟数百米。下游的人工卷绕无法满足连续生产线的产量要求,造成严重的生产瓶颈:
- 长度不一致与经济损失: 依靠目测标记或摩擦轮进行手动测量,而不进行线速度补偿,结果如下:
±2%至±5%错误。线圈过长会导致无法回收的铜坯和聚合物损耗;线圈过短则会引发代价高昂的商业索赔。 - 尺寸偏差和二次包装失效: 随着卷筒的卷绕,操作员的张力也会发生变化。松散的卷筒在从卷轴上取下时会发生回弹,而过紧的卷筒则会压扁内层。外径不均匀会导致自动化装盒和收缩包装工位频繁发生卡纸现象。
- 人工成本及环境、健康与安全风险: 反复进行线圈捆扎和提升作业会使操作人员面临慢性腕部和腰部肌肉骨骼损伤的风险。
自动化生产线可实现刚性环张力、精确的节距移动、均匀的内径 (ID) 控制和固定的外部尺寸,从而实现清洁的码垛和收缩密封。
机器流程
Continuous Feed / Pay-off
       │
       ▼
[1. Meter Counter & Dancer Synchronizer]
       │
       ▼
[2. Servo Winding & Traverse Unit] (Collapsible Core)
       │
       ▼
[3. High-Speed Pneumatic Cut & Clamping]
       │
       ▼
[4. Automatic Radial Strapping Station] (2, 3, or 4 PP Straps)
       │
       ▼
[5. Pneumatic Pusher / Arm Transfer]
       │
       ▼
[6. L-Bar Film Sealing & Thermal Shrink Tunnel]- 测量: 双轮脉冲编码器跟踪线路运行情况。信号直接与主PLC高速计数模块连接,以在校准长度处执行加速、减速和剪切指令。
- 风: 电缆穿过位于圆形密封法兰之间的可调节可折叠轴。伺服驱动的滚珠丝杠沿卷筒宽度水平移动,根据电缆外径 (OD) 分配电缆层。
- 剪断并保持: 当达到目标长度时,移动小车停止,放线缓冲器存储进线,自动剪线机剪断尾端,机械夹钳将尾端固定在卷轴上。
- 握持和绑带: 外法兰摆动打开,气动弹出机构将捆扎好的线圈移至分度旋转星轮或捆扎架上。PP捆扎带缠绕在线圈横截面上,并在2、3或4个径向点进行热焊接。
- 传递: 上方气动抓取臂或电动滚筒弹出装置将捆扎好的线圈输送到包装单元的进料输送机。
- 包: 线圈通过一个使用中心折叠 PE/POF 薄膜的在线 L 型条形薄膜涂布器,进行周边脉冲密封,然后通过一个空气循环热隧道,形成一个坚固、防尘、可直接零售的包装。
FCL-V600卷绕机数据
FHOPE FCL-V600 专为连续制造环境而设计,可加工建筑用电线(THHN、BV、BVR)、柔性橡胶电缆和多芯控制线:
| 规格参数 | FHOPE FCL-V600 全自动卷绕包装站 |
|---|---|
| 线圈外径 (OD) | 400–600毫米 |
| 线圈内径 (ID) | 200–400 毫米(可折叠芯,可调节) |
| 线圈高度(横移宽度) | 选项 A:40–120 毫米 方案B:40–200毫米 选项C:100–300毫米 |
| 适用电缆外径 | 2–16 毫米(标准型);8–20 毫米 / 15–30 毫米(重型型) |
| 绕线速度 | 最高可达 350 米/分钟(取决于线径和放线装置) |
| 卷绕长度设置 | 标准运行时间为 20–100 米(可通过配方配置实现更长的运行时间) |
| 长度测量精度 | ±0.2%(带防滑表面补偿的双编码器) |
| 捆扎材料 | 聚丙烯(PP)带(宽度:9–12 毫米;厚度:0.55–0.75 毫米) |
| 捆扎方法 | 热封接头(焊接接头效率≥80%) |
| 捆扎周期 | 每条表带 2.5–3.5 秒 |
| 完整循环能力 | 每分钟 2-4 圈(100 米建筑用线圈) |
| 气动供应 | 0.6–0.8 MPa(6–8 bar)洁净/干燥压缩空气 |
| 电气额定值 | 380V/415V,三相,50/60 Hz(标准PLC+伺服配置) |
生产线速度、有效载荷能力和收缩室热容量均按订单设计。
特定长度的线圈尺寸
准确预测成品卷材外径,可确保捆扎好的产品能够装入下游零售收缩膜袋和二次瓦楞纸运输箱中,而不会被压扁。
工程公式
1. Turns per layer:
   N_turn = Floor(H_coil / (OD_cable × k_pack))

2. Radial thickness increase per layer:
   ΔR = OD_cable × 0.866   (for close triangular packing)

3. Number of layers required:
   N_layer = Ceil(L_target / (π × D_mean × N_turn))

4. Finished Coil Outer Diameter:
   OD_coil = ID_core + 2 × (N_layer × OD_cable)
地点:
H_coil= 法兰间可用轴孔宽度(毫米)OD_cable= 电缆外径(毫米)k_pack= 横向包装间隙系数(通常1.03至1.08(适用于柔性PVC/护套电缆)D_mean= 平均线圈直径 =(ID_core + OD_coil) / 2(米)L_target= 线圈目标总长度(米)
实用尺寸计算(示例)
考虑一卷 100 米长的 6.0 毫米建筑电缆,缠绕在内径为 300 毫米的铁芯上,法兰宽度设置为 60 毫米:
- 每层圈数:
Turns = Floor(60 mm / (6.0 mm × 1.0)) = 10 turns/layer - 平均直径估算(假设9层):
OD_theoretical = 300 mm + (2 × 9 layers × 6.0 mm) = 408 mmD_mean = (300 mm + 408 mm) / 2 = 354 mm = 0.354 m - 总长度验证:
Length ≈ π × D_mean × Turns/Layer × LayersLength ≈ 3.1416 × 0.354 m × 10 × 9 = 100.08 m
成品 100 米卷材的外径为 408 毫米,高度为 60 毫米,与 FCL-V600 的外形尺寸(400-600 毫米外径)相匹配,并定义了下游收缩包装机密封钳口的基准开口宽度。
选择清单
为确保与上游管线无缝集成,请指定以下运行参数:
- 电缆横截面及护套材料: 外径范围(毫米),最小弯曲半径,护套材料(PVC、XLPE、LSZH、橡胶或PUR)。
- 线圈几何形状轮廓: 最小和最大线圈内径(毫米)、最大目标外径(毫米)和所需线圈高度/横移宽度(毫米)。
- 长度变化: 设定目标长度(例如 50 米、100 米、200 米)和所需的连续循环时间。
- 装订规范: 每卷捆扎带的数量(2、3 或 4 个径向捆扎带)、捆扎带材料(PP 或 PE)或替代 PE 拉伸膜拉伸包装。
- 下游包装配置: 直接热缩膜包装、自动预成型袋插入机或立式纸箱包装。
- 线路上游整合: 挤出机线速度(米/分钟)、连续输出与启停输出方式,以及可用的蓄能器/支撑器存储容量。
安全
FHOPE电缆加工和二次包装设备符合主要的国际工业机械安全指令:
- EN ISO 12100:2010: 机械安全——设计、风险评估和风险降低的一般原则。
- EN 415-10: 包装机械的安全要求——模块化和集成式二级生产线。
- EN 60204-1: 机械安全——机械的电气设备、工业控制柜和紧急停止电路。
- 安全防护措施: 互锁式全高聚碳酸酯/金属丝网外壳周界、4 类双通道安全 PLC、绕线轴零速轴监控、线圈出线口的光学光幕以及气动锁定切割组件。
工程常见问题解答
问:系统如何处理切割和输送循环中的连续挤出?答:挤出机卷筒和卷取机之间装有自动在线垂直张力调节器或多通道电缆蓄能器。当卷取头减速进行气动切割和卷取定位时(3 至 5 秒),蓄能器会展开其机械滑架,以缓冲连续挤出流量,而不会改变管路背压。
问:计量器能够始终保持多大的长度切割公差?
答:该系统实现了 ±0.2% 校准电缆的线性精度。双防滑聚氨酯测量轮可消除滑动,而高频光电编码器则将脉冲串传输至PLC。减速曲线确保卷筒在机械剪切前减速,从而消除由轴惯性引起的切割长度过冲。
问:一台机器能否在不拆卸的情况下加工多种电缆直径和线圈尺寸?答:可以。可折叠轴的内径可通过手轮或电动机械连杆进行调节。法兰宽度、节距移动速度、线圈长度和捆扎点等参数均以可编程零件配方的形式保存在人机界面触摸屏中,从而实现无需工具即可在 5 分钟内完成产品更换。
问:PP捆扎带和PE全拉伸膜哪个更好?答:径向PP捆扎带能提供结构完整性,防止自行散开,并保持包装捆扎紧凑,便于标准纸箱包装。拉伸膜或PE收缩膜能保护外包装免受灰尘、水渍和表面刮擦。径向PP捆扎带与下游收缩膜结合使用,可最大限度地提升货架展示效果和结构刚性。
下一步
- 数据提交: 请将电缆外径、目标线圈尺寸(内径/外径/高度)、生产速度和首选包装方式发送给我们。 info@fhopepack.com.
- 工程评估: 我们的应用团队会审查循环速率、尺寸几何形状和上游舞者缓冲要求。
- 定制技术方案: 24小时内即可收到设计好的楼层平面布局图、尺寸规格表和报价单。
相关阅读
来源
- FHOPE包装机械:FCL-600工程技术规范手册
- 欧洲标准化委员会:EN ISO 12100:2010、EN 415-10、EN 60204-1
- 美国国家电气制造商协会 (NEMA) 和国际电工委员会 (IEC) 电线包装指南
上次审核日期: 2026年10月20日