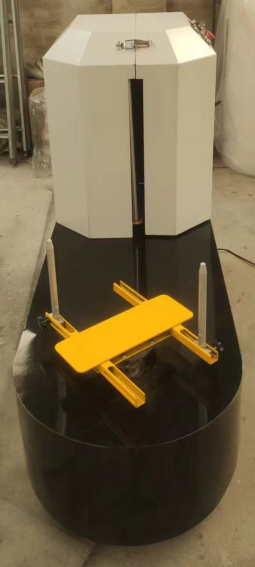
概要: FPCA系列设备通过由驱动锥形辊支撑的电缆线圈的环眼对拉伸膜、PE或PVC进行缠绕,标准FPCA-100型号只需一名操作员即可在18-30秒内完成每卷的保护性轨道缠绕。该设备适用于2公斤至200公斤、内径(ID)90毫米至510毫米的电缆线圈,可确保稳定的薄膜张力和精确的外径(OD)重叠。由于电缆线圈的几何形状决定了其内周长远小于外周长,因此重叠量严格按照外径进行校准——环眼自然会积累更高的层密度。本技术手册详细介绍了机械规格、运动循环分解、重叠计算方法以及方案验证所需的集成参数。
目录
- 线圈缠绕循环的工作原理
- FPCA模型范围
- OD 和 ID 的重叠——为什么 OD 的设置很重要
- 每圈缠绕时间
- 电影和材料选择
- 控制和自动化
- 安全与标准
- 选择清单
- 工程常见问题解答
- 下一步
- 相关阅读
- 来源
线圈缠绕循环的工作原理
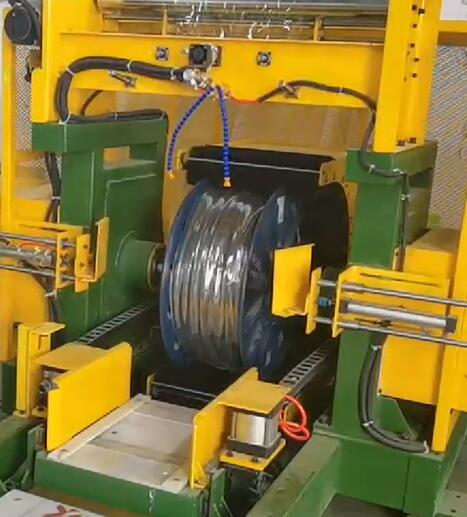
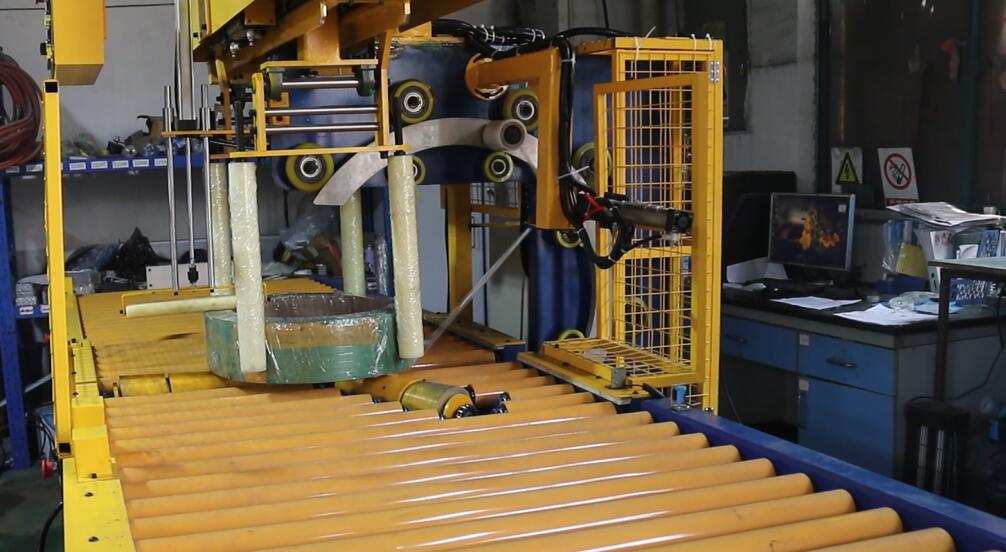
FPCA电缆卷筒包装机采用一个在垂直平面上旋转的轨道式缠绕环,而电缆卷筒则水平放置(“朝上”)在由驱动锥形辊组成的支架上。旋转环驱动低惯性薄膜穿梭器穿过中心孔,将材料径向涂覆在电缆卷筒的横截面上,同时驱动辊带动卷筒绕其垂直轴旋转。
          [ Pneumatic Press-Down Roller ]
                     │  (Stabilizes coil)
                     ▼
             ┌──────────────┐
  ===========│  Cable Coil  │===========   <-- Orbital Ring Path
             └──────────────┘                  (Travels through eye)
              ▲            ▲
              │            │
      [ Conical Roller ]  [ Conical Roller ]
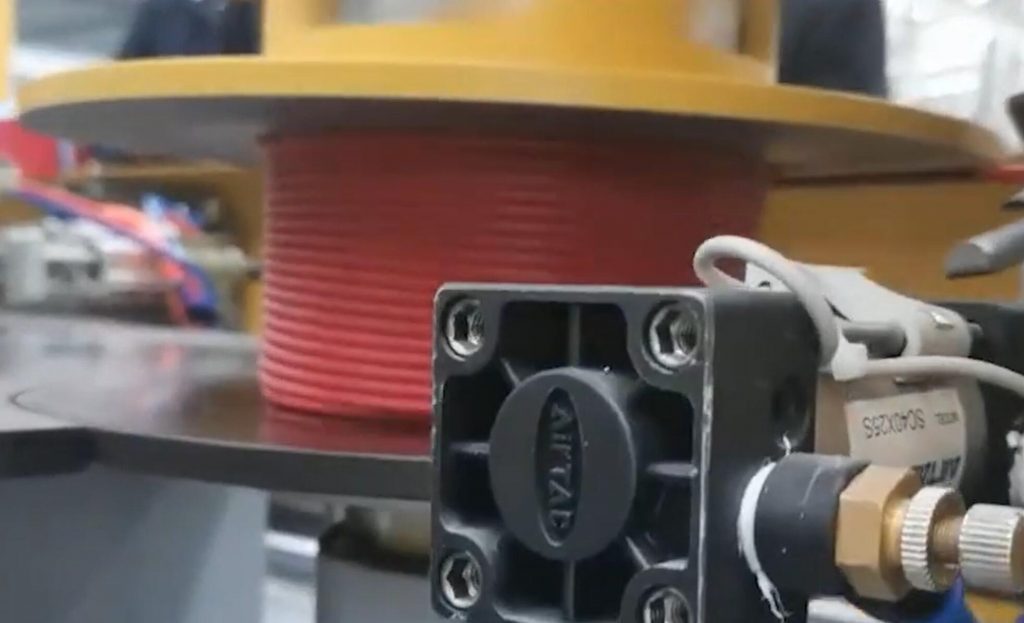
(Polyurethane-coated, driven)- 加载和定心(0-4 秒)。 操作人员将未捆扎或已捆扎的卷材平放在聚氨酯涂层的锥形驱动辊上。可调节的垂直导柱用于实现物理对齐,使不同宽度的卷材保持在环形平面下方的中心位置。
- 夹紧和包裹(4-28 秒)。 气动压辊向下压紧卷筒段的上表面(压力调节范围为0.4–0.6 MPa,提供50–150 N的夹紧力,以防止卷筒跳动或伸缩)。轨道环通过变频器控制平稳加速,将拉伸膜穿过穿线孔。同时,底部锥形辊以同步的表面速度转动卷筒,使卷筒外周每转一圈都精确地推进一个螺距。
- 剪切并擦拭。 在标准的半自动 FPCA-100 配置中,操作员使用集成的安全刀架进行快速手动切割。在配备可选气动切割夹紧装置的 FPCA-200 和 FPCA-300 生产线上,机械夹具会夹住尾部薄膜,将其干净利落地切割,并将尾部平整地贴合在卷筒主体上。
- 卸载(28–32 秒)。 下压油缸缩回。操作员取出完全卡住的线圈。
穿梭式薄膜的容量取决于卷筒眼的限制。标准穿梭式薄膜可容纳无芯或小芯卷筒(宽度 50–100 毫米,卷筒外径 100–150 毫米,重量 1.5–3 公斤,大约可制成 150–300 米的线性拉伸薄膜)。在标准的 50% 外径重叠率下,单个穿梭式薄膜卷筒大约可以覆盖 20–40 个小卷筒,之后需要快速重新装载,只需 30 秒即可完成。
FPCA模型范围
每个 FPCA 包装机的结构尺寸由环形通过间隙和滚筒有效载荷能力决定。
| 工程参数 | FPCA-100 | FPCA-200 | FPCA-300 |
|---|---|---|---|
| 线圈内径 (ID) | 90–250毫米 | 150–400毫米 | 250–510毫米 |
| 线圈外径 (OD) | 150–400毫米 | 250–500毫米 | 400–900毫米 |
| 线圈宽度/高度 | 50–180毫米 | 80–200毫米 | 60–300毫米 |
| 最大载重量 | 30 kg | 50 kg | 200 kg |
| 环旋转速度 | 10–120 转/分 | 10–120 转/分 | 10–90 转/分 |
| 平均包装周期 | 18–30 秒/线圈 | 20–30 秒/线圈 | 20–38 秒/线圈 |
| 已安装驱动功率 | 1.8 kW | 2.0 kW | 2.4 kW |
| 气动供气压力 | 0.5-0.7兆帕 | 0.5-0.7兆帕 | 0.5-0.7兆帕 |
电源配置标准为交流 380 伏,三相,50/60 赫兹,单相 220 伏或其他工业电压可通过工程审查进行配置。
OD 和 ID 的重叠——为什么 OD 的设置很重要
围绕环形轮廓的轨道缠绕会造成线圈几何形状上各处表面速度不相等:
- 外周长:
C_OD = π × OD - 内眼周长:
C_ID = π × ID
由于眼眶环每个周期穿过眼球一次,因此内径处的线性螺距相对于外径按精确的几何比例被压缩:
Accumulation Ratio = C_OD / C_ID = OD / ID工程实例
考虑一个在 FPCA-100 上运行的标准商用线圈:
- 内径 = 100 毫米(
C_ID = π × 100 ≈ 314 mm) - 外径 = 400 毫米(
C_OD = π × 400 ≈ 1,257 mm) - 比例:
1,257 / 314 = 4.0
如果使用 100 毫米胶卷,并将机器逆变器调整为在 OD 处实现 50% 的重叠率:
- 外场前投球 =
100 mm × (1 - 0.50) = 50 mm - OD处沉积的层数 = 2层
- 在 ID = 处累积的图层
2 layers × 4.0 =8层
   Film Overlap Geometry:

          OD (1,257 mm Circumference): 50% Overlap  ==>  [ Layer 1 ][ Layer 2 ]
          ──────────────────────────────────────────────────────────────────
ID (314 mm Circumference): 87.5% Overlap ==> [L1][L2][L3][L4][L5][L6][L7][L8]如果将重叠目标设置在内眼位置,则外周覆盖不足,导致运输过程中边缘磨损和受潮。因此,PLC 程序始终根据外径目标(可调节范围为 20% 至 90%)计算分度速度。
每圈缠绕时间
循环时间包括动态环加速、连续包覆旋转和减速。稳态包覆时间计算如下:
- 提前投球至OD:
Pitch_OD = W_film × (1 - Overlap_rate)(例如:100 毫米胶片,重叠率为 50%,每转一圈推进 50 毫米) - 所需总轨道圈数:
N_turns = (π × OD) / Pitch_OD(例如:(π × 400 毫米)/ 50 毫米 ≈ 25.13 → 26 圈) - 纯轨道运行时间:
T_run = (N_turns / RPM_ring) × 60 s(逆变器设置为 75 转/分时:(26 / 75)× 60 ≈ 20.8 秒) - 总楼层间循环次数:
T_total = T_load + T_accel + T_run + T_decel + T_unload(通常情况下,加载时间为 4 秒,加速时间为 1 秒,缠绕时间为 21 秒,停止时间为 1 秒,卸载时间为 3 秒 ≈ 30 秒)
对于较小的建筑用线圈(200 毫米外径),环形运行时间降至 12 秒以下,从而导致每运行小时的总吞吐量为 100-140 个线圈。
电影和材料选择
FPCA轨道式穿梭机内部的机械张紧器可适应各种不同的卷材,以满足运输和存储需求:
- LLDPE拉伸膜(15–35 µm): 行业标杆。高抗穿刺性和弹性可实现紧密、防潮的密封,同时透过透明层保持条形码的高可读性。
- 聚氯乙烯(PVC)薄膜: 它具有结构稳固性和抗撕裂性,可有效抵御尖锐的绞合电缆线圈。其光亮的外观提升了消费电子产品包装的展示效果。
- 皱纹纸和编织聚丙烯(PP)胶带: 主要适用于 FPCA-200 和 FPCA-300 设备,用于需要透气包装或重型耐磨屏蔽的专用粗规格磁线或海底脐带电缆。
操作说明:现代半刚性绕线机上绕制的线圈不需要事先用胶带或带子捆绑;交叉缠绕薄膜的机械张力可保持环状完整性。
控制和自动化
所有FPCA系统均由板载工业PLC控制,并配以直观的触摸屏HMI:
- 独立式变频驱动器(VFD): 轨道环电机和圆锥辊电机分别由独立的变频器驱动。通过调节轨道环转速与辊线速度的比值,操作人员无需进行任何机械齿轮调整,即可将外径重叠率从 20% 微调至 90%。
- S形曲线加速/减速: 电机软启动和软停止特性可防止摩擦驱动轮承受高惯性冲击载荷,并消除缠绕周期开始时的线圈打滑。
- 自动回家定位: 接近传感器确认环形索引对齐,使梭子在循环完成后到达精确的静止位置,以便快速访问和手动切割。
- 记忆配方存储: 人机界面可存储多达 16 个常用线圈零件编号的参数(内径、外径、速度比、重叠百分比),从而将换型间隔缩短至 15 秒以内。
安全与标准
旋转轨道式封装环存在高惯性挤压危险,需要采取主动和被动工程控制措施:
- 防护围栏: 厚规格管状钢防护罩可防止操作人员在操作过程中与环形剪切区接触。
- 安全联锁装置: 检修门配备双通道安全限位开关,可通过 0 类紧急停止继电器切断环路电源。
- 符合人体工程学的辅助设备: 标准机器采用屏蔽式脚踏开关激活装置,确保操作员在初始薄膜折叠过程中远离旋转的环形包覆层。
- 设计合规性: 结构性风险缓解措施随后进行 ISO 12100:2010 (机械安全——风险评估与降低) IN 415-10:2014 (包装机械的安全要求)
选择清单
为确定正确的机床机架和刀具,订购前请核实以下六项物理限制:
- 尺寸范围: 最小线圈内径、最大线圈外径和最大线圈高度/堆叠宽度。
- 无芯眼通道检查: 确认它
Coil_ID_min ≥ Shuttle_Thickness + Ring_Cross_Section + 30 mm Clearance. - 体重极端情况: 最小和最大质量(用于确认驱动滚筒电机扭矩和制动额定值)。
- 目标吞吐量: 每小时所需线圈数量(决定自动切割和夹紧自动化是否合理)。
- 包装媒体: 宽度、卷筒外径、卷芯内径和薄膜材料(拉伸聚乙烯、聚氯乙烯或纸)。
- 设施功率: 包装站的工厂供电电压、频率和压缩空气可用性。
工程常见问题解答
问:哪款 FPCA 型号可以处理内径 180 毫米、外径 450 毫米、宽度 120 毫米的卷材?答:FPCA-200。虽然 450 毫米的外径超过了 FPCA-100 的 400 毫米限制,但它完全在 FPCA-200 的适用范围内(内径 150-400 毫米,外径 250-500 毫米,最大重量 50 公斤)。
问:为什么包裹薄膜在内孔处看起来明显更厚?
答:这是眼眶几何形状固有的物理结果。由于眼球周长远小于外眼眶周长,眼眶环在更小的表面积上施加相同次数的胶片,从而使内径处的胶片层密度乘以该比值。 OD / ID.
问:操作员如何调整胶片重叠率?答:重叠率通过人机界面触摸屏进行电子控制,方法是改变辊式逆变器和环形逆变器之间的速度比。提高辊式逆变器的前进速度会拉长胶片间距,从而减少重叠率;降低辊式逆变器的速度会增加重叠密度。
问:FPCA-100 能否在不预先贴胶带或捆扎带的情况下缠绕线圈?答:可以。气动式顶部压辊在轨道循环过程中将线圈紧紧压在聚氨酯锥形辊上,防止线圈松散或伸缩,同时初始薄膜层将线圈束牢牢固定在一起。
问:环形摩擦传动装置需要哪些维护?答:每运行1,000小时检查一次高摩擦聚氨酯驱动轮的磨损情况。每月检查一次驱动皮带的张力,并清理内环形轴承轨道上的碎屑,以防止旋转振动。
下一步
- 提交线圈尺寸: 请将您的完整产品系列(最小/最大内径、外径、线圈高度和重量)以及所需产量发送至 info@fhopepack.com.
- 审核布局图和方案(48小时内): 我们的工程部门将提供设备建议、穿梭车通行许可确认以及计算出的循环时间。
- 工厂验收与集成: 将卷材样品运送到我们的测试设施,进行实际薄膜重叠验证、卷材产量分析和工厂验收。
相关阅读
来源
- ISO标准机构: ISO 12100:2010 机械安全
- 欧洲标准: EN 415-10:2014 包装机械安全
- FHOPEPACK 工程技术文档: FPCA系列操作和安全手册