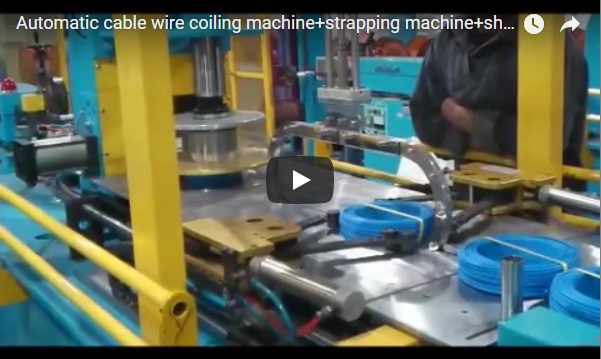
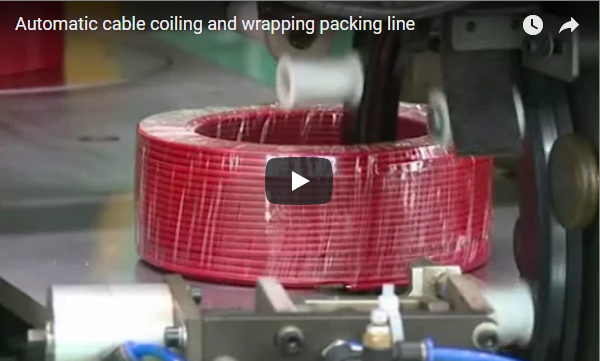
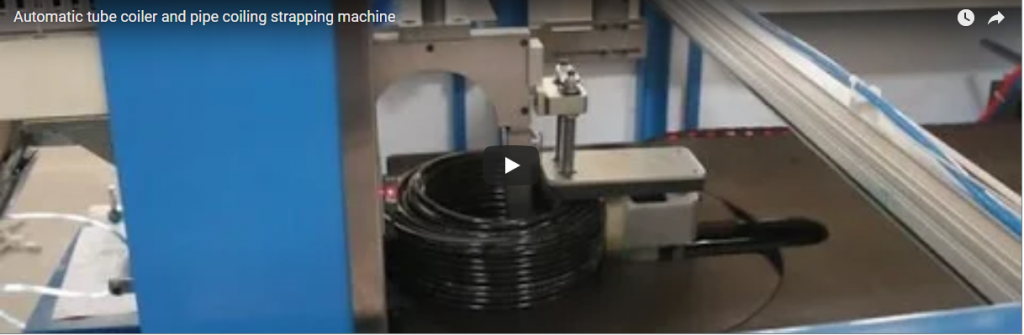
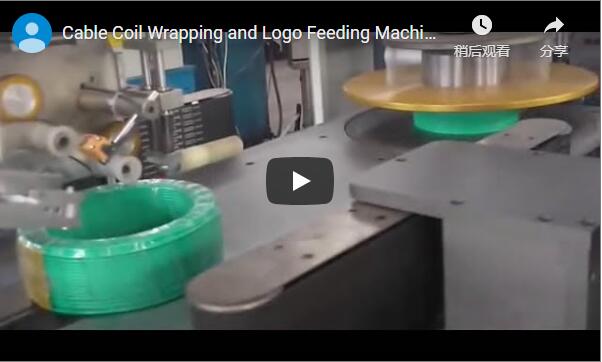
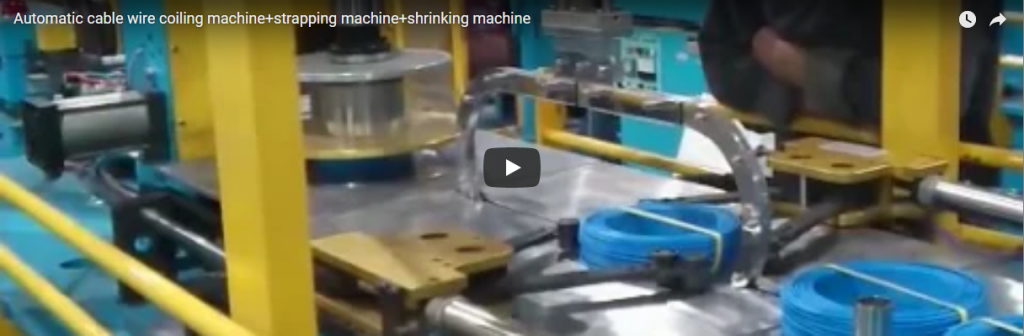
概要:松散的线圈、护套压痕和下游瓶颈等问题,最终都归结于张力控制和可重复的接头。自动电缆捆扎机无需依赖手工工具,即可在每次循环中以设定的张力缠绕PET或PP捆扎带。机头将捆扎带送入拱形结构,将其张紧缠绕在线圈上,通过摩擦或加热熔合接头,并进行干净利落的切割。本指南涵盖了循环过程、捆扎带选择、张力控制、产能和生产线集成等内容。
目录
机器的功能
该机器通过径向芯将盘绕的电线、柔性导管和电力电缆捆扎起来,然后再进行收缩包装、轨道包装或托盘包装,并为集成的卷绕、捆扎和收缩生产线供料。
手工工具会导致张力波动——运输过程中线圈松动,或软皮绝缘层被压扁。而PLC控制的循环操作则能确保每个线圈都处于相同位置并保持相同的张力。
捆扎循环是如何进行的
自动捆扎顺序遵循同步电控气动运动顺序:
- 进给和定位卷材从卷取机或绕线机沿动力辊道或平皮带输送机输送。接近传感器和光学阵列验证卷材内眼(ID)是否位于捆扎轴线的中心。
- 顶部压缩气动或电动顶部压板下降,将线圈牢牢夹紧在工作台上。这样可以防止在施加张力时出现回弹、层间伸缩和轴向位移。
- 皮带输送和轨道闭合可移动的内轨道段摆动或穿梭至线圈的环眼处,形成连续的低摩擦弧形。高速送料驱动装置推动钢带沿轨道向前移动,直至前端触碰到止动开关。
- 张紧与收紧:导轨打开(翻盖式或弹簧式设计)。张紧机构反转,拉回多余的带子,从主收紧模式切换到由扭矩或称重传感器反馈控制的辅助高张力模式。
- 密封和切割密封模具夹紧重叠的带状端头,通过摩擦焊接或温控热封将它们熔合在一起。集成刀片在接缝附近干净利落地切断末端。
- 弹射捆扎轨道从线圈芯缩回,顶部夹具松开,动力卸料辊将捆扎好的捆扎物移动到出料站。
所有机械转换均通过中央 PLC 进行协调,确保循环配方在数千个生产小时内完全重复。
表带材质和宽度
选择合适的捆扎材料取决于线圈重量、存储时间和护套的兼容性。工业电线包装主要采用两种热塑性材料:
- 聚酯(PET)PET具有高弹性模量、优异的抗拉强度和高温下优异的抗蠕变性能。它是重型电力电缆、建筑用线和需经多层仓库堆垛的卷材的标准工程用线材料。
- 聚丙烯(PP):具有高度柔韧性,抗拉强度较低,伸长率恢复较高,因此适用于轻型建筑用电线、柔性导管和短物流回路,在这些情况下,长时间储存后的残余张力不太重要。
标准商用电缆的宽度范围为 9 毫米至 19 毫米,厚度范围为 0.55 毫米至 0.90 毫米。重型工业电缆通常采用 12 毫米或 16 毫米的 PET 捆扎带,以平衡表面接触面积和捆扎带的屈服强度。
张力和密封
张力校准是确保负载完整性和避免产品损坏的关键阈值。张力不足会导致绑带沿外护套圆周移动,造成线圈在搬运过程中散开。张力过大则会将机械应力集中在较小的接触半径上,导致柔性绝缘材料(例如PVC、XLPE、硅橡胶)发生永久变形、护套变薄或屏蔽层损坏。
低张力(700 牛顿)
捆扎带滑移均匀束体完整性护套挤压芯线松动零护套压扁导体变形处理脱线保持回弹吸收护套冷流压痕捆扎头通过以下两种技术方法之一连接重叠的捆扎带尾部:
- 摩擦焊接(振动接头)高频机械摩擦靴在高夹紧压力下使带材表面振动,产生局部分子熔合。摩擦焊接的接头效率通常可达带材抗拉强度的75%至85%以上,是PET行业的基准。
- 热封:将电加热刀片插入捆扎带两端之间,在机械压缩前使接触面塑化。这种方法对于聚丙烯捆扎带系统来说经济可靠。
线圈尺寸容量
捆扎单元必须可靠地包含三个关键产品尺寸:卷材外径(OD)、内径(ID)和卷材宽度(轴向高度)。
┌──────────────── 外径 ────────────────┐ │ │ ┌────┴────────┐ ┌────┴────────┐ ▲ │ 线圈壁 │ │ 线圈壁 │ │ │ │ ◄──── 内径 ────► │ │ 宽度 │ │ │ │ │ │ (护套) │ │ (护套) │ ▼ └────┬────────┘ └────┬────────┘ │ │ └──────────── 轨道拱架 ────────────┘ 机器的固定拱架必须为最大外径和线圈宽度提供间隙,而移动的内拱架臂必须能够自由穿过最小内径 (ID),而不会刮伤内部电缆环。加工各种尺寸的线圈(类似于重型电缆线圈包装机和电线包装机的配置)需要精确计算机械间隙:
- 内径间隙最小内眼直径必须允许下履带臂及其防护耐磨条以≥25毫米的径向间隙进入。
- 高度和宽度信封拱形高度必须比最大堆垛高度至少高出 50 毫米,以便在高速输送过程中进行动态转移,而不会有机械撞击的风险。
典型规格范围
以下参数反映了此类设备的标准工业性能范围。最终配置将根据项目具体的线圈尺寸进行定制。
| 机器参数 | 标准规格范围 |
|---|---|
| 表带材质兼容性 | PET(聚酯)或PP(聚丙烯) |
| 可用表带宽度 | 9 mm,12 mm,16 mm,19 mm |
| 表带厚度范围 | 0.55 mm至0.90 mm |
| 机械循环速率 | 每完成一个捆扎线圈需要 15 至 30 秒。 |
| 捆扎张力范围 | 150 N 至 700 N(约 15 至 70 kgf),无级数字调节 |
| 接缝密封方法 | 高频摩擦焊接(标准)/热封元件 |
| 接头拉伸效率 | ≥ 母带断裂强度的 75% |
| 线圈尺寸容量 | 外径:200–800 毫米;内径:≥ 120 毫米;宽度:50–350 毫米 |
| 自动化架构 | 艾伦-布拉德利PLC,带工业触摸屏人机界面 |
| 现场总线集成 | Profinet、以太网/IP、Modbus TCP |
| 实用要求 | 三相 380V/440V 50/60Hz,洁净干燥空气,压力 0.5–0.7 MPa |
机器选择清单
在采购机器之前,请核实以下核心参数,以使机械间隙和循环速度与生产率相匹配:
| 技术检查点 | 每个项目需核实的工厂数据 |
|---|---|
| 线圈尺寸 | 外径、内径和线圈宽度(高度)的最大值和最小值 |
| 线圈重量和结构 | 束重范围、护套复合材料硬度(邵氏A/D)、芯材刚度 |
| 表带材质及规格 | 选择PP或PET材质、宽度、厚度和断裂强度目标 |
| 张力窗口 | 校准目标张力(N),以防止夹克压痕并抑制回弹 |
| 生产线吞吐量 | 每小时线圈数 (CPH) 目标值和每束线圈所需的径向绑带数量(2、3 或 4) |
| 进料/出料处理 | 上游卷取机输送高度、中心线高度和下游收缩/码垛机握手 |
| 控制架构 | 工厂标准PLC品牌、安全网络要求和远程I/O协议 |
| 未来生产空间 | 为未来产品线径或更大线轴包装预留扩展余量 |
独立式机器具有模块化灵活性,但当系统无缝集成到连续电缆卷绕、捆扎和收缩包装生产线中时,才能实现最佳投资回报率。上游卷绕机为自动输送臂供料,而下游动力出料线则将捆扎好的卷材直接输送到下游的二次收缩包装机,无需人工缓冲。
操作和安全基础知识
四项常规措施保证生产线高效运转:
- 绑带装载: 断开送料电机的电源,然后将新线圈穿过滑轮,使其自然曲率与轨道相匹配。
- 食谱回忆: 加载产品配方,使张力、进给速度和冷却时间与夹套材料相匹配。
- 入口闸门: 顶部压紧装置和移动轨道是夹点;打开闸门会释放气压并停止循环。闸门联锁装置根据现场风险评估进行设置。
- 锁定/挂牌: 在清除送料故障、更换刀片或维修焊头之前,请先断开电源和气动供应。
维护要点
- 每日: 清除皮带通道中的碎屑,用干燥空气吹净密封头,并检查夹爪齿的咬合情况。
- 每周: 检查切割刀片是否变钝,并用铜刷清除焊接元件或振动垫上的塑料残留物。
- 每月: 检查气缸、调节器和杆联轴器,按照 OEM 图表润滑导轨、链条和轴承,并擦拭传感器表面。
工程常见问题解答
问:这款自动捆扎机兼容哪些捆扎带材料?答:捆扎头可处理宽度为 9 毫米至 19 毫米的聚酯 (PET) 和聚丙烯 (PP) 捆扎带。导轨和送料压轮可根据项目需求进行特定宽度的调整。
问:每卷的典型操作周期时间是多少?答:每卷的干式操作周期时间为 15 至 30 秒,具体取决于卷材总直径、捆扎头速度以及每卷是使用单根还是多根径向捆扎带。
问:如何调节绑带张力以防止压扁电缆护套?答:张力通过闭环伺服系统或数字扭矩参数进行控制,可编程范围为 150 N 至 700 N(15 至 70 kgf)。操作人员在触摸屏人机界面 (HMI) 上选择精确的张力值,以防止护套出现压痕。
问:捆扎带的闭合采用了哪些连接技术?答:系统采用高频摩擦振动焊接或热封技术。摩擦焊接是重型PET捆扎带的首选技术,因为它可以在不烧蚀或降解聚合物链的情况下,实现超过80%的连接效率。
问:如果绑带张力设置不当会怎样?答:张力设置过低会导致绑带松脱,在运输过程中容易散开。张力设置过高会导致较软的护套材料(例如硅胶、软PVC)因冷流而产生压痕,可能损坏内部的双绞线或光纤。
问:该设备能否在单个线圈上缠绕多条径向绑带?答:可以。该机器可集成自动气动分度转盘。在每次绑带循环之间,线圈旋转 90° 或 120°,从而自动在内芯上缠绕 2 条、3 条或 4 条径向绑带。
问:该机器是否支持工厂SCADA和MES连接?答:是的。标准控制平台采用罗克韦尔自动化PLC,通过Profinet或以太网/IP协议直接连接,用于循环计数、故障遥测和配方切换。
下一步
- 提交核心数据请发送电子邮件至我们的工程团队
info@fhopepack.com请提供您的线圈尺寸(外径、内径、宽度)、线圈重量范围以及每小时所需的线圈数量目标。 - 技术布局交付我们会在 48 小时内提供详细的 2D/3D 集成布局图和全面的捆扎机械方案。
- 生产线集成验证我们的包装工程师会审查进料/出料高度、安全接口和现场总线规格,以确保直接集成到您的生产线中。
相关阅读
来源和标准
- ISO 12100——风险评估方法
- EN 415-10 — 包装机安全
- EN ISO 13849-1 — 控制系统安全
- FHOPE全自动电缆捆扎机演示视频,YouTube。
上次审核日期: 2026年11月05日