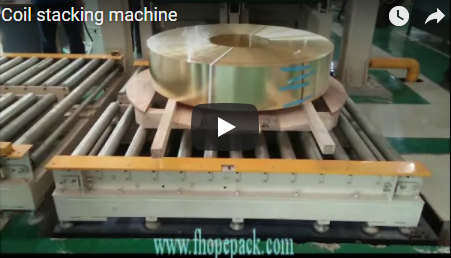
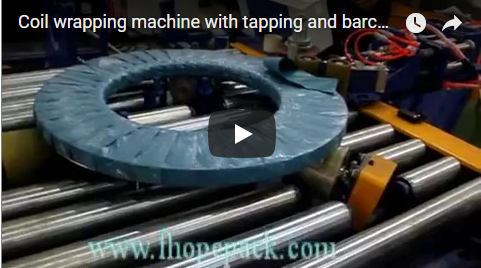
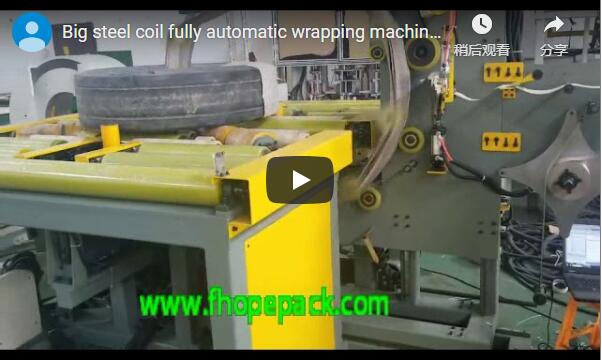
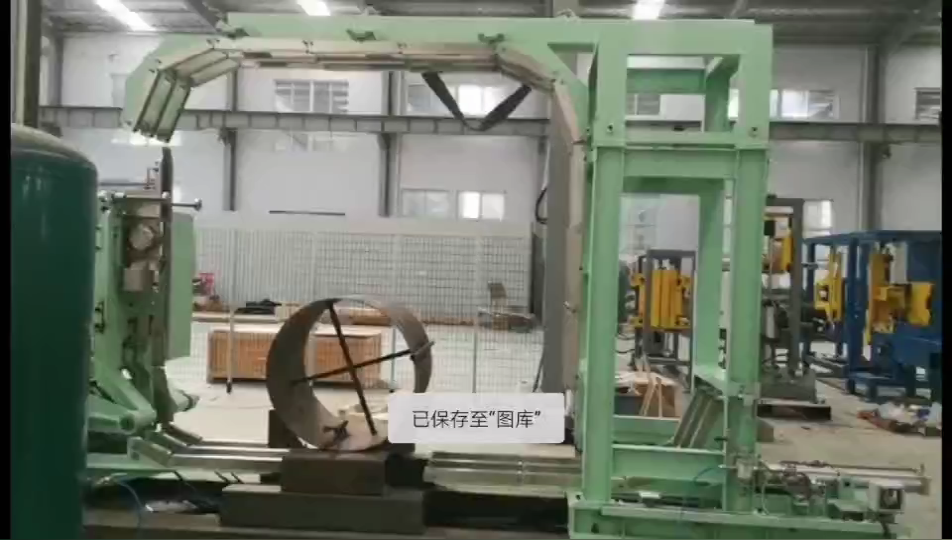
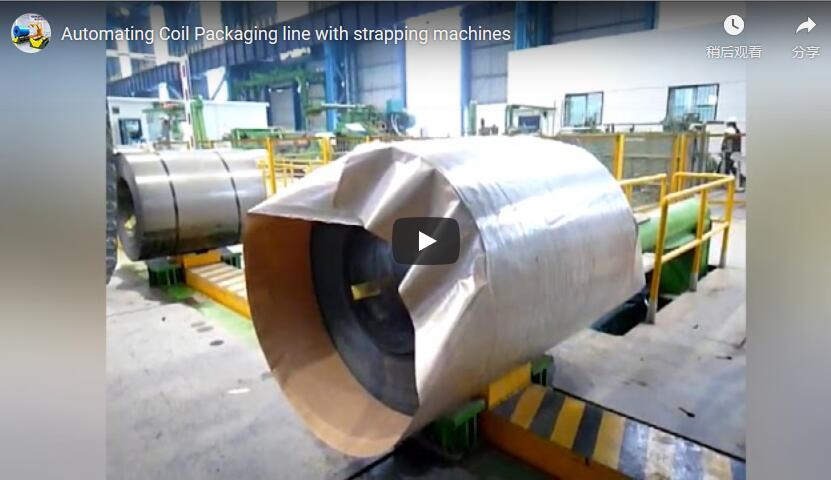
概要:在轧钢厂和发货区之间,钢卷需要经过铺设、密封和包装。使用起重机吊钩和人工吊装的方式既缓慢又费力,而且最容易造成表面损伤。自动钢卷包装线能够抓取钢卷,处理其端面,并用动力辊进行包装,整个过程无需操作员进行任何操作。下面的短片展示了一条生产线逐卷循环包装钢卷的过程;本页其余部分将解释每个工位的功能、何时需要添加该工位,以及如何根据您的钢卷规格确定支撑几何尺寸。
目录
一览全貌
钢卷包装线并非一台机器,而是由一系列固定且相互连接的工位组成,钢卷依次经过这些工位:夹持钢卷、压紧并密封其端面、缠绕包装并释放钢卷。钢卷离开生产线时,已定向并受到保护,可进入下一个工序。
这意味着:对于过去每次搬运时都要用链条吊装卷材的工人来说,这省去了大部分手动搬运工作。对于生产线主管来说,每个工位出来的卷材位置都是可重复的,因此下一个工位无需重新寻找卷材。
线圈如何穿过线路
视频片段中的序列如下:
- 进料。 卷材平放在防滑电动滚筒输送机上运抵。
- 抓握和定位。 液压夹紧滑架夹紧线圈,将其提升到工作高度并将其置于工位中心;滚轮床配合夹紧力,使线圈不会摇晃。
- 面部末端处理。 下压式封头机在固定住线圈的同时下降到线圈上,压紧并密封线圈端面,然后抬起。
- 包装。 卷材被放回传送带上,并移动到专用的包装工位。
- 发布。 该机构复位,线圈离开工位,朝向下一个加工区域。
附加站点,以及每个站点何时能收回成本
并非每条生产线都需要所有工位。只有当线圈的运行路径或工艺流程需要时,才添加工位。
| 站 | 它增加了什么 | 添加时…… |
|---|---|---|
| 卷筒倾斜机或下翻机 | 旋转或重新定向线圈(从朝向天空到朝向墙壁,或端面压紧) | 您的包装纸需要特定的孔眼方向,而线圈则以另一种方式送达。 |
| 夹持和定心滑架 | 带升降和居中功能的液压夹具 | 线圈必须放置在传送带之外或居中,无需起重机。 |
| 包装站 | 动力拉伸膜包裹周长和表面 | 拉伸或保护性包装均在范围内。 |
| 捆扎站 | 发货前需佩戴径向或环形绑带 | 卷材在堆放或长途运输时必须固定好。 |
| 称重(可选) | 在线线圈重量捕获 | 您需要在运输单据、库存或装载验证中注明重量。 |
| 信号塔 | 进料端的三色状态 | 操作员需要快速了解线路状态 |
根据FHOPE产品手册,缠绕步骤可接受可编程图案、重叠率和薄膜张力,这些参数取决于卷材尺寸和表面类型。这些参数在调试时通过控制程序设置,而非在工厂预先设定。
线圈支撑:滚子节距规则
无法改变的几何形状是卷材在传送带上的放置方式。设计规则要求,即使是生产线所能容纳的最小卷材,其下方也至少有三个滚轮。接触点过少会导致轻薄或狭窄的卷材在滚轮间晃动,从而影响夹紧对齐。
这是一个示例性的工作示例,已标注,但并非技术规范:
| 名称 | 价值 |
|---|---|
| 最小线圈外径(示意图) | 800 毫米 |
| 滚筒式变距(示意图) | 200 毫米 |
| 卷筒下方的滚轮,800 除以 200 | 4 |
如果您的最小卷材尺寸较小,请收紧卷距;如果您的卷材范围较宽,请确认每个项目中的最坏情况,而不是取平均值。一条集成生产线通常涵盖中等工业卷材。卷材外径约为 600–800 毫米,在直径约 100 毫米的辊筒上运行;较大的卷材外径接近 1.2–1.5 米,内径接近 0.6–0.8 米。您生产线所需的确切外径、内径、宽度和重量在项目工程阶段确定,卷材轴线处理方式也在同一阶段根据您的卷材范围确定。
控制与安全
该安全架构的设计符合 CE(EN ISO 13849-1 / EN 415-10)和 OSHA 设计要求。标准配置包括危险区域周围的互锁式周界围栏、输送机入口和出口处的静音安全光幕,以及每个操作员位置的双通道紧急停止电路。只有在生产线停止并隔离后,人员才能进入危险区域。
该生产线采用基于PLC的互锁顺序运行:夹具、下料器和输送机必须依次运行,确保松散的卷材不会经过移动的卷头。生产线运行时,三色信号塔显示绿色;红色或琥珀色状态则根据控制程序进行复位。条款是否适用于您的目标市场将在项目工程阶段确认。
选择清单
- 最小和最大线圈的外径、内径和重量,用于设置滚轮间距和夹紧额定载荷。
- 包装机需要调整眼睛朝向,以便选择倾斜式或直接水平进料。
- 包装材料、重叠和捆扎需求,设置包装和捆扎站以及薄膜程序。
- 周期时间和定位目标,与我们的工程团队商定公差范围。
- 安全范围:围栏、联锁门、紧急停止装置和光幕开口,符合目的地市场标准。
- 控制接口:PLC平台、现场总线和远程诊断,在项目工程中已确定。
工程常见问题解答
问:这条生产线需要操作员吗?答:不需要——在正常运行情况下,整个流程全自动运行,只需要操作员进行监督,无需进行任何起吊操作。
问:线圈下方应该放置多少个辊子?答:您产品范围内最小的线圈下方至少需要 3 个辊子;例如,在示例中使用的 800 毫米、200 毫米节距的线圈,需要 4 个辊子支撑。
问:如何知道线路已准备就绪?答:进线处的三色信号塔在线路运行期间显示绿色,根据控制程序,信号塔会显示红色或琥珀色并自动复位。
问:生产线对卷材端面进行什么处理?答:下弯工位在卷绕前对卷材端面进行压紧和密封,如有需要,还可以指定对卷材内径进行内层保护。
问:线圈轴线始终是水平的吗?答:在标准在线进料中是水平的;如果您的包装机需要垂直线圈或布局需要,则会添加倾斜器选项,并在项目工程阶段确定轴线处理方式。
已公布的规格数据——请与您的生产线进行核对
这些是FHOPE官方发布的产品声明。购买前请逐条核对报价单上的信息。
- 作为生产线的第一站,卷材倾斜器将卷材旋转 90°(从朝向天空到朝向墙壁),并可搭载用于运输单据和库存记录的集成称重系统。
- 拉伸膜缠绕是全自动且可编程的——缠绕方式、重叠率和薄膜张力可根据卷材尺寸和表面类型进行设置。
- 生产文献指出,集成卷材生产线的吞吐量约为每小时 60 卷,而行业媒体长期以来一直指出,尾部封口和捆扎是分切生产线的首要瓶颈(《制造商》,2003 年),该分析显示,每卷的堆垛时间约为 40-45 秒。应将吞吐量视为需要确认的目标,而非最低标准。
相关阅读
来源
- 生产线操作: 我们在 YouTube 上的视频.
- 机器规格:FHOPE 工程团队,2026-10-08。
- 辊筒和线圈图示:示例性工作示例和项目范围图示。
- 产品资料:FHOPE钢卷包装生产线出版物。
- 行业参考:《制造商》,2003 年(分切线尾部密封和堆叠分析)。
下一步
- 请提交您的线圈系列和布局图 至 info@fhopepack.com —最小和最大的外径、内径、宽度和重量,以及您的场地占地面积。
- 48小时内收到方案 站与站布局、滚筒间距和站列表均根据您的范围进行调整。
- 预约免费现场勘测 因此,在您下单之前,我们会现场确认建筑物的进出通道、坑深和电源供应情况。
上次审核日期: 2026年10月08日