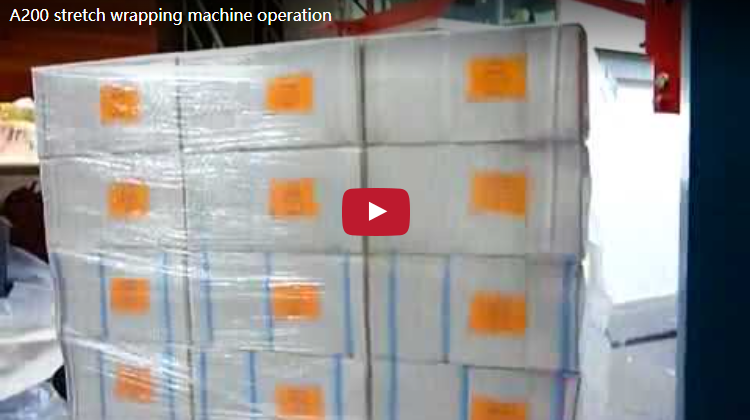
概要:本视频展示了一条全自动托盘包装生产线的运行情况:堆叠的货物托盘在滚筒输送机上移动,由移动式捆扎臂进行垂直捆扎,然后经过缠绕包装工位后离开。整个过程无需操作员接触产品,本视频是本文唯一使用的真实资料来源。
为什么这段视频对买家很重要
如果您正在评估一台自动托盘捆扎机,最有用的证据并非产品手册,而是观看机器从进料到出料处理实际重型托盘负载的过程。这段视频正是如此。在不到一分钟的演示中,您可以清楚地看到托盘如何进入生产线,捆扎臂如何定位到托盘上方,捆扎带最终缠绕在托盘上的哪个位置,以及托盘如何继续向下进入缠绕包装工序。本文将详细分析视频中展示的内容、刻意省略的内容,以及在将此类机器列入候选名单之前,您应该向制造商提出的问题。
流程概述:一个托盘,端到端
视频展示了托盘货物在全自动传送带生产线上的运行过程。整个过程可以分为五个阶段:
| 阶段 | 视频中的大约时间 | 可见之物 |
|---|---|---|
| 1. 进料 | 约0-6秒 | 一个装载着堆叠的深棕色/黑色积木的绿色塑料托盘,在镀锌钢辊输送机上从左向右移动。现场无人操作。黄色安全围栏圈出了工作区域。 |
| 2.定位 | 约8-12秒 | 托盘到达机器中央。一个带有垂直升降结构的黄色机械臂开始向下移动,朝向货物顶部;左侧的黄色桅杆略微移动。 |
| 3. 捆扎 | 约14-24秒 | 机械臂停止在托盘中心上方。控制柜上的指示灯(蓝/红)亮起。机械臂向两侧伸展;机械臂末端(看起来像是捆扎带张紧/密封机构)绕着托盘侧面移动,而托盘保持静止。 |
| 4。 结果 | 约26-28秒 | 机械臂缩回至初始高度。货物现在已被透明拉伸膜覆盖,可以看到两条垂直的黄色捆扎带沿着托盘两侧向下延伸。 |
| 5. 包装和退出 | 约30-42秒 | 第二托盘堆叠的纸箱进入缠绕工位。缠绕膜装置上下移动,将纸箱包裹起来,覆盖侧面、顶部和底部边缘。之后,托盘离开缠绕区,机械臂返回初始位置。 |
这段流程中有两点尤为突出。首先,整个过程真正实现了无人值守:从传送带进料到出料,无需任何人接触货物或机器。其次,捆扎和缠绕包装被展示为互补操作——捆扎带压缩并固定货物,使其保持垂直,而薄膜则将货物牢牢固定,防止灰尘和移位。
机器的外观
根据视频画面,画面中出现的设备包括:
- 喷漆钢架。 主体结构——柱子、梁和防护框架——采用黄色涂装,一些支撑柱采用灰色/银色,传送带滚筒采用镀锌钢。
- 中央自动捆扎装置。 一个可以垂直移动和横向伸展的黄色机械臂,末端看起来像是捆扎带张紧和密封头。
- 控制柜。 右侧是一个浅灰色/米色的外壳,里面有一个小型彩色液晶显示屏、几个按钮和红/绿/黄三色指示灯。在另一个黄色的电源/控制盒中,可以看到一个橙色的圆形按钮(可能是紧急停止按钮)和一些小型LED指示灯。
- 捆扎带供应。 机器后部可以看到两个大型黑色卷轴,可能是捆扎带卷。
- 滚筒输送机。 一条银灰色镀锌滚筒线贯穿整个工作区,用于运送托盘。
- 拉伸缠绕机。 再往前走,可以看到一个带有胶片头的卷片臂/托架,以及一个蓝白相间的胶片架,上面放着大卷胶片。
- 安全围栏。 黄色金属网防护罩将核心工作区域围了起来。
在黄色臂杆顶部可以看到一个黑黄相间的三角形警告标志(带有闪电图案,表示触电危险)。视频中未出现任何可辨认的品牌名称、型号铭牌或文字标签。
正在包装的产品
这段视频展示了两种类型的货物,这很有用,因为它展示了生产线如何处理不同类型的产品:
- 重型块状货物。 一些大致呈长方形的深棕色/黑色块状物——材质与砖、陶瓷坯体或耐火材料相符——整齐地堆放在一个绿色塑料托盘上。堆垛高度约为1.8至2.0米,托盘占地面积约为120×100厘米(根据图片比例估算;这些是目测估计,并非具体规格)。堆垛顶部覆盖着一层浅棕色的保护膜或纸板。
- 堆叠的纸箱。 一个较低的托盘上放着一些棕色/灰棕色的纸箱,高度与托盘大致相同,用透明拉伸膜包裹,可以看到明显的折痕。侧面可以看到一条垂直的黄色捆扎带。
两个负载都以正对传送带运行方向的方式进入机器,并在整个过程中保持这种方向——不进行旋转或转向。
直接观察笔记
以下注释刻意保持与逐帧分析的一致性,仅做了少量语法编辑。它们是本文的事实依据。
- 一个载着堆叠的深色块状货物的绿色托盘,沿着金属滚筒传送带从左向右平稳移动。没有操作员出现;机器尚未启动。黄色安全围栏和立柱构成了工作区域的边界;背景中可以看到工厂的钢梁、窗户和远处的一扇卷帘门。
- 托盘推进到机器的中心区域;右侧的黄色机械臂(包括垂直升降结构)开始向下移动,到达托盘顶部。
- 机械臂完成下降并停留在托盘上方,此时托盘大致位于中心位置。右侧控制柜上的蓝/红指示灯亮起,显示待机或运行状态。
- 机械臂进行横向伸展;其末端机构(显然是捆扎带张紧/密封装置)绕托盘侧面移动。托盘保持静止。机器后方放置着两个大型黑色卷轴,很可能是捆扎带卷。
- 机械臂缩回初始高度。托盘上覆盖着透明塑料薄膜(反光面),两条黄色竖带沿着托盘两侧向下延伸。镜头拉近,展现出包装完成的状态。
- 在后面的环节中,一托盘堆叠的纸箱进入包装站;薄膜头将透明拉伸膜覆盖在侧面,然后覆盖顶部和底部边缘,同时机械臂同步上下移动。
- 包装好的托盘离开包装区,传送带空转,机械臂返回到初始安全位置。
- 视频中没有任何可读的文字、铭牌、水印或带有文字的警告标签;手臂上只能看到一个三角形的闪电危险符号。
视频中没有显示的是:
这段视频展示了实际操作情况,但并非规格参数表。以下信息无法通过观察获得,请与制造商核实:
- 机器型号、额定功率(kW)、电压和频率
- 每托盘循环时间(秒/托盘)
- 最大承重和最大/最小托盘尺寸
- 打包带规格:宽度、厚度、材质(PP/PE/PET)和打包带张力范围
- 无论是采用热熔、摩擦焊接还是其他方法进行密封
- PLC品牌、HMI详情、通信协议(例如,现场总线或远程诊断)
- CE/UL/ISO认证状态
- 维护周期、备件清单和售后条款
这些信息都无法从视频中得知,我们也没有故意捏造这些信息。请在询价时要求制造商将每一项内容以书面形式列出。
视频中可见的安全功能
从视频中可以直接得出三点与安全相关的观察结果:
- 身体防守。 黄色网状围栏将移动臂工作区围起来,在人员和捆扎机构之间形成屏障。
- 危险标志。 手臂上固定着一个三角形的闪电警告标志,用于警示电气危险。
- 紧急停止硬件。 黄色控制盒上安装着一个橙色圆形按钮,外观与紧急停止按钮一致。但是,没有看到门联锁装置、光幕或紧急停止测试装置——这些都需要与制造商确认。
这种机器适合放在哪里呢?
从图中所示的负载情况来看,这种自动托盘捆扎缠绕生产线非常适用:
- 建筑材料和陶瓷 — 重型、规则堆叠的块体,需要垂直约束才能承受叉车搬运和运输。
- 耐火及高密度工业品 — 高密度堆垛,人工捆扎速度慢且体力消耗大。
- 配送和仓储 — 采用薄膜单元化技术对纸箱托盘货物进行防尘和货物稳定性保护。
显而易见的优势在于质量上的提升,但却是实实在在的:托盘间捆扎带位置始终如一,薄膜覆盖有效避免操作人员疲劳,以及与传送带生产相匹配的连续流转。其局限性也同样清晰可见:图中所示货物为规则的矩形堆垛。对于不规则、超宽或不稳定的货物,可能需要不同的处理方式——请与制造商沟通,详细说明您的具体货物情况。
购买前需要问的问题
请在询价中使用以下清单:
- 该机器可使用什么材质和宽度的绑带,可达到的张力范围是多少?
- 根据我的托盘尺寸和负载重量,保证的循环时间是多少?
- 密封是通过热封、摩擦焊接还是其他方法实现的?对于多尘产品,密封的可靠性如何?
- 捆扎方式可以定制吗(捆扎带数量、位置、双层捆扎)?
- 该生产线采用的输送机高度、滚筒间距和负载转移点是多少?它能与我现有的生产线对接吗?
- 包含哪些安全选项:联锁门、光幕、紧急停止按钮位置?
- 控制系统提供哪些诊断和报警历史记录?
- 建议的维护周期和易损件(例如密封件)的交货周期是什么?
常见问题解答
机器运行过程中是否需要操作员?视频中未显示任何操作员接触机器或产品;托盘自动进入、捆扎和包装,然后自动离开。上游装载是否需要操作员,视频并未展示——请与制造商确认。
视频中是否同时展示了捆扎和缠绕过程?是的。第一段视频展示了如何用垂直捆扎带固定重型托盘货物;后一段视频展示了一个纸箱托盘通过缠绕机,最终侧面、顶部和底部边缘都被薄膜包裹起来。
视频中捆扎的是什么产品?一些深色块状货物堆放在绿色塑料托盘上,一些纸箱也堆放在类似的托盘上。从视频中无法确认具体产品的名称和重量。
循环速度有多快?视频中没有明确说明或测量循环时间,因此此处未提供具体数值。请向制造商索取针对您负载规格的测试循环时间数据。
是否有可辨认的品牌或型号信息?没有。视频中没有出现任何可辨认的文字、铭牌或水印;手臂上只能看到一个闪电状的电气危险标志。
它是否能与现有输送线集成?图中所示机器与滚筒输送机联机运行,显然输送机集成是其设计的一部分。您具体输送线的高度和布局是否兼容,需向制造商确认。
来源和方法
本文仅基于上方嵌入的视频。我们使用视觉模型对采样帧逐帧进行分析;该视频仅包含背景音乐,没有旁白或语音,因此未进行转录。以上所有观察结果均来自视频帧中可见的内容;对于无法确定的内容,我们将其列于“视频未显示的内容”部分,或标记为需要与制造商确认。
相关阅读
探索 FHOPE 相关包装设备:
下一步
如果此处展示的托盘装载方式与您的产品类似,最快捷的方式是与我们的团队分享您的托盘尺寸、装载重量、捆扎方式以及所需的包装周期。我们将推荐合适的捆扎和包装方案,并确认视频中无法展示的具体细节。请访问我们的联系页面开始咨询或索取定制报价。