执行摘要
自动转盘式缠绕机只有在可靠地处理薄膜尾部的情况下才能真正实现无人值守。B100 通过集成的气动夹紧-切割-擦拭机构实现了完全无人化操作:机械剪刀在转盘旋转前夹紧薄膜尾部,脉冲加热丝在循环完成后切断薄膜,弹性擦拭刷将尾部牢固地密封在托盘表面。B100 专为连续工业作业而设计,可处理高达 100 个托盘的货物。 1,800 kg (带有 2,000 kg 结构安全裕度)在吞吐量为 每小时超过 24 车次配备动力预拉伸滑架,标准校准值为 250%(100%–300% 可调)。
目录
- 夹紧、包裹、切割和擦拭顺序
- 自动薄膜切割机如何改变包装工作流程
- 动力预拉伸比和薄膜消耗量计算
- 转盘动力学和托架升降参数
- PLC控制系统和封装程序架构
- 公用设施、气动要求和机械安全标准
- 工程选型清单
- 技术常见问题
- 下一步和快速提案协议
- 相关系统
- 参考文献和规范标准
夹紧、包裹、切割和擦拭顺序
入门级缠绕包装机的主要故障点是运输过程中薄膜尾部散开。B100 通过安装在边缘的气动机械手解决了这个问题,该机械手执行四个协调步骤:
| 步骤 | 机制 | 工程行动 |
|---|---|---|
| 钳 | 气动剪式夹具 | 在旋转开始前将胶片前缘固定在转盘周边,无需手动系紧。 |
| 饺子皮 | 电动滚筒转盘 | 在变频器控制下平稳加速,将单元化负载包装到预设配方中。 |
| 切 | 脉冲热线元件 | 循环完成后,电脉冲会立即加热切割线,从而干净利落地分离网状物。 |
| 擦拭 | 高密度刷臂 | 围绕旋转的负载面动态旋转,将薄膜尾部平滑地粘附到托盘纸箱表面上。 |
夹紧组件在擦拭阶段后保留薄膜尾部,将薄膜锁定到位,以便系统能够立即为下一个托盘做好准备,而无需操作员重新装载。
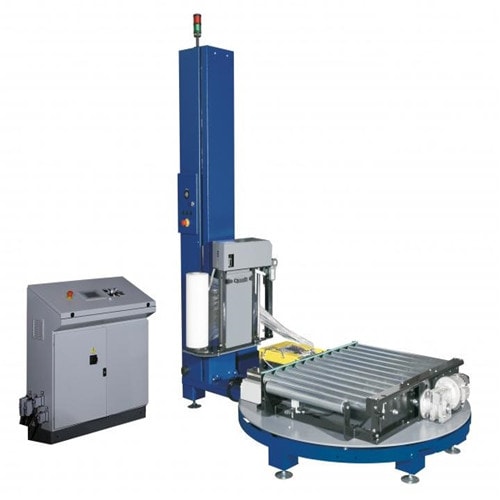
自动薄膜切割机如何改变包装工作流程
在传统的半自动包装作业中,叉车操作员每托盘下车两次:一次是为了将薄膜绑到托盘底部,一次是为了用开刀切割薄膜并压紧薄膜尾部。
B100 通过机械集成实现了这两个操作的自动化:
| 工程子系统 | B100 技术规格 | 运营效益 |
|---|---|---|
| 薄膜夹持 | 双爪机械剪式夹具 | 无需手动安装胶片;防滑启动 |
| 切割方式 | 可控脉冲加热丝 | 对铸造或吹制 LLDPE 进行干净、无磨损的切割 |
| 尾部收尾 | 柔性刷头,气动行程 | 无需手动按压即可牢固粘合薄膜 |
| 定位传感 | 转盘原位接近开关 | 精密机械同步 |
| 周期准备 | 自动保留初级薄膜尾部 | 叉车操作员保持坐姿 |
当与上下游输送机连接时,叉车司机卸下托盘后立即离开。机器完成包装,切割薄膜,固定尾部,并向出料输送机发出信号。
维护规程:加热丝和气缸需要进行标准的预防性维护检查。确保备有镍铬合金加热元件,并确认进入的压缩空气经过 FRL(过滤器-调节器-润滑器)处理,压力设定在0.6–0.8 MPa(6–8 bar)范围内。
动力预拉伸比和薄膜消耗量计算
B100 配备一个由独立的 0.37 kW 齿轮电机驱动的动力预拉伸薄膜输送装置。薄膜在两个表面速度不同的齿轮辊之间运行,从而在贴膜前进行拉伸。
标准预拉伸比固定为250%(1 米母卷膜可制成 3.5 米贴合膜)。可通过选配齿轮组实现 100% 至 300% 的预拉伸比。
胶片消耗量计算
对于一个标准的欧洲/澳大利亚托盘(1,200毫米×1,000毫米),缠绕15圈:
- 载荷周长:
2 × (1.2 m + 1.0 m) = 4.4 m - 应用薄膜长度:
4.4 m × 15 wraps = 66 m - 有效母卷消耗量:
66 m ÷ 3.5 = 18.86 m (~19 m) - 每卷标准1,500米母卷的产量:
1,500 m ÷ 18.86 m ≈ 79 pallets
(以SEO标准符号表示:覆膜面积 = 托盘周长 × 总缠绕层数)
由于预拉伸发生在托架内部,薄膜张力与负载稳定性脱钩。在传统机械制动张紧器下容易坍塌的易碎轻质纸箱堆,在这种张紧器下仍能保持完好无损。
- 耗材规格:500 毫米幅宽,76 毫米芯径,20–35 微米标准 LLDPE 薄膜。
转盘动力学和托架升降参数
| 运动学/尺寸参数 | B100 标准公制 |
|---|---|
| 额定负载能力 | 1,800 公斤(2,000 公斤结构框架设计) |
| 吞吐速度 | ≥ 每小时 24 个托盘(取决于工艺流程) |
| 转盘盘片直径 | 2,200 毫米 |
| 转盘转速 | 0–12 转/分(变频器斜坡式软启动/软停止) |
| 输送机滚筒顶部 (TOR) 高度 | 〜400毫米 |
| 托架垂直速度 | 2.9 米/分钟(平滑链轮式起重机) |
| 包装层配置 | 顶部、中部、底部独立(0-99 层) |
转盘组件采用重型环形齿轮回转轴承旋转,即使在偏心载荷下也能提供高横向刚度。光电传感器可自动扫描托盘高度,最高可达 2,000 毫米(可扩展至 2,400 毫米),无需针对不同的 SKU 组合手动调整高度限制。
生产线整合与周期预算
滚筒顶部 (TOR) 高度为 400 毫米,作为集成动力重力或电动滚筒输送机的主基准。
周期时间分解:
- 目标生产率:24托盘/小时 = 每个托盘循环耗时150秒
- 有效旋转时间(12 转/分钟转 15 圈): 75秒
- 自动化窗口(索引、VFD加速、原点定位、热线切割、刷子擦拭): 75秒
PLC控制系统和封装程序架构
电气外壳内装有专用可编程逻辑控制器 (PLC),并配有直观的数字界面和工业按钮:
| 控制元件 | 工程实施 |
|---|---|
| 核心架构 | 工业PLC(西门子/三菱兼容) |
| 操作界面 | 符合人体工程学的按钮 + 多参数人机界面 |
| 重叠调整 | 俯仰重叠的可变滑架速度控制 |
| 装载顶部处理 | 可选择的包边循环或面层暂停程序 |
| 生产跟踪 | 不可复位主计数器和可换班复位批次计数器 |
公用设施、气动要求和机械安全标准
| 公用事业基础设施 | 消耗量/技术要求 |
|---|---|
| 电力供应 | 交流电 380 伏,三相,50 赫兹(可选 220 伏/480 伏,60 赫兹) |
| 转盘驱动电机 | 0.75千瓦交流齿轮电机 |
| 输送辊电机 | 0.75千瓦重型驱动 |
| 轿厢升降机电机 | 0.37 kW 制动电机 |
| 预拉伸辊电机 | 0.37 kW 变频驱动器 |
| 压缩空气供应 | 0.6–0.8 MPa (6–8 bar),~1.0 NL/循环干燥气动空气 |
安全合规与协调标准
该机器符合欧洲机械指令 2006/42/EC 和国际安全协议:
- IN 415-6:2013:托盘缠绕包装机的具体安全要求(C型协调标准)。
- ISO 12100:2010:综合风险评估和风险降低方法。
- EN ISO 13849-1:控制系统的安全相关部件(SRP/CS),包括紧急停止电路、双通道紧急停止按钮和周边联锁装置。
工程选型清单
在发出询价单 (RFQ) 之前,请根据以下关键限制条件确认您的包装生产线范围:
- 托盘轮廓:最大长度×宽度×高度(含托盘底座)和最小/最大毛重。
- 吞吐量目标:每小时所需的连续托盘数量(高峰班次需求)。
- 输送机接口:独立式转盘或在线电动输送机集成(验证 TOR 基准为 400 毫米)。
- 薄膜规格:纸芯直径(标准 76 毫米),纸幅宽度(500 毫米),薄膜厚度(17–35 微米)。
- 气动供应:机器连接点处可提供压力为 0.6–0.8 MPa 的干燥工厂空气。
- 顶级保护:标准开放式包装与顶层纸巾分发方式在防尘/防雨方面的区别。
技术常见问题
问:操作人员需要手动捆扎或剪断胶片吗?
答:不。自动机械夹具夹紧胶片尾部,脉冲加热元件将其干净利落地切断,并在每个循环结束时用刷子将尾部擦平贴在负载上。
问:B100的连续额定容量是多少?
答:标准循环速率为每小时至少 24 个负载(适用于标准 15 圈程序),连续负载额定值为 1,800 公斤。
问:每个托盘需要消耗多少拉伸膜?
答:在标准的 250% 预拉伸设置下,一个 1,200 × 1,000 毫米的托盘缠绕 15 圈,大约会消耗 19 米长的母卷薄膜(在装载时会展开到 66 米)。
问:转盘能否安全承受不稳定的负载?
答:是的。动力预拉伸装置通过内部电动辊筒拉伸薄膜,而不是直接拉伸到负载上,从而防止易碎或轻质纸箱被拉离中心。
问:压缩空气需求量是多少?
答:该机器需要清洁、干燥的压缩空气,压力调节在 0.6 至 0.8 MPa(6-8 巴)之间,每次完成夹紧-切割-擦拭动作大约消耗 1.0 NL。
下一步和快速提案协议
优化您的下游托盘堆垛作业,我们将在 48 小时内交付一份工程方案:
- 提交布局和加载规格请将托盘尺寸(长×宽×高)、最大有效载荷重量以及每小时所需托盘数量通过电子邮件发送至[邮箱地址]。 info@fhopepack.com.
- 接收工程范围(48 小时)我们的应用团队将提供一份定制方案,涵盖输送机高度、夹紧切割周期时间和电气集成选项。
- 生产线集成验证:安排与我们的包装机械团队进行技术审查,以确认进料/出料输送机高度和 PLC 通信握手。
相关系统
参考文献和规范标准
- 技术参数: FHOPE B100 自动托盘缠绕机工程数据
- 机械安全: ISO 12100:2010 设计通用原则——风险评估
- 功能安全: EN ISO 13849-1 机械安全——控制系统的安全相关部件
- 应用标准: IN 415-6:2013 包装机械安全——第六部分:托盘缠绕机
工程部上次审核日期: 2026年10月24日





