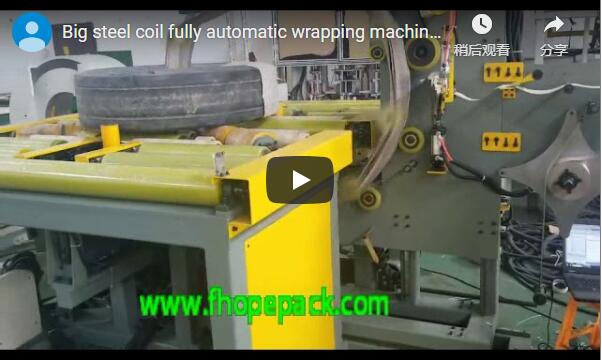
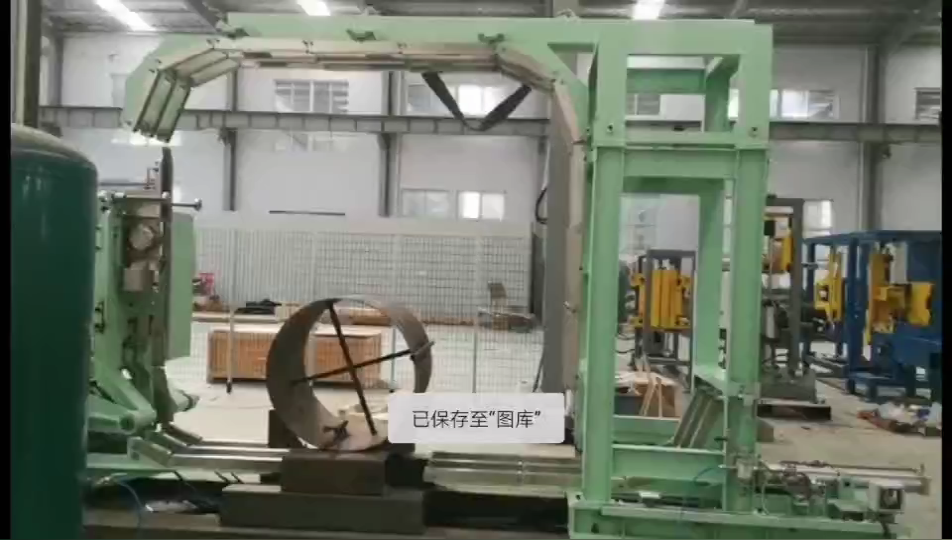
概要:在同一条生产线上完成分切卷材的翻转和缠绕,省去了中间的起重机吊装工序。视频中的生产线将每个分切卷材从水平方向提升至垂直方向,用白色材料带穿过卷材的孔眼进行缠绕,然后将其送至传送带上。每卷材的薄膜用量等于卷材缠绕圈数乘以卷材的周长。
目录
视频显示的内容
一卷分切卷材被送上我们蓝色框架生产线的传送带。上方的装置将卷材提起并使其从水平方向翻转至垂直方向。
缠绕装置随后将一条白色带子穿过线圈孔,缠绕在卷材上。缠绕好的卷材沿着传送带进入下一个工序。右侧是一个带有触摸屏、绿灯和红色按钮的控制柜。机器防护罩和控制柜上都贴有黄色警示三角牌,地面上标有黄色线条,蓝色框架上印有“FHOPE PACKING SOLUTION FOR YOU”(FHOPE包装解决方案)字样。
线圈如何穿过线路
| 步骤 | 会发生什么 |
|---|---|
| 进料 | 线圈到达传送带上。 |
| 颠覆 | 上部装置将线圈从水平方向转为垂直方向。 |
| 饺子皮 | 一根带子穿过眼部并绕着该部分缠绕。 |
| 出料 | 缠绕好的线圈沿着传送带继续移动。 |
在同一条生产线上进行翻转和缠绕意味着线圈无需在不同的机器之间移动。
每卷薄膜
说明性示例:
| 名称 | 价值 |
|---|---|
| 外径和内径(示意图) | 1,000和508毫米 |
| 缝隙宽度(示意图) | 150 毫米 |
| 线圈壁厚,(1,000 − 508) ÷ 2 | 246 毫米 |
| 截面周长,2 × (246 + 150) | 792 毫米 |
| 平均周长,π × 0.754 米 | 关于2.37 m |
| 每卷预付款(示例) | 50 毫米 |
| 卷饼,2,370 ÷ 50 | 关于47 |
| 薄膜铺设尺寸:47 × 0.792 米 | 关于37.2 m |
每圈推进量越小,重叠部分就越多,每卷薄膜就越多。
控制与安全
翻转装置将整卷线圈提升并翻转,缠绕装置则穿过线圈的环眼。生产线运行时,请人员远离黄色地面警戒线,只有在生产线停止并隔离后方可进入。
适用的标准取决于目标市场。对于欧盟CE市场,ISO 12100规定了风险评估方法,EN 415-10规定了包装机械的通用要求。
分切卷材翻转和缠绕生产线选型清单
- 卷材外径、内径和缝隙宽度范围。
- 最重的线圈。
- 包裹材料并重叠。
- 缠绕后需要调整线圈方向。
- 每班次线圈数。
- 线路布局调整前后对比。
工程常见问题解答
问:这条线是做什么用的?答:它将水平方向的狭缝线圈翻转成垂直方向,并将它们缠绕在线圈的孔眼中。
问:一卷胶卷需要多少胶片?答:圈数乘以截面周长:在我们的例子中,47 × 0.792 米,约等于 37.2 米。
问:线圈有多少圈?答:平均周长乘以每圈的推进量:2,370 ÷ 50 毫米,得出约 47。
问:控制面板在哪里?答:在右侧的柜子上,有一个触摸屏、一个绿灯和一个红色按钮。
问:它能处理我指定的开缝宽度吗?答:请提供宽度范围和卷材直径,我们会为您设置翻转机和包装机。
下一步
我们分三步规划您的分切卷材翻转和包装生产线:
- 提交您的布局图 线圈直径、宽度和重量 info@fhopepack.com.
- 48小时内收到方案用包裹材料包裹并重叠。
- 预约现场勘测 检查每个班次的线圈数量和生产线布局。
相关阅读
来源
- 行内容:FHOPE 工程团队,2026-10-04
- 影片示例:我们的实例,例证价值
- 机器运行中: 我们在 YouTube 上的视频
- 标准范围: ISO 12100:2010, IN 415-10:2014
上次审核日期: 2026年10月04日