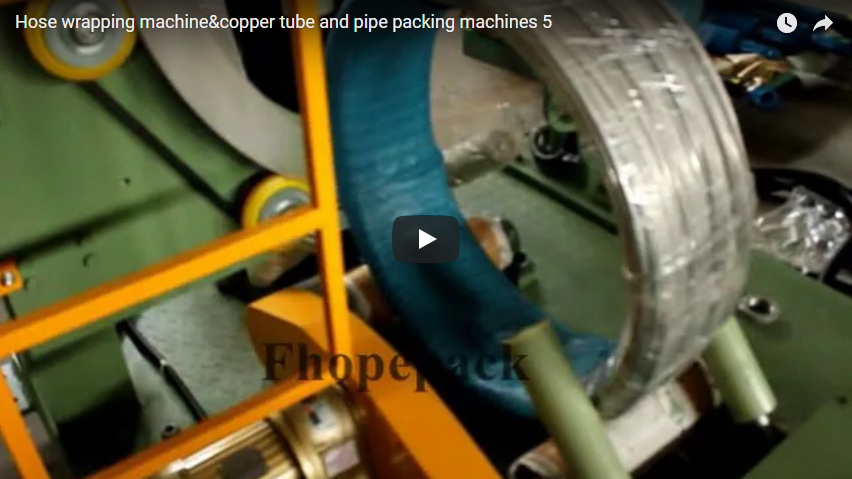
概要:钢卷在分切或母卷的搬运过程中,若使用无缓冲工具、输送张力不足,或运输时未进行径向加固和多轴阻隔包装,则容易发生边缘损伤和卷绕。一条自动化包装线通过同步三个不同的工序来防止这些缺陷:聚氨酯包覆的V型辊输送机支撑水平钢卷,避免接触点凹陷;环形包覆工位密封钢卷孔和外缘,防止水分渗入;自动化的径向和环向捆扎头以闭环张力夹紧钢卷搭接处,消除运输过程中的卷绕。
该线保护线圈边缘
卷材加工线上的每个自动化工位都能隔离并消除威胁卷材边缘和结构几何形状的特定机械载荷矢量。
| 站 | 保护机制 | 消除边缘和表面缺陷 |
|---|---|---|
| 眼部水平V型滚轮 | 衬有 90–95 Shore A 聚氨酯的重型钢辊将线圈的自重沿两条相切接触线分布。 | 消除起重机吊钩和裸钢鞍座造成的局部剪切凹痕、卷曲和边缘缺口。 |
| 电动输送机 | 线圈在电动摇篮平台或带有变频驱动器 (VFD) 的同步 V 型滚轮床上前进。 | 消除拖拽或碰撞造成的地板磨损、边缘崩裂、摩擦划痕和孔变形。 |
| 穿眼式包装单元 | 轨道穿梭环驱动薄膜卷分配器穿过线圈眼,同时包裹外径 (OD)、内径 (ID) 和侧壁。 | 通过多层机械封装,消除尖锐边缘撕裂、周边生锈和灰尘侵入。 |
| 自动捆扎系统 | 分度带头将高强度钢带或重型PET带从线圈中心(径向)和周边(周向)输送。 | 径向带防止轴向搭接滑动(伸缩);周向带防止弹簧回弹和线圈张开。 |
每个步骤都与其他步骤相互依存。聚氨酯包覆的V型滚轮在厂内搬运过程中保护钢带搭接处,但在海运集装箱中却无法提供任何防腐蚀保护。拉伸膜具有隔绝环境和边缘加固的功能,但如果没有高强度钢带加固,则无法承受铁路或海运过程中数吨的横向加速度。全面质量控制需要搬运、包装和捆扎流程的同步进行。
卷材边缘的薄膜重叠动力学
在穿眼式缠绕机中,关键卷材边缘的拉伸膜覆盖率取决于穿梭机的旋转速度与 V 型辊上卷材旋转速度的相对关系。
理论上,外周任意一点的层状结构堆积遵循几何重叠关系:
分子式: Film Layers = 1 ÷ (1 − Overlap)
| OD 处目标重叠率 (%) | 每点有效层数 | 应用等级 | 典型线圈等级 |
|---|---|---|---|
| 50% | 2.0 | 标准国内运输 | 热轧干式/结构碳钢 |
| 66% | ≈3.0 | 多式联运/高湿度 | 冷轧商业级(CQ/DQ) |
| 75% | 4.0 | 出口海运/开放式过境运输 | 冷轧退火、镀锌退火、电工钢 |
临界直径规则
由于钢卷的内径(ID)远小于其外径(OD),因此薄膜重叠部分在径向面上是连续变化的:
- 外径(OD): 最大行驶周长;重叠部分为计算出的最小值。
- 内径(ID): 最小行程周长;薄膜堆积自然更密集。
工艺工程师必须严格根据外径 (OD)设定目标重叠参数。通过校准机器以满足外周最小层数要求,可以确保易损的外边缘和内孔获得更高的覆盖密度,从而消除边缘暴露风险。
常见缺陷及工程对策
| 线圈缺陷 | 传统处理方法的根本原因 | 自动化生产线工程对策 |
|---|---|---|
| 边缘凹痕和轮辋折痕 | 刚性起重机 C 形吊钩、叉车叉臂或无衬垫钢制地板鞍座可集中局部载荷。 | 聚氨酯衬垫 V 形鞍座和动力辊床将线圈托在双接触点上,从而降低峰值接触压力。 |
| 表面划痕和平面 | 在滑橇上拖拽线圈或在机械过渡转移点突然停止。 | 采用电动摇篮式穿梭装置的软启动变频驱动输送机可同步线圈速度,并在工位之间平稳地输送线圈。 |
| 边缘锈蚀和渗水 | 由于手工卷片松散,冷凝水会在裸露的搭接缝处积聚。 | 在 15–45 N 张力下施加的高拉伸 LLDPE / VCI 薄膜直接在线圈边缘形成密封屏障。 |
| 轴向伸缩(圈移) | 运输过程中的动态振动会导致线圈内部圈距轴向移动,因为线圈缺乏缸孔压缩。 | 穿过线圈的径向绑扎施加闭环张力(每条绑扎带可达 15,000 N),以沿轴向夹紧线圈表面。 |
包装生产线可根据客户的具体拒收记录进行配置。如果您的运营中存在冷凝和锈蚀拒收问题,该生产线将集成辅助VCI薄膜穿梭装置,并将边缘重叠率提高至75%。如果厚规格卷材在运输过程中出现轴向搭接偏移,则捆扎装置将配置多个径向捆扎头和自动分度装置,以便在环向捆扎前先进行3至4道穿环捆扎。
技术规格
| 参数 | 标准范围 | 重型配置 |
|---|---|---|
| 线圈外径 (OD) | 800–1,600毫米 | 高达2,200毫米 |
| 线圈内径 (ID) | 508/610 毫米标准 | 508–762毫米 |
| 卷材面宽度 | 600–1,500毫米 | 300–2,000毫米 |
| 最大卷重 | 最高15,000 kg | 最高35,000 kg |
| 包装薄膜介质 | LLDPE拉伸膜、VCI防腐膜、编织PP | LLDPE + VCI 复合材料(18–35 µm) |
| 薄膜预拉伸倍数 | 150%–250%(动力运输) | 最高可达 300%(通过称重传感器监测) |
| Strapping Media | 高强度钢带或聚酯(PET) | 钢带(19–32 毫米 × 0.8–1.0 毫米) |
| 捆扎配置 | 2-4 径向带 | 3–6 径向 + 1–3 周向 |
| 吞吐能力 | 每小时 12-25 圈 | 每小时 8-18 圈(连续运行) |
选择清单
- 线圈尺寸范围: 确认最小和最大外径、内径、面宽以及每单位最大重量。
- 表面灵敏度: 指定钢材等级(例如,冷轧汽车钢、预涂镀锌钢、热轧酸洗钢)以确定 V 型辊包胶材料(聚氨酯与聚酰胺)。
- 主要拒收模式: 找出以往的索赔(边缘卷曲、表面磨损、受潮氧化或轴向伸缩)。
- 薄膜和化学防护: 确定是否需要标准拉伸膜,还是需要专用气相缓蚀剂 (VCI) 薄膜或外部纸板护角。
- 严苛的制度: 制定强制性运输协议(穿眼式径向绑带的数量与环形腹部绑带的数量)。
- 吞吐量瓶颈: 计算目标循环时间(每圈秒数),以平衡单头与双头捆扎/缠绕模块。
- 设施规模及物流: 绘制起重机作业区进场路线、基础荷载额定值、楼层标高公差和主电源线路图。
- 机械指令: 验证 CE / OSHA 合规性、安全联锁装置的 SIL 等级和周界光学围栏。
工厂安全和机械合规性
操作自动化线圈包装线涉及高旋转惯性和动态夹紧力。重达 35 吨的主线圈在辊床上旋转,而高速轨道穿梭车则在内孔中穿行。
- 周界守卫: 整个作业区域必须由符合以下规定的物理互锁式周界围栏围住: ISO 14120 与 4 类 PL e 安全光幕配合使用,用于进料/出料口。
- 光学静音: 出入口安全帘必须采用专门针对钢卷轮廓校准的静音传感器,防止人员进入,同时允许物料连续流动。
- 能量隔离(LOTO): 维护入口门需要配备钥匙锁定式互锁装置。维修捆扎带分配器、液压轨道蓄能器或包装齿轮环需要完全机械零能耗隔离。 OSHA 1910.147 和 EN 1037.
- 设计标准: 所有结构荷载计算、防护间隙和电气控制电路均符合要求 ISO 12100 (风险评估)和 ZH-415 10的 (包装机械安全)
工程常见问题解答
问:为什么环形捆扎无法阻止线圈伸缩?答:环形(腹部)捆扎会在线圈外周施加径向压缩力。虽然这可以防止线圈展开(弹簧效应),但它对线圈表面的夹紧力却很小。要防止伸缩,需要轴向搭接摩擦力,而这只能通过穿过线圈环口施加径向捆扎,机械地将各层线圈夹紧才能实现。
问:为什么重叠率是在线圈外径而不是内径处测量的?答:因为轨道穿梭器在线圈旋转的同时以恒定速度穿过线圈横截面,所以表面线速度在外径处最快,在内径处最慢。在外径处测量重叠率可以确定最坏情况;在外径处达到 50% 或 66% 的重叠率可以保证更高的重叠率,并在内边缘提供完全的屏障保护。
问:聚氨酯包覆层如何防止冷轧钢表面出现压痕?答:与裸露钢辊直接接触会在狭窄的接触线上产生高赫兹接触应力,超过外层搭接的屈服强度。硫化后的邵氏硬度为90-95的聚氨酯在重载荷下会发生弹性变形,将卷材的自重分散到更大的表面积上,使局部压力保持在变形极限以下。
问:PET打包带能否替代重型钢卷生产线上的钢带?答:高强度聚酯(PET)打包带(通常为25-32毫米)因其优异的抗冲击性、拉伸回复性和降低边缘缺口风险而得到越来越广泛的应用。然而,对于重量超过20吨的锋利边缘钢卷或搭接宽度极小的分条钢带,高强度钢带仍然是防止毛刺边缘导致打包带剪切的行业标准。
问:是什么防止拉伸膜在卷材的尖锐边缘断裂?答:自动化缠绕穿梭机采用带动力预拉伸装置的滑架,并配备称重传感器反馈。通过运行独立的预拉伸辊(滑架内部拉伸率达 200%–250%),同时保持滑架与卷材之间较低的铺展张力(15–30 N),薄膜能够保持拉伸强度,而不会在尖锐的切缝边缘撕裂。
工程支持和生产线规划
自动化包装线是根据场地布局要求、卷材尺寸和轧机产量进行定制设计的:
- 提交运行参数: 请将线圈尺寸(外径、内径、宽度、质量)、输出目标和现有缺陷报告发送至 info@fhopepack.com.
- 技术方案(48小时内): 收到工程图纸、站点周期时间分析、薄膜重叠计算和公用设施负荷计划。
- 现场勘测和集成审核: OEM集成专家验证地板荷载、货位净空、起重机通道和进料输送机对齐情况。
相关资源
标准和参考文档
- 技术线路设计及运动学计算:FHOPE 工程部,标准技术文件系列 415。
- 视频案例演示: YouTube — 全自动钢卷包装线,带捆扎、缠绕和贴标功能
- 机械安全: ISO 12100:2010 — 机械安全 — 设计通用原则
- 包装机械结构: EN 415-10:2014 — 包装机械安全
- 控制架构: ISO 13849-1 — 控制系统的安全相关部件
文件控制:规格表修订版 4.2 | 工程许可已批准。