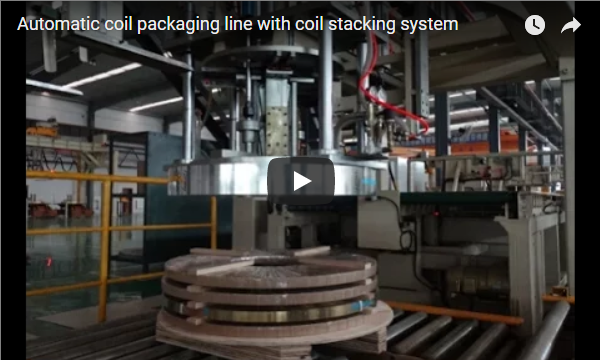
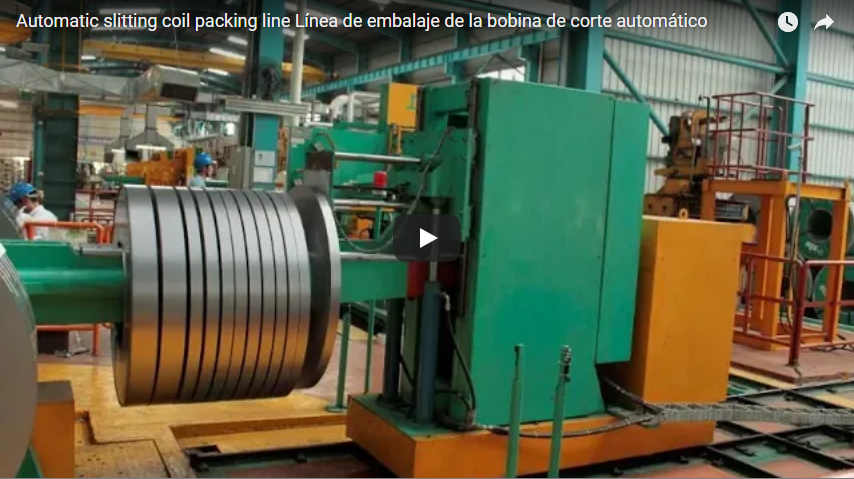
บทสรุปสำหรับผู้บริหารสายการผลิตบรรจุภัณฑ์ขดลวดเหล็กตัดเฉียงจะรับขดลวดแคบๆ จากเครื่องตัดเฉียง หมุนขดลวด ห่อ และเคลื่อนย้ายไปยังจุดวางซ้อน โดยมีการยกด้วยมือเพียงเล็กน้อย คลิปของเราซึ่งมีความยาวประมาณ 51 วินาที ติดตามขดลวดที่ตัดเฉียงผ่านหน่วยเอียง สถานีห่อแบบวงแหวน และสายพานลำเลียงลูกกลิ้งสีเหลือง สายการผลิตนี้มีกำลังการผลิต 25 ถึง 40 ขดลวดต่อชั่วโมง น้ำหนัก 100 ถึง 4,000 กิโลกรัม และความกว้างของขดลวด 15 ถึง 500 มิลลิเมตร
สารบัญ
- สิ่งที่คลิปแสดงตามลำดับ
- สถานีต่างๆ ในสายการบรรจุขดลวดแบบผ่า
- ข้อกำหนดของสายการผลิต
- การตรวจสอบจังหวะ
- รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตบรรจุภัณฑ์ขดลวดแบบผ่า
- การควบคุมและความปลอดภัย
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
สิ่งที่คลิปแสดงตามลำดับ
สายการผลิตนี้สร้างขึ้นจากโครงเหล็กสีน้ำเงิน พร้อมด้วยสายพานลำเลียงลูกกลิ้งสีเหลือง กระบอกไฮดรอลิก และโซ่ลาก ตู้ควบคุมพร้อมแผงสัมผัสตั้งอยู่ข้างสถานี และมีโคมไฟสัญญาณอยู่บนโครงเหนือศีรษะ
- 0 ถึงประมาณ 3 วินาที ขดเหล็กสีเงินวางอยู่บนแท่นยกสีฟ้าและเหลืองที่มีลูกกลิ้งและกระบอกไฮดรอลิก พนักงานสวมถุงมือสีเขียวยืนอยู่ใกล้เครื่องจักร
- ประมาณ 6 วินาที ชุดปรับเอียงจะหมุนขดลวดระหว่างตำแหน่งทั้งสอง
- ประมาณ 9 ถึง 15 วินาที ที่สถานีห่อแหวน ขดลวดบนลูกกลิ้งสีเหลืองกำลังถูกห่อด้วยฟิล์มจากหัวด้านบน
- ประมาณ 18 ถึง 21 วินาที ขดลวดวางอยู่บนสายพานลำเลียงใต้โครงเหนือศีรษะที่มีไฟสีเขียวส่องสว่างอยู่
- ประมาณ 24 วินาที ขดลวดวางอยู่บนแท่นหมุนตรงกลางสายการผลิต คนงานสวมหมวกนิรภัยสีขาวคนหนึ่งยืนอยู่ด้านหลัง
- ประมาณ 27 ถึง 36 วินาที ม้วนกระดาษสีขาวที่ห่อไว้ วางอยู่บนลูกกลิ้งใต้หัวห่อ โดยมีม้วนฟิล์มอยู่บนหัวห่อ พนักงานคนหนึ่งมองดูอยู่จากด้านข้าง
- ประมาณ 39 ถึง 42 วินาที สายพานลำเลียงจะลำเลียงแผ่นโลหะแบนๆ ออกมา ส่วนขดลวดที่ม้วนแล้วจะวางเรียงอยู่ในชั้นวางด้านหลัง
- ประมาณ 45 ถึง 51 วินาที เครื่องห่อเริ่มทำงานอีกครั้ง และขดลวดที่ห่อแล้วจะเคลื่อนไปตามสายพานลำเลียง
สถานีต่างๆ ในสายการบรรจุขดลวดแบบผ่า
ม้วนโลหะที่ถูกตัดแล้วจะออกจากเครื่องตัดโดยที่รูตรงกลางอยู่ในแนวนอน สายการผลิตจะต้องห่อ รัด และพลิกให้รูตรงกลางอยู่ด้านบนเพื่อวางซ้อนบนพาเลท คลิปนี้แสดงเฉพาะส่วนของการพลิก การห่อ และการลำเลียงเท่านั้น การรัดและการซ้อนเป็นขั้นตอนหนึ่งในสายการผลิต แต่ไม่ได้รวมอยู่ในวิดีโอนี้
| สถานี | สิ่งที่มันไม่ |
|---|---|
| รถม้วนหรือเครื่องรับแบบหมุน | ถอดขดลวดออกจากทางออกของเครื่องตัด |
| ชุดเอียง (แบบลงล่าง) | หมุนขดลวดระหว่างแนวราบและแนวขึ้นของดวงตา |
| สถานีห่อแหวน | พันฟิล์มผ่านรู โดยกำหนดระยะซ้อนทับต่อขดลวดแต่ละขด |
| สถานีรัด | สายรัด PET หรือเหล็กที่ร้อยผ่านรู |
| สายพานลำเลียงแบบลูกกลิ้งและแท่นหมุน | เคลื่อนย้ายและจัดวางขดลวดระหว่างสถานีต่างๆ |
| สถานีเรียงซ้อน | ขดลวดที่ห่อแล้ววางซ้อนกันบนพาเลท |
เราสร้างสายการผลิตออกเป็นสามระดับ สายการผลิตแบบประหยัดใช้รถเข็นม้วนสายไฟ เครื่องยกปลายลงแบบเอียง 90 องศา และเครนยกแบบแมนนวล สายการผลิตมาตรฐานเพิ่มระบบรับสินค้าที่ประตูหมุนทางออก การชั่งน้ำหนักแบบอินไลน์ และการมัดสินค้าแบบอัตโนมัติหรือกึ่งอัตโนมัติ สายการผลิตขั้นสูงใช้ระบบรัดสายอัตโนมัติ การห่อแบบวงโคจร และการเรียงซ้อนบนโครงเหล็กอัตโนมัติ
ข้อกำหนดของสายการผลิต
| สายการบรรจุหีบห่อ | Specification |
|---|---|
| ความจุบรรจุภัณฑ์ | 25 ถึง 40 คอยล์ต่อชั่วโมง |
| น้ำหนักขดลวด | 100 ถึง 4,000 กิโลกรัม |
| ความกว้างของขดลวด | เพื่อ 15 500 มม |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ | 600 ถึง 1,500 มม. และสามารถสั่งทำได้สูงสุดถึง 2,100 มม. |
| เส้นผ่าศูนย์กลางภายในคอยล์ | 508 หรือ 610 มม |
| วงจรการรัด | 15 ถึง 35 วินาทีต่อสายรัด |
| ความตึงเครียดรัด | 2,000 ถึง 22,000 N |
| การห่อทับซ้อน | ฟิล์มมองทะลุตาบริเวณเบ้าตา 10% ถึง 90% |
| ความแม่นยำในการเรียงซ้อน | ± 2 มม |
| ปุ่ม อเนกประสงค์ | 380 ถึง 480 โวลต์, 50 หรือ 60 เฮิรตซ์, 3 เฟส; แรงดันอากาศ 5 ถึง 8 บาร์ |
| ระยะเวลาในการ | ระยะเวลาในการผลิต ประกอบ และทดสอบการใช้งานจริง (FAT) ประมาณ 110 ถึง 140 วัน |
การตรวจสอบจังหวะ
ที่อัตราการหมุน 40 รอบต่อชั่วโมง เวลาต่อรอบคือ 3,600 ÷ 40 = 90 วินาที ที่อัตราการหมุน 25 รอบต่อชั่วโมง เวลาต่อรอบคือ 3,600 ÷ 25 = 144 วินาที
แต่ละสถานีต้องทำงานให้เสร็จภายในช่วงเวลาที่กำหนด ด้วยเวลาในการรัดสาย 15 ถึง 35 วินาทีต่อสาย ม้วนเหล็กที่มีสายสองเส้นจะใช้เวลาในการรัดสายจริง 30 ถึง 70 วินาที ซึ่งเหลือเวลา 20 ถึง 60 วินาทีสำหรับการจัดเรียงและลำเลียงภายในรอบการผลิต 90 วินาที เวลาในการห่อขึ้นอยู่กับความกว้างของม้วนเหล็กและการซ้อนทับ ดังนั้นเราจึงตรวจสอบตามช่วงของม้วนเหล็กในข้อเสนอ ในกรณีที่สถานีใดสถานีหนึ่งทำงานใกล้กับรอบการผลิต เราจะเพิ่มสายพานลำเลียงสำรองไว้ข้างหน้า
รายการตรวจสอบสำหรับการคัดเลือกสายการผลิตบรรจุภัณฑ์ขดลวดแบบผ่า
- ความกว้างของขดลวด เส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน และน้ำหนักจะแตกต่างกันไปตามเครื่องตัด
- ผลผลิตต่อชั่วโมง สอดคล้องกับรอบการตัดของเครื่องตัด
- วัสดุที่ใช้ห่อหุ้มและการซ้อนทับ รวมถึงชนิดและจำนวนของสายรัด
- ระดับสายการผลิต: ประหยัด, มาตรฐาน หรือ ขั้นสูง
- รูปแบบการจัดเรียงสินค้า ขนาดพาเลท และการติดฉลาก
- พื้นที่ใช้สอย การเข้าถึงเครน และตำแหน่งของผู้ควบคุมเครน
การควบคุมและความปลอดภัย
ในคลิปวิดีโอ พนักงานจะยืนอยู่ข้างสถานีขณะที่สายการผลิตกำลังทำงาน การที่บุคคลใดบุคคลหนึ่งเข้าไปอยู่ในระยะเอื้อมถึงของหน่วยเอียง วงแหวนห่อ หรือสายพานลำเลียงที่กำลังเคลื่อนที่ ถือเป็นสิ่งที่ต้องออกแบบเพื่อป้องกัน สายการผลิตของเรามีรั้วกั้นรอบด้าน ม่านแสง และระบบล็อกนิรภัย ทำให้ผู้ปฏิบัติงานสามารถทำงานได้จากภายนอกรั้วกั้น
หยุดการทำงาน แยกพื้นที่ และล็อกสถานี ก่อนที่ใครจะเข้าไปในบริเวณที่กั้นเพื่อเคลียร์ฟิล์มหรือสายรัดขาด เปลี่ยนม้วนฟิล์ม หรือซ่อมแซมตัวปรับเอียงหรือวงแหวน เริ่มการทำงานใหม่ได้ก็ต่อเมื่อปิดบริเวณที่กั้นและรีเซ็ตระบบล็อกแล้วเท่านั้น
มาตรฐานที่ใช้จะขึ้นอยู่กับตลาดปลายทาง สำหรับตลาด CE นั้น ISO 12100 กำหนดวิธีการประเมินความเสี่ยง และ EN 415-10 ครอบคลุมข้อกำหนดทั่วไปสำหรับเครื่องจักรบรรจุภัณฑ์ ซึ่งกำหนดการป้องกันและระบบหยุดการทำงาน
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: สายการผลิตบรรจุขดลวดแบบผ่าครึ่งมีกำลังการผลิตเท่าใด? ตอบ: สายการผลิตของเรามีกำลังการผลิต 25 ถึง 40 ขดลวดต่อชั่วโมง สำหรับขดลวดที่มีน้ำหนัก 100 ถึง 4,000 กิโลกรัม และความกว้าง 15 ถึง 500 มิลลิเมตร
ถาม: สายการผลิตนี้รองรับขนาดขดลวดแบบใดบ้าง? ตอบ: รองรับขดลวดขนาดเส้นผ่านศูนย์กลางภายนอก (OD) 600 ถึง 1,500 มม. และสูงสุดถึง 2,100 มม. ตามคำขอ โดยมีเส้นผ่านศูนย์กลางภายใน (ID) 508 หรือ 610 มม.
ถาม: การสร้างสายการผลิตใช้เวลานานแค่ไหน? ตอบ: การผลิต การประกอบ และการทดสอบระบบ (FAT) ใช้เวลา 110 ถึง 140 วัน สำหรับสายการผลิตมาตรฐาน
ขั้นตอนต่อไป
เรากำหนดขนาดของสายการบรรจุขดลวดแบบผ่าครึ่งในสามขั้นตอน:
- ส่งแบบร่างผังของคุณ โดยพิจารณาจากทางออกของตัวตัด, ช่วงขดลวด, เป้าหมายเอาต์พุต และรูปแบบการเรียงซ้อน เพื่อ info@fhopepack.com.
- รับข้อเสนอภายใน 48 ชั่วโมงพร้อมด้วยรายชื่อสถานี ระดับสาย และการตรวจสอบอัตราเร็วของแต่ละสถานี
- จองคิวสำรวจพื้นที่ ดังนั้นเราจึงตรวจสอบพื้นที่ใช้สอย ทางเข้าของเครน และรูปแบบรั้วให้แน่ใจ
การอ่านที่เกี่ยวข้อง
แหล่งที่มา
- ข้อมูลจำเพาะและการกำหนดค่าของสายการผลิต: หน้าผลิตภัณฑ์สายการผลิตบรรจุภัณฑ์ขดลวดตัด
- การกำหนดเวลาของคลิป: เวลาของแต่ละเฟรมนำมาจากคลิปของเรา โดยมีระยะห่าง 3 วินาทีระหว่างเฟรม
- ตัวอย่างการใช้งาน: วิดีโอของเราบน YouTube
- ขอบเขตของมาตรฐาน: ISO 12100: 2010, EN 415-10: 2014
แก้ไขล่าสุด: 05 กันยายน 2026