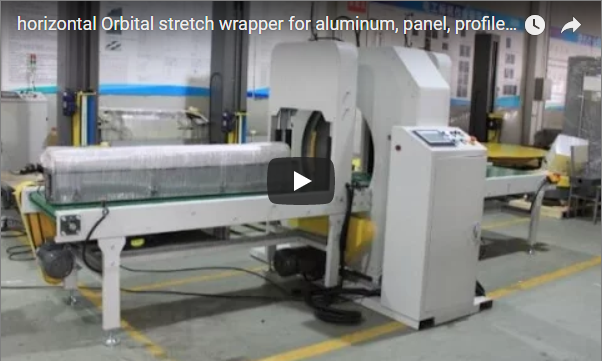
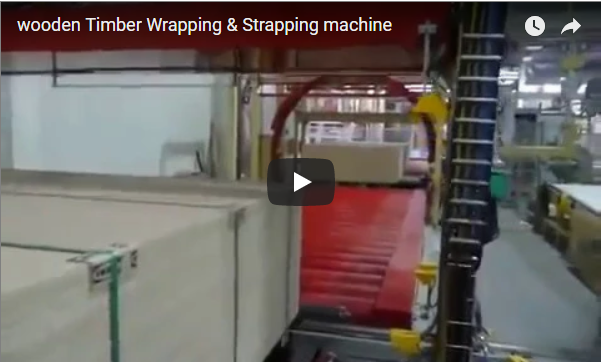
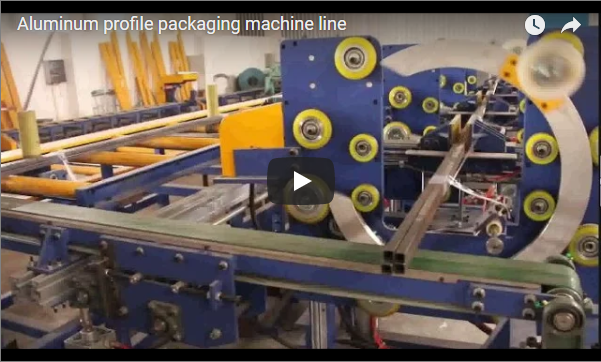
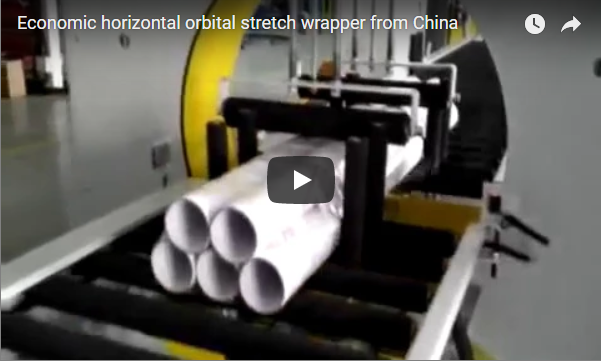
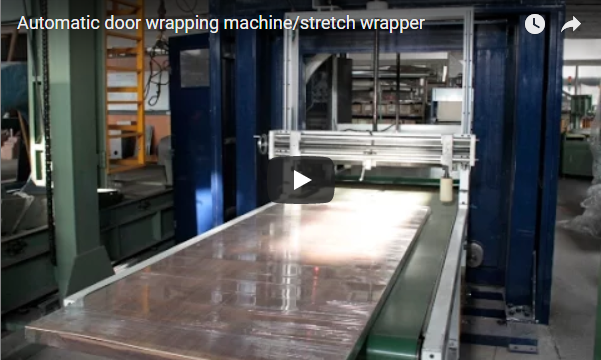
การบรรจุภัณฑ์ด้วยมือส่งผลให้เกิดความเสียหายต่อผลิตภัณฑ์ 2-3% อย่างต่อเนื่อง ซึ่งสร้างความเสียหายให้กับโรงงานขนาดกลางมากกว่า 18,000 ดอลลาร์สหรัฐต่อปีในด้านการแก้ไขงาน การส่งคืน และความไม่ eficiente ของแรงงาน กรอบการตรวจสอบทางเทคนิคนี้ประเมินเครื่องบรรจุถุงแบบกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบในอุตสาหกรรมแปรรูปอาหาร ยา อีคอมเมิร์ซ และยานยนต์ โดยกำหนดเกณฑ์การบูรณาการพื้นฐานสำหรับสายการผลิตการจัดส่งทางไปรษณีย์ เพื่อให้มั่นใจได้ถึงการเพิ่มผลผลิตที่วัดได้ การปฏิบัติตามกฎระเบียบ และลดของเสียจากการดำเนินงานผ่านพารามิเตอร์ OEM ที่ได้รับการตรวจสอบแล้ว
🛠️ ขอบเขต
กรอบการตรวจสอบทางเทคนิคแบบครบวงจรนี้ประเมินเครื่องบรรจุถุงแบบกึ่งอัตโนมัติและอัตโนมัติเต็มรูปแบบในอุตสาหกรรมแปรรูปอาหาร ยา อีคอมเมิร์ซ และยานยนต์ โดยกำหนดเกณฑ์การบูรณาการพื้นฐานสำหรับสายการผลิตจัดส่งสินค้าทางไปรษณีย์ เพื่อให้มั่นใจได้ถึงผลผลิตที่เพิ่มขึ้นอย่างเป็นรูปธรรม การปฏิบัติตามกฎระเบียบ และลดของเสียจากการดำเนินงานผ่านพารามิเตอร์ OEM ที่ได้รับการตรวจสอบแล้ว
ตารางประเมินนี้ใช้กับเครื่องบรรจุถุงแบบอินไลน์ที่ออกแบบมาสำหรับแผงแข็ง ชิ้นส่วนหลวม หรือสินค้าจำนวนมาก เกณฑ์การประเมินครอบคลุมถึงการซิงโครไนซ์ทางกล การปรับเทียบแรงตึงของฟิล์ม ระบบล็อคเพื่อความปลอดภัย และเกณฑ์มาตรฐานความสามารถของผู้ปฏิบัติงาน เอกสารนี้ใช้เป็นเครื่องมือตรวจสอบความถูกต้องก่อนการซื้อและเป็นมาตรฐานการตรวจสอบประสิทธิภาพรายไตรมาส ค่าความคลาดเคลื่อนที่อ้างถึงทั้งหมดแสดงถึงข้อกำหนดทั่วไปของผู้ผลิต (OEM) ค่าที่แน่นอนจะต้องตรวจสอบกับเอกสารทางวิศวกรรมของผู้ผลิตอีกครั้ง
🏗️ การบูรณาการทางกลและการไหลของวัสดุ
การซิงโครไนซ์สายพานลำเลียงและการจัดตำแหน่งผลิตภัณฑ์อย่างแม่นยำช่วยขจัดปัญหาการป้อนผิดพลาดที่ทำให้สายการผลิตหยุดทำงาน 15-20% ส่วนนี้จะกำหนดค่าความคลาดเคลื่อนในการจัดตำแหน่งที่สำคัญ ข้อกำหนดของพื้นที่กันชน และโปรโตคอลการรวมเซ็นเซอร์ เพื่อรับประกันการไหลของวัสดุอย่างต่อเนื่องโดยปราศจากการรบกวนทางกลหรือข้อบกพร่องของบรรจุภัณฑ์
-
[ ] การซิงโครไนซ์และการจัดศูนย์กลางสายพานลำเลียง – สายพานลำเลียงขาเข้าต้องรักษาระยะคลาดเคลื่อนด้านข้าง ±3 มม. เมื่อเทียบกับแกนหัวฉีดบรรจุถุง หากการจัดแนวไม่ตรงกันเกินขีดจำกัดของผู้ผลิต → จะทำให้การวางถุงเอียง เพิ่มปริมาณฟิล์มที่สูญเปล่า 12% และทำให้เครื่องหยุดทำงานโดยอัตโนมัติ
-
[ ] การปรับเทียบโซนบัฟเฟอร์ – พื้นที่พักอย่างน้อยสามหน่วยระหว่างกระบวนการต้นน้ำและสถานีเติมน้ำมันจะช่วยดูดซับความผันแปรของปริมาณงาน การบัฟเฟอร์ไม่เพียงพอ → นำไปสู่การติดขัดทางกลระหว่างการเปลี่ยนความเร็ว ซึ่งส่งผลกระทบโดยตรงต่อเป้าหมายผลผลิตต่อชั่วโมง
-
[ ] การบูรณาการเซ็นเซอร์และวงจรป้อนกลับ – เซ็นเซอร์ตรวจจับระยะใกล้แบบโฟโตอิเล็กทริกหรือเลเซอร์ต้องกระตุ้นการพองตัวของถุงอย่างแม่นยำ ณ จุดบรรจุ การกระตุ้นที่ล่าช้า → ส่งผลให้บรรจุภัณฑ์บรรจุไม่เต็มและถูกปฏิเสธในขั้นตอนการควบคุมคุณภาพขั้นต่อไป ซึ่งทำให้ต้นทุนการปฏิบัติตามกฎระเบียบสูงขึ้น
หมายเหตุทางเทคนิค: เครื่องห่อแบบวงโคจร หมายถึง รถเข็นฟิล์มที่หมุนได้ซึ่งห่อหุ้มผลิตภัณฑ์ที่อยู่กับที่ ในขณะที่อัตราส่วนการยืดล่วงหน้า หมายถึง การยืดตัวเชิงกลของฟิล์มบรรจุภัณฑ์ก่อนการใช้งาน ซึ่งโดยทั่วไปจะถูกปรับให้เหมาะสมเพื่อให้ความตึงสม่ำเสมอทั่วทั้งสายการผลิตอัตโนมัติ
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 การบรรจุหีบห่อเพื่อประสิทธิภาพและความสมบูรณ์ของฟิล์ม
ความแข็งแรงของรอยปิดผนึกที่สม่ำเสมอและแรงตึงของฟิล์มที่ควบคุมได้ ช่วยป้องกันความเสียหายร้ายแรงต่อบรรจุภัณฑ์ระหว่างการขนส่ง รายการตรวจสอบนี้จะตรวจสอบพารามิเตอร์การปิดผนึกด้วยความร้อน ค่าความคลาดเคลื่อนของปริมาตรการบรรจุ และขั้นตอนการจัดการวัสดุเฉพาะสำหรับเครื่องบรรจุถุงอัตโนมัติ ซึ่งส่งผลโดยตรงต่อการลดความเสียหายของผลิตภัณฑ์และลดต้นทุนการเปลี่ยนทดแทน
-
[ ] การสอบเทียบอุณหภูมิและความดันในการซีล – เครื่องซีลแบบใช้แรงกระตุ้นหรือแบบต่อเนื่องต้องทำงานภายในช่วง ±5°C จากช่วงที่ผู้ผลิตฟิล์มแนะนำ (โดยทั่วไปคือ 140–180°C สำหรับ LLDPE) การเบี่ยงเบน → ส่งผลกระทบต่อความสมบูรณ์ของชั้นกั้น ทำให้เกิดความเสี่ยงต่อการปนเปื้อนในงานด้านอาหาร/ยา และเพิ่มอัตราการส่งคืนสินค้า
-
[ ] การตรวจสอบความคลาดเคลื่อนของปริมาตรการบรรจุ – เครื่องป้อนแบบปริมาตรหรือแบบสายพานชั่งน้ำหนักต้องรักษาความแม่นยำ ±1% ตลอดการทำงานต่อเนื่อง การจ่ายปริมาณที่ไม่สม่ำเสมอ → ก่อให้เกิดการไม่ปฏิบัติตามข้อกำหนดทางกฎหมาย (เช่น คู่มือ NIST 133) และทำให้ต้นทุนวัสดุสูงขึ้นเนื่องจากการบรรจุเกิน
-
[ ] การยืดฟิล์มล่วงหน้าและการควบคุมแรงดึง – สำหรับสถานีบรรจุถุงแบบรวมการยืด อัตราส่วนการยืดล่วงหน้าระหว่าง 200% ถึง 300% จะช่วยเพิ่มผลผลิตของฟิล์มให้เหมาะสมโดยไม่ลดทอนความต้านทานการฉีกขาด แรงดึงที่มากเกินไป → ทำให้เกิดรอยฉีกขาดเล็กๆ ที่ขอบแผงหรือมุมของผลิตภัณฑ์ ซึ่งจำเป็นต้องอัพเกรดความหนาของฟิล์มและเพิ่มค่าใช้จ่ายในการดำเนินงาน
🛡️ มาตรการความปลอดภัยและการปฏิบัติตามหลักการด้านการยศาสตร์
ระบบป้องกันเครื่องจักรและระบบตอบสนองเหตุฉุกเฉินต้องเป็นไปตามมาตรฐานระดับประสิทธิภาพ ISO 13849-1 เพื่อปกป้องบุคลากรในระหว่างรอบการบรรจุความเร็วสูง ส่วนนี้จะตรวจสอบการตอบสนองของม่านแสง วงจรหยุดฉุกเฉิน และเกณฑ์เสียง เพื่อให้มั่นใจได้ว่าไม่มีอุบัติเหตุที่สามารถตรวจสอบย้อนกลับได้ และเป็นไปตามข้อกำหนดของ OSHA อย่างต่อเนื่อง
-
[ ] การติดตั้งม่านแสง – ต้องติดตั้งแผงโฟโตอิเล็กทริกที่ได้มาตรฐานความปลอดภัย ณ จุดหนีบทั้งหมด โดยมีเวลาตอบสนอง ≤20 มิลลิวินาที ม่านแสงเป็นสนามตรวจจับอิเล็กทรอนิกส์ที่หยุดเครื่องจักรเมื่อลำแสงถูกขัดจังหวะ การไม่ตรวจสอบ → จะทำให้ผู้ปฏิบัติงานเสี่ยงต่อการถูกบีบอัดและละเมิดข้อกำหนดด้านความปลอดภัยของเครื่องจักร
-
[ ] วงจรหยุดฉุกเฉิน – ปุ่มหยุดฉุกเฉินแบบกดเพื่อล็อคสองช่องสัญญาณต้องสามารถเข้าถึงได้ภายในระยะ 1 เมตรจากสถานีผู้ปฏิบัติงานทั้งหมด วงจรสำรอง → รับประกันการตัดกระแสไฟทันทีในกรณีที่ฟิล์มติดขัดหรือเกิดข้อผิดพลาดทางกลไก ป้องกันความเสียหายของอุปกรณ์รอง
-
[ ] การตรวจสอบเสียงและการสั่นสะเทือน – ระดับเสียงในการทำงานต่อเนื่องต้องไม่เกิน 80 dB(A) ที่ระยะห่าง 1 เมตร ค่าเดซิเบลที่สูงกว่านี้บ่งชี้ถึงการเสื่อมสภาพของแบริ่งหรือเพลาขับที่ไม่ตรงแนว หากไม่แก้ไข → จะเพิ่มต้นทุนในการป้องกันการได้ยินและเร่งความล้าของชิ้นส่วน
หมายเหตุทางเทคนิค: ค่าความแข็ง Shore A วัดความต้านทานการยุบตัวของชิ้นส่วนยางยืด เช่น ลูกกลิ้งนำทางและขากรรไกรซีล ค่าที่ต่ำกว่า 60 Shore A บ่งชี้ถึงความล้าของวัสดุ ซึ่งส่งผลต่อความสม่ำเสมอของซีลและเพิ่มความถี่ในการบำรุงรักษา
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง
⚙️ ขั้นตอนการเตรียมความพร้อมและการบำรุงรักษาสำหรับผู้ปฏิบัติงาน
ระบบอัตโนมัติที่ยั่งยืนต้องอาศัยโปรแกรมการฝึกอบรมที่เป็นระบบและการจัดการสินค้าคงคลังอะไหล่เชิงกลยุทธ์ รายการตรวจสอบนี้ช่วยยืนยันความสามารถของผู้ปฏิบัติงานในการร้อยฟิล์ม การปรับความตึง และการแก้ไขปัญหาฟิล์มติดขัด ซึ่งจะช่วยลดเวลาเฉลี่ยในการซ่อมแซมและยืดอายุการใช้งานของอุปกรณ์ได้โดยตรง
-
[ ] การรับรองการฝึกอบรมแบบมีโครงสร้าง – ผู้ปฏิบัติงานต้องผ่านโมดูลฝึกปฏิบัติจริงอย่างน้อยสี่ชั่วโมง ซึ่งครอบคลุมการเติมลมถุง การปรับเทียบซีล และการแก้ไขข้อผิดพลาด การฝึกอบรมที่ไม่เพียงพอ → เพิ่มข้อผิดพลาดในการกำหนดค่าที่ไม่ถูกต้องถึง 30% และเพิ่มต้นทุนการหยุดทำงานโดยไม่คาดคิด
-
[ ] สินค้าคงคลังอะไหล่ที่สำคัญ – ต้องมีสต็อกในสถานที่ประกอบด้วยบูชแกนฟิล์ม (2 ชุด), ใบมีดซีล (สำรอง 1 ชุด) และสายพานขับตามคำแนะนำของผู้ผลิต ระยะเวลารอคอยที่ยาวนาน (>14 วัน) → บังคับให้หยุดการผลิตในช่วงรอบการสึกหรอตามปกติ ซึ่งส่งผลกระทบโดยตรงต่อ SLA ในการส่งมอบสินค้า
-
[ ] การกำหนดตารางการบำรุงรักษาเชิงป้องกัน – การตรวจสอบลูกกลิ้งนำทางรายสัปดาห์และการสอบเทียบเครื่องวัดแรงตึงรายเดือนจะต้องบันทึกไว้ในซอฟต์แวร์ CMMS การละเลยการบำรุงรักษา → ทำให้ฟิล์มเลื่อนไปเรื่อยๆ ส่งผลให้ของเสียเพิ่มขึ้น 8–10% ต่อไตรมาส
🛠️ เกณฑ์การผ่าน/ไม่ผ่าน และเกณฑ์การดำเนินงาน
รูปแบบการปฏิบัติตามกฎระเบียบแบบไบนารีช่วยให้สามารถดำเนินการแก้ไขทันทีสำหรับการละเมิดด้านความปลอดภัย ในขณะเดียวกันก็อนุญาตให้ปรับปรุงประสิทธิภาพสำหรับพารามิเตอร์การดำเนินงาน กรอบการทำงานที่ครอบคลุมนี้กำหนดเส้นทางการยกระดับปัญหาที่ชัดเจนเพื่อรักษาความต่อเนื่องของการผลิตโดยไม่กระทบต่อมาตรฐานด้านกฎระเบียบหรือคุณภาพ
รายการที่สำคัญต่อความปลอดภัย (เวลาตอบสนองของม่านแสง, ความซ้ำซ้อนของวงจรหยุดฉุกเฉิน, เกณฑ์เสียง) ทำงานบนพื้นฐานผ่าน/ไม่ผ่านอย่างเคร่งครัด หากเกิดความล้มเหลวใดๆ จะทำให้สายการผลิตหยุดทำงานทันที จนกว่าฝ่ายวิศวกรรมซ่อมบำรุงจะตรวจสอบและรับรองการแก้ไขแล้ว พารามิเตอร์ด้านประสิทธิภาพ (อุณหภูมิการปิดผนึก, ความคลาดเคลื่อนในการบรรจุ, อัตราส่วนการยืดก่อน) สามารถปรับแต่งได้แบบวนซ้ำ การตรวจสอบซ้ำจะต้องเกิดขึ้นภายในสองรอบการผลิตหลังจากการปรับเทียบ หากรายการประสิทธิภาพสามรายการขึ้นไปล้มเหลวพร้อมกัน ระบบจะต้องได้รับการตรวจสอบทางเทคนิคอย่างเต็มรูปแบบและการวินิจฉัยจากผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ก่อนที่จะกลับมาทำงานด้วยความเร็วสูงอีกครั้ง วิธีการแบบแบ่งระดับนี้ช่วยลดการรั่วไหลของเงินออมเพื่อการปฏิบัติตามข้อกำหนดในขณะที่ยังคงรักษาเป้าหมายปริมาณการผลิตไว้ได้
🏗️ จุดเชื่อมต่อที่มักถูกมองข้าม
ระบบย่อยที่ถูกมองข้ามมักบั่นทอนประสิทธิภาพของสายการบรรจุถุงอัตโนมัติ การวิเคราะห์ทางเทคนิคนี้ระบุจุดบอดที่สำคัญในการสอบเทียบ การจัดการวัสดุ และการบูรณาการฉลาก ซึ่งส่งผลกระทบโดยตรงต่อความสม่ำเสมอของปริมาณงานและค่าใช้จ่ายในการดำเนินงานในระยะยาว
-
การคลาดเคลื่อนของการปรับเทียบการยืดฟิล์มก่อนใช้งาน:ผู้ใช้งานมักใช้ค่าเริ่มต้นจากโรงงานโดยไม่ได้ตรวจสอบอัตราส่วนการยืดจริง การตรวจสอบรายเดือนโดยใช้เครื่องวัดแรงดึงแบบพกพาเป็นสิ่งจำเป็น การคลาดเคลื่อนเกิน 10% จากค่าที่ตั้งไว้มักเกิดขึ้นหลังจากใช้งานครบ 500 ชั่วโมง ซึ่งจะเพิ่มต้นทุนการจัดซื้อฟิล์มโดยตรง
-
การสึกหรอและการเสียหายของขอบลูกกลิ้งนำทาง: แรงเสียดทานอย่างต่อเนื่องทำให้พื้นผิวลูกกลิ้งเสื่อมสภาพ ส่งผลให้มุม MDF หรือบรรจุภัณฑ์ของผลิตภัณฑ์เป็นรอย ตรวจสอบลูกกลิ้งทุกๆ 2,000 รอบการใช้งาน เปลี่ยนเมื่อค่าความแข็ง Shore A ต่ำกว่า 60 การสึกหรอที่ไม่ได้รับการแก้ไขจะเพิ่มอัตราความเสียหายของผลิตภัณฑ์ขึ้น 15% ซึ่งจะทำให้เกิดการเรียกร้องการรับประกัน
-
การเสื่อมสภาพของสายพานลำเลียง:การทรุดตัวของพื้นและการบรรทุกหนักทำให้แนวสายพานคลาดเคลื่อนไปตามเวลา การคลาดเคลื่อนด้านข้างเกิน 5 มม. จะทำให้แผงสินค้าไม่ตรงกับหัวฉีดบรรจุ ส่งผลให้ถุงฉีกขาดและสายการผลิตหยุดชะงัก การตรวจสอบความตรงของสายพานทุกสัปดาห์จะช่วยป้องกันการทำงานซ้ำที่สิ้นเปลืองค่าใช้จ่าย
-
การซิงโครไนซ์เครื่องพิมพ์และเครื่องติดฉลาก:สถานีติดฉลากอัตโนมัติมักถูกละเลยจากการตรวจสอบสายการบรรจุ ตรวจสอบความเข้ากันได้ของกาวกับฟิล์ม PE (ไม่ใช่กระดาษแข็ง) และตรวจสอบให้แน่ใจว่าเซ็นเซอร์ตำแหน่งปราศจากฝุ่นสะสม ฉลากที่ติดไม่ตรงแนวจะเพิ่มโอกาสในการไม่ผ่านการตรวจสอบการปฏิบัติตามข้อกำหนดและอัตราการปฏิเสธสินค้าในร้านค้าปลีก
📈 เมทริกซ์การตัดสินใจจัดซื้อ
การเลือกอุปกรณ์ทุนต้องสอดคล้องกับขนาดของผลิตภัณฑ์ อัตราการผลิตที่ต้องการ และข้อกำหนดด้านกฎระเบียบเฉพาะอุตสาหกรรม กรอบการประเมินนี้ช่วยขจัดปัญหาการผูกขาดจากผู้จำหน่าย โดยให้ความสำคัญกับการออกแบบแบบโมดูลาร์ ตัวชี้วัดปริมาณงานที่ได้รับการตรวจสอบแล้ว และการคาดการณ์ต้นทุนรวมในการเป็นเจ้าของที่โปร่งใส
-
[ ] ระบบการบรรจุถุงสามารถรองรับ SKU ที่ใหญ่ที่สุดของคุณ (ความยาว × ความกว้าง × ความสูง) โดยมีระยะห่าง ≥50 มม. ในทุกแกนเพื่อป้องกันการติดขัดทางกลไกหรือไม่?
-
[ ] เครื่องจักรสามารถรองรับอัตราการผลิต ≥12 ถุง/ชั่วโมง สำหรับการกำหนดค่าแบบกึ่งอัตโนมัติ หรือ ≥40 ถุง/ชั่วโมง สำหรับสายการผลิตอัตโนมัติเต็มรูปแบบ ตามข้อกำหนดการซ้อนทับฟิล์มเป้าหมายได้หรือไม่?
-
[ ] สามารถปรับแต่งวงแหวนหรือหัวฉีดแบบโมดูลาร์สำหรับรูปทรงผลิตภัณฑ์ที่ไม่เป็นไปตามมาตรฐานได้หรือไม่? ผู้ผลิตอุปกรณ์ดั้งเดิมชั้นนำ เช่น Ishida และ Multivac มักนำเสนอหัวบรรจุที่ปรับแต่งได้สำหรับรูปทรงที่ไม่สม่ำเสมอ
-
[ ] ระบบนี้มีฟังก์ชันตรวจจับการขาดของฟิล์มและการเริ่มต้นใหม่โดยอัตโนมัติในตัวหรือไม่? หากไม่มีฟังก์ชันนี้ การทำงานต่อเนื่องโดยใช้ม้วนฟิล์มเปล่าจะทำให้เกิดของเสียจากวัสดุ 100% ต่อรอบ
-
[ ] ระยะเวลาคืนทุนโดยประมาณตามโครงสร้างการทำงานแบบกะของคุณคือเท่าใด? เกณฑ์มาตรฐานของอุตสาหกรรมระบุว่า 12–18 เดือนสำหรับการทำงานแบบสองกะที่ OEE ≥75%
🛡️ คำถามที่พบบ่อยทางเทคนิค
เอกสารอ้างอิงทางเทคนิคนี้ช่วยไขข้อสงสัยทางวิศวกรรมทั่วไปเกี่ยวกับการเปลี่ยนลูกกลิ้ง ความเข้ากันได้ของวัสดุหลายชนิด และข้อกำหนดของฟิล์มที่เหมาะสมที่สุด เพื่อให้มั่นใจได้ถึงประสิทธิภาพการทำงานของสายการผลิตอย่างต่อเนื่องในงานบรรจุภัณฑ์ที่หลากหลาย
ถาม: ควรเปลี่ยนลูกกลิ้งยืดผ้าก่อนรีดบ่อยแค่ไหน?
A: ทุกๆ 6 เดือน หรือหลังจากใช้งานครบ 10,000 รอบการผลิต แล้วแต่ว่าอย่างใดจะเกิดขึ้นก่อน ลูกกลิ้งที่สึกหรอจะลดประสิทธิภาพการยืดตัวลง 15-20% ซึ่งจะทำให้สิ้นเปลืองฟิล์มมากขึ้น และต้นทุนการดำเนินงานต่อหน่วยก็จะสูงขึ้นด้วย
ถาม: เครื่องบรรจุถุงเครื่องเดียวสามารถบรรจุได้ทั้งแผ่นวัสดุแข็งและม้วนสิ่งทออ่อนหรือไม่?
A: เฉพาะในกรณีที่เครื่องห่อแบบวงโคจรมีเส้นผ่านศูนย์กลางวงแหวนที่ปรับได้และโปรไฟล์ความเร็วที่ปรับได้ซึ่งได้รับการสอบเทียบสำหรับวัสดุที่มีแรงดึงต่ำเท่านั้น เครื่องห่อแบบวงโคจรส่วนใหญ่ได้รับการออกแบบมาสำหรับสินค้าแข็ง โปรดตรวจสอบตารางความเข้ากันได้ของวัสดุกับผู้จำหน่ายของคุณก่อนใช้งาน
ถาม: ความหนาของฟิล์มและรูปแบบการยืดฟิล์มก่อนการผลิตแบบใดที่เหมาะสมที่สุดสำหรับสายการผลิตบรรจุถุงอัตโนมัติ?
A: ฟิล์ม LLDPE หนา 60–90 ไมครอน ที่มีอัตราส่วนการยืดตัวล่วงหน้า 250% ให้ความต้านทานการเจาะที่เหมาะสมที่สุดบริเวณมุมของผลิตภัณฑ์ ในขณะเดียวกันก็เพิ่มผลผลิตให้สูงสุด ฟิล์มที่มีความหนาน้อยกว่า 18 ไมครอน มีความเสี่ยงที่จะฉีกขาดระหว่างการเติมลมด้วยความเร็วสูง ซึ่งจะเพิ่มปริมาณของเสียและต้นทุนการหยุดทำงาน
ข้อสงวนสิทธิ์: ค่าความคลาดเคลื่อนที่แน่นอน อัตราการทำงาน และข้อกำหนดของวัสดุจะแตกต่างกันไปตามผู้ผลิต และต้องได้รับการตรวจสอบกับคู่มืออุปกรณ์อย่างเป็นทางการและการประเมินทางวิศวกรรมเฉพาะพื้นที่ก่อนการลงทุน