🛠️ ขอบเขตทางเทคนิคและสถาปัตยกรรมระบบ
กรอบการประเมินนี้กำหนดพารามิเตอร์ทางกลและโลจิสติกส์ที่จำเป็นสำหรับสายการบรรจุแผ่นวัสดุอัตโนมัติและสายการบรรจุแบบซ้อนชั้น โดยให้ความสำคัญกับการไหลของวัสดุอย่างต่อเนื่อง การยกน้ำหนักที่แม่นยำ และการรวมกองวัสดุที่เป็นมาตรฐาน วิศวกรต้องตรวจสอบความคลาดเคลื่อนของระยะห่างระหว่างสายพานลำเลียง ความสามารถของเครื่องยกบรรจุภัณฑ์ และการซิงโครไนซ์ของเครนยก เพื่อขจัดปัญหาคอขวดจากการจัดการด้วยมือ และรับรองความสมบูรณ์ของโครงสร้างในระหว่างรอบการผลิตปริมาณมาก
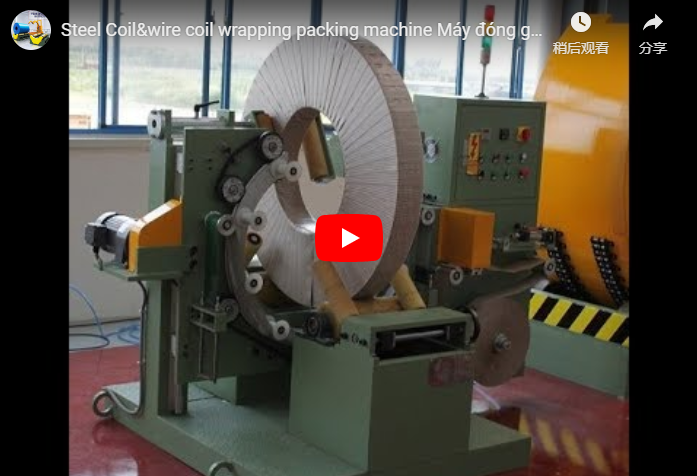
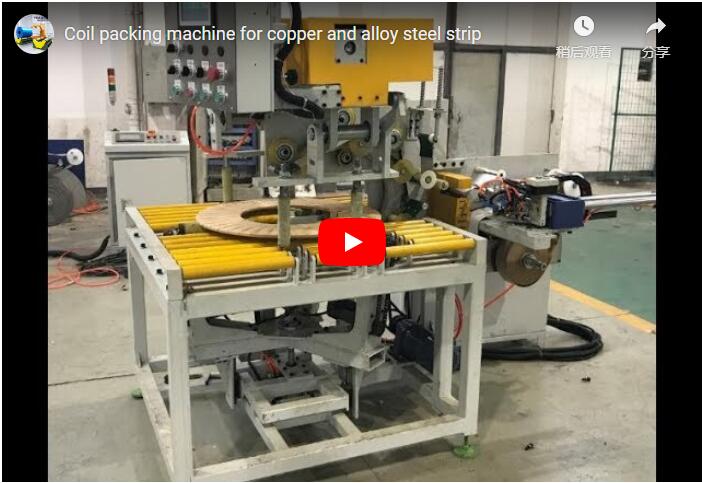
ระบบบรรจุภัณฑ์อัตโนมัติสมัยใหม่ใช้สายพานลำเลียงแบบลูกกลิ้งและโซ่ที่ออกแบบมาโดยเฉพาะสำหรับการจัดเก็บและขนส่งแผ่นวัสดุหนักอย่างมั่นคง ระบบลำเลียงเหล่านี้ต้องรักษาค่าความคลาดเคลื่อนของระยะห่างระหว่างลูกกลิ้งและโซ่ให้อยู่ในช่วงมาตรฐานอุตสาหกรรมทั่วไปที่ 150–200 มม. เพื่อป้องกันการเลื่อนไปด้านข้างในระหว่างช่วงเร่งความเร็วและลดความเร็ว ขั้นตอนการจัดการหลักเริ่มต้นด้วยเครื่องยกแผ่นวัสดุที่ออกแบบมาเพื่อยกแผ่นวัสดุที่วางซ้อนกันขึ้นไปยังความสูงที่เหมาะสมสำหรับการห่อ โดยทั่วไปจะรองรับน้ำหนักได้ระหว่าง 2,000 กก. ถึง 5,000 กก. แม้ว่าต้องตรวจสอบพิกัดน้ำหนักที่แน่นอนกับแผนภูมิรับน้ำหนักของผู้ผลิตก็ตาม จากนั้นจึงดำเนินการจัดเรียงแผ่นวัสดุเป็นกองหลักโดยใช้เครื่องยกแผ่นวัสดุอัตโนมัติที่ทำงานร่วมกับเครนยกเหนือศีรษะ ซึ่งจะจัดเรียงแผ่นวัสดุแต่ละแผ่นให้เป็นกองเดียวกันโดยไม่ต้องใช้แรงงานคน การบูรณาการทางกลนี้ช่วยลดความแปรปรวนของเวลาในการทำงานและลดความเมื่อยล้าของพนักงานในสายการผลิตโดยตรง
การกระจายน้ำหนักของสายพานลำเลียงต้องคำนวณโดยใช้การแมปน้ำหนักแบบไดนามิกเพื่อป้องกันมอเตอร์โอเวอร์โหลดในช่วงที่มีปริมาณงานสูงสุด แอคชูเอเตอร์ยกแบบไฮดรอลิกหรือเซอร์โวต้องมีวาล์วระบายแรงดันและตัวเข้ารหัสตำแหน่งเพื่อรักษาระดับแนวตั้งให้อยู่ภายใน ±3 มม. เพื่อให้แน่ใจว่ากองหลักยังคงตั้งตรงก่อนเริ่มการห่อแบบวงโคจร การซิงโครไนซ์เครนแบบโครงสร้างอาศัยตัวควบคุมการเคลื่อนที่หลายแกนที่ประสานการลงของรอก การเคลื่อนที่ด้านข้าง และจังหวะการปล่อยแพ็ค วงจรควบคุมเหล่านี้ต้องเชื่อมต่อกับ PLC หลักของสายการผลิตเพื่อป้องกันเหตุการณ์การชนกันในระหว่างการรวมกองด้วยความเร็วสูง
🏗️ พารามิเตอร์หลักด้านบรรจุภัณฑ์และการขนส่ง
ระบบห่อและรัดสินค้าต้องให้การปิดผนึกที่แน่นหนาจากสภาพแวดล้อมและการทรงตัวทางกลผ่านการห่อแบบวงโคจรอัตโนมัติ การวางวัสดุรองรับอย่างแม่นยำ และการติดตั้งอุปกรณ์ป้องกันมุมแบบบูรณาการ ทีมจัดซื้อควรตรวจสอบการควบคุมแรงดึงของฟิล์ม รูปแบบแรงดึงของสายรัด และกลไกการกำจัดเศษวัสดุ เพื่อรับประกันการบรรจุสินค้าที่สม่ำเสมอและป้องกันความเสียหายของวัสดุในระหว่างการขนส่ง
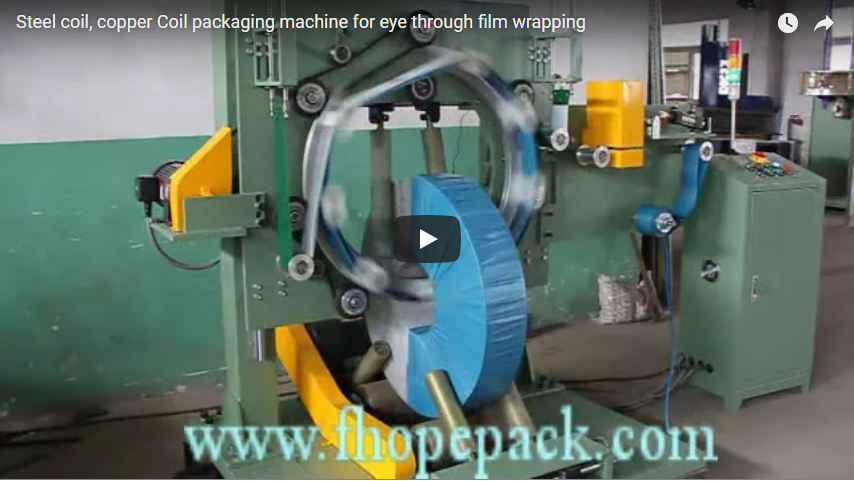
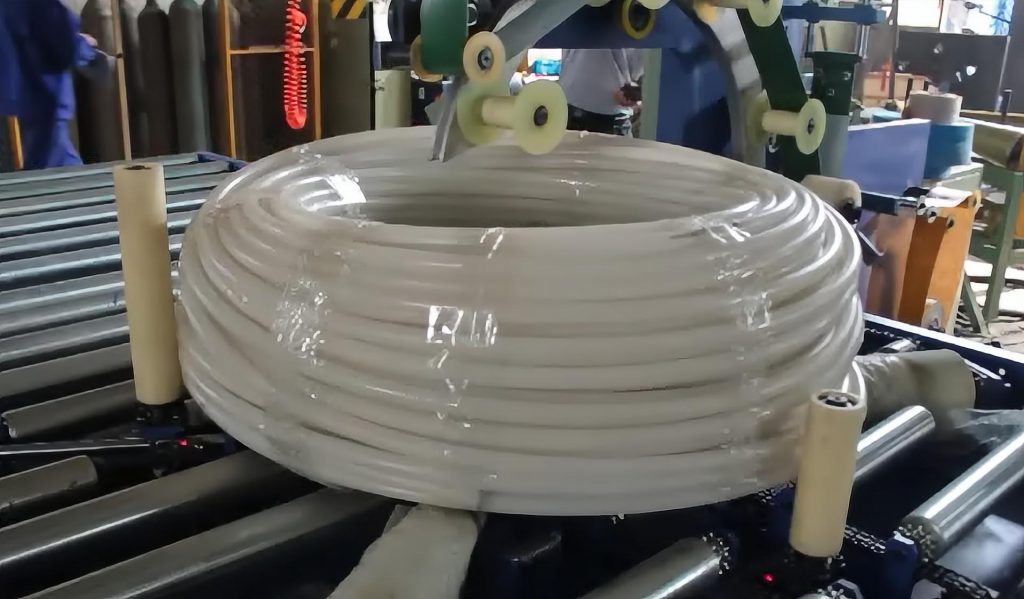
การห่อความกว้างแบบอัตโนมัติส่วนใหญ่ทำได้โดยใช้กลไกการห่อแบบวงโคจร ซึ่งจะหมุนตัวเลื่อนฟิล์มรอบกองหลักที่อยู่กับที่ เพื่อให้มั่นใจได้ว่าฟิล์มกระจายตัวอย่างสม่ำเสมอและขจัดความไม่สม่ำเสมอของการซ้อนทับด้วยมือ การห่อความสูงอาจทำงานในรูปแบบด้วยตนเองหรือแบบอัตโนมัติ แต่สายการผลิตแบบครบวงจรต้องใช้เบรกดึงฟิล์มแบบเซอร์โวที่ขับเคลื่อนด้วยมอเตอร์ เพื่อรักษาระดับความหนาแน่นของการห่อให้สม่ำเสมอในความสูงของกองที่แตกต่างกัน ระบบดึงและใส่แผ่นรองกันกระแทกอัตโนมัติมีความสำคัญต่อความเสถียรของสินค้า โดยจะวางแผ่นกั้นป้องกันไว้ใต้แต่ละชั้นของแผ่นก่อนการรัด ระบบย่อยนี้ต้องทำงานร่วมกับการรัดแผ่นรองกันกระแทกเข้ากับกองโดยอัตโนมัติ โดยใช้สายรัดโพลีโพรพีลีนหรือเหล็กที่ดึงให้ตึงในระดับมาตรฐานอุตสาหกรรมทั่วไปที่ 300–500 นิวตัน เพื่อป้องกันการลื่นไถลระหว่างชั้น
การเลือกวัสดุฟิล์มส่งผลโดยตรงต่อความทนทานต่อสภาพแวดล้อมและความทนทานต่อการเจาะทะลุ โดยฟิล์มโพลีเอทิลีนหรือโพลีโพรพีลีนหล่อมาตรฐานจำเป็นต้องตรวจสอบความหนาเทียบกับเอกสารข้อมูลความแข็งแรงดึงของซัพพลายเออร์ การติดตั้งอุปกรณ์ป้องกันมุมต้องเป็นระบบอัตโนมัติเพื่อกระจายแรงกดของสายรัดอย่างสม่ำเสมอทั่วขอบกอง ป้องกันการเสียรูปของขอบบนแผ่นเหล็กหรืออลูมิเนียมที่มีความหนาแน่นสูง เซลล์บรรจุภัณฑ์ต้องมีระบบกำจัดเศษวัสดุโดยเฉพาะที่สามารถดีดแกนฟิล์มและเศษสายรัดออกโดยอัตโนมัติโดยไม่ต้องยกด้วยมือ ทำให้สายการผลิตทำงานได้อย่างต่อเนื่อง รางดีดเศษวัสดุควรเชื่อมต่อกับเซ็นเซอร์สายพานลำเลียงเพื่อกระตุ้นรอบการเทถังอัตโนมัติ ลดการแทรกแซงของผู้ปฏิบัติงานและลดความเสี่ยงของการปนเปื้อนข้าม
🔗 บทความที่เกี่ยวข้อง : สำรวจโซลูชันเพิ่มเติม
📈 การตรวจสอบความปลอดภัย การควบคุม และการปฏิบัติตามกฎระเบียบ
สถาปัตยกรรมควบคุมและโปรโตคอลการเชื่อมต่อเพื่อความปลอดภัยต้องเป็นไปตามมาตรฐานระบบอัตโนมัติทางอุตสาหกรรมที่เป็นที่ยอมรับ โดยใช้ตัวควบคุมลอจิกแบบโปรแกรมได้และรีเลย์ความปลอดภัยที่ได้รับการรับรองเพื่อจัดการการเคลื่อนไหวทางกลความเร็วสูง วิศวกรต้องตรวจสอบให้แน่ใจว่าส่วนประกอบขับเคลื่อน ชุดเซ็นเซอร์ และวงจรหยุดฉุกเฉินทั้งหมดเป็นไปตามข้อกำหนดของเครื่องหมาย CE และการจำแนกประเภทความปลอดภัยเชิงฟังก์ชัน เพื่อลดอันตรายจากการปฏิบัติงานและรับรองการปฏิบัติตามกฎระเบียบ
โดยทั่วไปแล้ว สถาปัตยกรรมควบคุมส่วนกลางจะใช้ PLC (Programmable Logic Controller) ซึ่งเป็นคอมพิวเตอร์อุตสาหกรรมที่ทนทาน ทำหน้าที่ประมวลผลตรรกะการบรรจุภัณฑ์ตามลำดับ จัดการการซิงโครไนซ์สายพานลำเลียง และตรวจสอบข้อมูลป้อนกลับจากเซ็นเซอร์แบบเรียลไทม์ ตัวควบคุมนี้เชื่อมต่อกับส่วนติดต่อผู้ใช้ (HMI) เพื่อปรับพารามิเตอร์การห่อ ตรวจสอบรอบการใส่แผ่นรอง และบันทึกข้อมูลการผลิตเพื่อการตรวจสอบย้อนกลับ การปฏิบัติตามข้อกำหนดด้านความปลอดภัยเป็นไปตามมาตรฐาน ISO 13849 ซึ่งเป็นมาตรฐานสากลที่กำหนดระดับประสิทธิภาพ (PL) สำหรับชิ้นส่วนที่เกี่ยวข้องกับความปลอดภัยของระบบควบคุม เพื่อให้มั่นใจว่าม่านแสง การป้องกันแบบเชื่อมต่อ และปุ่มหยุดฉุกเฉิน ช่วยลดความเสี่ยงที่จำเป็นสำหรับเซลล์บรรจุภัณฑ์ความเร็วสูง ตู้ไฟฟ้าและส่วนประกอบขับเคลื่อนทั้งหมดต้องเป็นไปตามข้อกำหนดเครื่องหมาย CE ซึ่งแสดงถึงความสอดคล้องกับมาตรฐานด้านสุขภาพ ความปลอดภัย และการปกป้องสิ่งแวดล้อมของยุโรป
ตัวแปลงความถี่และเซอร์โวมอเตอร์ต้องได้รับการจัดอันดับสำหรับการใช้งานต่อเนื่อง โดยมีระบบป้องกันความร้อนรวมอยู่ในวงจรควบคุมเพื่อป้องกันความร้อนสูงเกินไปในระหว่างการทำงานของการจัดเรียงแผ่นฟิล์มหลักเป็นเวลานาน ม่านแสงนิรภัยต้องติดตั้งไว้ที่จุดเข้าถึงทั้งหมด โดยมีรีเลย์นิรภัยประเภท 3 หรือ 4 เพื่อให้มั่นใจว่าระบบขับเคลื่อนจะหยุดทำงานทันทีเมื่อมีการฝ่าฝืน เซ็นเซอร์ตรวจจับระยะใกล้และเครื่องสแกนเลเซอร์ต้องตรวจสอบการจัดตำแหน่งของแผ่นฟิล์มก่อนเริ่มการห่อแบบวงโคจร เพื่อป้องกันการวางแนวฟิล์มผิดพลาดและการสิ้นเปลืองวัสดุ ข้อมูลจำเพงจำเพาะของส่วนประกอบระบบขับเคลื่อนและซีรี่ส์ต้องได้รับการบันทึกไว้ในเอกสารข้อมูลทางเทคนิคเพื่อตรวจสอบความเข้ากันได้กับโปรโตคอลการบำรุงรักษาของโรงงานและสินค้าคงคลังอะไหล่ที่มีอยู่
🛡️ การตรวจสอบความถูกต้องของการจัดซื้อและคำถามที่พบบ่อย
การประเมินผู้ขายขั้นสุดท้ายจำเป็นต้องมีการตรวจสอบแบบมีโครงสร้างโดยพิจารณาว่าผ่านหรือไม่ผ่าน โดยเปรียบเทียบข้อมูลจำเพาะของผู้จำหน่ายกับเกณฑ์ด้านกลไกและความปลอดภัยที่กำหนดไว้ ผู้ซื้อควรพิจารณาตัวชี้วัดประสิทธิภาพที่แสดงไว้เป็นเพียงข้อมูลอ้างอิงเบื้องต้น ไม่ใช่การรับประกันอย่างแน่นอน และควรขอการทดสอบการตรวจสอบ ณ สถานที่ติดตั้ง และการวิเคราะห์ต้นทุนรวมในการเป็นเจ้าของก่อนที่จะตัดสินใจลงทุนในสินทรัพย์ถาวร
การตรวจสอบความถูกต้องของการจัดซื้อจัดจ้างนั้นอาศัยรายการตรวจสอบที่มีโครงสร้างซึ่งเชื่อมโยงข้อกำหนดของซัพพลายเออร์กับเกณฑ์การปฏิบัติงานที่กำหนดไว้ วิศวกรควรทำเครื่องหมายแต่ละพารามิเตอร์เป็น ผ่าน หรือ ไม่ผ่าน โดยอิงจากผลการทดสอบที่บันทึกไว้หรือเอกสารข้อมูลที่ได้รับการรับรอง โดยถือว่าเกณฑ์มาตรฐานเชิงตัวเลขทั้งหมดเป็นเพียงตัวอย่าง ไม่ใช่เกณฑ์ที่แน่นอน จุดตรวจสอบที่จำเป็น ได้แก่ การใส่ตัวป้องกันมุมอัตโนมัติ การห่อความกว้างแบบวงโคจรพร้อมการควบคุมแรงดึง การดึงและใส่ตัวรองรับอัตโนมัติใต้กองแผ่น และระบบล็อคเพื่อความปลอดภัยที่ได้มาตรฐาน CE หากผู้ขายไม่สามารถแสดงให้เห็นถึงการระบายเศษวัสดุอย่างต่อเนื่องโดยไม่ต้องมีการแทรกแซงด้วยตนเอง หรือไม่สามารถให้ข้อมูลการซิงโครไนซ์เครนยกสำหรับจัดเรียงกองหลักได้ สายการผลิตนั้นควรถูกปฏิเสธหรือต้องผ่านการทดสอบการยอมรับในสถานที่อย่างเข้มงวด
ถาม: โดยทั่วไปแล้ว การเปลี่ยนขนาดบรรจุภัณฑ์แผ่นกระดาษที่แตกต่างกันในสายการผลิตบรรจุภัณฑ์อัตโนมัติใช้เวลานานเท่าใด?ตอบ: ระยะเวลาในการเปลี่ยนขนาดจะแตกต่างกันไปตามการปรับระยะห่างของสายพานลำเลียงและการตั้งโปรแกรมใหม่ของเครื่องห่อแบบวงโคจร โดยทั่วไปแล้วจะอยู่ในช่วงที่ต้องตรวจสอบกับผู้ผลิตแต่ละราย ระบบที่ขับเคลื่อนด้วย PLC ที่ทันสมัยช่วยให้สามารถจัดเก็บสูตรการทำงานเพื่อการเปลี่ยนพารามิเตอร์อย่างรวดเร็ว แต่การปรับตำแหน่งทางกลของเครื่องยกบรรจุภัณฑ์และเครื่องป้อนตัวป้องกันมุมอาจต้องใช้เวลาในการตั้งค่าเพิ่มเติม ผู้ซื้อควรขอขั้นตอนการเปลี่ยนขนาดบรรจุภัณฑ์ที่เป็นเอกสารแทนที่จะพึ่งพาการประมาณการทั่วไป
ถาม: สายการบรรจุภัณฑ์สามารถรองรับการวางแผ่นวัสดุทั้งแบบตั้งตรง (eye-to-sky) และแบบวางด้านข้าง (eye-to-side) ได้หรือไม่? ตอบ: สถาปัตยกรรมของระบบบรรจุภัณฑ์แผ่นวัสดุอัตโนมัติส่วนใหญ่ได้รับการปรับให้เหมาะสมสำหรับการวางแผ่นวัสดุแบบตั้งตรง (โดยที่แกนของม้วนหรือมัดแผ่นวัสดุอยู่ในแนวตั้ง) ซึ่งต้องใช้กลไกแบบกดลงเพื่อหมุนวัสดุให้วางด้านข้าง (แกนแนวนอน) ก่อนทำการห่อ หากวัสดุที่เข้ามาอยู่ในลักษณะแนวนอน จะต้องรวมกลไกแบบยกขึ้นหรือโมดูลการจัดการแบบอื่นเข้ากับโครงสร้างสายการผลิต โปรดตรวจสอบทิศทางการป้อนวัสดุและกลไกการหมุนที่ต้องการกับผู้ผลิตอุปกรณ์เสมอ
ถาม: โดยทั่วไปแล้ว ผลตอบแทนจากการลงทุน (ROI) สำหรับการติดตั้งระบบจัดเก็บและป้องกันมุมสินค้าอัตโนมัติเป็นอย่างไร?ตอบ: ระยะเวลาคืนทุนขึ้นอยู่กับอัตราค่าแรง การลดปริมาณของเสียจากวัสดุ และความถี่ของการเรียกร้องค่าเสียหาย ทำให้ระยะเวลาคืนทุนที่แน่นอนมีความแปรปรวนสูง การดึงและใส่สินค้าด้วยระบบจัดเก็บและป้องกันมุมสินค้าอัตโนมัติ ร่วมกับการติดตั้งอุปกรณ์ป้องกันมุมสินค้า โดยทั่วไปจะช่วยลดแรงงานในการจัดการด้วยมือและลดความเสียหายระหว่างชั้นสินค้า แต่การคาดการณ์ทางการเงินที่แน่นอนจะต้องคำนวณโดยใช้ข้อมูลการดำเนินงานเฉพาะของโรงงานของคุณ ขอรายละเอียดการแบ่งต้นทุนรวมทั้งหมดจากผู้ขายก่อนที่จะสรุปการจัดซื้อ
🔗 ดูเพิ่มเติม : อุปกรณ์ที่เกี่ยวข้อง