บทสรุปผู้บริหาร
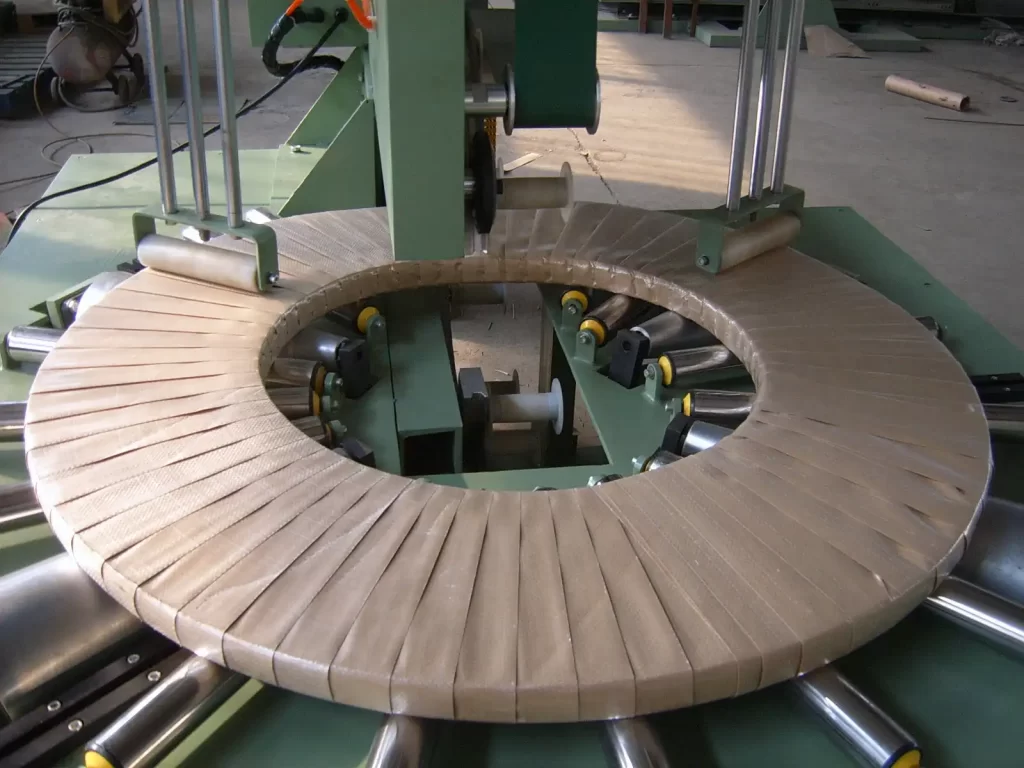
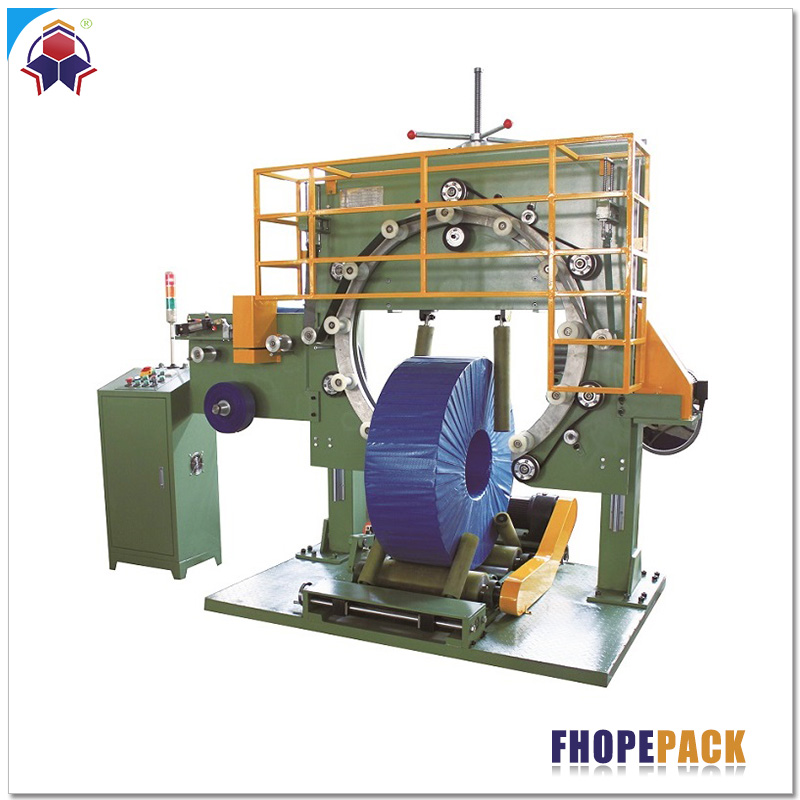
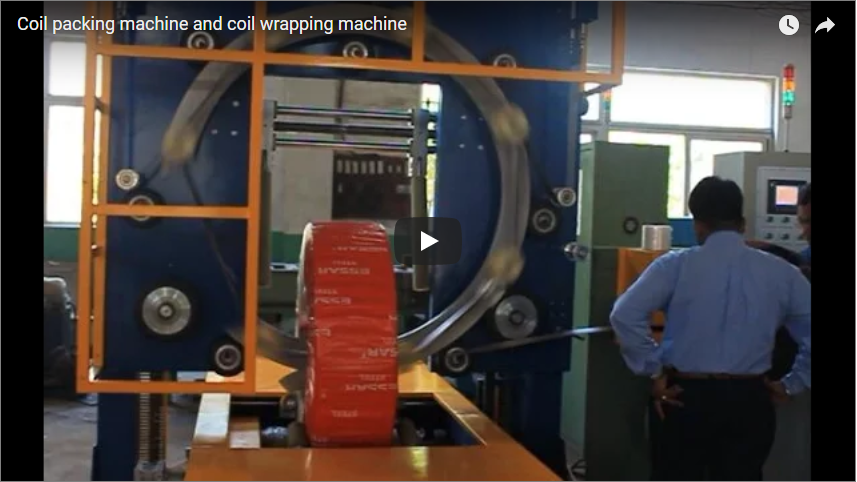
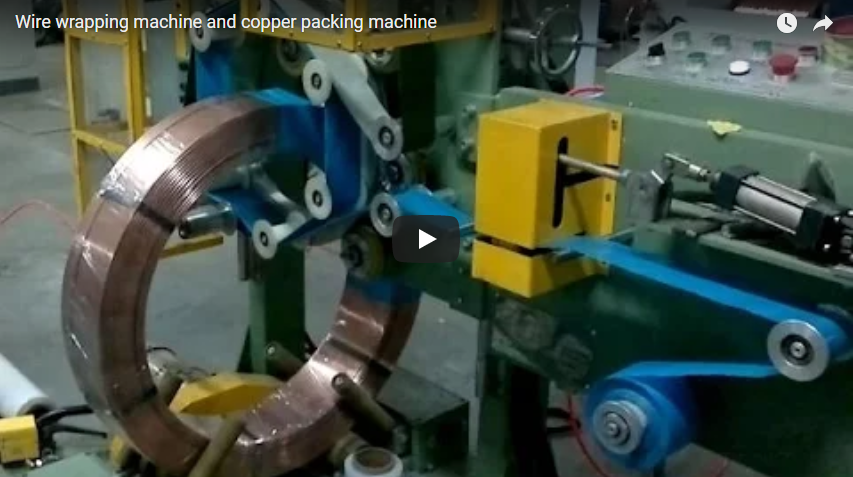
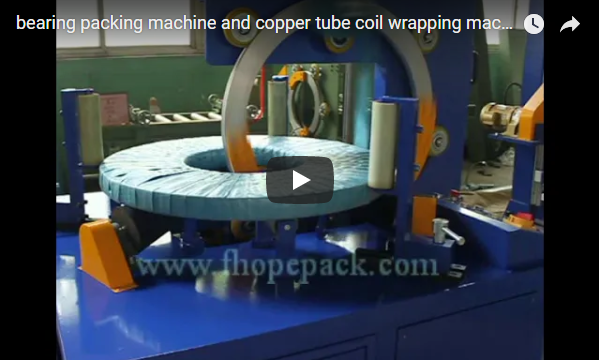
เครื่องห่อขดลวดทองแดงแบบมองทะลุ ใช้ฟิล์มยืด กระดาษเครป หรือเทปคอมโพสิตแบบทอ ผ่านรูตรงกลางและรอบขอบด้านนอกของขดลวดทองแดงที่ผ่าแล้ว โดยขดลวดจะหมุนในตำแหน่ง "มองทะลุ" (รูตั้งตรง) บนลูกกลิ้งสายพานลำเลียงที่ขับเคลื่อนด้วยมอเตอร์ ขณะที่วงแหวนหมุนแนวตั้งจะจ่ายวัสดุห่อหุ้มป้องกันอย่างต่อเนื่องผ่านรู เครื่องรุ่น FPC-300 สำหรับงานหนัก รองรับขดลวดที่มีน้ำหนักตั้งแต่ 10 ถึง 1,000 กก. และเส้นผ่านศูนย์กลางภายนอก (OD) 700–1,200 มม. ในขณะที่เครื่องรุ่น FPC-200 ขนาดกะทัดรัด รองรับขดลวดที่มีน้ำหนักเบากว่า 5–500 กก. (OD 600–1,200 มม.) ตัวอย่างการเคลื่อนไหวที่ได้รับการตรวจสอบแล้วด้านล่าง แสดงรายละเอียดการซ้อนทับของชั้น การใช้ฟิล์ม และเวลาของรอบการทำงานสำหรับขดลวดทองแดงที่ผ่าแล้วหนัก 84 กก.
สารบัญ
- เหตุใดขดลวดทองแดงจึงต้องมีการพันแบบทะลุรู
- วิธีการทำงานของตัวห่อหุ้ม
- การพันแผ่นทองแดงในแนวนอนหรือแนวตั้ง
- ข้อมูลจำเพาะของ FPC-300 และ FPC-200
- ตัวอย่างการใช้งาน: ม้วนแผ่นทองแดงหนัก 84 กิโลกรัม
- รายการตรวจสอบการคัดเลือก
- ความปลอดภัย: มาตรฐาน EN 415-10 และ ISO 12100
- คำถามที่พบบ่อยด้านวิศวกรรม
- ขั้นตอนต่อไป
- การอ่านที่เกี่ยวข้อง
- แหล่งที่มา
เหตุใดขดลวดทองแดงจึงต้องมีการพันแบบทะลุรู
แถบทองแดงและทองเหลืองที่ผ่าแล้ว (C11000, C26000) มีความเสี่ยงสูงต่อการเกิดคราบสกปรก การเกิดปฏิกิริยาออกซิเดชันทางไฟฟ้า และการบุบจากการขนส่ง ออกซิเจนและความชื้นในอากาศที่แทรกซึมเข้าไปในบรรจุภัณฑ์ที่ไม่ปิดสนิทจะทำให้เกิดปฏิกิริยาออกซิเดชันที่พื้นผิวอย่างรวดเร็ว ทำให้เกิดคราบดำที่ไม่สม่ำเสมอ ซึ่งจะทำลายการปั๊มและการเจาะรูสำหรับขั้วต่ออิเล็กทรอนิกส์อย่างต่อเนื่อง นอกจากนี้ ขอบที่ผ่าแล้วยังอ่อนนุ่มและมีแนวโน้มที่จะเกิดการเสียรูปเป็นครีบเมื่อถูกกระแทก
การห่อหุ้มแบบรัศมีมาตรฐาน (ห่อหุ้มเฉพาะเส้นรอบวงด้านนอก) จะทำให้รูด้านในและด้านข้างทั้งสองด้านเปิดโล่ง แต่การห่อหุ้มแบบวงโคจรแบบมองทะลุ จะป้อนวัสดุบรรจุภัณฑ์พร้อมกันผ่านรูด้านใน ผ่านด้านข้างทั้งสองด้าน และเหนือเส้นผ่านศูนย์กลางด้านนอกในชั้นเกลียวเดียวที่ต่อเนื่องกัน ซึ่งจะห่อหุ้มแถบทองแดงไว้ภายในซองที่ปิดสนิท ป้องกันความชื้น พร้อมทั้งให้การรองรับแรงกระแทกหลายชั้นตามขอบรอยผ่าที่เปราะบาง
วิธีการทำงานของตัวห่อหุ้ม
ลำดับการห่อหุ้มเป็นไปตามลำดับการเคลื่อนไหวแบบอัตโนมัติอย่างสมบูรณ์:
- การป้อนเข้าและการจัดตำแหน่งม้วนวัสดุจะถูกลำเลียงเข้ามาโดยวางราบในท่าหงายสายตาขึ้นบนสายพานลำเลียงลูกกลิ้งขับเคลื่อนที่เคลือบด้วยโพลียูรีเทน และจะหยุดอย่างแม่นยำใต้เส้นกึ่งกลางของการห่อหุ้ม
- การหนีบและจัดศูนย์กลางแบบรัศมี: ลูกกลิ้งนำทางแบบปรับได้ 4 ตัว พร้อมระบบลดแรงสั่นสะเทือนด้วยลม จะปิดเข้าหาเส้นผ่านศูนย์กลางภายนอกของขดลวดอย่างสมมาตร ลูกกลิ้งเหล่านี้จะช่วยจัดตำแหน่งขดลวดให้อยู่ตรงกลาง และให้การขับเคลื่อนแบบหมุนที่มั่นคงและไม่ลื่นไถล ด้วยความเร็วพื้นผิวที่ควบคุมได้
- การใช้งาน Orbit Wrap: วงแหวนโลหะผสมหล่อแรงดึงสูงที่ตั้งตรงซึ่งติดตั้งอุปกรณ์จ่ายฟิล์มยืดล่วงหน้า จะเคลื่อนที่ผ่านรูขดลวดที่เปิดอยู่ เมื่อขดลวดหมุนช้าๆ บนระนาบแนวนอน วงแหวนจะหมุนด้วยความเร็วสูงผ่านรู ทำให้วัสดุถูกห่อในรูปแบบวงแหวน 360°
- การตัดและการปล่อยเมื่อฟิล์มซ้อนทับกันได้ตามที่กำหนดไว้ ระบบหนีบและตัดแบบใช้ลมในตัวจะหนีบและตัดส่วนปลายของฟิล์มกับหน้าม้วนฟิล์ม ลูกกลิ้งจัดตำแหน่งจะหดกลับ และสายพานลำเลียงจะส่งม้วนฟิล์มที่บรรจุแล้วไปยังสถานีรัดหรือเรียงซ้อนถัดไปโดยไม่ต้องใช้การยกด้วยมือ
ผู้ปฏิบัติงานจะตรวจสอบลำดับขั้นตอนทั้งหมดผ่านหน้าจอสัมผัส HMI บนคอนโซลแบบตั้งพื้น ซึ่งตั้งอยู่นอกเขตการรักษาความปลอดภัยโดยรอบอย่างปลอดภัย
การพันแผ่นทองแดงในแนวนอนหรือแนวตั้ง
เครื่องห่อขดลวดอุตสาหกรรมแบ่งออกเป็นสองรูปแบบทางเรขาคณิตหลัก โดยพิจารณาจากทิศทางการวางแนวแกนของขดลวด:
- การห่อแบบมองจากมุมสูง (สายพานลำเลียงแนวนอน / มองจากมุมสูง)ขดลวดวางราบสนิทบนพื้นผิวโดยมีแกนอยู่ในแนวตั้ง
- การห่อแบบแนวนอน (แบบตั้งขอบ)ขดลวดตั้งอยู่บนขอบทรงกระบอกด้านนอก โดยมีแกนกลางอยู่ในแนวนอน และได้รับการรองรับด้วยแท่นรองรับสองอัน
       Eye-to-Sky Orientation                  Eye-Horizontal Orientation
       (Recommended for Strip)                   (Wide/Master Coils Only)

         ┌───────────────────┐                         ╭─────────╮
         │  Slit Copper Coil │                         │  Coil   │
         └───────────────────┘                         │  Bore   │
       ═════════════════════════                       ╰─────────╯
        Flat Roller Conveyor Bed                     ▲ Drive Rollers ▲
     (Full support, zero edge load)              (Risk of edge bucking on thin strip)
เหตุใดการวัดแบบ Eye-to-Sky จึงเป็นสิ่งจำเป็นสำหรับแถบทองแดงแบบมีร่อง :
- การโก่งงอขอบศูนย์ขดลวดทองแดงแบบผ่ามักมีความกว้างเพียง 8–30 มม. การวางขดลวดแคบๆ บนขอบจะทำให้เกิดแรงกดที่มากเกินไปบนขอบด้านล่างที่บาง ส่งผลให้ขอบบวมอย่างรุนแรง ชั้นทองแดงยุบตัว หรือขดลวดเสียรูป
- การรองรับใบหน้าอย่างต่อเนื่องการวางแผ่นโลหะราบลงบนสายพานลำเลียงช่วยกระจายน้ำหนักของแผ่นโลหะอย่างสม่ำเสมอทั่วทั้งพื้นผิว ทำให้แผ่นโลหะอ่อนที่มีความกว้างใดๆ ก็สามารถเคลื่อนที่ได้โดยไม่เกิดการบิดเบี้ยวทางกล
- โอนอัตโนมัติม้วนกระดาษที่ถูกตัดออกจากเครื่องตัดแบบหมุนจะถูกปล่อยออกมาในแนวราบโดยธรรมชาติ ทำให้สามารถถ่ายโอนไปยังเครื่องห่อแบบหงายขึ้นได้โดยตรง โดยไม่ต้องใช้เครื่องพลิกกลับ 90° ที่มีราคาแพงและมีความเสี่ยงสูง
ข้อมูลจำเพาะของ FPC-300 และ FPC-200
| ข้อมูลจำเพาะทางเทคนิค | FPC-200 (งานเบา/งานปานกลาง) | FPC-300 (สายสำหรับงานหนัก) |
|---|---|---|
| น้ำหนักคอยล์สูงสุด | 5–500 กก | 10–1,000 กก |
| ความกว้างของขดลวด (ความสูงหน้าตัด) | 10 – 200 มม | 10 – 300 มม |
| เส้นผ่านศูนย์กลางภายนอกของคอยล์ (OD) | 600 – 1,200 มม | 700 – 1,200 มม |
| เส้นผ่านศูนย์กลางภายในคอยล์ (ID) | 300 – 800 มม | 400 – 900 มม |
| ความหนาของผนังตามแนวรัศมี ((เส้นผ่านศูนย์กลางภายนอก − เส้นผ่านศูนย์กลางภายใน)/2) | ≤ 400 มม. (เส้นผ่านศูนย์กลางภายนอก − เส้นผ่านศูนย์กลางภายใน < 800 มม.) | ≤ 300 มม. (เส้นผ่านศูนย์กลางภายนอก − เส้นผ่านศูนย์กลางภายใน < 600 มม.) |
| ความเร็วพื้นผิวสายพานลำเลียงแบบลูกกลิ้ง | 2.0–4.0 เมตร/นาที (ควบคุมด้วยอินเวอร์เตอร์) | 2.0–4.0 เมตร/นาที (ควบคุมด้วยอินเวอร์เตอร์) |
| ระยะเวลาของรอบการห่อ | 23–50 วินาที / คอยล์ | 35–50 วินาที / คอยล์ |
| ความเร็วของไดรฟ์วงแหวนหมุน | 10–100 รอบต่อนาที (การเร่งความเร็วอย่างราบรื่นด้วย VFD) | 5–100 รอบต่อนาที (การเร่งความเร็วอย่างราบรื่นด้วย VFD) |
| ช่วงการทับซ้อนของฟิล์ม | 20%–90% (ปรับได้ผ่าน HMI) | 10–90% (ปรับได้ผ่าน HMI) |
| ความเข้ากันได้ของวัสดุห่อหุ้ม | ฟิล์มยืด LLDPE, กระดาษเครป VCI, เทปทอ | ฟิล์มยืด LLDPE, กระดาษเครป VCI, เทปทอ |
| ความกว้างม้วนวัสดุ / เส้นผ่านศูนย์กลางแกนกลาง | ความกว้าง 90–120 มม. / แกนกลาง 50–76 มม. | ความกว้าง 90–120 มม. / แกนกลาง 50–76 มม. |
| พิกัดทางไฟฟ้า/นิวแมติก | 380 โวลต์, 50/60 เฮิรตซ์, 3 เฟส; ความดันอากาศ 0.5–0.8 เมกะปาสคาล | 380 โวลต์, 50/60 เฮิรตซ์, 3 เฟส; ความดันอากาศ 0.5–0.8 เมกะปาสคาล |
ตัวอย่างการใช้งาน: ม้วนแผ่นทองแดงหนัก 84 กิโลกรัม
พารามิเตอร์การออกแบบ :
- วัสดุ: แผ่นทองแดงอิเล็กโทรไลต์รีดเย็น (ความหนาแน่น ρ = 8,960 กก./ลบ.ม.)
- ขนาด: เส้นผ่านศูนย์กลางภายนอก = 700 มม. (0.7 ม.), เส้นผ่านศูนย์กลางภายใน = 500 มม. (0.5 ม.), ความกว้าง W = 50 มม. (0.05 ม.)
- ข้อกำหนดบรรจุภัณฑ์: เครื่อง FPC-300, ความกว้างม้วนฟิล์ม = 100 มม., การซ้อนทับเป้าหมาย = 50%
| การตรวจสอบทางวิศวกรรม | การคำนวณจลศาสตร์ | ผลลัพธ์และการปฏิบัติตาม |
|---|---|---|
| 1. มวลรวมของขดลวด | M = (π / 4) × (OD² − ID²) × กว้าง × ρ = (π / 4) × (0.7² − 0.5²) × 0.05 × 8,960 | 84.45 (ตรงตามข้อกำหนด: รับน้ำหนักได้ 10–1,000 กก.) |
| 2. ความหนาของผนังตามแนวรัศมี | T_wall = (OD - รหัส) / 2 = (700 − 500) / 2 | 100 มม (เป็นไปตามข้อกำหนด: ต่ำกว่าขีดจำกัด 300 มม. มาก) |
| 3. ขั้นตอนการถ่ายทำภาพยนตร์ที่มีประสิทธิภาพ | S_step = ความกว้างของฟิล์ม × (1 − ส่วนที่ซ้อนทับ) = 100 มม. × (1 − 0.50) | 50 มม. / รอบ |
| 4. ต้องใช้ Total Wraps | N_wraps = (π × OD) / S_step = (π × 700 มม.) / 50 มม. | 43.98 ≈ 44 รอบการหมุนของวงแหวน |
| 5. เส้นรอบวงภาคตัดขวาง | P_sec = 2 × (T_wall + W) = 2 × (100 + 50) | 300 มม. (0.30 ม.) |
| 6. ความยาวรวมของภาพยนตร์ | L_film = N_wraps × P_sec = 44 × 0.30 ม. | 13.2 เมตร (ไม่รวมการเพิ่มน้ำหนักก่อนการยืด) |
| 7. ระยะเวลาการหมุนของขดลวด | t_rot = (π × OD) / V_roller = (π × 0.7 ม.) / (3.0 ม./นาที) × 60 วินาที | 43.98 วินาที ≈ 44 วินาที (ระยะเวลาเหมาะสมภายใน 35–50 วินาที) |
| 8. ความเร็ววงแหวนที่ต้องการ | ω_ring = (N_wraps / t_rot) × 60 s = (44 / 44 s) × 60 s | ÃͺµèÍ¹Ò·Õ 60 (เหมาะสมที่สุดในช่วงความเร็วรอบ 5–100 รอบต่อนาที) |
การวิเคราะห์ทางวิศวกรรม : ที่ความเร็วสายพานลำเลียง 3.0 เมตร/นาที ขดลวดจะหมุนครบ 360° ใน 44 วินาที ความเร็วของวงแหวนที่ 60 รอบต่อนาที จะให้การหมุนครบ 44 รอบพอดี ทำให้ได้การซีลแบบซ้อนทับ 50% ที่สม่ำเสมอ หากเพิ่มความเร็วสายพานลำเลียงเป็นค่าสูงสุด (4.0 เมตร/นาที) การหมุนของขดลวดจะลดลงเหลือ 33 วินาที ซึ่งต่ำกว่าเกณฑ์รอบการทำงานขั้นต่ำของแคลมป์ FPC-300 (35 วินาที) และต้องใช้ความเร่งของวงแหวนเกิน 80 รอบต่อนาที การตั้งค่าอินเวอร์เตอร์ขับลูกกลิ้งเป็น 3.0 เมตร/นาที จะช่วยรักษาสมดุลทางกลที่ดีที่สุดและป้องกันการเฉือนขอบที่เกิดจากการยืดตัว
รายการตรวจสอบการคัดเลือก
ก่อนที่จะสรุปข้อกำหนดทางวิศวกรรมการห่อหุ้มเซลล์ โปรดตรวจสอบเงื่อนไขขอบเขตต่อไปนี้:
- สเปกตรัมมิติบันทึกค่าสูงสุดและต่ำสุดของเส้นผ่านศูนย์กลางภายนอก (OD), เส้นผ่านศูนย์กลางภายใน (ID), ความกว้างหน้าตัด และน้ำหนักรวมของบรรจุภัณฑ์แต่ละชิ้น
- เคมีของสารป้องกันการกัดกร่อน: พิจารณาว่ากระดาษเครปป้องกันการกัดกร่อน VCI จำเป็นต้องเคลือบไขว้ใต้ฟิล์มยืด PE มาตรฐานสำหรับการขนส่งทางทะเลระหว่างประเทศหรือไม่
- การซ้อนทับของชั้นและการตั้งค่าความตึงกำหนดอัตราส่วนการทับซ้อนเป้าหมาย (โดยทั่วไป 50%–66%) และขีดจำกัดแรงดึงของฟิล์มเชิงกล (15–40 N) เพื่อหลีกเลี่ยงการตัดผ่านขอบร่องบนโลหะผสมทองแดงอ่อน
- ระดับการบูรณาการเส้นระบุว่าการโหลดต้องใช้รอกมือพร้อมตะขอรูปตัว C, เครื่องป้อนอัตโนมัติ หรือสายพานลำเลียงแบบโซ่/ลูกกลิ้งที่ขับเคลื่อนด้วยมอเตอร์
- สมดุลปริมาณงานต้นน้ำคำนวณผลผลิตรวมของสายการผลิตในหน่วยม้วนต่อชั่วโมง (CPH) เพื่อป้องกันการสะสมของม้วนวัสดุที่แขนปล่อยของเครื่องตัด
- โมดูลการตกแต่งขั้นสุดท้ายปลายน้ำ: ยืนยันการติดตั้งเครื่องชั่งน้ำหนักแบบอินไลน์ ระบบรัดสายอัตโนมัติแบบรัศมี (ID/OD) และเครื่องเรียงซ้อนสุญญากาศแบบหุ่นยนต์
ความปลอดภัย: มาตรฐาน EN 415-10 และ ISO 12100
เซลล์บรรจุภัณฑ์ทั้งหมดเป็นไปตามข้อกำหนดของระเบียบเครื่องจักรของสหภาพยุโรปอย่างเคร่งครัด:
- ISO 12100: 2010: การลดความเสี่ยงอย่างครอบคลุม ครอบคลุมจุดที่อาจเกิดการหนีบทางกลรอบวงแหวนหมุนและลูกกลิ้งลม
- *สำหรับข้อมูลเฉพาะ โปรดติดต่อเรามาตรฐานความปลอดภัยเฉพาะสำหรับเครื่องห่อแบบโมดูลาร์
- การแยกทางกายภาพรั้วตาข่ายลวดที่เชื่อมต่อกันรอบบริเวณจะป้องกันไม่ให้ผู้ปฏิบัติงานเข้าไปในระหว่างการหมุนวงแหวนอัตโนมัติด้วยความเร็วสูง
- ม่านแสงและปุ่มหยุดฉุกเฉินประเภท 4เซ็นเซอร์ตรวจจับการเคลื่อนไหวด้วยแสงที่จุดทางเข้า/ออกของสายพานลำเลียงจะสั่งการให้รีเลย์ความปลอดภัย SIL 3 แบบสองช่องสัญญาณทำงาน และหยุดวงแหวนหมุนภายใน 0.6 วินาทีหลังจากลำแสงถูกขัดจังหวะ
คำถามที่พบบ่อยด้านวิศวกรรม
ถาม: เหตุใดจึงควรพันขดลวดทองแดงแบบวางราบ (แนวราบ) แทนที่จะวางตั้งฉาก?ตอบ: การวางขดลวดแบบราบจะช่วยรองรับด้านหน้าของขดลวดได้อย่างเต็มที่บนลูกกลิ้งยูรีเทนที่แข็งแรง ขดลวดที่มีรอยผ่าแคบ (กว้างน้อยกว่า 50 มม.) ขาดความแข็งแรงด้านข้าง การพันตั้งฉากจะทำให้ขดลวดม้วนงอและเกิดความเสียหายอย่างรุนแรงที่ขอบด้านนอกจากแรงดึงในการขนส่งและบรรจุภัณฑ์
ถาม: ตัวลำเลียงฟิล์มสำหรับห่อสินค้าเคลื่อนที่ผ่านรูขดลวดที่ปิดสนิทได้อย่างไร?ตอบ: ขดลวดจะอยู่ตรงกลางเหนือช่องว่างของสายพานลำเลียง วงแหวนหมุนแบบวงโคจรซึ่งวางอยู่ในแนวตั้ง จะขับเคลื่อนตัวลำเลียงผ่านรูตรงกลางและกลับออกมาด้านนอกเส้นรอบวงของขดลวด ขดลวดจะหมุนอยู่กับที่ในแนวนอน ทำให้เกิดการซ้อนทับแบบเกลียวอย่างต่อเนื่องโดยไม่ทำให้โครงสร้างวงแหวนแตกออก
ถาม: วัสดุห่อหุ้มชนิดใดป้องกันการเกิดออกซิเดชันบนพื้นผิวทองแดง C11000 ได้ดีที่สุด?ตอบ: การห่อหุ้มแบบคอมโพสิตสองชั้นให้ผลลัพธ์ที่เหนือกว่า: ชั้นในเป็นกระดาษเครป VCI (สารยับยั้งการกัดกร่อนแบบระเหย) ที่เป็นกลาง ซึ่งปล่อยสารยับยั้งในรูปไอระเหยอย่างต่อเนื่อง และชั้นนอกเป็นฟิล์มยืด LLDPE ความใสสูง (20–25 µm) ที่ซ้อนทับกัน 50% เพื่อป้องกันความชื้นและกำมะถันในอากาศ
ถาม: เครื่อง FPC-300 สามารถเชื่อมต่อเข้ากับสายการผลิตตัดและบรรจุภัณฑ์อัตโนมัติได้โดยตรงหรือไม่?ตอบ: ได้ ระบบนี้มี PLC ระดับอุตสาหกรรมของ Siemens หรือ Mitsubishi พร้อมการเชื่อมต่อ Profinet/Ethernet IP เพื่อเชื่อมต่อกับรถพลิกชิ้นงาน ประตูหมุน และสายพานลำเลียงติดฉลากและเรียงซ้อนอัตโนมัติในขั้นตอนถัดไปได้อย่างราบรื่น
ถาม: มาตรฐานความปลอดภัยทางอุตสาหกรรมที่สอดคล้องกันใดบ้างที่ควบคุมการออกแบบเครื่องจักร?ตอบ: โครงสร้างเครื่องจักรเป็นไปตามมาตรฐาน EN 415-10 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์ – เครื่องจักรแบบโมดูลาร์และเครื่องห่อ) โดยระบบไฟฟ้าสร้างขึ้นตามมาตรฐาน EN 60204-1 และความปลอดภัยในการใช้งานได้รับการออกแบบตามมาตรฐาน ISO 13849-1 / ISO 12100
ขั้นตอนต่อไป
- ส่งข้อมูลการประมวลผลส่งพารามิเตอร์ขนาดของแผ่นทองแดงของคุณ (เส้นผ่านศูนย์กลางภายนอก, เส้นผ่านศูนย์กลางภายใน, ความกว้าง, น้ำหนักต่ำสุด/สูงสุด และเป้าหมาย CPH ของสายการผลิต) มาที่ info@fhopepack.com.
- ตรวจสอบแบบร่างผังการจัดวางรับแบบจำลองผังโรงงาน 2 มิติ/3 มิติที่ออกแบบมาให้ตรงกับความสูงของสายการผลิต ข้อมูลจำเพาะของวัสดุ และพื้นที่วางสายพานลำเลียงของคุณ
- รับข้อเสนออย่างเป็นทางการทีมงานด้านบรรจุภัณฑ์ของเราจะส่งใบเสนอราคาทางวิศวกรรมโดยละเอียดและการจำลองเวลาการผลิตภายใน 24 ชั่วโมง
การอ่านที่เกี่ยวข้อง
- แผ่นหุ้มขดลวดทองแดง FPC-300 (ผลิตภัณฑ์)
- แผ่นหุ้มขดลวดทองแดง FPC-200 (ผลิตภัณฑ์)
- เครื่องบรรจุภัณฑ์ขดลวดเหล็กและขดลวดทองแดงสำหรับห่อฟิล์มแบบมองทะลุ
- เครื่องบรรจุม้วนแถบทองแดงและโลหะผสมเหล็ก
แหล่งที่มา
- เอกสารทางเทคนิคของ FHOPE: ระบบพันขดลวดทองแดงแบบ Eye-Through รุ่น FPC-200 และ FPC-300
- คู่มือวิศวกรรมบรรจุภัณฑ์แบบแถบตัด: แนวทางการป้องกันพื้นผิวและความสมบูรณ์ของขอบ
- มาตรฐานสากล: EN 415-10 (ความปลอดภัยของเครื่องจักรบรรจุภัณฑ์); ISO 12100:2010 (การประเมินความเสี่ยง); EN 60204-1 (ความปลอดภัยทางไฟฟ้า)
- สมาคมพัฒนาทองแดง (CDA): แนวทางการป้องกันการเกิดออกซิเดชันและการเคลือบผิวสำหรับโลหะผสมแผ่นรีดขึ้นรูป
แก้ไขล่าสุด: 19 กันยายน 2026