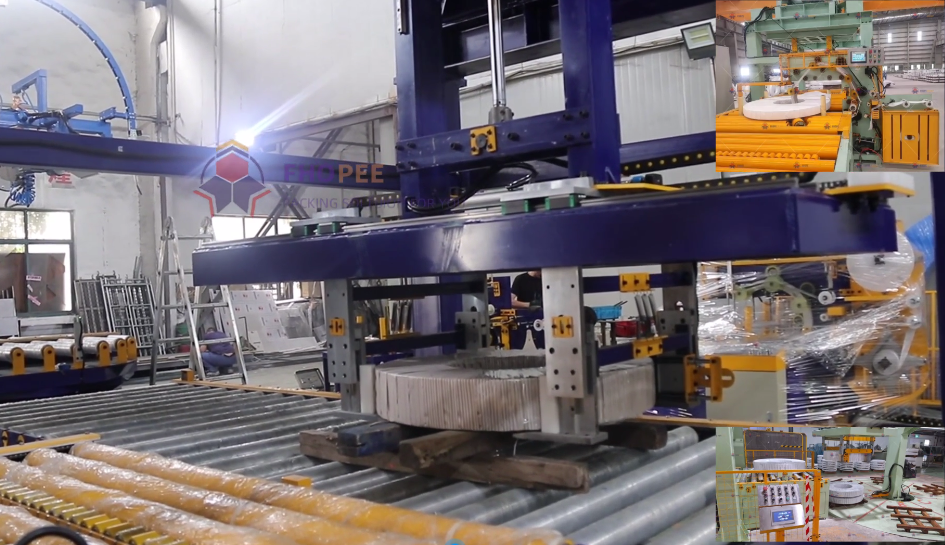
บทสรุปสำหรับผู้บริหารวิดีโอนี้แสดงให้เห็นสายการบรรจุภัณฑ์อัตโนมัติที่นำม้วนแผ่นทองแดงผ่านกระบวนการจัดการ การห่อฟิล์ม การรัด การลำเลียง และการเรียงซ้อน ลำดับภาพทั้งหมดมีความยาวประมาณ 40 วินาที โดยมีวงจรการทำงานที่เคลื่อนม้วนแผ่นทองแดงจากสายพานลำเลียงแบบลูกกลิ้ง ผ่านสถานีหมุนส่วนกลาง และออกไปยังกองที่ห่อเสร็จแล้ว ไม่มีคำบรรยายใดๆ – ภาพวิดีโอเองเป็นหลักฐาน และส่วนต่างๆ ด้านล่างจะแยกสิ่งที่สังเกตได้โดยตรงจากสิ่งที่อนุมานได้
ม้วนแผ่นทองแดงมีน้ำหนักมาก มีมูลค่าสูง และเสียหายได้ง่าย พื้นผิวเป็นรอยได้ง่าย ขอบคม และความชื้นที่ติดอยู่กับโลหะระหว่างการจัดเก็บหรือการขนส่งอาจทำให้เกิดปฏิกิริยาออกซิเดชันซึ่งลดคุณภาพของวัสดุ ด้วยเหตุนี้ การบรรจุภัณฑ์—การห่อ การรัด และการจัดเรียง—จึงมักถูกมองว่าเป็นขั้นตอนสำคัญมากกว่าสิ่งที่นึกถึงทีหลัง
บทความนี้จะอธิบายรายละเอียดในวิดีโอของสายการผลิตบรรจุภัณฑ์ม้วนแผ่นทองแดงอัตโนมัติ: เครื่องจักรทำงานอย่างไรในหน้าจอ กระบวนการทำงานแต่ละขั้นตอนเป็นอย่างไร สิ่งที่วิดีโอไม่สามารถบอกได้ และสิ่งที่คุณควรตรวจสอบกับผู้ผลิตก่อนที่จะเลือกใช้สายการผลิตแบบนี้ในโรงงานของคุณ
เหตุใดจึงต้องใช้บรรจุภัณฑ์อัตโนมัติสำหรับม้วนแผ่นทองแดง
เมื่อเทียบกับเหล็กแล้ว ทองแดงมีความอ่อนกว่า ขดลวดที่ถูกลากไปตามมุมสายพานลำเลียง หรือถูกรถยกกระแทก อาจเกิดรอยขีดข่วนซึ่งจะกลายเป็นตำหนิที่มองเห็นได้ในผลิตภัณฑ์ที่ผ่านการรีดหรือปั๊มขึ้นรูป นอกจากนี้ ทองแดงเปลือยยังทำปฏิกิริยากับอากาศชื้น ดังนั้นขดลวดที่ไม่ได้ห่อหุ้มในระหว่างการจัดเก็บจึงเกิดคราบออกซิเดชันสีเข้ม ซึ่งคุณสามารถเห็นได้จริงในภาพวิดีโอ ที่แสดงให้เห็นรอยด่างออกซิเดชันสีอ่อนบนพื้นผิวขดลวดที่ไม่ได้ห่อหุ้มควบคู่ไปกับความเงางามของโลหะ
การบรรจุม้วนเหล็กขนาดนี้ด้วยมือโดยทั่วไปต้องใช้คนสองคนขึ้นไป: คนหนึ่งคอยประคองฟิล์มรอบม้วน คนหนึ่งดึงและตัดฟิล์ม คนหนึ่งรัดสายรัด และอีกคนหนึ่งเคลื่อนย้ายม้วนเหล็กที่เสร็จแล้วต่อไป กระบวนการนี้ช้า ไม่สม่ำเสมอในแต่ละม้วน และทำให้มือของคนงานอยู่ใกล้กับชิ้นงานที่มีน้ำหนักมากและมีขอบคม
สายการผลิตอัตโนมัติสามารถแก้ไขปัญหาทั้งสามอย่างได้ในคราวเดียว: เครื่องจักรจัดการกับม้วนฟิล์ม ติดฟิล์มและสายรัดอย่างสม่ำเสมอ และเคลื่อนย้ายม้วนฟิล์มที่เสร็จแล้วไปยังขั้นตอนต่อไปโดยไม่ต้องใช้แรงงานคน วิดีโอแสดงให้เห็นถึงกระบวนการทำงานตั้งแต่ต้นจนจบ และส่วนที่เหลือของบทความนี้จะตรวจสอบทีละขั้นตอน
ภาพรวมกระบวนการ
เมื่อพิจารณาจากภาพวิดีโอตั้งแต่ต้นจนจบ ลำดับเหตุการณ์จะแบ่งออกเป็นห้าขั้นตอน:
- การป้อนภาพและการจัดวางตำแหน่ง (ภาพชุดแรก) ม้วนแผ่นทองแดงวางอยู่บนสายพานลำเลียงแบบลูกกลิ้งที่มีลูกกลิ้งหุ้มสีเหลือง ม้วนแผ่นทองแดงอยู่ตรงกลางเหนือแท่นลูกกลิ้ง พร้อมที่จะเข้าสู่สถานีทำงาน
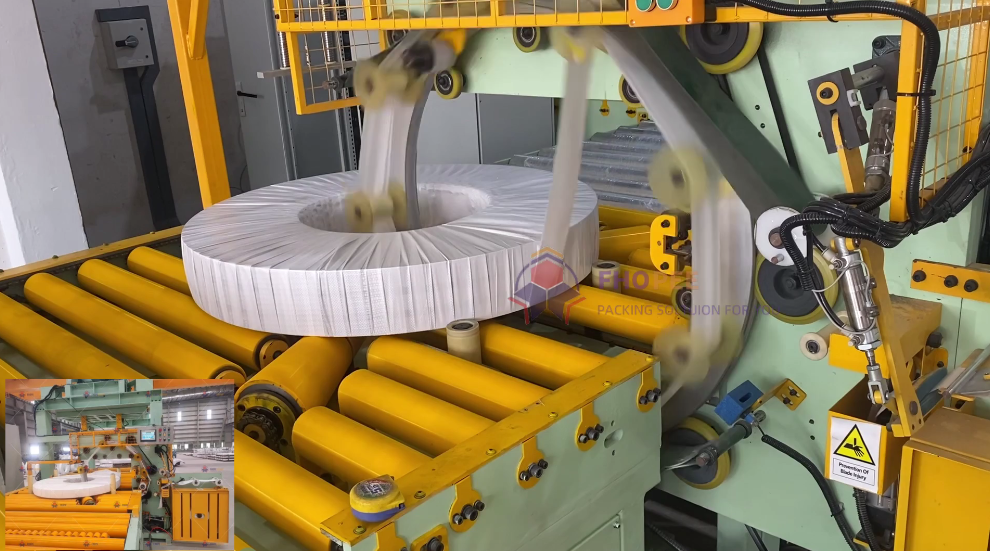
- การติดฟิล์ม (ประมาณช่วง 8-12 วินาที) กลไกแขน/โครงเหนือศีรษะจะเลื่อนลงมาและดึงฟิล์มบรรจุภัณฑ์สีขาวมาคลุมด้านบนของขดลวด เริ่มต้นการห่อ ในบางช่วง มือข้างหนึ่งจะเข้ามาในเฟรมชั่วครู่เพื่อกดขอบฟิล์มให้แนบกับขดลวด ซึ่งเป็นการช่วยเหลือด้วยมือในช่วงสั้นๆ ระหว่างขั้นตอนการห่อ
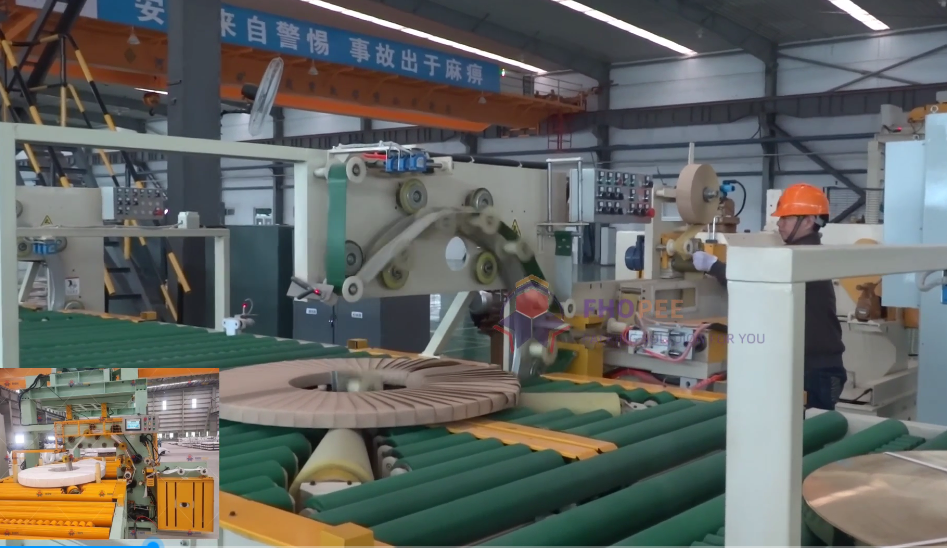
- การรัดสาย (ประมาณ 16-18 วินาที) ใช้สายรัดพลาสติกสีเขียวพันรอบเส้นรอบวงด้านนอกของขดลวดแล้วรัดให้แน่น เพื่อยึดขดลวดให้มั่นคง
- การเคลื่อนย้ายและลำเลียง (ประมาณ 20-30 วินาที) ขดลวดที่พันแล้วจะเคลื่อนไปยังส่วนลูกกลิ้งที่เอียงและถูกลำเลียงขึ้นไปตามทางลาด ภาพมุมต่างๆ ในวิดีโอแสดงให้เห็นการหมุนของขดลวดบนสายพานและการเคลื่อนที่ระหว่างสถานีต่างๆ
- การเรียงซ้อนและการขนถ่าย (ภาพสุดท้าย ความยาวประมาณ 30-42 วินาที) ขดลวดที่ห่อแล้วจะเคลื่อนไปตามลูกกลิ้งโลหะสีเงินที่ปลายสายการผลิต ภาพประกอบแสดงให้เห็นขดลวดที่เสร็จแล้วเรียงซ้อนกันอย่างเป็นระเบียบบนพาเลทและในพื้นที่จัดเก็บ ขณะที่ผู้ปฏิบัติงานในชุดทำงานคอยตรวจสอบจากระยะไกล
กระบวนการทำงานทั้งหมดที่มองเห็นได้ ตั้งแต่การป้อน การห่อ การรัด การลำเลียง และการเรียงซ้อน เสร็จสิ้นภายในเวลาไม่ถึงหนึ่งนาที โดยการจัดการขดลวดส่วนใหญ่เป็นแบบอัตโนมัติ และมีการสัมผัสจากมนุษย์บนหน้าจอเพียงช่วงสั้นๆ เท่านั้น
บันทึกการสังเกตโดยตรง
เนื้อหาส่วนต่อไปนี้จะคงไว้ซึ่งสิ่งที่ปรากฏให้เห็นโดยตรงในภาพ โดยมีการแก้ไขทางไวยากรณ์เพียงเล็กน้อย:
- ม้วนแผ่นทองแดงขนาดใหญ่ที่มีประกายสีเงินเทาเหมือนโลหะวางอยู่บนสายพานลำเลียงลูกกลิ้งสีเหลือง เมื่อคลี่ออกแล้ว พื้นผิวของม้วนแผ่นทองแดงมีจุดด่างดำจากการออกซิเดชันเล็กน้อย
- แขนกล/อุปกรณ์จับยึดจะเลื่อนลงมาจากด้านบนขวา จับและคลี่วัสดุบรรจุภัณฑ์สีขาว (ฟิล์มหรือกระดาษ) ออกจากด้านบนของขดลวด
- มือข้างหนึ่งโผล่เข้ามาในเฟรมและกดขอบของขดลวดที่พันไว้บางส่วนเบาๆ เพื่อตรวจสอบความพอดีของฟิล์ม ในขณะนั้น ขดลวดแสดงรอยพับเป็นแนวรัศมีครอบคลุมประมาณหนึ่งในสี่ของเส้นรอบวง
- หลังจากห่อเสร็จแล้ว จะใช้สายรัดพลาสติกสีเขียวพันรอบขอบด้านนอกของขดลวดและรัดให้แน่น โดยรูตรงกลางของขดลวดจะยังคงมองเห็นได้อย่างชัดเจน
- ขดลวดจะถูกเคลื่อนไปยังสายพานลำเลียงลูกกลิ้งแบบเอียง (ลูกกลิ้งสีเหลือง) และลำเลียงขึ้นไปตามทางลาด โดยรูตรงกลางของขดลวดจะหันขึ้นด้านบนขณะเคลื่อนที่
- หน้าต่างแทรกแสดงให้เห็นการหมุนของขดลวดบนสายพานลำเลียง การเรียงซ้อนและการรัดที่สถานีอื่นๆ และคนงานในชุดทำงานสีน้ำเงินกำลังทำงานจากระยะไกล
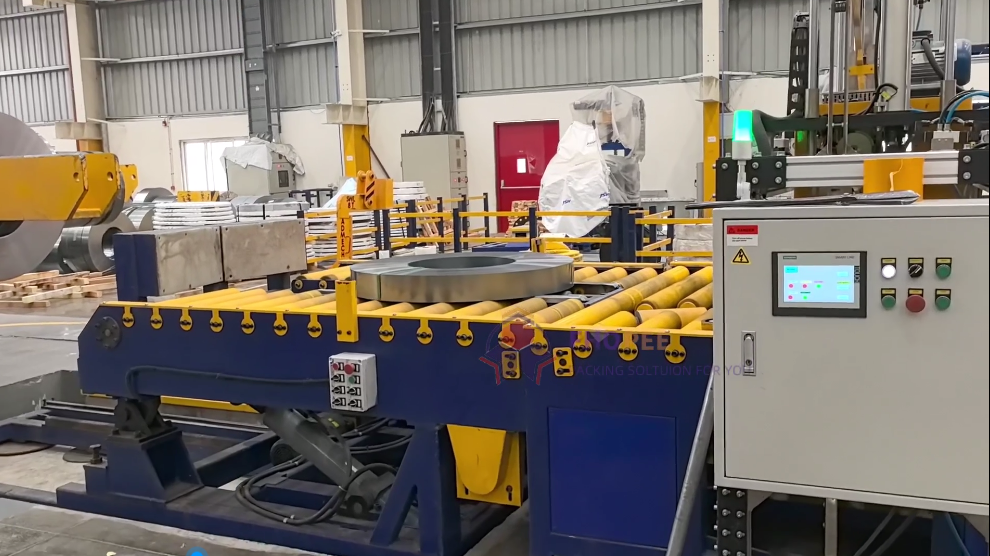
- ภาพต่อมาแสดงให้เห็นขดลวดที่ถูกยึดไว้บนแท่นหมุนตรงกลางภายใต้กลไกแนวตั้งด้านบนที่เลื่อนลงมาหาขดลวด จากนั้นก็เลื่อนขึ้น หลังจากนั้นขดลวดก็ออกจากสถานีและสายพานลำเลียงก็ทำงานโดยว่างเปล่า
- ภาพสุดท้ายแสดงให้เห็นสายพานลำเลียงลูกกลิ้งสีเงินที่ลำเลียงขดลวดห่อหุ้มไปยังปลายสายการผลิต โดยมีขดลวดห่อหุ้มวางซ้อนกันบนพาเลทซึ่งมองเห็นได้ในช่องหน้าต่างแทรก
- โครงสร้างของเครื่องจักรที่ปรากฏบนหน้าจอประกอบด้วยโครงเหล็กสีเทาอ่อน/ขาวพร้อมรางนำทางแนวตั้งและบล็อกเลื่อน ตู้ไฟฟ้าสีขาวแยกต่างหากพร้อมหน้าจอสัมผัส ปุ่มหยุดฉุกเฉินสีแดงและไฟแสดงสถานะสีเขียว ตะแกรงโลหะสีเหลืองป้องกันบริเวณส่วนหนึ่งของพื้นที่ทำงาน และป้ายเตือนบนประตูตู้
- ข้อความที่อ่านได้บนเครื่องประกอบด้วย “FHOPEE PACKING SOLUTION FOR YOU” บนแผงด้านข้างสีขาว และป้ายเตือนรูปสามเหลี่ยม “ระวังไฟฟ้าช็อต” บนประตูตู้สีเหลือง
ภาพรวมโครงสร้างของเครื่องจักร
จากภาพที่ปรากฏ สามารถแบ่งสายการผลิตออกเป็นส่วนต่างๆ ตามการใช้งานได้ดังนี้:
| ส่วนประกอบที่สังเกตได้ | ที่ปรากฏอยู่ | ฟังก์ชันในกระแส |
|---|---|---|
| สายพานลำเลียงลูกกลิ้งสีเหลือง | เฟรมเปิด | รองรับและป้อนขดลวดเข้าไปในสถานี |
| โครงสร้างแบบมีรางนำทางแนวตั้ง | ตลอด | มีกลไกการห่อ/กดแบบลงล่าง |
| ชุดแขน/เครื่องกดเหนือศีรษะ | ขั้นตอนการห่อ (~8–12 วินาที) | ดึงและเคลือบฟิล์มลงบนขดลวด |
| แท่นหมุนกลาง | ภาพกลาง | ยึดและจัดตำแหน่งขดลวดระหว่างการประมวลผล |
| หน่วยสายรัด | ~16–18 วินาที | พันและรัดสายสีเขียวรอบขดลวดให้แน่น |
| ส่วนลูกกลิ้งเอียง + ส่วนลูกกลิ้งแนวนอน | ~20–42 วินาที | เคลื่อนย้ายขดลวดที่ห่อแล้วระหว่างสถานีและไปยังปลายสาย |
| ตู้ควบคุมไฟฟ้า | ด้านขวาของกรอบ | หน้าจอสัมผัส HMI, ปุ่มหยุดฉุกเฉินสีแดง, ไฟแสดงสถานะ |
| ตาข่ายสีเหลืองป้องกัน | บริเวณพื้นที่ทำงาน | การแยกทางกายภาพของโซนอัตโนมัติ |
นี่คือแผนผังส่วนประกอบที่วาดจากรูปภาพ ไม่ใช่เอกสารข้อมูลจำเพาะ — ขนาด ประเภทไดรฟ์ และความจุไม่ได้แสดงไว้ (ดูในส่วนถัดไป)
วิดีโอนี้แสดงอะไรบ้าง (พร้อมระบุช่วงเวลา)
- รอบ t≈0–6 วินาที ภาพเปิดเรื่องเป็นภาพนิ่ง แสดงให้เห็นขดลวดทองแดงขนาดใหญ่ (สีเงินเทา) วางอยู่บนสายพานลำเลียงลูกกลิ้งสีเหลือง โดยโครงเครื่องจักรด้านบนหยุดนิ่ง ตู้ไฟฟ้าสีขาวทางด้านขวาไม่มีไฟแสดงสถานะ และภาพแทรกเล็กๆ ทางด้านซ้ายล่างแสดงแผงควบคุมของเครื่องจักรอีกเครื่องหนึ่ง
- รอบ t≈8–12 วินาที การทำงานเริ่มต้นขึ้น: แขน/ที่จับทางด้านขวาเลื่อนลงมาจากด้านบน จับและคลี่วัสดุห่อสีขาว (ฟิล์มพลาสติกหรือกระดาษ) คลุมด้านบนของขดลวด โดยมีลายน้ำปรากฏอยู่บนพื้นผิวของขดลวด ระบุว่า 'FHOPE PACKING SOLUTION FOR YOU'
- รอบ t≈14 วินาที มีการตรวจสอบด้วยมืออย่างคร่าวๆ โดยใช้มือเข้าไปในกรอบและกดขอบขดลวดที่พันไว้บางส่วนเพื่อยืนยันว่าการพันนั้นพอดี ชั้นการพันจะแสดงรอยพับตามแนวรัศมีซึ่งครอบคลุมประมาณหนึ่งในสี่ของเส้นรอบวง
- รอบ t≈16–18 วินาที กระบวนการห่อหุ้มเสร็จสมบูรณ์และรีเซ็ต: แขนหดกลับ พื้นผิวขดลวดกลับสู่สภาพโลหะเปลือย และแถบรัดสีเขียวถูกยึดไว้รอบขอบด้านนอกของขดลวด โดยที่รูตรงกลางยังคงมองเห็นได้อย่างชัดเจนในขณะที่ขดลวดอยู่กับที่
- รอบ t≈20–28 วินาที ขั้นตอนการจัดการและการขนส่งในขั้นตอนถัดไปดำเนินไป: ขดลวดเคลื่อนไปยังสายลูกกลิ้งเอียง (ที่มีท่อสีเหลือง) และถูกลำเลียงขึ้นไปตามทางลาด ภาพแทรกแบบแบ่งหน้าจอแสดงให้เห็นขดลวดหมุนอยู่บนสายพานและสถานีอื่นๆ ที่กำลังเรียงซ้อน/รัดขดลวด โดยมีคนงานในชุดสีน้ำเงินอยู่ที่สถานีที่อยู่ห่างออกไป
- ราคาเริ่มต้น t≈30–42 วินาที ภาพแบบแบ่งหน้าจอต่อเนื่อง: ภาพหลักแสดงขดลวดอยู่ใต้แขนจับด้านบน ขณะที่ผู้ปฏิบัติงานสวมหมวกนิรภัยสีเหลืองกำลังสังเกตการณ์ด้วยอุปกรณ์พกพา ส่วนบนแนวตั้ง (หัวตัด/ปิดผนึก) เคลื่อนลงมาเหนือขดลวดบนแท่นหมุน ฟิล์มคลุมขดลวดบางส่วน และขดลวดที่บรรจุแล้วถูกวางซ้อนกันบนพาเลทบนพื้น โดยมีภาพรวมของโรงงานปรากฏให้เห็นที่ปลายสายการผลิต
สิ่งที่วิดีโอไม่ได้แสดงให้เห็น
ภาพวิดีโอเป็นหลักฐานจริง แต่ก็มีข้อจำกัดที่ชัดเจน สิ่งต่อไปนี้ไม่สามารถสังเกตได้และต้องตรวจสอบกับผู้ผลิตก่อนตัดสินใจซื้อ:
- กำลังไฟฟ้า แรงดันไฟฟ้า และข้อมูลจำเพาะของระบบขับเคลื่อนของอุปกรณ์ใดๆ
- เวลาต่อรอบที่แน่นอนสำหรับแต่ละคอยล์ และปริมาณการผลิตสูงสุดต่อชั่วโมง (หน่วยเป็นคอยล์)
- การกำหนดรุ่นเครื่องจักรและรหัสสั่งซื้อ
- ข้อกำหนดวัสดุบรรจุภัณฑ์ (ประเภทฟิล์ม ความหนา ผู้ผลิต)
- ช่วงน้ำหนักและขนาดขดลวดสูงสุด (ขดลวดที่แสดงบนหน้าจอมีลักษณะประมาณรับน้ำหนักได้หนึ่งตัน แต่ไม่มีการแสดงค่าพิกัด)
- สายดังกล่าวสามารถตรวจจับและสลับระหว่างขนาดขดลวดต่างๆ ได้โดยอัตโนมัติหรือไม่
- รายละเอียดระบบควบคุม (แพลตฟอร์ม PLC, ภาษา HMI, โปรโตคอลการสื่อสาร)
- ใบรับรองความปลอดภัย (CE, ISO หรือเทียบเท่า)
- ช่วงเวลาการบำรุงรักษาและรายการอะไหล่
- การจัดการหรือการรีไซเคิลฟิล์มเหลือใช้
ช่องว่างเหล่านี้ไม่ใช่เรื่องผิดปกติสำหรับวิดีโอการตลาด แต่หมายความว่าวิดีโอนี้สนับสนุนคำอธิบายกระบวนการข้างต้น ไม่ใช่เอกสารจัดซื้อทางเทคนิคโดยตัวมันเอง
การเปลี่ยนแปลงด้านระบบอัตโนมัติสำหรับขดลวดทองแดงมีอะไรบ้าง
ประโยชน์ที่ได้รับในที่นี้เป็นการอนุมานจากภาพวิดีโอ โดยเน้นที่คุณภาพเป็นหลัก:
- การสัมผัสพื้นผิวน้อยลง เมื่อขดลวดเข้าไปในสายแล้ว มือจะสัมผัสกับขดลวดเพียงชั่วครู่เท่านั้น (การปรับแต่งที่มองเห็นได้เพียงครั้งเดียว) การสัมผัสน้อยลงหมายถึงความเสี่ยงต่อรอยขีดข่วนและการเกิดออกซิเดชันจากรอยนิ้วมือบนโลหะอ่อนลดลง
- การห่อที่สม่ำเสมอ ฟิล์มที่ดึงด้วยเครื่องจักรโดยมีแรงตึงสม่ำเสมอจะให้การห่อหุ้มที่เรียบเนียนในแต่ละม้วน ซึ่งเห็นได้จากลักษณะการห่อหุ้มที่เรียบเนียนของม้วนฟิล์มสำเร็จรูป ในขณะที่การห่อหุ้มด้วยมือจะแตกต่างกันไปตามแต่ละผู้ปฏิบัติงาน
- ไหลอย่างต่อเนื่อง สายพานลำเลียงแบบลูกกลิ้งเชื่อมต่อสถานีต่างๆ ทำให้ขดลวดเคลื่อนที่อย่างต่อเนื่องแทนที่จะหยุดรอระหว่างขั้นตอนการทำงานด้วยมือ
- การกำกับดูแลจากระยะไกล ผู้ปฏิบัติงานจะปรากฏตัวอยู่ห่างจากพื้นที่ทำงาน โดยทำหน้าที่เฝ้าสังเกตการณ์มากกว่าการเข้าไปขนย้ายสิ่งของด้วยตนเอง
ข้อจำกัดที่มองเห็นหรืออนุมานได้จากภาพวิดีโอสมควรได้รับความสนใจเท่าเทียมกัน: สายการผลิตดูเหมือนจะมีขนาดสำหรับรูปแบบขดลวดเฉพาะ ดังนั้นโรงงานที่ใช้ขดลวดขนาดต่างๆ ควรสอบถามเกี่ยวกับการเปลี่ยนขนาดขดลวด การจัดการตัดขอบฟิล์มไม่ได้แสดงให้เห็น และการตรวจสอบคุณภาพดูเหมือนจะยังคงอาศัยสายตาของมนุษย์มากกว่าระบบตรวจสอบด้วยภาพแบบเรียลไทม์
โซลูชันนี้เหมาะสมกับสถานการณ์ใด
สายการผลิตบรรจุภัณฑ์ประเภทนี้เหมาะสมเมื่อ:
- ขดลวดมีขนาดเส้นผ่านศูนย์กลางและความกว้างใกล้เคียงกัน ดังนั้นการตั้งค่าเครื่องจักรแบบเดียวจึงครอบคลุมการผลิตส่วนใหญ่
- ปริมาณเอาต์พุตทำให้การห่อคอขวดด้วยตนเองเป็นเรื่องยาก
- พื้นผิวขดลวดมีมูลค่าสูงมาก รอยขีดข่วนหรือการออกซิเดชันจึงก่อให้เกิดค่าใช้จ่ายสูง
- โรงงานมีพื้นที่เพียงพอสำหรับสายการผลิตแบบต่อเนื่อง แทนที่จะเป็นเครื่องห่อแบบตั้งเดี่ยว
เครื่องนี้ไม่เหมาะสมนักเมื่อขนาดของขดลวดเปลี่ยนแปลงอย่างมากในแต่ละวัน เมื่อปริมาณการผลิตต่ำเกินไปที่จะคุ้มค่ากับการลงทุนด้านระบบอัตโนมัติ หรือเมื่อขั้นตอนการบรรจุภัณฑ์ต้องย้ายสถานที่บ่อยครั้ง ในกรณีเหล่านั้น เครื่องห่อแบบกึ่งอัตโนมัติหรือแบบตั้งเดี่ยวที่เรียบง่ายกว่าอาจเป็นทางเลือกที่ประหยัดกว่า สำหรับการเปรียบเทียบ โปรดดูเครื่องจักรที่เกี่ยวข้องซึ่งเชื่อมโยงไว้ท้ายบทความนี้
รายการตรวจสอบการยืนยันก่อนการซื้อ
ก่อนขอใบเสนอราคา โปรดตรวจสอบรายการนี้กับผู้จำหน่าย:
- ยืนยันช่วงเส้นผ่านศูนย์กลางภายนอก เส้นผ่านศูนย์กลางภายใน ความกว้าง และน้ำหนักของขดลวดที่ยอมรับได้
- ตรวจสอบเวลาการทำงานต่อคอยล์ที่วัดได้และอัตราการผลิตต่อชั่วโมงที่สมจริง
- ตรวจสอบประเภทวัสดุบรรจุภัณฑ์ที่รองรับ (ความกว้างของฟิล์ม ประเภทสายรัด) และความพยายามในการเปลี่ยนวัสดุ
- ตรวจสอบขอบเขตความปลอดภัย: การครอบคลุมพื้นที่ป้องกัน, ม่านแสง, ตำแหน่งปุ่มหยุดฉุกเฉิน, ประตูที่มีระบบล็อก
- ยืนยันตัวเลือกภาษา HMI และความสามารถในการวินิจฉัยระยะไกล
- ยืนยันเงื่อนไขการติดตั้ง การทดสอบระบบ ชิ้นส่วนอะไหล่ และบริการหลังการขาย
รายการที่คุณไม่สามารถตรวจสอบได้จากวิดีโอ เช่น กำลังไฟที่ระบุ การรับรอง และเงื่อนไขการรับประกันสำหรับส่วนประกอบสำคัญ ควรทำเครื่องหมายว่า " ตรวจสอบกับผู้ผลิต"ในเอกสารเปรียบเทียบของคุณ
คำถามที่พบบ่อย
กระบวนการบรรจุหนึ่งรอบใช้เวลานานเท่าไหร่?ลำดับภาพทั้งหมดที่ปรากฏบนหน้าจอใช้เวลาประมาณ 40 วินาที แต่ไม่มีการระบุเวลาที่แน่นอนต่อรอบการบรรจุต่อขดลวดบนหน้าจอ โปรดตรวจสอบกับผู้ผลิต
เครื่องนี้ห่อขดลวดโดยอัตโนมัติทั้งหมดหรือไม่?ในวิดีโอแสดงให้เห็นการติดฟิล์ม การรัด และการลำเลียงที่ทำงานโดยอัตโนมัติ โดยมีการปรับขอบฟิล์มด้วยมือเพียงเล็กน้อยในระหว่างการห่อ ควรตรวจสอบกับผู้ผลิตว่าการปรับขอบฟิล์มด้วยมือเป็นมาตรฐานหรือเป็นอุปกรณ์เสริม
ใช้บรรจุภัณฑ์วัสดุอะไร?ในวิดีโอแสดงให้เห็นฟิล์มพลาสติกสีขาวและสายรัดพลาสติกสีเขียว ไม่ได้แสดงรายละเอียดของวัสดุ (ประเภท ความหนา เกรด) โปรดตรวจสอบกับผู้ผลิต
เครื่อง นี้รองรับขนาดขดลวดแบบใดได้บ้าง?ขดลวดที่แสดงในภาพเป็นขดลวดแบบแถบขนาดใหญ่ แต่ไม่ได้ระบุขนาดหรือช่วงน้ำหนักที่รองรับไว้ โปรดตรวจสอบช่วงขนาดที่ใช้งานร่วมกันได้กับผู้ผลิตอีกครั้ง
มีคุณสมบัติด้านความปลอดภัยอะไรบ้าง?คุณสมบัติที่มองเห็นได้ ได้แก่ ตะแกรงป้องกันสีเหลือง ปุ่มหยุดฉุกเฉินสีแดงบนตู้ควบคุม และป้ายเตือน รายละเอียดด้านความปลอดภัยทั้งหมด (ม่านแสง ระบบล็อค การรับรองต่างๆ) ไม่ได้แสดงไว้ในภาพ และต้องตรวจสอบกับผู้ผลิตอีกครั้ง
การเรียงซ้อนเป็นแบบอัตโนมัติหรือไม่?ภาพวิดีโอแสดงให้เห็นขดลวดที่ห่อแล้วมาถึงปลายสายการผลิต และขดลวดที่เสร็จแล้วถูกเรียงซ้อนบนพาเลท ควรตรวจสอบกับผู้ผลิตอีกครั้งว่าขั้นตอนการเรียงซ้อนนั้นเป็นแบบอัตโนมัติทั้งหมดหรือต้องใช้คนช่วย
แหล่งที่มาและวิธีการ
บทความนี้อ้างอิงจากวิดีโอที่ฝังไว้เป็นแหล่งข้อมูลหลัก วิดีโอได้รับการวิเคราะห์ทีละเฟรมด้วยแบบจำลองการมองเห็นบนเฟรมที่สุ่มมา วิดีโอมีเพียงดนตรีประกอบ ไม่มีคำบรรยายหรือเสียงพูด ดังนั้นจึงไม่มีการถอดความบทสนทนา ข้อเท็จจริงที่สังเกตได้โดยตรงจะถูกเก็บไว้ในบล็อกการสังเกตด้านบน ข้อสรุปและประโยชน์จะถูกระบุไว้ ตัวเลขใดๆ ที่ไม่ปรากฏในวิดีโอจะถูกทำเครื่องหมายไว้อย่างชัดเจนเพื่อขอการยืนยันจากผู้ผลิต
การอ่านที่เกี่ยวข้อง
- เครื่องห่อพาเลทแบบกึ่งอัตโนมัติ
- เครื่องพันพาเลทอัตโนมัติ
- สายการบรรจุขดลวดอัตโนมัติ
- เครื่องห่อขดลวดเหล็ก
- เครื่องพันขดลวด
ขั้นตอนต่อไป
หากคุณเกี่ยวข้องกับการผลิตแผ่นทองแดงม้วน และต้องการทราบว่าสายการผลิตอัตโนมัติสำหรับการจัดการ การห่อ และการเรียงซ้อนแผ่นทองแดงนั้นเหมาะสมกับขนาดแผ่นทองแดงและปริมาณการผลิตของคุณหรือไม่ โปรดติดต่อทีมงาน FHOPEพร้อมแจ้งขนาดแผ่นทองแดง ช่วงน้ำหนัก และปริมาณการผลิตที่ต้องการ ทีมงานจะสามารถยืนยันข้อมูลจำเพาะที่วิดีโอไม่สามารถแสดงได้ และเสนอแผนผังสายการผลิตสำหรับโรงงานของคุณได้