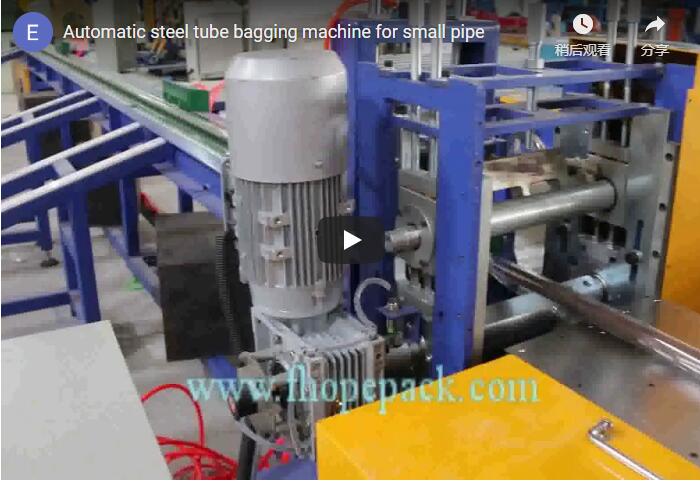
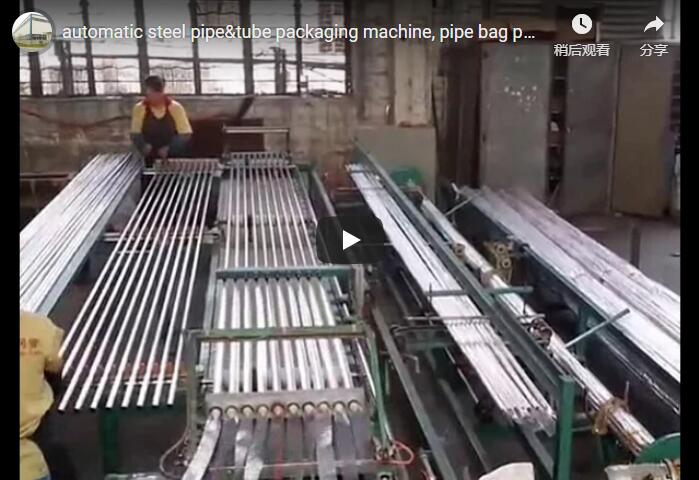
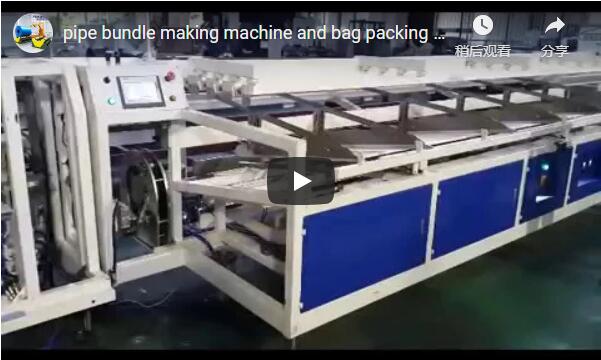
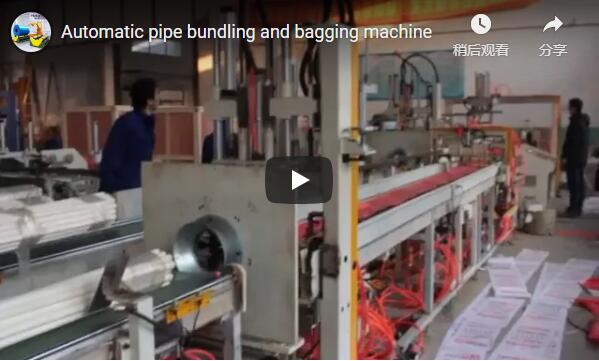
Sammanfattning: Denna tekniska guide tar upp tre kritiska fel vid förpackning av PVC-rör: överbemanning av automatiserade linjer, otillräcklig transportbandning och felaktig tillämpning av hanteringsprotokoll för små diametrar. Den beskriver hur integrerade buntnings- och påspaketeringssystem uppnår 20–40 buntar per timme med 99.9 % räknenoggrannhet, varför stretchfilm överträffar PP-band för transportskydd och vilka film- eller påsspecifikationer som passar rör med Φ16–32 mm. Upphandlingskriterier kvantifieras för tekniskt och driftsmässigt ledarskap.
[VIDEOPLATSHÅLLARE]
🛠️ Myten om arkitekturen med en enda operatör
Moderna automatiserade buntnings- och påspackningssystem eliminerar behovet av dedikerade linjepersonal genom att integrera autonom räkning, spänningskontroll och felavhjälpning, vilket gör att en tekniker säkert kan övervaka upp till fyrtio extruderingslinjer samtidigt som arbetskostnaderna minskar med över nittio procent.
Orsak: Fabrikschefer tilldelar traditionellt en arbetare per förpackningsstation, förutsatt att kontinuerlig manuell intervention krävs för räkning, buntning, påsning och försegling. Denna föråldrade modell ignorerar funktionerna hos moderna integrerade produktionslinjesystem som ersätter fyra distinkta manuella processer med enhetlig automatisering.
Effekt: Överbemanning ökar driftskostnaderna och skapar flaskhalsar under maximal extruderingsproduktion. När automatiserad utrustning är underutnyttjad minskar genomströmningen och arbetskostnaderna ökar, vilket direkt urholkar vinstmarginalerna på PVC- och PPR-rör i hög volym.
Rekommenderad åtgärd: Implementera en centraliserad förpackningsarkitektur där en enda operatör övervakar flera stationer via ett enhetligt kontrollgränssnitt (HMI). Systemet hanterar automatiskt rörräkning, spiralfilmsapplicering och påsförsegling, vilket endast kräver korta övervakningskontroller. Baserat på typiska branschstandarder kan en tekniker säkert övervaka upp till fyrtio extrudrar, medan en enda automatiserad enhet effektivt ersätter tre manuella arbetare.
🏗️ Sträckfilm kontra PP-band för transportskydd
Sträckfilmslindning ger jämn kompression och överlägsen vibrationsdämpning jämfört med styva PP-band, vilket gör det till branschstandarden för att förhindra mikrosprickor och fuktskador under långa transporter, även om PP-band fortfarande är lämpliga för korta inomhushanteringar.
Orsak: Upphandlingsteam använder ofta polypropen (PP)-band på grund av dess lägre initiala materialkostnad och enklare manuella borttagning. Detta beslut bortser från de mekaniska sårbarheterna hos styv PVC under godstransport och begränsningarna med punktlastinfästning.
Slag: PP-band koncentrerar trycket vid diskreta kontaktpunkter snarare än att fördela kraften jämnt över bunten. Under längre lastbilstransporter kan denna lokala spänning i kombination med vägvibrationer orsaka mikrosprickor i spröda PVC-väggar, vilket leder till avvisade leveranser och ökat materialspill.
Rekommenderad åtgärd: Byt till automatiserad stretchfilmsförpackning för alla transporter som överstiger 500 kilometer eller utsätts för hög luftfuktighet. Det kontinuerliga filmlagret applicerar ett jämnt omkretstryck (15–25 kPa), absorberar stötar från vägen och blockerar UV-strålning och fuktinträngning. Leverantörsverifierade data visar att även om kostnaderna för filmmaterial är cirka 40–60 % högre än för PP-band, ger minskningen av transportskador och arbetsspill vanligtvis en nettodriftsbesparing. För illustrativa jämförelser, se prestandamatrisen nedan.
| metrisk | Sträckfilmsinpackning | PP-bandning | Varför det är viktigt för PVC-rör |
|---|---|---|---|
| Paketkomprimering | 360° jämn, 15–25 kPa | 4–6 punkter, 40–60 kPa | Jämnt tryck förhindrar deformation |
| Vibrationsdämpning | 60-70% reduktion | 20-30% reduktion | Vibrationer orsakar mikrosprickor i PVC |
| Fuktbarriär | Komplett (filmöverlappning >50%) | Öppna mellanrum mellan remmarna | Fukt påverkar dimensionsstabiliteten |
| UV-skydd | 95% blockerad | Ingen | UV-nedbryter PVC-ytan |
| Paketskift efter 8 timmar | <2 mm | 5 – 15 mm | Förskjutna rör repar varandra |
| Avbundningskraft | 200–400 N (kräver skärare) | 50–100 N (lättkapad) | Avvägning mellan säkerhet och tillgänglighet |
| Materialkostnad | 0.15–0.25 USD per paket | 0.08–0.15 USD per paket | 40–60 % högre för film |
| Återvinningsbarhet | LDPE (lättåtervinningsbar) | PP (ofta förorenad) | Miljööverensstämmelse |
Obs: Alla mätvärden är illustrativa riktmärken baserade på leverantörstester och typisk branschfeedback. Faktisk prestanda varierar beroende på filmtjocklek, omslagsspänning och fraktrutt.
🔗 Relaterat : Utforska fler lösningar
📈 Förpackningsprotokoll för rör med liten diameter (Φ16–32 mm)
PVC-rör med liten diameter kräver specialiserad lågspänningsfilm och förstärkta påsförslutningar för att förhindra buntförskjutning och materialslitningar, eftersom vanliga högtrycksinpackning och värmeförseglingsmetoder ofta äventyrar den strukturella integriteten under automatiserad hantering.
Orsak: Operatörer tillämpar ofta samma inställningar för högspänningsfilm och standardparametrar för värmeförsegling som används för större rör på sträckor med liten diameter. Denna universallösning ignorerar den lätta och flexibla naturen hos rör med en diameter på Φ16–32 mm och de mekaniska begränsningarna hos tunnväggiga förpackningsmaterial.
Påverkan: För hög lindningsspänning krossar tunnväggiga rör, medan vanliga termiska tätningar inte fäster ordentligt med lättviktspolyeten eller vävda material. Resultatet blir lösa buntar som förskjuts under transport, vilket orsakar påsbrott, produktkontaminering och förseningar i monteringen efteråt.
Rekommenderad åtgärd: Implementera ett särskilt protokoll för förpackningar med liten diameter som minskar filmspänningen för att förhindra väggdeformation och byter till förstärkta förslutningsmetoder. För tunnväggiga polyetenpåsar, använd termisk försegling med exakt temperaturkalibrering. För vävda plastpåsar, applicera tejpförslutning i kombination med en dubbel sömnadsförslutning för att säkerställa tillförlitlig sömintegritet. Automatiserade system måste anpassas för att hantera dessa lägre spänningströsklar och alternativa förseglingsmekanismer utan att störa den totala linjeeffektiviteten.
🛡️ Checklista för validering av upphandling
Validering av automatiserad rörförpackningsutrustning kräver verifiering av genomströmningskapacitet, diameteranpassningsförmåga och spänningskontrollområden mot din specifika produktionsmix, vilket säkerställer att det valda systemet integreras sömlöst med befintliga extruderingslinjer samtidigt som driftstopp vid omställning minimeras.
Orsak: Ingenjörsteam godkänner ofta förpackningsmaskiner baserat på demonstrationer av tomgångscykler snarare än belastningstestade produktionsparametrar. Detta misstag leder till ojämn utrustning som inte kan hantera verkliga diametervariationer eller kontinuerlig extruderingsproduktion.
Påverkan: Underspecificerade maskiner kämpar med diameterförändringar, vilket orsakar frekventa stopp, felräkningar och filmspill. När förpackningshastigheten inte kan matcha extruderingsutgången ackumuleras färdiga varor, golvyta förbrukas och utrustningens totala effektivitet (OEE) minskar avsevärt.
Rekommenderad åtgärd: Innan investeringar godkänns, verifiera att maskinen täcker hela diameterområdet (16–200 mm) utan manuell omkalibrering. Bekräfta att systemet uppnår minst tjugo buntar per timme samtidigt som räknenoggrannheten bibehålls över 99.9 % med hjälp av flerstrålande optiska sensorer. Slutgiltig validering kräver bekräftelse av fjärrövervakningsfunktioner, snabb åtkomst till filmpåfyllning och dokumenterade underhållsintervall för att garantera långsiktig tillförlitlighet.
🔗 Se även : [Relaterad utrustning]( https://www.fhopepack.com/PPR PVC-pipe-bagging-packing-line.html)
🛡️ Överensstämmelseinformation : Denna utrustning är utformad för att uppfylla ISO- och ASTM-krav. Kontrollera specifika certifieringar med tillverkaren före anskaffning.
⚙️ Tekniska och operativa vanliga frågor
Automatiserade förpackningslinjer stöder produktion av blandade material genom att justera spänningsparametrar för mjukare PPR-profiler, medan återbetalningsperioderna vanligtvis varierar från åtta till fjorton månader baserat på arbetsförflyttning och avfallsminskning, förutsatt att operatörerna följer standardiserade underhållsscheman.
F: Kan en automatisk linje hantera både PVC- och PPR-rör?
A: Ja, förutsatt att maskinen har justerbara spänningskontroller. PPR-profiler är mekaniskt mjukare än PVC, vilket kräver reducerad filmspänning mellan 25 och 50 Newton för att förhindra väggdeformation. Leverantörsverifierade konfigurationer bekräftar att en enda automatiserad enhet kan växla mellan material utan mekaniska omställningar.
F: Vad är den typiska återbetalningstiden för att byta från manuell till automatisk paketering?
A: Baserat på typiska branschreferenser genererar ersättning av tre manuella arbetare med en automatiserad enhet årliga arbetskraftsbesparingar på cirka 60 000 till 80 000 dollar, inklusive standardlöner och omkostnader. Utrustningen betalar sig vanligtvis inom åtta till fjorton månader, beroende på dagliga driftstimmar och lokala arbetskraftskostnader.
F: Behöver jag byta påsmaterial när jag använder stretchfilm på små rör?
A: Nej. Sträckfilmen fungerar i sig som det primära buntnings- och skyddsskiktet. För rör med en diameter på Φ16–32 mm är det mest kostnadseffektiva att kombinera tunnväggig polyetenfilm (0.04 mm tjocklek) med termisk tätning. Vävda påsar är endast nödvändiga om slutanvändarna specifikt begär förstärkt ytterförpackning.
F: Vilket underhåll är avgörande för att bibehålla räknenoggrannheten?
A: Optiska sensorer kräver daglig rengöring för att avlägsna PVC-damm och tillverkningsrester, vilket kan störa flerstrålsdetektering. Kalibrering bör utföras var 500:e driftstimme med ett referensrör med känd diameter. Moderna system inkluderar självdiagnostiska varningar som utlöses när detekteringsnoggrannheten sjunker under 99.5 %.
F: Hur hanterar maskinen rörböjar eller orunda ändar?
A: Den V-formade transportören och buffertzonen är konstruerade för att absorbera mindre dimensionsvariationer och tolerera böjningar upp till 2 mm per meter. För kraftigt skevt råmaterial rekommenderas en förriktningsanordning. Leverantörernas tekniska datablad bör uttryckligen ange toleransgränser före köp.