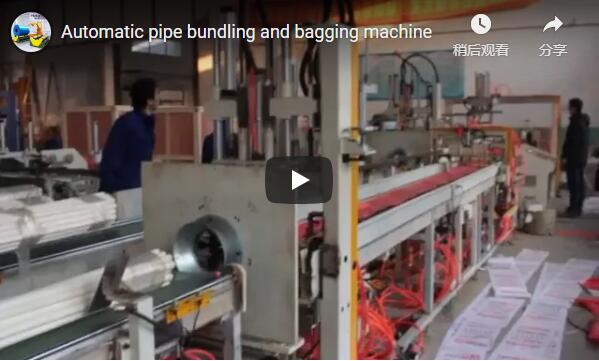
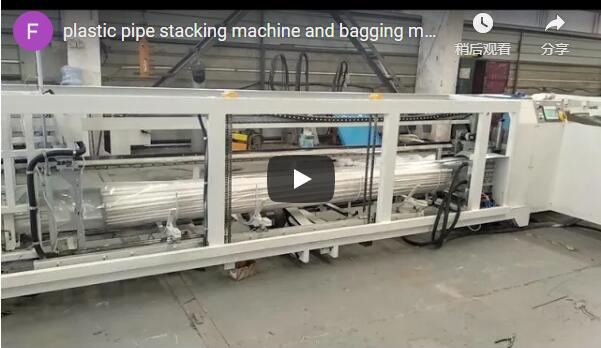
Sammanfattning: En offline-linje för bandning och påspackning av PVC-rör frikopplar förpackningar från extrudering för att maximera produktionsmotståndskraften. Detta automatiserade horisontella packningssystem hanterar diametrar upp till 110 mm med programmerbara buntformer. Resultaten inkluderar minskat arbetsberoende, minimerade produktskador och konsekvent skydd för VVS- och vätskeöverföringsapplikationer.
🛠️ Kundbakgrund
En medelstor tillverkare av extrudering som betjänade regionala VVS-marknader behövde en heltäckande förpackningslösning som kunde frikoppla produktion från förpackningshastigheter för att hantera varierande scheman utan att stoppa uppströms extrudering, vilket säkerställde en jämn produktion för olika PVC-rördiametrar och komplexa orderprofiler.
Anläggningen, som verkar inom områdena VVS i bostäder, bevattning i jordbruket och kommunal infrastruktur, hanterar en anonymiserad genomströmning på cirka 30–50 ton per vecka. Produktionsscheman varierar med säsongsbetonade byggcykler och regionala distributörsbeställningar. Anläggningen driver tre extruderingslinjer samtidigt och producerar ett brett utbud av diametrar, från små dräneringsrör till större ledningsrör. Denna variation kräver flexibla förpackningsparametrar som ändras ofta under skiftet. Tidigare försök att hantera denna variation med manuella processer i slutet av produktionslinjen resulterade i inkonsekvent buntkvalitet. Ledningsgruppen insåg att driftsineffektiviteten begränsade deras förmåga att uppfylla stora beställningar i tid samtidigt som de upprätthöll strikta leveransstandarder för regionala distributörer.
🏗️ Utmaning
Den primära operativa flaskhalsen härrör från tätt synkroniserade arbetsflöden för extrudering och förpackning, vilka historiskt sett utlöst frekventa stopp vid omställningar och branschtypiska produktskador under perioder med hög produktionstopp, vilket direkt påverkar leveranserna i tid och ökar hanteringsrelaterade säkerhetsincidenter i hela anläggningen.
Synkroniseringsfel mellan extrudering och förpackning skapade en kaskadliknande flaskhalseffekt. När förpackningsstationen behövde justeras för en ny rördiameter, var uppströms linjer tvungna att minska hastigheten eller stoppas helt. Detta beroende resulterade i driftstopp vid omställning som vanligtvis står för 6–10 % av den totala skifttiden baserat på standardiserade branschstandarder. Manuell hantering medförde betydande säkerhetsrisker och kvalitetsproblem. Arbetare drabbades ofta av belastningar från att lyfta tunga buntar, vilket ledde till ökade skaderapporter och tillhörande arbetsskadekostnader. Produktskador uppgår ofta till 10–15 %, främst på grund av att tappade buntar träffade hårda ytor och felaktig bandspänning orsakade rördeformation. Dessutom ledde inkonsekvent buntgeometri till instabila palllaster, vilket ökade risken för att lasten förskjuts under transport. Arbetskraftskostnaderna för manuell hantering förbrukar ofta 20–30 % av förpackningsbudgetarna, vilket avleder medel från andra driftsförbättringar.
🔗 Relaterat : Utforska fler lösningar
📈 Lösningsdesign
Den rekommenderade konfigurationen använder en automatiserad horisontell packningslinje med en ackumuleringsbuffert och en oberoende bandningsmodul, som kan bearbeta diametrar från 16 mm till 110 mm samtidigt som den arbetar separat från extruderingsmatningar för att upprätthålla ett kontinuerligt arbetsflöde.
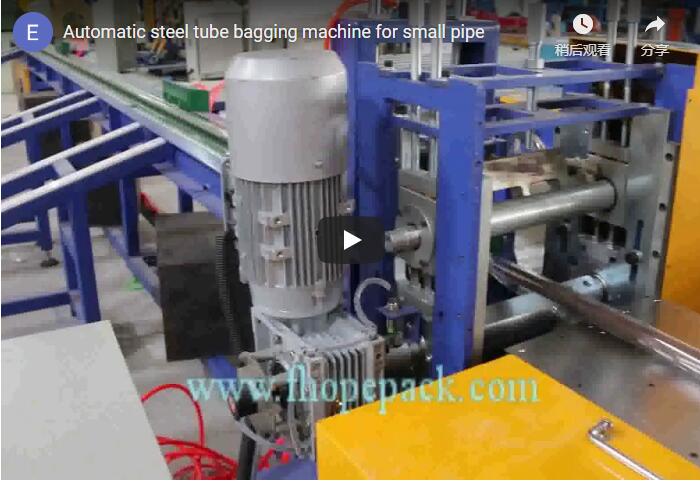
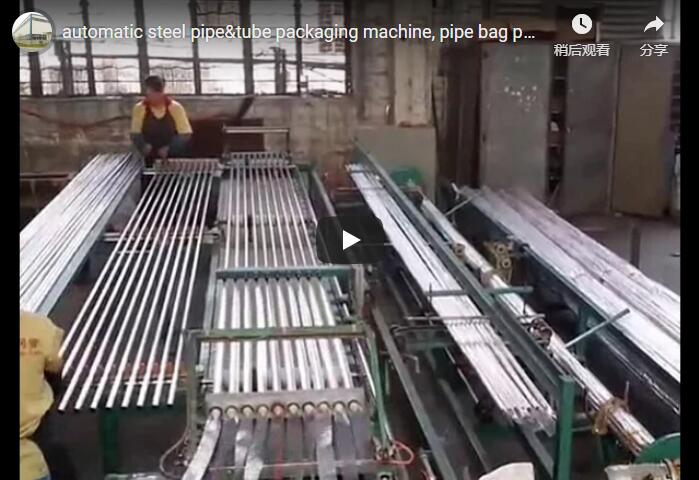
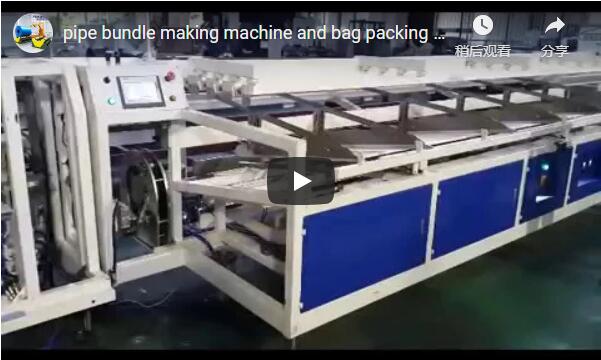
Ingenjörsteamet specificerade en helautomatisk horisontell rörpackningslinje konstruerad för oberoende drift från extruderingsmatningar. Ett motoriserat ackumuleringsbord fungerar som en dynamisk buffert och lagrar rör tills förpackningsutrustningen är redo att bearbeta nästa batch. Denna frikoppling eliminerar synkroniseringsbegränsningar och möjliggör kontinuerligt extruderingsflöde. Systemet har en automatiserad PLC-styrenhet (Programmerbar Logic Controller) som arrangerar rör i exakta hexagonala eller fyrkantiga mönster baserat på lagrade recept. Bandningshuvuden applicerar PP/PET (industriella bandningsmaterial av polypropylen eller polyester) med automatiserad spänning och friktionssvetsade fogar, vilket säkerställer jämn buntstyvhet oavsett rörets ytstruktur. En nedströms påsningsmodul blåser upp kontinuerliga PE-filmrör och använder värmeförseglingsstänger för att skapa fuktsäkra kapslingar. Operatörer kan justera alla parametrar via en HMI (Human-Machine Interface) pekskärm, vilket minimerar installationstiden mellan SKU-ändringar. För anläggningar som bearbetar spiralformade slangprodukter skiljer sig hanteringskraven avsevärt; sådana applikationer kräver ofta en horisontell spiralpåsningsmaskin som är optimerad för ringformade laster snarare än linjära profiler.
🛡️ Implementering
Systemimplementeringen fokuserar på att anpassa automatiserade förpackningsarbetsflöden till befintliga materialhanteringsrutter, möjliggöra sömlösa skiftövergångar, minimera manuella ingrepp under rutinmässiga produktionscykler och integrera smidigt med uppströms extruderingsscheman för att upprätthålla ett kontinuerligt driftsflöde.
Vid driftsättning prioriterades arbetsflödesintegration framför mekanisk omkalibrering. Ingenjörerna justerade den nya linjen med befintliga transportbanor för att säkerställa smidig materialöverföring mellan extruderings- och förpackningsteamen. Styrsystemet konfigurerades med buntprofiler för varje produktdiameter, vilket gjorde det möjligt för operatörer att byta produktionsparametrar via standardgränssnittsmenyer utan att stoppa uppströmslinjer. Säkerhetsprotokoll upprättades runt rörliga zoner för att uppfylla arbetsplatsstandarder samtidigt som det bibehöll tydliga siktlinjer för golvledare. Operatörerna fick utbildning med fokus på arbetsflödeskoordinering, procedurer för omlastning av band och rutinmässig felsökning för att stödja skiftkontinuitet. Integrationsfasen betonade också att optimera filmanvändningsmönster för att minska materialspill samtidigt som tätningsintegriteten bibehölls över olika buntdimensioner, vilket säkerställde att förpackningsteamet kunde upprätthålla en jämn produktion utan att störa extruderingstakten.
| Parameterkategori | Specifikationsdetaljer | Industristandardsortiment |
|---|---|---|
| Rörhantering | Diameterkapacitet | 16 mm – 110 mm (anpassningsbar upp till 300 mm) |
| Rörhantering | Längdområde | 2m – 6m (Förlängda ramar finns tillgängliga) |
| Paketkonfiguration | Formmönster | Sexkantig, fyrkantig, rektangulär |
| Strapping System | Remmaterial | Polypropylen (PP) eller polyester (PET) |
🔗 Se även : Relaterad utrustning
⚙️ Resultatdata
Prestandadata efter installationen visar typiska branschstandardförbättringar av arbetseffektivitet och materialskydd, vilket stöder kontinuerlig extruderingsoperation utan synkroniseringsbegränsningar eller flaskhalsförseningar samtidigt som den överensstämmer med standardiserade driftsåterhämtningsriktmärken för automatiserade förpackningssystem.
Operativa mätvärden förbättrades avsevärt inom den första månaden med full produktion. Det manuella arbetskraftsbehovet minskade generellt med 50–70 %, vilket gjorde det möjligt att omplacera personal till kvalitetsinspektion och palleteringsroller. Produktskador stabiliserades vanligtvis inom intervallet 1–3 %, vilket eliminerade kostnader relaterade till materialomarbetning och kundklagomål angående skadade varor. Ackumuleringsbufferten gjorde det möjligt för extruderingslinjer att upprätthålla maximal genomströmning under förpackningsbyten, vilket återhämtade tidigare förlorad skifttid i linje med standardiserade återhämtningsriktmärken inom branschen. Buntkonsistens förbättrade pallstaplingsdensiteten med uppskattningsvis 10–20 %, vilket minskade tomutrymmet i fraktcontainrar och sänkte logistikkostnaderna per enhet. Kundfeedback lyfte fram ett förbättrat skydd mot miljöfaktorer, utan rapporterade fuktskador under transport under en sex månaders utvärderingsperiod.
🛠️ ROI-analys
Finansiell avkastning drivs främst av kumulativa arbetseffektivitetsvinster och minskat materialavfall, med typiska återbetalningsperioder som varierar mellan 14 och 24 månader beroende på regionala lönestrukturer och dagliga genomströmningsvolymer för jämförbara anläggningar.
Finansiell analys bekräftar stark avkastning på investeringen, driven av arbetskraftseffektivitet och minskat avfall. För anläggningar som bearbetar stora volymer över 50 ton rör dagligen, ligger den årliga kostnadsbesparingen från minskad personalstyrka och lägre skadekostnader vanligtvis mellan 50 000 och 100 000 dollar, baserat på regionala löneriktmärken. Dessa siffror indikerar en återbetalningsperiod på 14 till 24 månader för helautomatiska konfigurationer. Budgetmedvetna verksamheter med lägre genomströmningsvolymer bör överväga halvautomatiska varianter som automatiserar bandning samtidigt som manuell påslastning bibehålls, vilket minskar kapitalkostnaderna med cirka 25–35 %. Underhållskostnaderna förblir förutsägbara, med rutinmässiga serviceintervall i linje med standardscheman för industriell utrustning.
Friskrivning: Finansiella prognoser och ROI-uppskattningar baseras på typiska branschgenomsnitt och måste valideras mot platsspecifika arbetskostnader, produktionsvolymer och lokala marknadsförhållanden innan upphandling godkänns. Anläggningar som utvärderar spiralformade produkter bör notera att en horisontell spiralförpackningsmaskin erbjuder andra effektivitetsmått som är lämpliga för ringformade laster jämfört med linjära rörpackningssystem.
🏗️ Checklista för köpbeslut
-
Buffertkapacitet: Kontrollera att ackumuleringstabellens lagringsutrymme matchar den maximala variansen mellan extruderingsutgång och förpackningscykeltider för din specifika SKU-mix.
-
Spännkontroll för band: Kontrollera att bandmodulen har justerbara spänningsinställningar kalibrerade för olika rörväggtjocklekar för att förhindra deformation av mjuka PVC-profiler.
-
Recepthantering: Säkerställ att styrsystemet tillåter lagring av flera buntprofiler med automatisk geometriväxling via operatörsgränssnittet för att minimera driftstopp vid omställning.
-
Tätningsintegritet: Kontrollera att påsförseglingsstängerna har exakt temperaturkontroll som är kompatibel med din valda PE-filmkvalitet för att upprätthålla fukttäta barriärer under varierande omgivningsförhållanden.
-
Säkerhetsöverensstämmelse: Kontrollera att alla säkerhetsspärrar och skydd uppfyller lokala maskindirektiv, särskilt runt bandningshuvudena och transportbandets klämpunkter.
-
Åtkomst till underhåll: Inspektera utrustningens layout för enkel åtkomst till bandrullväxlare och smörjpunkter för att underlätta rutinunderhåll utan omfattande driftstopp.
-
Strömförsörjning: Kontrollera att anläggningens strömförsörjning överensstämmer med maskinens spännings-, fas- och strömstyrkespecifikationer, inklusive krav på pneumatiskt tryck om tillämpligt.
🛡️ Överensstämmelseinformation : Denna utrustning är utformad för att uppfylla ISO- och ASTM-krav. Kontrollera specifika certifieringar med tillverkaren före anskaffning.
📈 Vanliga frågor
Kan detta system hantera HDPE- eller PP-rör utöver PVC? Ja, den horisontella rörpackningslinjen stöder olika termoplastmaterial, inklusive HDPE och PP. Det automatiserade styrsystemet möjliggör justering av bandspänningen för att hantera skillnader i rörstyvhet och ytfriktion utan att orsaka deformation. Kontrollera bandmaterialets kompatibilitet med din specifika hartstyp för att säkerställa optimal bunthållning.
Vilken är den maximala rörlängden som denna utrustning kan bearbeta? Standardkonfigurationer hanterar längder upp till 6 meter, vilket täcker de flesta VVS- och rörapplikationer. Förlängda ramar finns tillgängliga för längre profiler, till exempel de som används i infrastrukturprojekt. Kontakta leverantören för att bekräfta måttgränser och krav på transportbandslängd för icke-standardstorlekar.
Hur hanterar systemet växlingar mellan olika rördiametrar? Styrsystemet lagrar individuella recept för varje diameter och definierar buntgeometri, rörantal och bandmönster. Operatörer väljer önskad profil på pekskärmen och maskinen justerar automatiskt sorteringsparametrar och bandningsintervall. Denna automatisering minskar växlingstiden till några minuter jämfört med manuell omkonfigurering.