Revolutionerande rörproduktion: En teknisk djupdykning i rörbandslinjer online
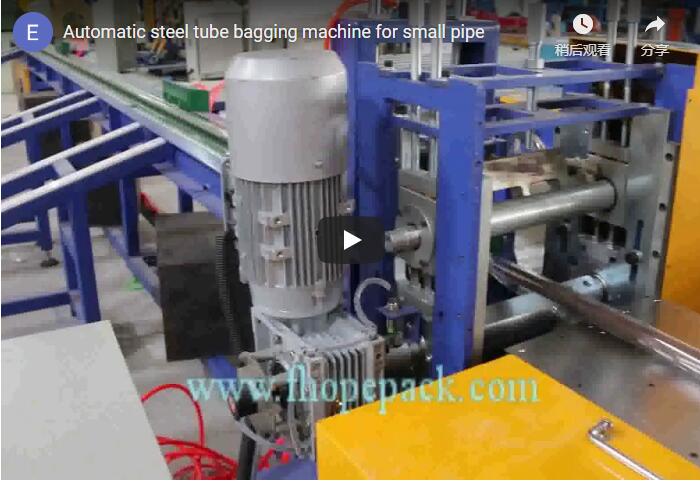
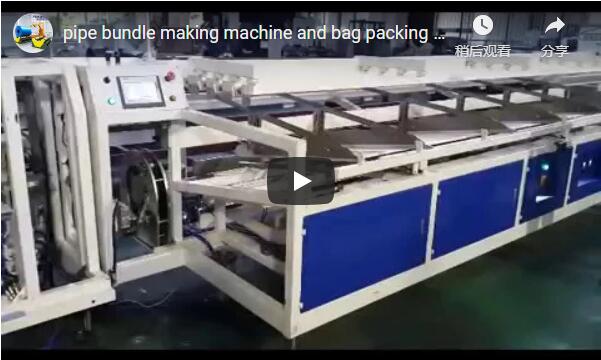
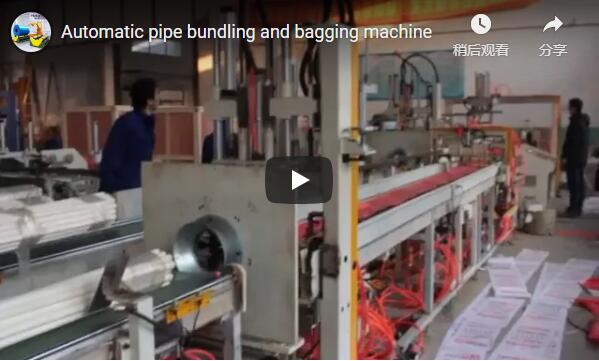
Inom modern tillverkning, särskilt inom rörextruderingsprocesser, är effektivitet och automatisering av största vikt. Manuell hantering nedströms från extrudern skapar ofta flaskhalsar, ökar arbetskraftskostnaderna och introducerar inkonsekvenser. Lösningen? En integrerad online-bandningslinje för rör , ett sofistikerat system utformat för att automatisera hela processen efter extrudering, från rörtransport till slutlig buntning. Den här artikeln fördjupar sig i de tekniska detaljerna, designöverväganden, operativa fördelarna och den verkliga tillämpningen av dessa viktiga automatiserade system.
1. Utmaningen: Att övervinna ineffektivitet efter extrudering
Traditionellt kräver extruderade rör betydande manuella ingrepp för kapning, räkning, buntning och bandning. Denna process är inte bara arbetsintensiv utan också benägen att:
- Inkonsekvent paketkvalitet: Manuell bandning kan leda till variationer i spänning och buntform.
- Minskad genomströmning: Manuell hantering begränsar produktionslinjens totala hastighet.
- Potentiell produktskada: Att hantera långa rörsektioner manuellt ökar risken för repor eller deformation.
- Säkerhetsproblem på arbetsplatsen: Upprepade lyft och hantering utgör ergonomiska risker.
En online-baserad rörbandningslinje adresserar dessa utmaningar direkt genom att sömlöst integrera nedströmshantering med extruderingsprocessen.
2. Kärnfunktionalitet: Anatomi av ett automatiserat arbetsflöde
Dessa automatiserade rörförpackningssystem utför en exakt sekvens av operationer:
2.1. Automatiserad inmatningstransport
Tar emot rör direkt från extruderns transportenhet eller kyltank. Använder vanligtvis synkroniserade band- eller rulltransportörer som är konstruerade för att hantera specifika rörprofiler och material (t.ex. PVC, HDPE, PP-R) utan att orsaka skador. Hastighetssynkronisering med extrudern är avgörande.
2.2. Precisionsskärning
När önskad rörlängd har uppnåtts (ofta detekteras av laser eller kodare), aktiveras en integrerad skärenhet. Vanliga tekniker inkluderar:
- Planetsågar: För rena, gradfria snitt på olika plasttyper.
- Giljotinskärare: Lämplig för specifika material och profiler. Skärprocessen är automatiserad och exakt tidsinställd för att säkerställa konsekventa längder (+/- tolerans definierad av specifikationen, ofta inom millimeter).
2.3. Noggrann räkning
När kapade rör fortsätter, räknar sensorer (vanligtvis optiska eller laserbaserade) noggrant varje bit. Denna räkning utlöser de efterföljande buntnings- och bandningsoperationerna när det förinställda antalet per bunt nås.
2.4. Ackumulering och buntning
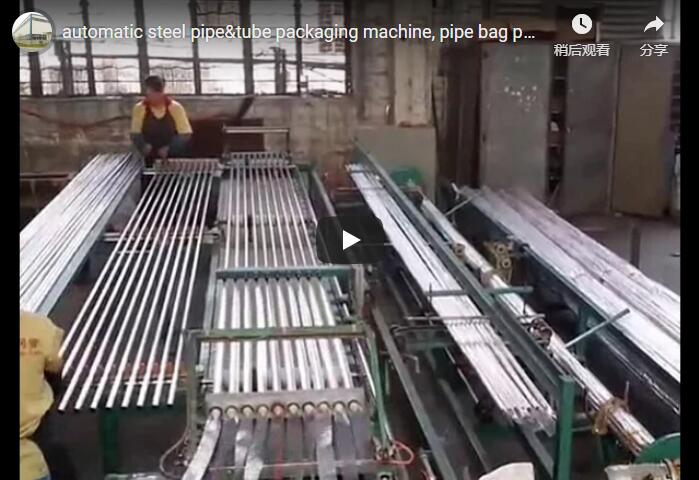
Räknade rör överförs till en ackumulerings- eller buntningsstation. Detta involverar ofta mekanismer som arrangerar rören i en önskad konfiguration (t.ex. kvadratisk, rektangulär, hexagonal) med hjälp av pneumatiska eller servodrivna styrningar.
2.5. Säker fastspänning
Ett automatiskt bandningshuvud applicerar remmar (vanligtvis PP eller PET) runt den formade bunten. Nyckelparametrar som kontrolleras automatiskt inkluderar:
- Remspänning: Säkerställer buntens integritet utan att skada rören.
- Förseglingsmetod: Friktionssvets eller värmeförsegling för hållbara bandfogar.
- Antal remmar: Programmerbar baserat på buntlängd och stabilitetskrav.
2.6. Automatisk insamling och tömning
Färdiga buntar matas ut i ett uppsamlingssystem. En vanlig design involverar en tippbar uppsamlingsvagn eller ett bord som fälls över eller sänks för att ta emot bunten, ofta buffrar den innan den slutgiltigt avlägsnas med gaffeltruck eller AGV. Detta minimerar manuell hantering och möjliggör kontinuerlig drift.

3. Deep Dive: Design, struktur och nyckelkomponenter
Tillförlitligheten och effektiviteten hos en online-rörbandslinje beror på dess konstruktion och komponentval:
- Strukturell ram: Vanligtvis konstruerad av kraftiga svetsade stålprofiler (t.ex. kolstål med pulverlackering eller rostfritt stål för specifika miljöer) för att säkerställa styvhet och vibrationsdämpning.
- Transportörsystem: Måste matcha rörets egenskaper. Rullar kan vara gummibelagda eller specialprofilerade. Bandtransportörer erbjuder kontinuerligt stöd. Variable Speed Drives (VSD) är standard för synkronisering.
- Klippenhet: Precision är nyckeln. Servodrivna blad eller avancerade planetsågar erbjuder hög noggrannhet och rena snitt, vilket minimerar sekundära efterbehandlingsbehov. Dammutsugssystem är ofta integrerade.
- Räknesensorer: Högtillförlitliga fotoelektriska eller lasersensorer säkerställer exakta räkningar även vid höga linjehastigheter. Logikkontroller förhindrar felräkningar under röröverföring.
- Bandhuvud: En kritisk komponent. Kända varumärken (t.ex. Signode, Mosca, Fromm – även om specifika maskinintegratörer använder olika huvuden) föredras ofta för tillförlitlighet och lågt underhållsbehov. Funktioner inkluderar automatisk bandmatning, spänning, försegling och skärning.
- Insamlingssystem: Designad för robusthet. Pneumatisk eller hydraulisk aktivering är vanligt för tippningsmekanismer. Sensorer bekräftar buntnärvaro och framgångsrik utkastning.
- Kontrollsystem: Hanteras vanligtvis av en programmerbar logisk styrenhet (PLC) (t.ex. Siemens, Allen-Bradley, Mitsubishi) integrerad med ett Human-Machine Interface (HMI) – vanligtvis en pekskärmspanel. HMI tillåter operatörer att ställa in parametrar (rörlängd, antal per bunt, remspänning, buntkonfiguration), övervaka status och felsöka fel.
4. Tekniska specifikationer och prestandadata
Även om de varierar beroende på tillverkare och applikation, inkluderar typiska prestandaparametrar:
- Rördiameterintervall: 16 mm – 630 mm (systemberoende)
- Rörlängdsområde: 1m – 12m (konfigurerbar)
- Linjehastighetskompatibilitet: Upp till 30 m/min (matchad till extruderns utgång)
- Bandningscykeltid: 10–30 sekunder per bunt (beroende på buntstorlek och antal remmar)
- Buntkonfigurationer: Fyrkantig, rektangulär, hexagonal (ofta programmerbar via HMI)
- Remkompatibilitet: PP (polypropylen) eller PET (polyester), 9 mm–19 mm bredd
- Skärtolerans: +/- 1 mm till 5 mm (beroende på systemprecision)
- Kraftbehov: Vanligtvis 380V/415V/480V, 3-fas, 50/60Hz
- Kontroll: PLC med Touchscreen HMI, valfri fjärrdiagnostik
(Obs: Dessa är representativa siffror; faktiska specifikationer beror på den specifika modellen och anpassningen.)
5. Användarupplevelsen: Integration och drift
Ur en operativ synvinkel erbjuder väldesignade online-rörbandslinjer:
- Sömlös integrering: Designad för att kommunicera effektivt med uppströms (extruder, haul-off) och potentiellt nedströms (palletering, inplastning) utrustning.
- Intuitiv drift: Moderna HMI-system erbjuder grafiska gränssnitt för enkel installation ("receptlagring" för olika rörstorlekar/buntar), realtidsövervakning och larmdiagnostik.
- Säkerhetsöverensstämmelse: Utrustad med säkerhetsskydd, förreglingar, nödstopp och ljusridåer som följer internationella säkerhetsstandarder (t.ex. CE, OSHA).
- Tillgänglighet för underhåll: Designad med hänsyn till tillgång till nyckelkomponenter som bandningshuvudet och klippenheten för rutinunderhåll och byte av spole.
6. Kvantifierbara fördelar: Driving ROI
Implementering av en online rörbandslinje ger påtagliga resultat:
- Betydande genomströmningsökning: Eliminerar manuella flaskhalsar, vilket gör att hela produktionslinjen kan arbeta närmare sin maximala potentiella hastighet.
- Drastisk sänkning av arbetskostnader: Frigör personal som tidigare ägnat sig åt manuell skärning, räkning och bandning för mer värdeskapande uppgifter.
- Förbättrad produktkvalitet och konsistens: Automatiserade processer säkerställer enhetliga rörlängder, konsekventa buntformer och optimal remspänning, vilket minskar skador och förbättrar presentationen.
- Förbättrad säkerhet på arbetsplatsen: Tar bort manuella lyft och upprepade påfrestningar i samband med rörhantering.
- Snabbare avkastning på investeringen (ROI): Uppnås genom arbetsbesparingar, ökad produktion, minskat spill/skador och förbättrad operativ effektivitet.

7. Att överväga implementering: Faktorer för framgång
När du utvärderar en online-rörbandslina, överväg:
- Integrationskomplexitet: Kompatibilitet med befintlig extruderingsutrustning.
- Rymdavtryck: Säkerställ tillräckligt med golvyta för hela linjen.
- Röregenskaper: Material, diameterområde, längdområde, väggtjocklek.
- Krävd genomströmning: Matcha kapacitet till produktionsbehov.
- Anpassningsbehov: Specifika paketstorlekar, konfigurationer eller hanteringskrav.
- Leverantörssupport: Utbildning, reservdelstillgänglighet och teknisk service.
8. Tillverkare Spotlight: Skräddarsydda lösningar
Företag som Fhope specialiserar sig på att tillhandahålla dessa online-maskiner för automatisk rörmatning, skärning, räkning, bandning och insamling . De är kända för att erbjuda lösningar som ofta uppfattas som att ha ett gynnsamt pris-prestandaförhållande. Viktiga styrkor inkluderar:
- Användarvänlighet: Designa system med användarvänliga gränssnitt och drift.
- Hög effektivitet: Tekniska linjer optimerade för hastighet och tillförlitlighet.
- Anpassning: Förmåga att skräddarsy maskiner efter specifika kundkrav, rörtyper (inklusive lösningar som beskrivs i deras Automatisk packningslinje för stålrör erbjudanden) och fabrikslayouter.
Att välja en kunnig tillverkare säkerställer att systemet inte bara är funktionellt utan perfekt anpassat till unika produktionskrav, vilket maximerar fördelarna med automatisering.
Slutsats: Automatisera för konkurrensfördelar
Online-bandningslinjen för rör är mer än bara nedströmsutrustning; det är en strategisk investering i effektivitet, kvalitet och säkerhet för rörtillverkare. Genom att automatisera de kritiska stegen mellan extrudering och slutförpackning eliminerar dessa system flaskhalsar, minskar driftskostnaderna och säkerställer en jämn produktkvalitet. I takt med att efterfrågan på högre genomströmning och minskat manuellt ingripande växer, kommer införandet av sofistikerade, integrerade automatiska rörförpackningssystem att fortsätta vara en viktig differentieringsfaktor för framåttänkande tillverkare på den konkurrensutsatta globala marknaden.