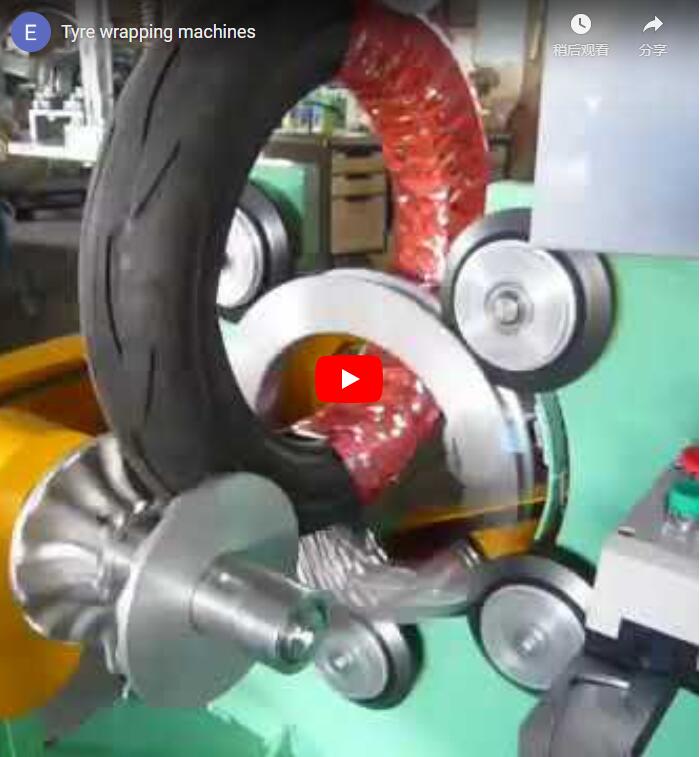
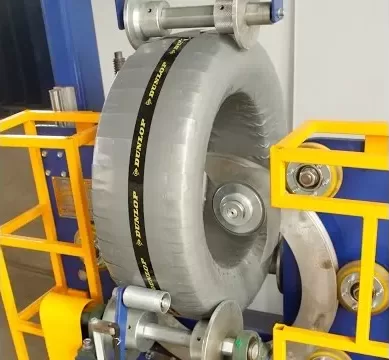
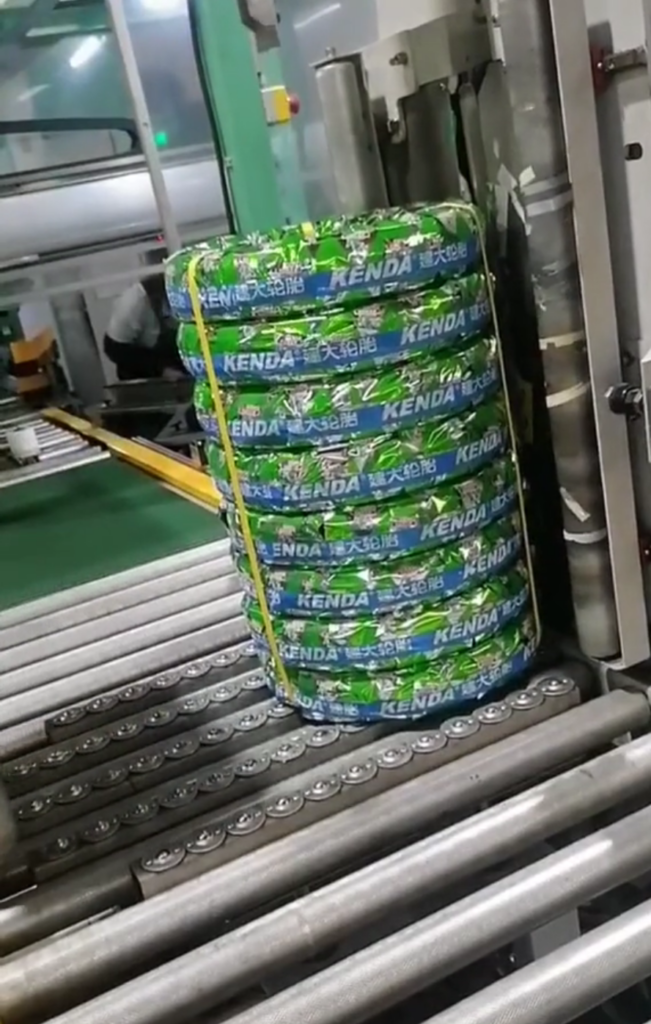
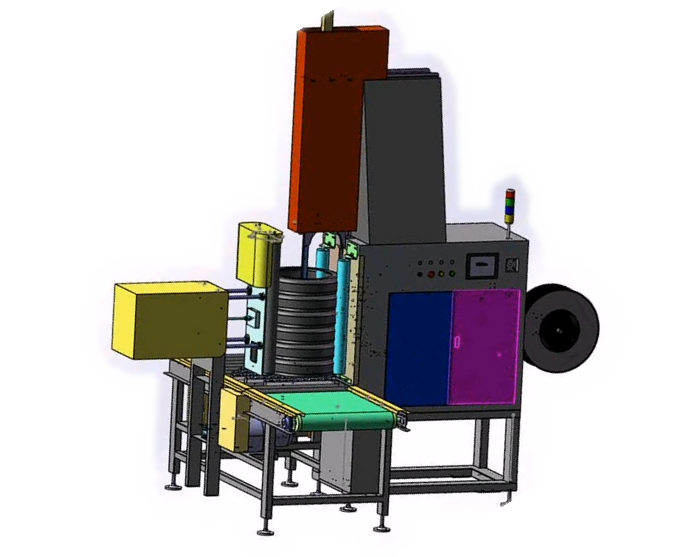
Sammanfattning: Många inköpsteam prioriterar felaktigt förhandsprissättning av utrustning när de väljer ett däckplastningssystem och förbiser dolda driftsavlopp från personalomsättning, filmspill och inkonsekvent lastskydd. Denna tekniska jämförelse utvärderar halvautomatiska stationer mot helautomatiska packlinjer över fem tekniska och finansiella dimensioner för att anpassa utrustningsvalet till verifierade produktionskrav.
🛠️ Utvärderingskriterier
Att välja det optimala däckplastningssystemet kräver utvärdering av genomströmningskapacitet, arbetskraftsberoende, materialeffektivitet, skyddskonsistens och total livscykelkostnad. Dessa fem dimensioner skiljer en linje som uppnår snabb kapitalåtervinning från en som stadigt urholkar driftsmarginalerna genom dold ineffektivitet.
| Kriterium | Teknisk och affärsmässig påverkan |
|---|---|
| genomströmning (däck/timme) | Distrikterar den dagliga leveransvolymen; ojämn kapacitet skapar flaskhalsar uppströms eller avskrivningar på inaktiva tillgångar. |
| Arbetskostnad per däck | Återkommande driftskostnader som ökar i takt med löneinflationen; automatisering skiftar fast personalstyrka till variabel effektivitet. |
| Materialförbrukning (filmavfall) | Stretchfolie representerar vanligtvis 12–18 % av förpackningsutgifterna i däckfabriker; överskottsavfall komprimerar direkt bruttomarginalen. |
| Skyddskonsekvens | Variabel spänning orsakar deformation i transit; skadefrekvensen för målet måste förbli under 0.5% för lager av högt värde eller avsett för export. |
| Total livscykelkostnad (investering + 3 års drift) | Omfattar kapitalutgifter, installation, reservdelar, energiförbrukning och omkostnader för operatörsutbildning. |
Dessa utvärderingsparametrar gäller för personbilsdäck, terrängdäck (OTR) och ringformade arbetsstycken som stora industrirör eller trådspolar. Vi kommer nu att tillämpa dessa mätvärden på båda inslagningsmetoderna.
🏗️ Alternativ A: Manuell eller halvautomatisk inplastningsstation
Manuella eller halvautomatiska inplastningsstationer använder roterande vridbord och handapplicerade filmautomater för att uppnå måttlig genomströmning till låga initiala kapitalkostnader. Dessa system passar för små volymer eller anläggningar som hanterar frekventa produktbyten, även om de introducerar ett betydande arbetsberoende och varierande filmförbrukning.
-
Driftmekanik: En operatör placerar däcket på en motoriserad vridbord som roterar med 6–12 varv/min medan sträckfilmen appliceras manuellt. En halvautomatisk variant har en motoriserad vagn för att minska fysisk belastning, men filmspänningen förblir operatörsberoende. Försträckning avser den mekaniska förlängningen av filmen före applicering, vilket gör materialet tunnare samtidigt som lasten bibehålls.
-
Genomströmning: 15–30 däck/timme per station. Tvåskiftsdrift kan uppgå till 480–720 enheter dagligen, men operatörströtthet minskar vanligtvis effektiviteten under andra halvåret med 20–30 %.
-
Arbetsberoende: Kräver en heltidsanställd operatör per station . För kontinuerlig 24-timmars täckning avsätter anläggningar vanligtvis 4–5 anställda per station för att ta hänsyn till raster och frånvaro. Uppskattad arbetskraftskostnad varierar från 0.08–0.15 USD per däck , starkt påverkad av regionala lönestrukturer.
-
Materialåtgång: Utan mekanisk försträckning överstiger filmens töjning sällan 20–40 %. Manuell applicering resulterar ofta i överlindning eller lösa kanter, vilket genererar 15–25 % extra filmspill . Filmens draghållfasthetsegenskaper bör valideras mot ASTM D6703/D6703M-18 för att säkerställa att töjningsgränserna matchar applikationens krav.
-
Skyddskonsekvens: Mänsklig variation skapar spänningssvängningar från 5 N till 25 N (ungefär 1.1–5.6 psi filmspänning). Denna inkonsekvens ger transportskador på 0.8–1.5 % , särskilt när omgivningsfuktigheten förändrar filmens elasticitet.
-
Initial investering: 5 000–12 000 dollar per station. Låg inkörningskostnad, men saknar digital anslutning för produktionsspårning eller kvalitetskontroll.
Huvudpunkt: Manuella stationer minimerar initiala kapitalkostnader men förbrukar 3–5 gånger mer arbetskraft och genererar betydligt högre filmspill per enhet än automatiserade alternativ.
🔗 Relaterat : Utforska fler lösningar
📈 Alternativ B: Helautomatisk däckpackningslinje
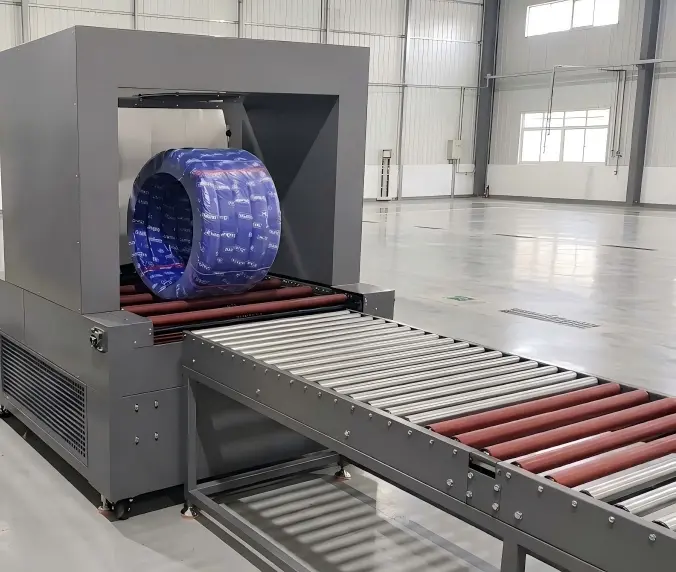
Helautomatiska däckpackningslinjer integrerar servodrivna transportörer, programmerbara logiska styrenheter och motoriserade försträckningsapplikatorer för att leverera en jämn höghastighetsproduktion med minimal mänsklig inblandning. Dessa system minskar filmspill med nästan 30 % och stabiliserar transportskyddet, vilket motiverar högre initiala investeringar genom hållbara driftsbesparingar.
-
Driftmekanik: Däcken matas fram via servostyrda transportörer. Fotoelektriska sensorer detekterar diameter (±50 mm tolerans) och justerar automatiskt lindningsparametrar. PLC- system (Programmable Logic Controller) utför dessa justeringar med millisekundprecision, vilket säkerställer repeterbara cykeltider. Linjära spänningsvärden (8–15 N) motsvarar cirka 1.8–3.4 psi filmspänning, vilket säkerställer jämn lastinneslutning utan filmbrott.
-
Genomströmning: Standardkonfigurationer bearbetar 60–80 däck/timme (45–60 sekunders cykel). Höghastighetsvarianter med dubbla stationer når 120 däck/timme (30 sekunders cykel), vilket kräver synkroniserade uppströms inmatningssystem.
-
Arbetsberoende: Kräver 0.25–0.5 operatörer per skift , eftersom en tekniker vanligtvis övervakar 2–3 parallella linjer. Arbetskostnaden sjunker till 0.02–0.04 USD per däck . För en drift med 100 däck/timme ger detta uppskattade årliga besparingar på 50 000–70 000 USD jämfört med manuella stationer.
-
Materialförbrukning: Mekanisk försträckning förlänger filmen med 60–80 % , vilket minskar förbrukningen med 28 % jämfört med manuella metoder. Servostyrd spänning bibehåller kraften inom 8–15 N över alla cykler. Automatiskt rullbyte slutförs på under 90 sekunder , vilket minimerar skarvningsspill.
-
Skyddskonsistens: Skadefrekvensen ligger under 0.5 % tack vare enhetlig filmtäckning och fuktighetskompensation i realtid (±8 % elasticitetsvariation). Provtagning av transportskador bör följa ISO 2859-1 -protokollen för att statistiskt validera skyddskonsistensen över produktionspartier.
-
Total livscykelkostnad: Den initiala investeringen varierar från 25 000–60 000 USD (typiskt branschintervall för automatmodeller i mellanklassen). Konkurrenter, som Lantechs TL-serie eller Orwaks TireWrap, ligger inom denna kategori. Den uppskattade totala ägandekostnaden (TCO) över 3 år ligger på 85 000–150 000 USD , inklusive serviceavtal och energiförbrukning.
Nyckelpunkt: Helautomatiska linjer kräver 60 % mindre arbetskraft och 28 % mindre film, vilket direkt förbättrar resultaträkningen för tillverkningsmiljöer med medelstora till höga volymer.
🛡️ Jämförelsetabell
| Kriterium | Manuell / Halvautomatisk station | Helautomatisk packningslinje |
|---|---|---|
| genomströmning | 15–30 däck/timme per förare | 60–120 däck/timme (enkel/dubbel station) |
| Arbetskostnad per däck | $ 0.08- $ 0.15 | $ 0.02- $ 0.04 |
| Filmkonsumtion | Baslinje (avfall 15–25 %) | 28% mindre via mekanisk försträckning |
| Skyddskonsekvens | spänning: 5 N–25 N (variabel) | spänning: 8–15 N (servostabiliserad) |
| Skadefrekvens | 0.8–1.5 % typiskt | <0.5% statistiskt validerad |
| Inledande investering | $ 5,000- $ 12,000 | $ 25,000- $ 60,000 |
| 3 års totalkostnad (motsvarande 100 däck/timme) | $ 120,000- $ 180,000 | $ 85,000- $ 150,000 |
| MES-integration | Ingen | OPC UA / PLC möjligt |
| Omställningstid (storleksändring) | 2–5 minuter (manuell justering) | <30 sekunder (automatisk parameteråterkallning) |
🔗 Se även : Relaterad utrustning
⚙️ Råd om urval
Upphandlingsbeslut bör anpassa utrustningsvalet till verifierade dagliga genomströmningskrav, tidslinjer för kapitalåtervinning och produktmixens komplexitet. Anläggningar som bearbetar under 40 enheter dagligen drar nytta av manuell flexibilitet, medan medelhöga till höga volymer kräver automatiserad precision för att upprätthålla lönsamhet och uppfylla logistikkvalitetsstandarder.
-
Låg volym (<40 däck/dag): Manuell eller halvautomatisk station. Acceptera högre arbetskostnader per enhet, eftersom automatiserad kapitalåtervinning kräver en hållbar volym. Välj halvautomatiska modeller med grundläggande försträckning för att minska filmspill utan att introducera komplicerat underhåll.
-
Medelstor volym (60–80 däck/timme krävs): Helautomatisk standardlinje. Denna genomströmning motiverar en investering inom en uppskattad återbetalningstid på 18–24 månader via arbetskrafts- och materialbesparingar. Verifiera synkronisering av uppströms transportband; manuell matning kan förlänga återbetalningstiden med 2–3 månader.
-
Hög volym (>100 däck/timme): Automatisk linje med två stationer. Säkerställ att uppströmsproduktionen kan upprätthålla denna hastighet för att undvika tomgångsdrift av anläggningar. Begär en OEE- simulering (Overall Equipment Effectiveness) från leverantören, beräknad mot era faktiska skiftmönster, planerat underhåll och mikrostoppfrekvenser.
-
Blandade produkttyper (t.ex. passagerar- + OTR- + industriella spolar): Välj system med receptbaserad parameterlagring. Automatiska linjer med snabbväxlingsverktygshandtagsdiametrar från 400 mm till 1200 mm i de flesta konfigurationer. Kontrollera att ringspelet matchar ditt största ringformade arbetsstycke.
Varning: Undvik att köpa automatiserade linjer enbart för framtidssäkrande ändamål om den nuvarande produktionen ligger under 40 däck/timme. Fasta avskrivningar kommer att öka enhetskostnaderna tills volymen skalas upp. Implementera manuella stationer initialt och uppgradera sedan när genomströmningsdata validerar investeringen.
Checklista för köpbeslut
-
[ ] Bekräfta maximal daglig genomströmning (inte genomsnittlig) – utrustningsstorlek för värsta tänkbara skiftscenarier.
-
[ ] Beräkna arbetskostnaden per däck inklusive övertidspremier, omsättningsutbildning och frånvarobuffertar.
-
[ ] Uppskatta filmkostnaden per rulle och aktuell avfallsprocent – genomför en fysisk filmrevision.
-
[ ] Kontrollera maximal däckdiameter och vikt – se till att maskinens specifikationer överstiger din största produkts dimensioner.
-
[ ] Kontrollera ström- och tryckluftskraven vid installationspunkterna (typiskt: 380–480 V 3-fas, 6–8 bar).
-
[ ] Begär en jämförelse av total ägandekostnad (TCO) från flera leverantörer, inklusive 3-åriga serviceavtal och viktiga reservdelar.
-
[ ] Bekräfta OPC UA- kompatibilitet vid spårning av produktionsdata i realtid eller integrering med anläggningsomfattande MES-nätverk.
🛠️ Vanliga frågor
F: Kan en halvautomatisk station uppgraderas till full automation senare? S: Modulära uppgraderingssatser finns för vissa plattformar, men eftermontering kostar ofta 60–70 % av en ny linje. Kontrollera uppgraderingsvägar med leverantörer, eftersom fristående automatiska arkitekturer vanligtvis inte kan acceptera manuella eftermonteringar av stationer.
F: Hur länge håller förspänd film innan rullbyte? S: Med 60–80 % försträckning räcker en standardrulle på 500 mm × 1500 m till cirka 1 800–2 200 däck (genomsnittlig diameter på 600 mm). Höghastighetsmodeller erbjuder automatisk skarvning för kontinuerlig drift dygnet runt.
F: Vilken skadegrad är acceptabel för återvunna däck? S: Leveranser av återvunna däck tolererar ofta upp till 1.5 % skador på grund av lägre återförsäljningsvärde. För export- eller detaljhandelsersättningsdäck, sikta på att den automatiska linjen ska ha en skadegrad på <0.5 % för att förhindra logistikkrav och varumärkesminskning.
F: Hanterar dessa maskiner mattrullar eller andra cylindriska varor? S: Ja. Orbitallindningstekniken gäller för alla ringformade eller cylindriska arbetsstycken. Justera filmspänning och överlappningsmönster via kontrollgränssnittet. Kontrollera att maskinens ringdiameter passar din produkts yttermått (vanligtvis 800–1400 mm ).
📊 Metod och finansiell ansvarsfriskrivning
Antaganden om total ägandekostnad och arbetskraft: Beräkningar av total ägandekostnad förutsätter en 3-årig driftshorisont, 250 driftsdagar per år och standardtäckning med 2 skift. Arbetskraftskostnaderna uppskattas baserat på regionala genomsnittliga löner inom tillverkningsindustrin, inklusive förmåner, utbildning vid personalomsättning och frånvarobuffertar. Energiförbrukningen ingår i standardtaxor för industriell el. Faktiska siffror kommer att variera beroende på anläggningens läge, fackliga avtal och specifika tariffer för allmännyttiga tjänster.
Friskrivning: Alla finansiella siffror, dataflödesmått och effektivitetsprocent representerar typiska branschintervall och uppskattade riktmärken. Faktisk prestanda, prissättning och tidslinjer för avkastning på investeringen beror på platsspecifika förhållanden, leverantörskonfigurationer och marknadsvariabler. Konsultera certifierade utrustningsintegratörer för projektspecifik teknisk validering.