🛠️ Branschens smärtpunkt
Manuell däckplastning medför allvarliga driftsvariationer, ökande direkta arbetskostnader och suboptimal lagringsdensitet som direkt begränsar den dagliga genomströmningskapaciteten samtidigt som det äventyrar slutkundsnöjdheten i tillverkningsanläggningar med medelstora volymer som söker konsekventa förpackningsstandarder och regelefterlevnad.
Den grundläggande flaskhalsen i traditionell däckförpackning härrör från de inneboende begränsningarna med människoberoende filmapplicering. Manuell förpackning är beroende av operatörens teknik för att upprätthålla spänningen, vilket resulterar i inkonsekvent täthet och oförutsägbar materialförbrukning. Branschreferenser visar att manuella processer vanligtvis genererar 5–10 % filmspill på grund av överförpackning, rivning eller felaktig överlappning. Denna materialineffektivitet påverkar direkt bearbetningskostnaderna och minskar den tillgängliga marginalen för materialförsäljning, eftersom premiummarknader kräver certifierad, konsekvent förpackning för att validera produktkvaliteten. Dessutom skapar manuell stapling oregelbundna pallgeometrier, vilket minskar lagringstätheten och komplicerar lagerhanteringssystem. När den dagliga produktionen överstiger 2 000 enheter, leder dessa ökande ineffektiviteter till försenade leveranscykler, ökade transportskadeanspråk och begränsad expansionskapacitet. Den operativa friktionen är inte ett problem med arbetskraftens kapacitet; det är en mekanisk och procedurell begränsning som kräver systematisk automatisering för att lösas.
🏗️ Lösningsmekanism
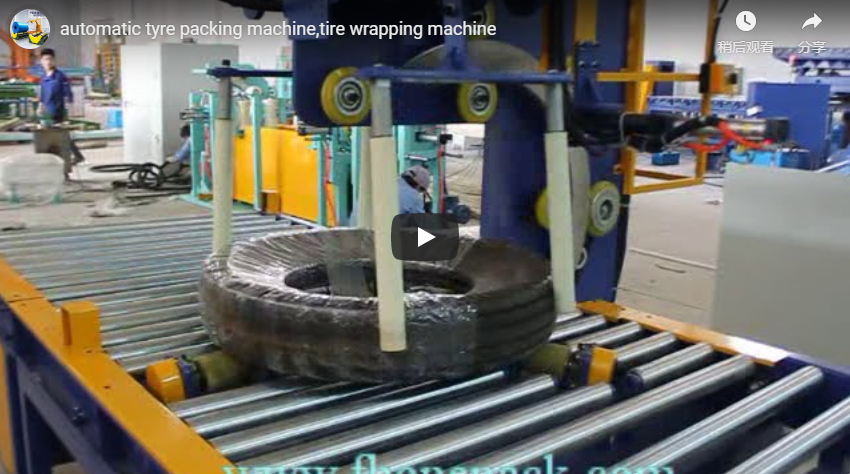
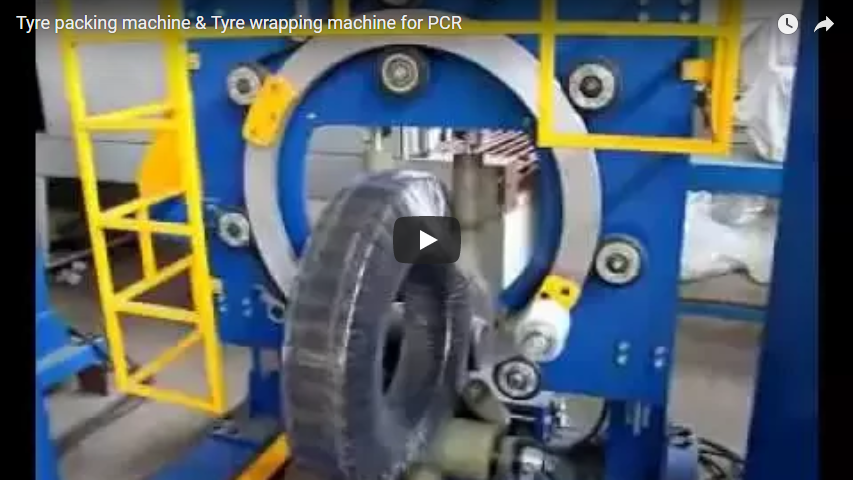
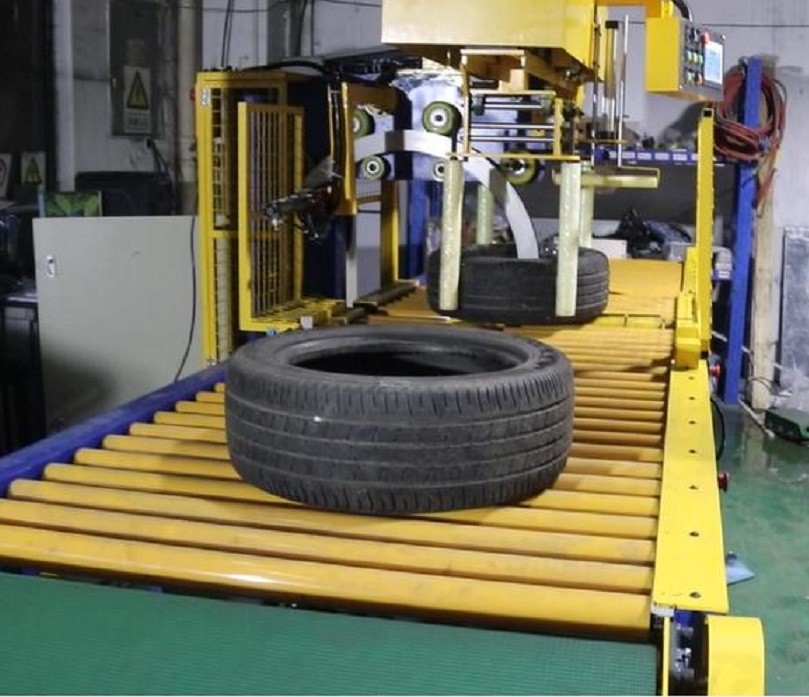
Automatiserade däckpackningssystem använder programmerbar servodriven filmapplicering och precisionsrotation av vridbordet för att eliminera mänskligt beroende variation, standardisera förpackningsintegriteten samtidigt som direkta arbetskraftskrav och materialförbrukning minskas avsevärt i miljöer med hög produktionsvolym.
Den centrala tekniska principen bakom automatiserad däckplastning innebär att man frikopplar filmspänning från manuell kraft och ersätter den med servostyrning med sluten slinga. En vanlig industriell plastningsenhet använder antingen en roterande ring eller en fast vridbordskonfiguration, där arbetsstycket roterar med ett kontrollerat varvtal medan en vertikal filmvagn rör sig över däckprofilen. Moderna system integrerar programmerbara logiska styrenheter (PLC, industriella datorer som sekvenserar motorrörelser och sensoringångar) för att hantera plastningscykler med repeterbar precision. Filmvagnen använder vanligtvis linjära ställdon för att justera den vertikala rörelsen, vilket säkerställer konsekvent överlappning oavsett däckdiameter. Fotocell- eller laserkantdetektering utlöser filmutmatning vid exakta koordinater, vilket eliminerar manuella justeringsfel.
Filmtypskompatibilitet är en kritisk teknisk faktor. De flesta automatiserade system är kalibrerade för försträckt linjär lågdensitetspolyeten (LLDPE, en hållbar, flexibel plast som vanligtvis används i industriella förpackningar), vilken vanligtvis varierar från 20 till 30 mikron i tjocklek. Servomotorn upprätthåller konstant spänning över filmbanan, vilket förhindrar slack eller översträckning som leder till revor. Denna mekaniska konsistens gör det möjligt för en enda operatör att övervaka flera inplastningsstationer samtidigt, vilket effektivt ersätter 6–8 manuella inplastare samtidigt som de direkta arbetskostnaderna minskar med 35–40 %. Den resulterande enhetliga förpackningsgeometrin möjliggör också tätare pallstapling, vilket förbättrar lagringstätheten och minskar hanteringsskador under transport.
🔗 Relaterat : Utforska fler lösningar
📈 Implementeringsdetaljer och parametrar
Framgångsrik systemintegration kräver exakt anpassning av maskinspecifikationer till befintliga arbetsstycksdimensioner, transportbandsinfrastruktur och genomströmningsmål, samtidigt som man säkerställer att alla elektriska och mekaniska komponenter uppfyller etablerade regionala säkerhets- och driftsstandarder.
En framgångsrik implementering beror på rigorös parametermappning mellan inslagningssystemet och befintliga produktionsarbetsflöden. Följande tekniska matris beskriver de kritiska justeringspunkterna för anläggningsplanerare:
| Parameter | Tekniska krav | Business Impact |
|---|---|---|
| Arbetsstyckesstorlek | Diameterområde 200–1500 mm | Täcker däckserier för personbilar, lätta lastbilar och kommersiella fordon |
| Genomströmningskrav | 80–120 däck/timme per station (typiskt branschintervall) | Matchar den dagliga volymen i två skift utan flaskhalsar nedströms |
| Filmtypskompatibilitet | 20–30 µm försträckt LLDPE med UV-stabilisering | Optimerar materialkostnaden samtidigt som rivmotståndet bibehålls |
| Automationsnivå | PLC med HMI-pekskärm och fjärrdiagnostik | Möjliggör repeterbar kvalitet, prediktivt underhåll och dataloggning |
| Transportörens höjd | 750–900 mm från golvet (±50 mm tolerans) | Förhindrar kostsamma omarbetningar av linjen och ergonomisk belastning |
Integrationsprotokoll måste ta hänsyn till materialhantering nedströms. Automatiserade lagrings- och hämtningssystem (AS/RS, datorstyrda lagersystem som automatiskt placerar och hämtar laster) i kombination med automatiskt styrda fordon (AGV, förarlösa transportenheter som följer markerade vägar eller magnetiska styrningar) kan minska hämtningstiderna från minuter till sekunder. I kombination med streckkods- eller RFID-spårning överstiger lagernoggrannheten vanligtvis 99 %.
Verifiering av efterlevnad är obligatorisk före upphandling. Medan specifika ISO-, CE- eller ASTM-certifieringar varierar beroende på jurisdiktion och tillverkare, måste alla elektriska kapslingar, nödstoppskretsar och skyddsmekanismer överensstämma med regionala maskindirektiv. Anläggningar bör begära säkerhetsrevisioner från tredje part och verifiera att kontrollpaneler uppfyller IP54- eller högre kapslingsklass för damm- och fuktbeständighet. Budgetmodellering bör ta hänsyn till ett 2-veckors operatörsutbildningsprogram och ett serviceavtal under det första året, eftersom outbildade arbetslag kan omintetgöra automatiseringsvinster genom felaktig filmladdning eller felinställning av sensorer.
🛡️ Verifierade resultat
Anläggningar som övergår till automatiserad däckpackning rapporterar konsekvent mätbara minskningar av direkta arbetstimmar, materialspillsprocent och lagringsbehov, vilket möjliggör tillgång till premiumdistributionskanaler genom certifierad förpackningskonsekvens.
Driftdata från tillverkningsanläggningar för medelstora däck visar att automatisering direkt korrelerar med förbättrad enhetsekonomi. När förpackningskapaciteten överstiger 500 enheter per dag uppnår helautomatiserade linjer vanligtvis återbetalningstider inom 18–24 månader, drivet av arbetskraftsoptimering och minskad filmförbrukning. Halvautomatiska konfigurationer (manuell lastning med automatiserad förpackning) återhämtar sig i allmänhet kapitalinvesteringar inom 12 månader, särskilt i regioner där direkta arbetskostnader överstiger 15 dollar per timme. Dessa ekonomiska resultat är inte teoretiska; de härleds från faktiska produktionsserier där konsekvent förpackningskvalitet öppnade upp för premiummarknadstillgång och minskade transportrelaterade reklamationer.
Upphandlingsbeslut bör följa en strukturerad teknisk utvärdering:
-
Beräkna den dagliga däckvolymen. Anläggningar som bearbetar över 500 enheter dagligen drar mest nytta av helautomatiserade linjer på grund av den ihållande genomströmningskraven.
-
Granska arbetsstyckets mångfald. Brett diameterområde kräver motordrivna sidojusteringsstyrningar; körningar i en enda storlek kan använda fasta mekaniska stopp för att minska kapitalkostnaderna.
-
Kontrollera transportbandets inriktning. Håll inmatningshöjden inom ±50 mm från inplastningsstationen för att undvika strukturella modifieringar och produktionsstopp.
-
Avsätt utbildnings- och supportbudgetar. Inkludera omfattande operatörscertifiering och ett 12-månaders förebyggande underhållskontrakt för att säkra avkastningen på investeringen.
-
Genomför valideringstester i realtid. Kör faktiska produktionsdäck genom systemet för att verifiera omslagskonsistens, cykeltidsstabilitet och filmbrottsfrekvens innan kontrakt slutförs.
Automatisering av däckpackning är inte ett universellt krav, men de mekaniska och ekonomiska principerna är väl dokumenterade. Genom att anpassa maskinspecifikationer till faktiska golvförhållanden, genomströmningsmål och krav på filmkompatibilitet kan tillverkare omvandla förpackningar från ett kostnadsställe till en konkurrensfördel. Den resulterande konsekvensen i förpackningsintegritet stöder direkt premiumprissättningsstrategier, minskar materialspill och effektiviserar lagerlogistiken över hela distributionsnätverket.
🔗 Se även : Relaterad utrustning