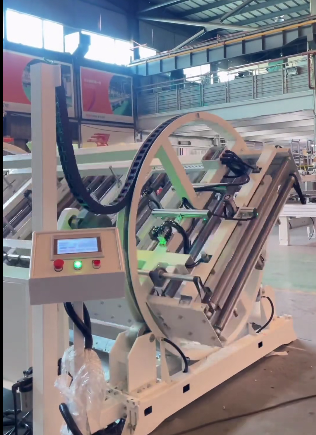
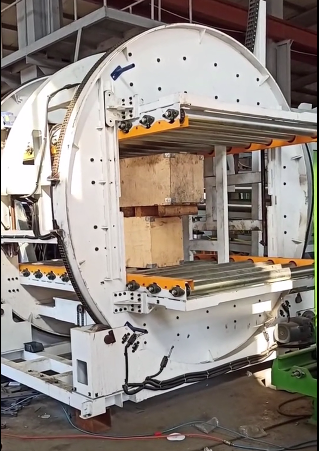
Sammanfattning Vår 180°-svarv är en hydraulisk vippmaskin med två bord. Det ena bordet lyfter detaljen förbi vertikal vinkel, det andra bordet fångar den och båda sänks så att detaljen landar på sin andra sida. Referenskonstruktionen FPFT-12 svarvar upp till 12 ton från en piedestalhydraulisk kraftenhet. Ett bearbetat exempel kontrollerar en prefabricerad panel och en stålplåt mot den gränsen och anger cykelbudgeten.
Innehållsförteckning
- Varför en panel behöver vändas mitt i processen
- Två bord, en överlämning
- Vändcykeln steg för steg
- Hydraulik, stopp och effektförlust
- FPFT-12 referensspecifikationer
- Utarbetat exempel: panelvikt och cykelbudget
- Checklista för val: vad ska vi skicka
- Säkerhet och EN 415-10
- Vanliga frågor om teknik
- Nästa steg
- Relaterad läsning
- Källor
Varför en panel behöver vändas mitt i processen
En prefabricerad panel gjuts med framsidan nedåt eller uppåt, och nästa steg kräver ofta motsatt sida: ytbehandling, inspektion, ingjutning av infästningar eller stapling för leverans. En stålplåt har samma problem när båda sidor behöver bearbetas eller kontrolleras.
Att svarva en plan, tung detalj med kran och kedjor är långsamt. Delen svänger när dess vikt förskjuts över kanten, och kanten som tar lasten kan flisas eller buckla sig. En svarv håller detaljen stödd på ett bord under hela bågen.
Två bord, en överlämning
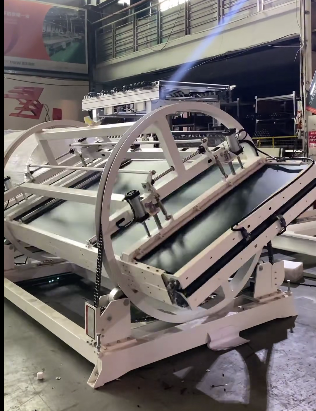
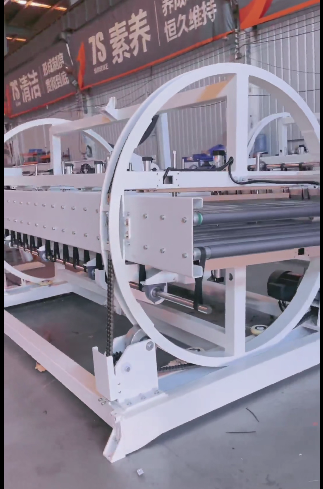
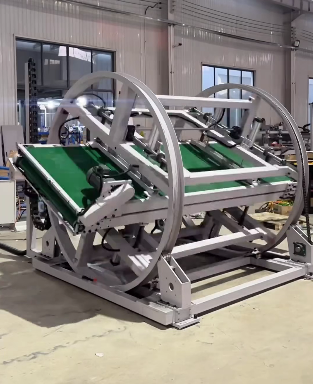
Maskinen har en blå basram med två gula tippbara bord, A och B, gångjärnsbundna sida vid sida. Varje bord vrids bara cirka 90 grader. 180°-förändringen kommer från överlämnandet mellan dem.
Bord A bär upp delen förbi vertikalt läge. Bord B står upprätt för att ta emot den. När delen lutar sig mot B sänker B den till horisontellt läge på sin bortre sida. Ytan som låg nedåt mot A ligger nu uppåt mot B.
Vändcykeln steg för steg
- Lasta detaljen platt på bord A med gaffeltruck, kran eller lyftanordning.
- Bord B vrids 90 grader upprätt, redo att ta emot.
- Bord A roterar cirka 85 grader med detaljen och rör sig framåt tills en fotoelektrisk sensor stoppar det.
- Bord A fortsätter till strax över 90 grader, så detaljen lutar mot bord B.
- Bord B vrids tillbaka 5 grader och tar upp vikten.
- Bord A flyttas bakåt och återgår till horisontellt läge.
- Bord B sänker ner detaljen till horisontellt läge, och du avlastar den från B.
Stoppet vid 85 grader spelar roll. Delen förs nära B under sensorstyrning innan dess vikt korsar vertikalen, så den landar på B istället för att falla ner på den.
Hydraulik, stopp och effektförlust
Dubbelverkande hydraulcylindrar driver båda borden, med en synkroniseringsanordning så att de parvisa cylindrarna rör sig tillsammans. En piedestalmonterad hydraulisk kraftenhet med svarta slangar matar dem. Vridhastigheten är justerbar.
Systemet arbetar med upp till 15 MPa, med 20 MPa som maximal tolerans. Maskinen kan stanna i valfri vinkel och hålla trycket där. Mekaniska och elektriska stoppblock begränsar ändlägena. Vid strömavbrott låses borden i läge och återställs mjukt när strömmen återkommer.
FPFT-12 referensspecifikationer
| Artikel | FPFT-12 |
|---|---|
| Max vändlast | 12 t |
| Maskindimensioner | 4,600 × 2,500 × 1,400 mm |
| Motoreffekt | 8.0 kW |
| Maskinvikt vikt~~POS=HEADCOMP | 4.5 t |
| Oljebehållare | Den 60 |
| Arbetstryck | 15 MPa, 20 MPa max tolerans |
| Tabell A och B | 500 × 1 800 mm vardera på referensbygget |
| Referensdel | stål 50–300 mm tjockt, 1 800 × 2 500–2 800 mm |
| Strömförsörjning | 380 V, 3-fas, 50 Hz |
| kontroll | kontrollpanel eller fjärrkontroll |
Bordstorleken 500 × 1 800 mm är referenskonstruktionen för den plåtserien. Vi anpassar bordets längd, bredd och stöd till dess yta och visar dem på ritningen vi skickar efter konstruktionen. Långa prefabricerade paneler får längre bord.
Utarbetat exempel: panelvikt och cykelbudget
Ta två delar som en anläggning vill vrida på en maskin. Dessa är illustrativa kundsiffror.
Prefabricerad panel. 3 000 × 1 800 × 200 mm vid cirka 2 400 kg/m³. Volymen är 3.0 × 1.8 × 0.2 = 1.08 m³, så panelen väger cirka 2 590 kg.
Stålplåt. 2 800 × 1 800 × 100 mm vid 7 850 kg/m³. Volymen är 0.504 m³, så plåten väger cirka 3 960 kg.
Båda ligger väl inom 12 ton. Som en dubbelkontroll är den tjockaste referensplattan, 2 800 × 1 800 × 300 mm, 1.512 m³ och väger cirka 11.9 ton. Det är därför referenskonstruktionen är klassad till 12 ton.
Cykelbudget. Säg att linjen behöver 20 detaljer under ett 8-timmarsskift, med en krannedsättning på 120 sekunder och en plockning på 120 sekunder. Den tillgängliga tiden per detalj är 8 × 3 600 ÷ 20 = 1 440 s. Det lämnar 1 440 − 240 = 1 200 s för vändningen.
Vändtiden är summan av bordets rörelser i steg 2 till 7: T = t2 + t3 + t4 + t5 + t6 + t7. Varje rörelse beror på detaljens vikt och hastighetsinställningen, så vi anger T för din del i förslaget. Jämför det med budgeten på 1 200 s: gapet är din reserv för en tyngre detalj eller en långsammare, mjukare inställning.
Checklista för val: vad ska vi skicka
- Deltyp: prefabricerad panel, platta, stålplåt eller gjutform.
- Längd, bredd och tjocklek, störst och minst.
- Tyngsta delvikt, eller material och densitet.
- Oavsett om du behöver en full 180° sväng eller ett stopp i en vinkel.
- Hur delen anländer och lämnar: gaffeltruck, kran, lyftanordning eller transportband.
- Delar per skift och tillgänglig golvyta.
Säkerhet och EN 415-10
Vi bygger våra svarvar enligt CE-krav, med EN 415-10 som referens och en riskbedömning enligt ISO 12100. De största farorna är det svepta området på båda borden och överlämningen, när detaljens vikt rör sig från A till B.
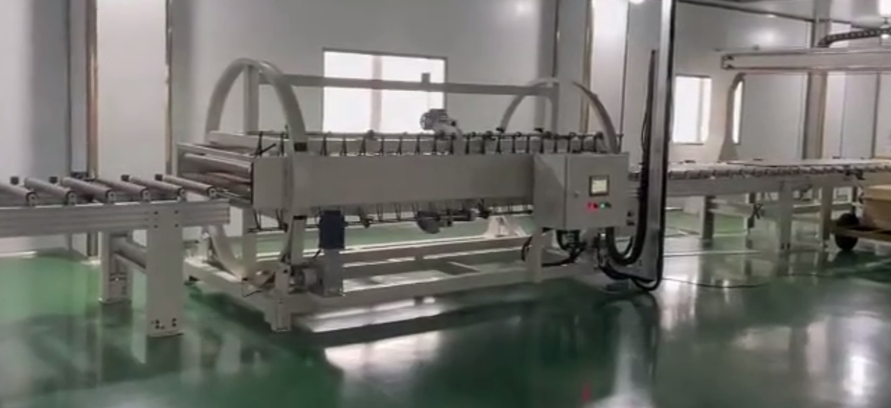
Håll personer borta från det svepta området medan något av borden rör sig. Operatören står vid kontrollboxen eller använder fjärrkontrollen, på avstånd från båda borden. Ett mjukt skydd skyddar manöversidan, och stoppblocken och positionslåset håller borden på plats vid strömavbrott.
Vanliga frågor om teknik
F: Kan den bara vridas 90 grader för att ställa en panel upprätt? S: Ja. Använd bord A ensamt och stanna i den vinkel du behöver; maskinen håller trycket där.
F: Vad händer om strömmen går bort halvvägs genom varvet? S: Borden låses i läge och återställs sedan mjukt när strömmen återkommer.
F: Kan den hantera formar såväl som paneler och skivor? S: Ja. Vi dimensionerar borden efter formen eller detaljen och avtalar med dig om bordens kontaktyta så att en betongyta eller färdig skiva inte märks.
F: Vilka säkerhetsstandarder gäller? S: För CE-marknader använder vi EN 415-10 som referens, med en ISO 12100-riskbedömning.
Nästa steg
- Mejla dina delstorlekar, vikter och delar per skift till info@fhopepack.com.
- Vi svarar inom 24 timmar med ett förslag, med bordstorlekar och kapacitet.
- Vi skickar en layoutritning efter design, med lastnings- och lossningssidorna.
Relaterad läsning
- Maskin för att vända och vända stålplåt
- Betong prefabricerad väggvippa
- Stålplåtsinverterare och uppåtvändare
- Stålplåt 180 graders svarvning och upp och ner-process
- Stor ramflipper för 180 graders vridning
Källor
- Specifikationer och svarvcykel: FHOPE stålplåtsvändare och uppvändare produktsida
- Maskinvideo: 180° svarv för prefabricerade komponenter på YouTube
- Panelvikt och cykelbudget: vårt bearbetade exempel, illustrativa delsiffror
- Standarder: EN 415-10 (förpackningsmaskiner, allmän säkerhet); ISO 12100:2010
Senast granskad: 2026-10-17