Sammanfattning
Stålplåtsstaplar är täta, vassa och i sig hala på grund av skyddande beläggningar från valsoljan. Att vända eller välta dem med traverskranar och syntetiska stroppar innebär allvarliga driftsrisker, inklusive glidning mellan lagren, kantskador och oförutsägbara pendelsvängningar. Vår industriella C-rams stålplåtsinverterare klämmer mekaniskt fast hela stapeln mellan dubbelverkande hydrauliska plattor och roterar lasten smidigt längs en stel horisontell axel. Detta ger säker, repeterbar 90° vändning för vertikal lagring eller 180° inversion för pallbyte och inspektion av bottenplåt.
Innehållsförteckning
- Varför använda en inverter för arkstaplar
- Omsättningssekvens och driftscykel
- Spännsystem, drivteknik och kinematik
- Beräkning av stapelvikt och lastprofilering
- Svängbar kuvert och golvytaplanering
- Checklista för val av teknik
- Maskinsäkerhet och lagstadgad efterlevnad
- Vanliga frågor om teknik
- Nästa steg för offert och tekniska förslag
- Relaterad läsning
- Källor
Varför använda en inverter för arkstaplar
Hantering av buntade stålplåtar via lyftselar medför betydande arbetsrisker och flaskhalsar i processer. När ett ojämnt bundet paket närmar sig 90° balanspunkten på kranriggning kan friktionen mellan oljade plåtar snabbt sjunka under den statiska tröskeln (µ < 0.10), vilket orsakar skärskador mellan lager, uppblåsning av stapeln eller katastrofala fallande laster. Dessutom kan riggningskedjor och stållinor oundvikligen skada eller krossa de färdiga plåtkanterna.
En dedikerad mekanisk växelriktare eliminerar dessa fellägen genom att låsa stapeln inuti en styv C-ramvagga under hela rotationen:
- Kontrollerad tyngdpunktsöverföring: Stapeln roterar kring en fast maskinaxel som stöds av kraftiga tapprullar, vilket eliminerar okontrollerad svängning.
- Positiv kompressionsfastspänning: Högstyva plattor applicerar jämnt vertikalt tryck över stapelytan, vilket håller enskilda ark orörliga trots oljiga ytor.
- Noll kantförvrängning: Det strukturella stödet vilar helt på breda, fodrade plattor snarare än lokaliserade klämpunkter på slingan.
- Separation av operatör från faror: Fjärrkontroller eller handkontroller gör det möjligt för teknikern att initiera och övervaka turnovers långt utanför maskinens område.
Vanliga applikationer inkluderar:
- Upp och ner horisontella staplar till 90° för vertikal kassettförvaring eller plåtsågsinmatning.
- 180° komplett inversion för att vända ytkänsliga plattor, byta transportmedar eller komma åt ark i de nedre nivåerna.
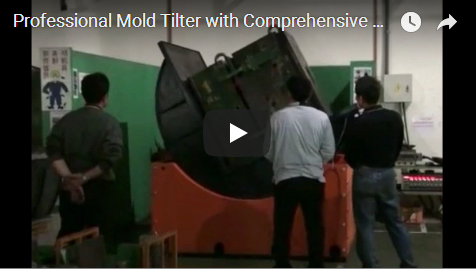
- Säker svarvning av tunga stansverktyg, formsprutningsverktyg och maskinbearbetade verktygsblock för service och verktygsinspektion.
Omsättningssekvens och driftscykel
Svarvning av oljig eller klippt stålplåt kräver exakt sekvensering för att förhindra delaminering av skorstenen, särskilt vid övergång genom 90° vertikaltröskelvärde.
[1. Forklift Load] ──> [2. Hydraulic Clamp] ──> [3. Controlled Turn] ──> [4. Positive Lock] ──> [5. Unclamp & Offload]
  Bottom platen          Proportional pressure     90° upright or          Self-locking brake       Forklift or crane
receives pallet locks stack bundle 180° full inversion holds payload clears the load- Laddningsinmatning: En gaffeltruck eller lagerkran sänker den palleterade stapeln ner på den nedre lastplattan. Gaffelavlastningsfickor möjliggör snabb och stabil gaffelindragning.
- Hydraulisk fastspänning: De dubbla eller fyrdubbla övre klämcylindrarna sänker den övre plattan. Tryckgivare bekräftar att önskad klämvikt uppnås, vilket förhindrar glidning mellan lagren utan att krossa korrugerad eller tunnplåt.
- Rotationsomsättning: Den elektriska kugghjulsmotorn driver kraftiga rullkedjor längs C-ramens vaggas omkrets. Rotationen minskar automatiskt när tyngdpunkten korsar den övre dödpunkten (ÖDP).
- Mellanliggande eller slutgiltigt innehav: Maskinen låses mekaniskt vid 90° (för vertikal kassettöverföring) eller fortsätter till 180° (för helt inverterad positionering).
- Frigöring och avlastning: Hydrauliska pilotbackventiler håller cylindertrycket tills avlastningskommandon verifieras. När de öppnas tas den inverterade stapeln – eller det upprättstående plåtbuntet – bort med hjälp av plattklämma eller gaffeltruck.
Spännsystem, drivteknik och kinematik
Enheten arbetar på en förstärkt halvöppen C-ramsvals. Valsen vilar på solida ståltapprullar klädda med höghållfasta smidda flänsar, vilket ger exceptionell strukturell styvhet mot utkragande vältmoment.
| Delsystem | Teknisk specifikation | Teknisk fördel |
|---|---|---|
| Klämmanövrering | Hydraulcylindrar med pilotstyrda backventiler | Noll tryckförlust vid strömavbrott; förhindrar fläktning av stapeln |
| Plattfoder | Utbytbara foder i MC-nylon, polyuretan eller lövträ | Skyddar högkvalitativt rostfritt stål, koppar eller belagda plåtar mot ytskador |
| Rotationsgränser | 0° till 90° uppåtgående lutning, eller kontinuerlig 0° till 180° full inversion | Dubbel operativ flexibilitet på en enda butiksnivå |
| Kör tåg | Härdad snäckväxel i kombination med dubbel högtgående rullkedja | Självlåsande mekanisk fördel kombinerad med hög vridmomentfördelning |
| Rörelseprofilering | Variabel frekvensdrivning (VFD) styrd S-kurvacceleration | Eliminerar stötbelastningar vid korsning av dödpunkter över mitten |
| Positionskontroll | Dubbla gränslägesbrytare plus redundant roterande kodare | Verifiering av fast anslutningsdon och precisionspositionering inom ±0.5° |
| Nödhållning | Fjäderansatt, elektromagnetisk felsäker skivbroms | Dynamisk låsning i valfritt vinkelläge vid nödstopp |
De självlåsande egenskaperna hos snäckväxeln med hög reduktion, backad av en elektromagnetisk motorbroms, garanterar att den roterande vaggan inte kan backa – inte ens vid totala strömavbrott i anläggningen.
Beräkning av stapelvikt och lastprofilering
Noggrann massberäkning är avgörande för att säkerställa korrekt dimensionering av hydrauliska säkerhetsventiler och motorbromsens hållmoment. Densiteten för mjukt stål är standardiserad till 7.85 t/m³ (7 850 kg/m³).
Stapelvikt (t) ≈ Längd (m) × Bredd (m) × Stapelhöjd (m) × 7.85
Exempel på teknisk dimensionering:
- Buntlängd (L): 2.0 m
- Buntbredd (B): 1.0 m
- Stapelpaketets höjd (H): 0.2 m (exklusive palllöparens tjocklek)
- Fast volym: 2.0 × 1.0 × 0.2 = 0.4 m³
- Nettovikt stål: 0.4 m³ × 7.85 t/m³ = 3.14 ton
Anmärkning om strukturell kapacitet: När du dimensionerar din enhet, ta hänsyn till bruttovikten för tunga träpallar, stålstativ och övre klämramar. Dimensionera alltid växelriktaren efter det tyngsta projicerade utrymmet snarare än den genomsnittliga dagliga arbetsbelastningen.
Svängbar kuvert och golvytaplanering
Eftersom vår växelriktare roterar inuti en intern cylindervagga snarare än att luta över ett yttre perimeterhörn, roterar tyngdpunkten nära maskinens centrala horisontella axel.
Den radiella svängningsenveloppen för själva nyttolasten kan kontrolleras med hjälp av stapelns diagonala tvärsnitt:
R_nyttolast ≈ √((W / 2)² + (H / 2)²) (för en stapel centrerad längs rotationsaxeln)
För den övergripande anläggningens layout och fri takhöjd styr maskinramens ytterringdiameter (D-ring) det faktiska utrymmeshöljet:
| Parameter | 5-tons standardram | 10 ton tung ram | Anpassad 20-tons ram |
|---|---|---|---|
| Maximal stapellängd (L) | 2,500 mm | 3,000 mm | 4,000 mm+ |
| Maximal stapelbredd (B) | 1,250 mm | 1,500 mm | 2,000 mm |
| Klämöppningens höjd | 300 - 800 mm | 400 - 1,000 mm | Konstruerad enligt specifikation |
| Yttre ramens rotationsradie | Ungefär. 1,450 mm | Ungefär. 1,750 mm | Bekräftad på GA-ritning |
| Rekommenderad säkerhetszon | Ramradie + 1 500 mm | Ramradie + 1 500 mm | Laserskanner / stängselzon |
Tillåt alltid fria infartsvägar för gaffeltruckar på lastytan och placera förarkonsolen utanför den dynamiska rotationsbågen.
Checklista för val av teknik
För att få ett optimalt dimensioneringsförslag och en ritning för generalförsamlingen (GA), verifiera dessa kärnparametrar:
- Stackdimensioner: Maximal och minimal längd, bredd och bunthöjd (inklusive medar).
- Nyttolastvikt: Maximal bruttovikt (ark + pall/stugagods).
- Nödvändig rotationsvinkel: Endast 90° upp och ner, eller full 180° vändning.
- Materialets ytbeskaffenhet: Oljig, torr, polerad eller förmålad (bestämmer plattans fodermaterial och klämtrycksområde).
- Laddningsmetodik: Motviktsgaffeltruck, pallyftare eller traverskran (bestämmer C-ramens frigång).
- Genomströmningsfrekvens: Cykler per skift eller timme (avgör antalet kW för hydraulaggregatets motor och kylbehov).
- Anläggningsinfrastruktur: Fabrikstillgänglig spänning/frekvens (t.ex. 380V/480V 3-fas) och betonggolvkapacitet.
Maskinsäkerhet och lagstadgad efterlevnad
Våra system för stålplåtsvändning är konstruerade och tillverkade enligt strikta europeiska och internationella maskinsäkerhetsramar:
- EN ISO 12100:2010: Maskinsäkerhet — Allmänna principer för konstruktion, riskbedömning och riskreducering.
- EN 415-10: Säkerhetskrav för förpackningsmaskiner och integrerade hanteringstillbehör.
- EN 60204-1: Maskinsäkerhet — Maskiners elektriska utrustning, med IP54-kapslingsklassning och korrekt jordning.
- ISO 13849-1: Säkerhetsrelaterade delar av styrsystem, standardisering av tvåkanaliga nödstoppskretsar upp till prestandanivå d (PLd).
- Hydraulisk felsäker integration: Dubbla pilotbackventiler direkt monterade med inbyggt grenrör på cylindrarna för att förhindra oavsiktlig klämmlossning vid slangbrott.
Vanliga frågor om teknik
F: Kan växelriktaren hantera blandade stapelstorlekar utan manuell omjustering av plattan? S: Ja. Den övre klämanordningen har ett hydraulsystem med bred slaglängd. Inbyggda trycksensorer detekterar stapelns topp automatiskt och applicerar den förinställda klämkraften, vilket direkt anpassar sig till varierande stapelhöjder.
F: Vad förhindrar att oljiga plåtar glider i sidled under den kritiska 90° vertikala passagen? S: Oljiga plåtar upplever låg friktionsmotstånd. Vi motverkar detta genom att beräkna klämkraften baserat på dynamiska skjuvbelastningar under låga friktionskoefficienter (µ = 0.08). Den högstyva lådplattan förhindrar centrumböjning och håller jämnt tryck över plåtytan.
F: Kan denna utrustning integreras i automatiserade skär- eller ändskärningslinjer? S: Ja. Vi tillhandahåller regelbundet automatiserade växelriktare utrustade med motordrivna rull- eller kedjeplattor, automatiserad in-/utgångsindexering och fältbussgränssnitt (Profisafe, Ethernet/IP) för anslutning till linjebaserade PLC-arkitekturer.
F: Hur hanterar drivenheten en obalanserad tyngdpunkt? S: Den variabla frekvensomriktarenheten använder aktiva dynamiska bromsmotstånd för att bibehålla ett jämnt vridmoment när en asymmetrisk nyttolast svänger förbi övre dödpunkten, vilket förhindrar motorövervarvtal eller ryckig mekanisk rörelse.
Nästa steg för offert och tekniska förslag
- Skicka in din stackprofil: Skicka din maximala buntlängd, bredd, höjd och bruttotonnage till info@fhopepack.com.
- Granska preliminär layout: Vårt applikationsteknikteam kommer att konfigurera C-ramens halsdimension, axeltapp och hydrauliska kraftenhet (HPU).
- Få ett formellt förslag inom 24 timmar: Vi levererar en specificerad offert, grundkrav och 2D/3D-ritningar för översiktlig montering för er anläggningsgranskning.
Relaterad läsning
- Lastväxelriktarsystem — Tekniska produkter
- Videobibliotek med kraftig 180° mekanisk upphöjning
- Lösningar för industriell utrustning för plåt- och panelomvandling
- Automatiska 180-graders multifunktionella spol- och formluttare
Källor
- ISO 12100: 2010 Maskinsäkerhet – Grundläggande begrepp, allmänna principer för konstruktion
- SV 415-10: 2014 Säkerhet för förpackningsmaskiner – Allmänna krav
- SV 60204-1: 2018 Maskinsäkerhet – Maskiners elektriska utrustning
- Maskindirektiv 2006/42/EG Katalog över harmoniserade standarder
Senast granskad: 2026-10-20