1. Predstavitev
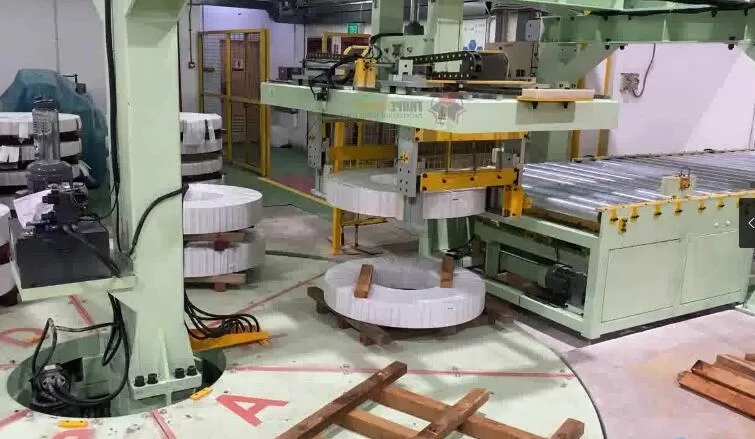
V sodobnih proizvodnih okoljih so pakirne linije za jeklene tuljave – ki jih sestavljajo stroj za pakiranje tuljav, stroj za povezovanje tuljav in stroj za zlaganje tuljav – ključne za obdelavo kovin v velikih količinah. Ti sistemi, ki jih poganjajo motorji, hidravlika, servo tehnologija, PLC-ji in povezane krmilne naprave (frekvenčni pretvorniki, servo pogoni), morajo dosledno zagotavljati prepustnost, natančnost in zanesljivost. Medtem ko so načrtovanje, montaža in testiranje bistveni za doseganje vrhunske zmogljivosti, pa sta nadzor kakovosti in dobava zadnja, kritična faza, preden je sistem izročen stranki.
Ta postopek podrobno opisuje, kako stalne ocene kakovosti vodijo vsak korak proizvodnje, ki se zaključi s strogim končnim pregledom pred odpremo. Prav tako pojasnjuje strategijo dobave – vključno z delno demontažo za varen in priročen prevoz – ter zagotavlja vpogled v pričakovanja glede ponovne montaže, preverjanja na kraju samem in pripravljenosti za delovanje. Na podlagi globalnih standardov (IATF 16949, ISO 9001, EN 415-10) in najboljših praks iz kovinske industrije je glavni cilj zagotoviti, da vsaka linija za pakiranje tuljav izpolnjuje najvišje standarde kakovosti, hkrati pa poenostaviti namestitev in zagon v proizvodnem obratu stranke.
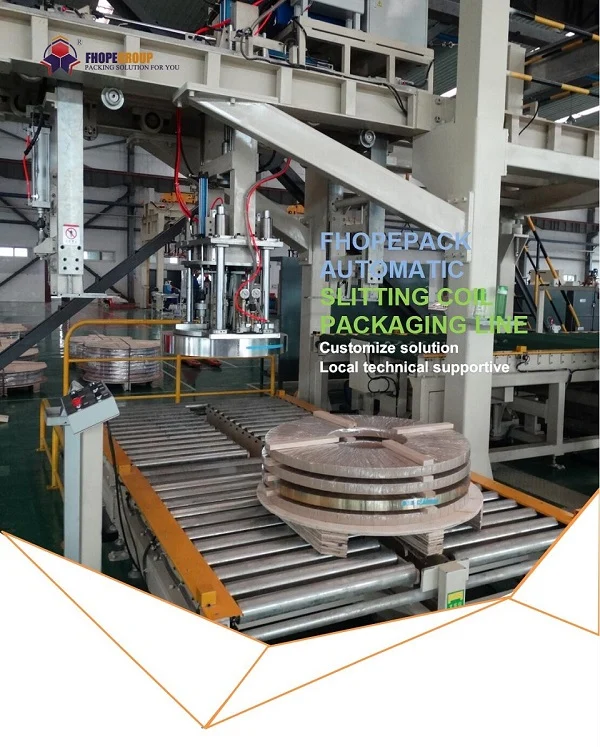
2. Materiali, mehanska zasnova in norme dostave
2.1 Validacija znanosti o materialih
Srce zanesljive pakirne linije za tuljave so robustni materiali, ki lahko prenesejo ciklične obremenitve, potencialno korozijo in mehansko obrabo. Vsaka podkomponenta je podvržena strogim pregledom za potrditev kakovosti surovin in celovitosti naknadne obdelave. Ključni vidiki vključujejo:
-
Življenjska doba utrujenosti ključne komponente
- Cevi hidravličnega cilindra: Izdelano iz jekla, kot je 27SiMn, testirano pod nizkociklična ali visokociklična utrujenost v skladu z ISO 12106, kar zagotavlja, da stene cilindra preživijo ponavljajoče se pritiskanje (≥10^6 ciklov).
- Plošče transportnih verig, odporne na obrabo: Površinske prevleke (npr. WC-Co) so preizkušene za trdnost spoja, ki presega 1,200 MPa po ASTM C633, kar zmanjša trenje in podaljša življenjsko dobo delovanja pod neprekinjeno obremenitvijo.
-
Združljivost zaščitnih sistemov
- Oljni film proti rji: Preverjeno glede učinkovitosti preprečevanja korozije (≥48 ur pri potopitvi v destilirano vodo ASTM D665). To zagotavlja, da deli ostanejo brez korozije med vmesnim skladiščenjem ali prevozom po morju.
- UV-odporen ovoj kabla: Kjer so vodi lahko delno izpostavljeni sončni svetlobi ali industrijski razsvetljavi z visokim UV-žarkom, morajo plašči kabla ohraniti ≥85 % natezne trdnosti po 2,000 urah pospešenega delovanja na vremenske vplive (test QUV).
Takšne validacije potrjujejo, da lahko končni stroj prenese zahtevna proizvodna okolja, ne da bi podlegel zgodnjim okvaram materiala.
2.2 Standardi strojništva
Glede na obseg pakirnih linij tuljav – zlasti težkih okvirjev, valjčnih miz ali modulov za zlaganje – mora mehanska zasnova omogočati enostaven transport, ponovno montažo in morebitno poravnavo na lokaciji stranke:
-
Demontaža za transport
- Modularne enote imajo največjo težo posameznega modula ≤5 ton (v skladu z nacionalnimi ali regionalnimi predpisi o cestnem prometu, npr. GB 1589 na Kitajskem).
- Občutljivi, visoko natančni moduli (npr. servo gnane jermenske glave ali robotske roke) se lahko zapakirajo ločeno, da se zagotovi, da pospešek vibracij ostane ≤3g med pošiljanjem (po standardih ISTA 3A).
-
Zagotavljanje natančnosti ponovnega sestavljanja
- Referenčne ravnine ali montažne površine so strojno obdelane ali pritrjene tako, da ponovna namestitev na kraju samem doseže položajno natančnost ≤0.1 mm (sklicevanje na smernice VDI 2862).
- Preverjanje navora vijakov pred navorom mora ostati znotraj ±5 % projektiranega navora v skladu z ISO 16047, kar preprečuje neporavnanost ali nepotrebno obremenitev med končnim sestavljanjem.
Z inženiringom za modularni transport izdelovalec poenostavi logistiko pošiljanja in časovne okvire namestitve, s čimer zmanjša čas izpadov in stroške za končnega uporabnika.
3. Sistem nadzora kakovosti od konca do konca
Zagotavljanje kakovosti v pakirni liniji tuljav ni enkraten dogodek – gre za ekosistem pregledov, preverjanj in dokumentacije1 , ki poteka od sprejema surovin, medprocesnih pregledov do končnih preizkusov delovanja. Tipičen pristop od zibelke do groba bi lahko izgledal takole:
3.1 Kontrola kakovosti v fazi proizvodnje
-
Digitalizirani inšpekcijski sistemi 2
- Odmik zobnikov: V skladu z AGMA 2000-C95 ali enakovrednim standardom, izmerjeno z laserskimi senzorji premika ali številčnimi indikatorji. Napredna analitika (npr. dekompozicija paketov valčkov) zgodaj zazna anomalije.
- Zakasnitev odziva PLC-ja: Uporaba 500 MHz osciloskopa za spremljanje V/I prehodov za skladnost z IEC 61131-2. Podaljšane zakasnitve lahko kažejo na neučinkovitost krmilne logike ali težave s strojno opremo.
- Konzistenca napetosti filma (če je vgrajena folija za ovijanje ali vezanje): senzorji sile v realnem času (vzorčenje pri 1 kHz) merijo nihanja napetosti, pri čemer so podatki prilagojeni idealnim krivuljam PID za stabilnost (EN 12079-1).
-
- Vsakemu kritičnemu sestavu (npr. servo motorju, razdelilniku cilindrov, pritrdilni glavi) je dodeljen edinstven ID (koda QR + RFID), ki je v skladu s standardi ISO/IEC 15459 za identifikacijo artikla.
- Zapis, ki temelji na verigi blokov (npr. Hyperledger Fabric), lahko shrani kritične podatke o kakovosti, kar zagotavlja dokaze, zaščitene pred posegi, o izvoru vsakega dela, od kovanja do končnega sestavljanja.
3.2 Dostava in operativno upravljanje
Po zaključku proizvodnje in končnih preizkusov linija preide v fazo dobave , s čimer se premosti vrzel med prevzemom v tovarni in zagonom na kraju samem:
-
Pametni sistemi dostave
- Sledenje ladijskih zabojnikov v realnem času lahko spremlja temperaturo (od –25 °C do +60 °C) in vlažnost (10 % do 95 % RH) ter shrani dnevnike za vsak dan prevoza.
- Navodila za namestitev obogatene resničnosti (AR).: Orodja, kot je HoloLens, s prostorsko natančnostjo ±1 mm poudarjajo pritrdilne točke in reference poravnave, kar zmanjšuje človeške napake pri ponovnem sestavljanju modulov na tleh stranke.
-
Oddaljeno vzdrževanje in nadgradnje
- V skladu z ISO 13374 je infrastrukturo za spremljanje stanja mogoče integrirati od samega začetka. Ta nadzoruje znake vibracij, temperaturo motorja in hidravlični tlak za diagnosticiranje nastalih napak.
- Posodobitve programske opreme OTA (Over-the-Air) morajo biti v skladu s standardi kibernetske varnosti (IEC 62443) s šifriranjem AES-256, kar zagotavlja, da je strojno programsko opremo servo pogona ali logiko PLC mogoče varno popraviti ali nadgraditi.
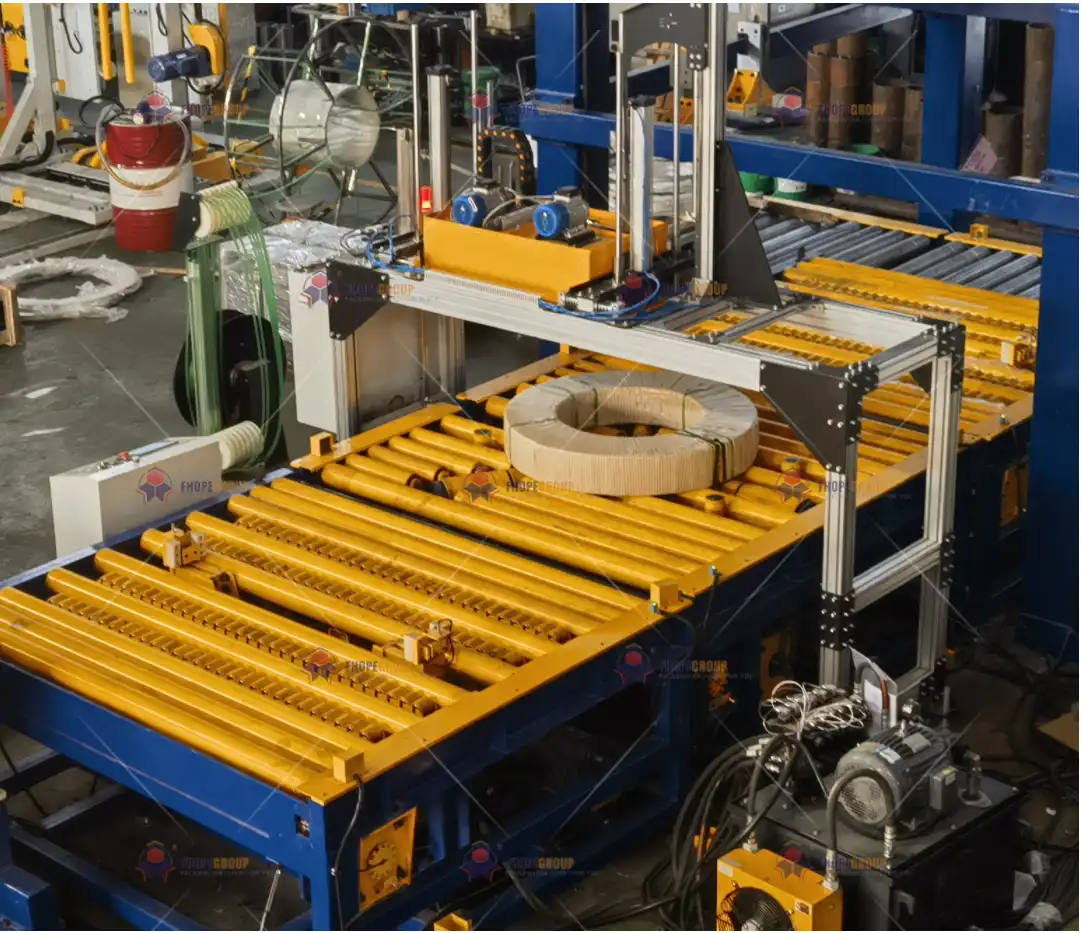
4. Končni pregled in preskusi pred dostavo
Pred razstavljanjem in pošiljanjem je pakirna linija v zvitke podvržena strogim preskusom:
-
24-urni vzdržljivostni tek
- Stroj neprekinjeno deluje pod tipičnimi obremenitvami (ali blizu največjim projektiranim obremenitvam), da odkrije morebitne občasne napake – pa naj gre za rampe navora servo motorja, celovitost hidravličnega tesnila ali hrup senzorja.
- Sistem velja za stabilnega, če dokonča vožnjo brez nenačrtovanih postankov ali kod napak.
-
Dimenzijska in dinamična skladnost
- Geometrijska natančnost: Uporaba laserskega interferometra (npr. Renishaw XL80) za preverjanje ponovljivosti pozicioniranja pri ±0.15 mm (ISO 230-1).
- Odziv na zaustavitev v sili: Preizkušanje scenarija e-stop za potrditev, da sistem ustavi vsa gibanja v ≤50 ms (smernice GB/T 5226.1 ali EN 60204-1).
-
Preverjanje kakovosti embalaže
- Če morajo biti podsklopi v zabojih ali posodah, an ASTM D4169 preskus pošiljanja zagotavlja, da zaradi padca zaboja z višine 1.2 metra na vse strani ne nastanejo ohlapni priključki ali poškodovane površine.
- Preprečevanje korozije: Embalažni materiali proti rji ali VCI (Volatile Corrosion Inhibitor) ostanejo na mestu za morsko ali dolgoročno skladiščenje, potrjeno s solnim razpršilom ISO 9227 za 480 ur brez nastajanja rdeče rje na kritičnih površinah.
Po uspešnem zaključku sistem preide v končno odobritev, pogosto imenovano tovarniško prevzemno testiranje (FAT) . Stranke (ali njihovi imenovani inšpektorji) lahko prisostvujejo tem testom, da potrdijo, da linija izpolnjuje pogodbene obveznosti.
5. Strategija pakiranja in transporta
5.1 Delna demontaža in zaščita
- Modularne podmnožice: Celotna pakirna linija je običajno razdeljena na module, ki jih je mogoče upravljati - stojala za navijalke/oljevalce, glave za povezovanje, transporterje, hidravlične pogonske enote in krmilne omare. Ta pristop zmanjša največjo težo in dimenzijo kosov, kar omogoča varno rokovanje z viličarjem ali žerjavom.
- Dušenje udarcev in vibracij: Občutljivi servo sklopi so pogosto zavarovani s penastimi ali gumijastimi blažilniki, da ohranijo vibracije pri transportu ≤3g (referenca ISTA 3A). Monitorji vibracij (zapisovalnik podatkov 6DOF) lahko beležijo dogodke udarcev v realnem času, da ugotovijo, ali je med prevozom prišlo do napačnega ravnanja.
- Nadzor vlažnosti: Paketi sušilnih sredstev ali vakuumsko zaprta plastična folija v zabojih pomagajo preprečiti kopičenje vlage, zlasti med pomorskimi pošiljkami. Zapisovalniki podatkov, ki temeljijo na IoT, beležijo temperaturo/vlažnost, da zagotovijo skladnost s priporočenimi pogoji pošiljanja.
5.2 Ponovno sestavljanje in kalibracija na kraju samem
Ko sistem prispe na lokacijo stranke, se začne faza namestitve in kalibracije:
-
Okvir in izravnava
- Glavni osnovni okvirji (za zlaganje, pripenjanje ali ovijanje) so poravnani na pripravljenih tleh, pri čemer se preveri, da ravnost ostane znotraj ±0.3 mm/m, pogosto z uporabo laserskih libel ali optičnih instrumentov.
- Sidrni vijaki ali izravnalne noge so pritegnjene na določene nastavitve, kar zagotavlja, da narv med dinamičnim delovanjem ostane stabilna.
-
Ponovna povezava storitev
- Električna: PLC stojala, servo pogoni, VFD-ji in senzorji so ponovno povezani po označenih kablih, običajno vgraviranih ali označenih (barvne kode IEC 60445). Preverjanje kontinuitete z megaommetrom (≥100 MΩ pri 500 V) potrjuje celovitost kabla.
- Hidravlični/pnevmatski vodi: Pred vklopom je treba cevi ali cevi preveriti glede tesnjenja (ISO 4413 za hidravliko, ISO 8573 za pnevmatiko). Tesnila ali spojke zamenjajte, če so odkrita kakršna koli mikro puščanja.
-
Lasersko poravnavanje in uravnoteženje
- Za servo gnane valje ali vrtljive roke lasersko orodje za poravnavo gredi zagotavlja koncentričnost in kotno poravnavo do 0.1 mm, kar ublaži tresljaje ali obrabo jermena/verige.
- Preizkusi potrjujejo, da nalaganje tuljav, vezanje in zlaganje delujejo pri pravilni hitrosti in navoru, ki se ujemajo s časi projektiranega cikla.
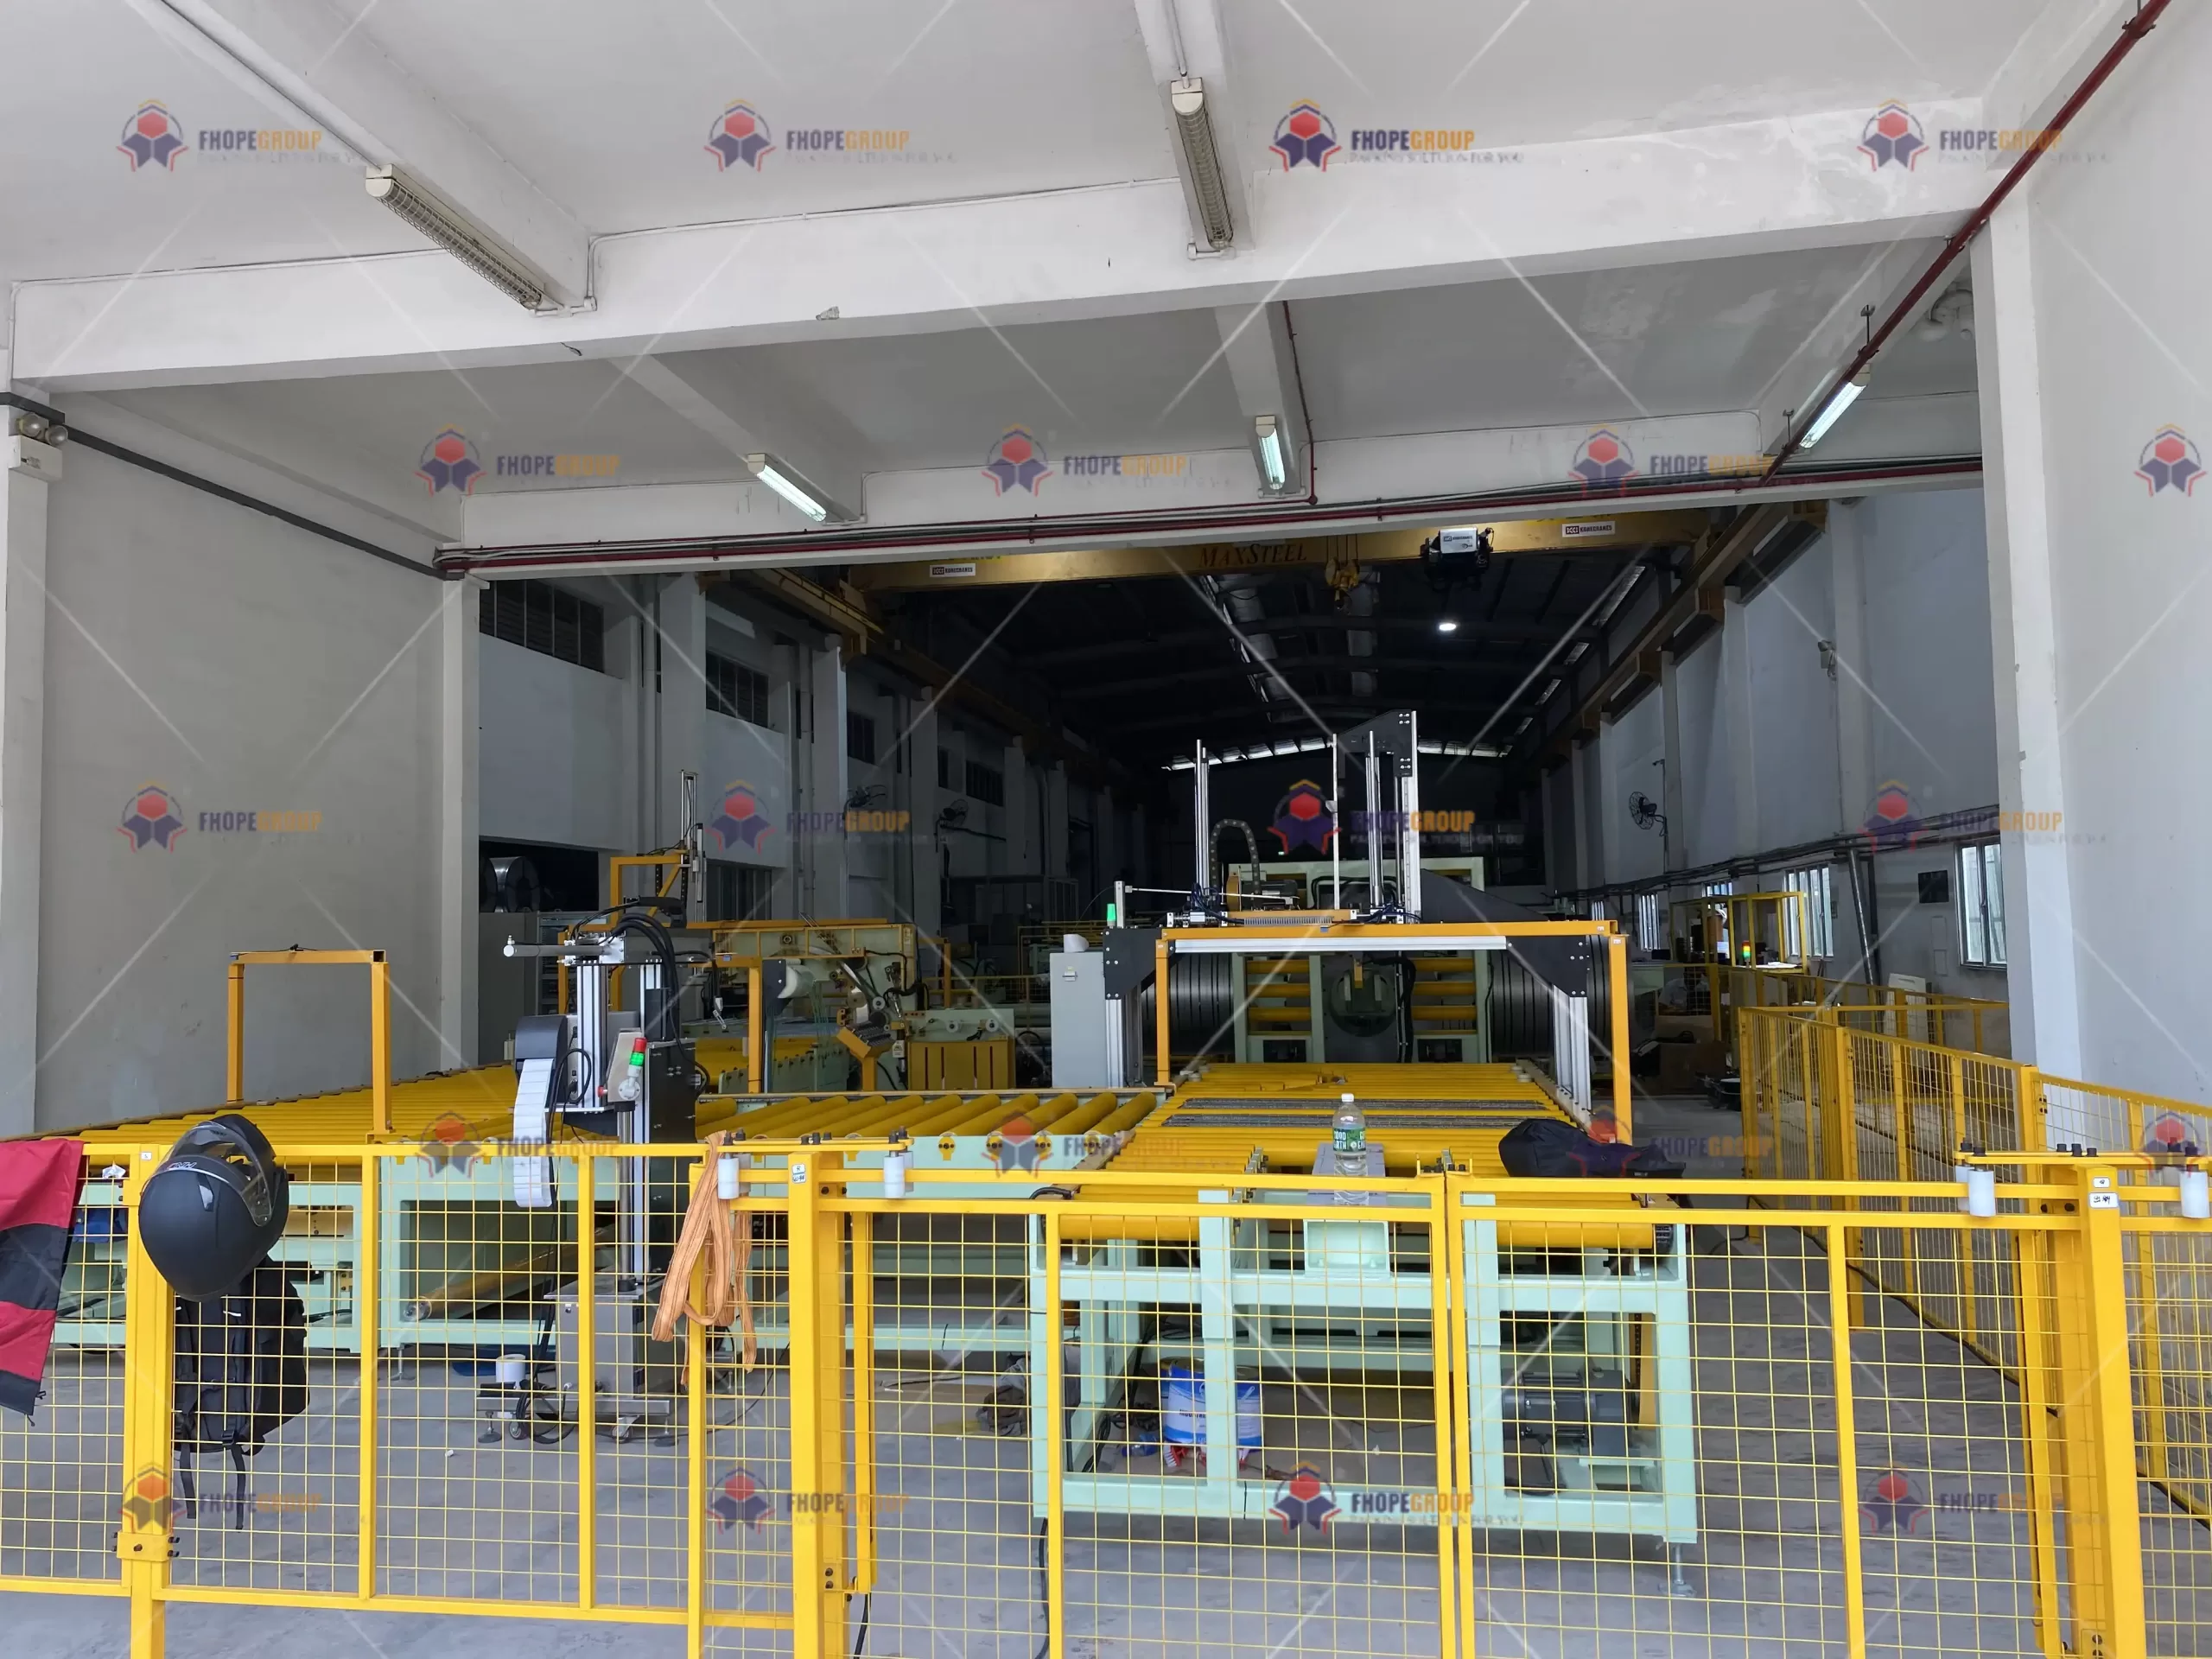
6. Standardizirana dobavna pogodba
Za zagotovitev jasnosti za vse deležnike – proizvajalce, pošiljatelje, monterje in končnega uporabnika – bi se lahko standardiziran protokol dostave skliceval na te smernice:
| Nadzorna dimenzija | Standardna | Ključni indikator | Način preverjanja |
|---|---|---|---|
| Geometrijska natančnost | ISO-230 1 | Ponovitev ≤±0.15 mm | Laserski interferometer (Renishaw) |
| Dinamična učinkovitost | GB / T 5226.1-2019 | E-stop ≤50 ms | Visokohitrostni DAQ (NI PXIe) |
| Celovitost pakiranja | ASTM D4169-16 | Brez zrahljanih/poškodovanih delov po preskusu | Preizkus padca z višine 1.2 m (6 obrazov) |
| Korozijska zaščita | ISO 9227 | 480 h slani sprej: brez rdeče rje | Metalografski mikroskop (1000×) |
Vsako odstopanje teh parametrov sproži dokumentirano zanko korektivnih ukrepov, preden se linija lahko uradno pošlje stranki.
7. Inovacije v nadzoru kakovosti in dostavi
7.1 Digitalni dvojček za dostavo
Najsodobnejše uvedbe uporabljajo pristop digitalnih dvojčkov , ki simulirajo ne le delovanje stroja, temveč tudi zaporedje ponovne montaže:
- Virtualna prednamestitev: Uporaba 3D modela (npr. Siemens Teamcenter) za preverjanje varnih vstopnih točk viličarja, poti mostnega žerjava in možnih trkov v končni proizvodni hali.
- Digitalni potni list: Vsaka vrstica je lahko opremljena z digitalnim potnim listom, vključno s 3D geometrijo, BOM (seznamom materialov) in zabeleženimi dnevniki vzdrževanja – ki si jih je enostavno ogledati na tabličnem računalniku ali napravi AR.
7.2 Pametne tehnike pregledovanja
-
Kalibracija strojnega vida
- Avtomatizirano referenciranje z industrijskimi kamerami (npr. Cognex In-Sight) lahko preveri orientacijo in poravnavo dela na ±0.02 mm.
- Morebitni odmiki servo ali poravnave jermena so označeni v realnem času, kar zmanjša korake ročnega merjenja.
-
Ultrazvok s faznimi nizi
- Napredni zvari na okvirjih ali podpornih rokah so podvrženi faznemu ultrazvočnemu skeniranju (ISO 17635) za odkrivanje submilimetrskih notranjih napak.
- Zmanjša tveganje katastrofalne okvare nosilnih nosilcev ali oklepajev.
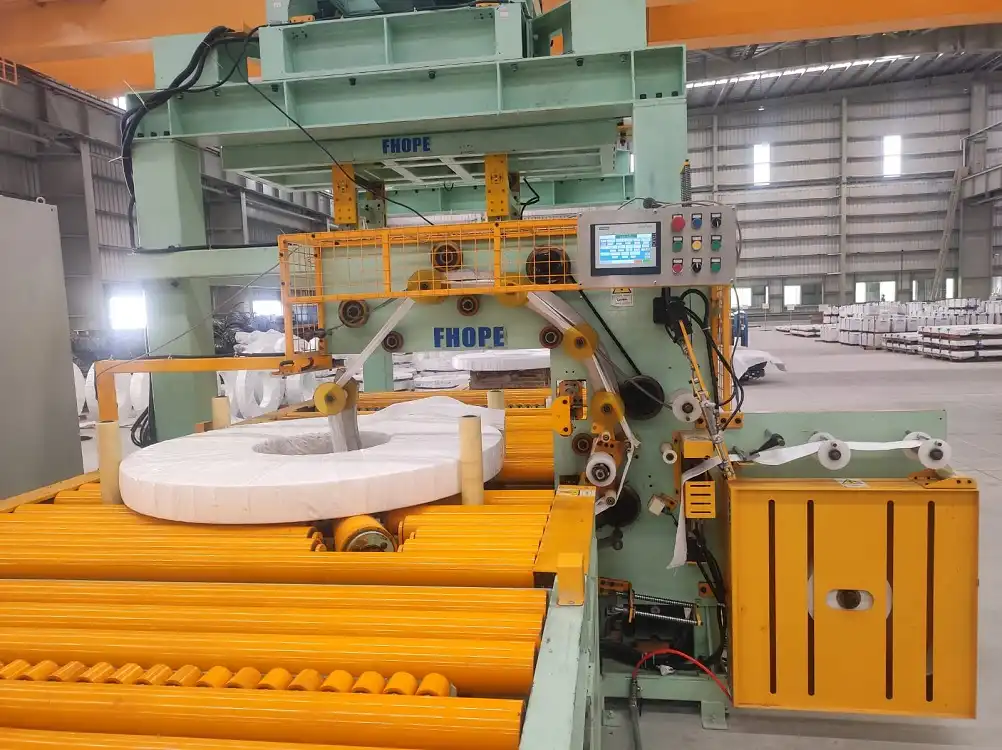
8. Zaveze življenjskega cikla po dostavi
Ko je linija uradno poslana in nameščena, se sodelovanje proizvajalca običajno nadaljuje:
-
Garancija in servis
- Standardna pokritost lahko vključuje 12–24 mesecev, odvisno od določenih ur uporabe ali pretoka tuljave.
- Naš Povprečni čas med napakami (MTBF) je ciljno usmerjen na ≤0.5 napak/leto pri običajnem delovanju, kar odraža robustno mehansko in električno zasnovo.
-
Garancije za uspešnost
- Številni dobavitelji se zavezujejo k 98-odstotni pripravljenosti »plug-and-play«: tj. linija bi morala začeti delovati produktivno v 8 urah po ponovni montaži na mestu, glede na standardne pogoje.
- Merilo sprejemljivosti je običajno stabilno delovanje določenega števila tuljav ali niza premikov brez nenačrtovanih postankov.
-
Povratne informacije o stalnih izboljšavah
- Vsi operativni podatki – navor, temperatura, časi ciklov – se lahko vrnejo v zbirko podatkov proizvajalca za prihodnje izboljšave dizajna.
- Ta sinergija terenskih podatkov spodbuja zaprtozančno kulturo inženirskih izboljšav, kar zagotavlja, da bodo naslednje linije izkoristile lekcije iz resničnega sveta.
9. Zaključek
Nadzor kakovosti in dobava nista le zaključna koraka; predstavljata ključno točko, kjer skrbno zasnovana, natančno sestavljena in temeljito preizkušena linija za pakiranje tuljav prehaja iz tovarniške hale v končno operativno okolje. Uspešen izid je odvisen od:
- Obsežna kakovostna vrata: Od validacije surovin (spektroskopija, testi utrujenosti) preko SPC (statistične kontrole procesa) med postopkom in končnih preskusov vzdržljivosti odtekanja.
- Modularna in zaščitna dostava: Zasnova za delno razstavljanje, robustna embalaža in blažitev udarcev zagotavljajo, da izdelek prispe nedotaknjen in se brezhibno ponovno sestavi.
- Preverjanje na podlagi podatkov: Izkoriščanje visokonatančnih instrumentov, digitalnih dvojčkov in tehnologij AR/VR za pospešitev namestitve in potrditev skladnosti z globalnimi mehanskimi, električnimi in varnostnimi standardi.
- Kontinuiteta življenjskega cikla: Zagotovljena dokumentacija, sledljivost in podpora na daljavo po dobavi, s čimer se izboljša splošna učinkovitost opreme in stroškovna učinkovitost.
Z upoštevanjem priznanih standardov (IATF 16949, ISO 9001, EN 415-10, GB/T 5226.1 itd.) in uporabo naprednih inženirskih kontrol lahko proizvajalci dobavijo linije za pakiranje tuljav s skoraj ničelno stopnjo napak, minimalnimi težavami pri ponovni montaži in gladkim prehodom na polno proizvodnjo. Ta pristop zagotavlja, da stranke prejmejo robustne in zanesljive stroje, ki omogočajo visoko pretočnost, izjemno varnost in dolgo življenjsko dobo – kar resnično ponazarja najboljše od sodobne proizvodnje v slogu proizvajalcev.
Končna opomba:
Medtem ko so smernice v tem dokumentu široko uporabne za večino težkih industrijskih strojev, se posebne zahteve lahko razlikujejo glede na regionalne cestne predpise, okolje končnega objekta ali edinstvene zahteve strank za pošiljanje ali zagon. Vedno se sklicujte na lokalne zakone (npr. GB 1589 za omejitve transportne teže) in certifikate posebnih postopkov (npr. standarde pomorskega prometa, prilagoditve za nevarna okolja), da zagotovite rešitev po meri.
-
Razumevanje teh praks lahko izboljša vaše procese zagotavljanja kakovosti in zagotovi skladnost z industrijskimi standardi. ↩
-
Raziščite, kako lahko ti sistemi revolucionarno spremenijo nadzor kakovosti vaše proizvodnje in povečajo učinkovitost. ↩
-
Spoznajte ključno vlogo sledljivosti pri zagotavljanju kakovosti izdelkov in skladnosti s predpisi v proizvodnji. ↩