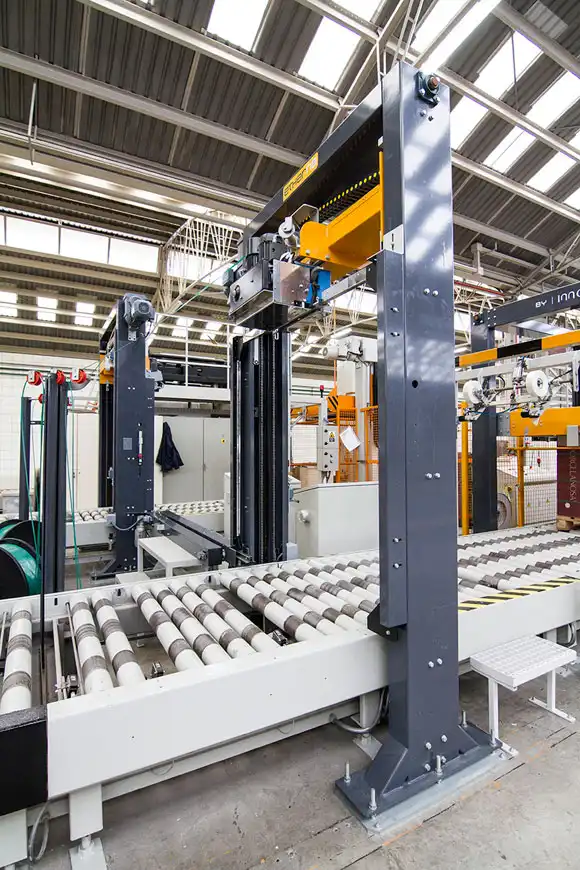
V današnjem hitrem proizvodnem in logističnem okolju igra avtomatizacija ključno vlogo pri izboljšanju splošne operativne učinkovitosti in zmanjšanju stroškov dela. Eno najbolj vplivnih področij za avtomatizacijo je stopnja pakiranja, zlasti v sistemih povezovanja, ki zagotavljajo, da so izdelki varno povezani v pakete za pošiljanje ali skladiščenje. Pri načrtovanju ali izbiri sodobnega stroja za vezanje jermenov pride v poštev več tehničnih parametrov in premislekov, kot so pnevmatska zasnova, zahtevan zračni tlak in pretok (uporaba CFM), komunikacija med različnimi PLC-ji (Programmable Logic Controllers) in upoštevanje različnih certifikacijskih standardov. Ta članek ponuja podrobno analizo tehnologije, ki stoji za stroji za vezanje jermenov, s preučevanjem vsake komponente in parametra, da bi zagotovil vpogled, ki bo inženirjem, vodjem operacij in odločevalcem pomagal pri odločitvah na podlagi dobrih informacij.

1. Razumevanje pnevmatske zasnove
Stroji za vezanje, zlasti tisti, ki so bili razviti za obsežno industrijsko uporabo, se pogosto zanašajo na pnevmatske sisteme za zanesljivo, ponovljivo gibanje. Pnevmatski elementi nadzorujejo dejanja, kot so napenjanje, tesnjenje, rezanje in celo pozicioniranje paketov pred in po vezanju. Ta dejanja morajo biti natančna in dosledna, da se zagotovi varen ovoj brez poškodb izdelka.
Ključni pnevmatski vhodi:
-
Območje tlaka: približno 0.4 do 0.6 Mbar (včasih opisano v ekvivalentih bar ali psi)
-
Poraba zraka: približno 100 ml na minuto
Na prvi pogled se te številke morda zdijo majhne, toda dejanski volumetrični pretok ali poraba CFM (kubičnih čevljev na minuto) je lahko veliko večja, odvisno od pogostosti vezanja in velikosti cilindrov sistema. Vsak pnevmatski gib – ne glede na to, ali poganja podajanje traku, aktivira napetost ali tesni – črpa dovod stisnjenega zraka. Če je vaša proizvodna linija neprekinjena in zahteva pogosto vezanje (npr. vsakih nekaj sekund), lahko kumulativna zahteva CFM postane znatna.
Zakaj Pnevmatika?
-
Zanesljivost in preprostost: Pnevmatske komponente so običajno enostavne za vzdrževanje, rezervni deli pa so široko dostopni.
-
Čisto delovanje: Stisnjen zrak se na splošno šteje za "čistega" v primerjavi s hidravličnimi tekočinami, ki lahko puščajo ali onesnažujejo delovni prostor.
-
Hitri odzivni časi: Pnevmatski cilindri lahko zagotovijo hitro aktiviranje, kar je ključnega pomena za visokozmogljive pakirne linije.
Pred integracijo pnevmatskega stroja za vezanje v vašo proizvodno linijo je ključnega pomena, da izvedete poglobljeno analizo vaše zmogljivosti stisnjenega zraka. To vključuje razumevanje razpoložljivega zračnega tlaka iz zračnega sistema objekta, velikost zračnih rezervoarjev in prisotnost morebitne dodatne pnevmatske opreme, ki bi lahko povzročila nihanje tlaka. Namestitev velikega rezervoarja za zrak in filtrov ali regulatorjev lahko pomaga ublažiti nenadne padce tlaka in ohraniti stabilnost, ki je potrebna za natančne operacije vezanja.
2. Podroben pogled na uporabo CFM
Medtem ko je nominalna številka 100 ml/min lahko navedena kot stopnja porabe, se lahko dejanski operativni CFM močno razlikuje glede na delovni cikel. Upoštevajte naslednje dejavnike:
-
Čas cikla: Če vaš sistem izvaja vezanje vsakih 10 sekund, bo skupna poraba zraka na minuto veliko večja, kot če se vezanje izvaja enkrat na minuto.
-
Dimenzije cilindrov: Večji cilindri zahtevajo večjo prostornino na hod. Napenjalni valj, tesnilni valj in dodatni pnevmatski aktuatorji (za vpenjalne bloke ali transporterje) prispevajo k skupni porabi.
-
Delovni tlak: Delovanje blizu zgornjega območja 0.6 Mbar običajno porabi več zraka na sprožitev kot delovanje pri 0.4 Mbar, vendar je treba to uravnotežiti z zagotavljanjem zadostne moči za napenjanje in tesnjenje.
Podjetja pogosto ugotovijo, da je koristno spremljati porabo zraka v realnem času, da preprečijo nenačrtovane izpade. Dobro strukturiran načrt preventivnega vzdrževanja, vključno z rednimi pregledi zračnih cevi, tesnil in regulatorjev, lahko zmanjša uhajanje zraka. Tudi manjše puščanje, ki ostane neopaženo, lahko sčasoma znatno vpliva na delovni cikel kompresorja in stroške energije.

3. PLC komunikacija: dva pristopa za integracijo
Eden od kritičnih korakov pri avtomatizaciji postaje za vezanje je zagotavljanje brezhibne komunikacije med PLC-jem stroja za vezanje in transporterjem ali drugimi krmilniki opreme navzgor/navzdol. Ta koordinacija nadzoruje, kdaj paketi vstopijo v območje vezanja, kdaj se začne cikel vezanja in kdaj se pakirani izdelek izprazni. Običajno se uporabljata dve primarni komunikacijski metodi:
-
Rešitev 1: samostojni transportni sistem, ki ga zagotovi dobavitelj stroja za vezanje
V tem scenariju dobavitelj stroja za vezanje zagotavlja celotno tekočo linijo. Vgrajeni senzorji in pogoni omogočajo stroju, da zazna, kdaj je paket prisoten, in ga samodejno postavi za pripenjanje brez potrebe po obsežni zunanji integraciji PLC-ja. Običajno sta za zaznavanje pretoka paketa potrebna le dva senzorja – eden na koncu vhodnega transporterja in eden na začetku sprejemnega transporterja. Ker stroj za vezanje krmili oba transportera, je celoten proces poenostavljen z minimalno izmenjavo signalov med zunanjimi sistemi. -
Rešitev 2: Ločen tekoči trak v lasti stranke
Kadar ima stranka že vzpostavljen transportni sistem ali raje ima specifično zasnovo transportnega traku, se integracija zanaša na izmenjavo V/I signalov (pogosto digitalnih vhodov in izhodov) med PLC-jem stroja za vezanje in strankinim PLC-jem. Običajno zaporedje je lahko videti takole:-
Zunanji PLC pošlje signal "A" stroju za vezanje, ko je paket v pravilnem položaju.
-
Po prejemu signala "A" se blokirni mehanizem stroja za vezanje vklopi in paket pritrdi na svoje mesto. Stroj nato izvede cikel vezanja trakov.
-
Ko je vezanje končano, stroj za vezanje pošlje signal "B" zunanjemu PLC-ju, da odmakne paket.
-
Zunanji PLC premakne paket s postaje za vezanje in na koncu vrne signal »A«, ko je naslednji paket na mestu.
-
To medsebojno delovanje, ki temelji na signalu, je mogoče ponoviti za več operacij vezanja trakov, če izdelek potrebuje več trakov. Z dobro definirano logiko in skrbno časovno določenimi signali je mogoče celoten proces avtomatizirati do visoke stopnje, kar zagotavlja minimalne izpade in maksimizira pretok.
4. Raven avtomatizacije: Uravnoteženje ročnih in samodejnih operacij
Pogosto vprašanje bodočih kupcev je, ali je za vsak trak potreben ročni poseg ali pa je celoten postopek mogoče popolnoma avtomatizirati. Sodobni stroji za vezanje trakov so zmožni visoko avtomatiziranih operacij, kar zmanjšuje ročno vpletenost. Glavne odgovornosti operaterja običajno vključujejo:
-
Polnjenje zaščitnih trakov za vogale: Če so na primer na paket nameščeni štirje trakovi, bo morda treba kartuše zaščitnih trakov za vogale ponovno napolniti vsakih 25 paketov, kar je lahko približno enkrat na uro. Pri bolj prilagojenih rešitvah se lahko polnjenje podaljša na 1.5–2 uri, odvisno od zmogljivosti stroja in velikosti držal zaščitnih trakov.
-
Polnjenje PET trakov ali drugih materialov za povezovanje: Kolut za povezovanje lahko sprejme dovolj materiala za 120 paketov, preden ga je treba ponovno napolniti.
Poleg teh občasnih opravil sam postopek vezanja ne zahteva, da operaterji stojijo ob stroju in ročno sprožijo vsak cikel. Celotno zaporedje – podajanje paketa, poravnava, napenjanje traku, tesnjenje, rezanje in izstopanje – je mogoče programirati in avtomatizirati. Ta visoka stopnja avtomatizacije zmanjšuje stroške dela, povečuje doslednost in operaterjem omogoča, da se osredotočijo na druge naloge na področju pakiranja.

5. Premisleki glede certificiranja: CE proti UL
Pri globalni uporabi opreme postanejo standardi certificiranja glavna prednostna naloga. Evropski trgi običajno zahtevajo certifikat CE , ki potrjuje, da stroj izpolnjuje zdravstvene, varnostne in okoljske zahteve znotraj Evropskega gospodarskega prostora. V Severni Ameriki je certifikat UL pogosto merilo za zagotavljanje, da oprema izpolnjuje standarde požarne varnosti in električnih naprav.
Izzivi pri certificiranju UL:
-
Visoki stroški in dolgotrajen postopek: Pridobitev certifikata UL je lahko za proizvajalce draga in dolgotrajna, zlasti pri delu s stroji po meri ali specializiranimi stroji.
-
Praktični pristop: Mnogi dobavitelji izdelujejo svoje stroje v skladu s standardi UL, vendar ne zaprosijo neposredno za UL certifikat v državi proizvajalki. Namesto tega stroje pošiljajo v Združene države Amerike ali Kanado, kjer lokalni testni laboratoriji dokončajo postopek certificiranja za končnega kupca. Ta pristop je lahko stroškovno učinkovitejši, zlasti za podjetja, ki ne načrtujejo izvoza strojev v velikih količinah.
Za končne uporabnike v Severni Ameriki je še vedno priporočljivo sodelovati z dobavitelji, ki razumejo smernice UL in lahko dobavijo stroje, ki zlahka prestanejo preglede UL. Z zagotavljanjem skladnosti med fazo načrtovanja se lahko skupni čas za dosego končnega označevanja UL na mestu drastično skrajša.
6. Zaključek: Proti učinkovitejši in globalno pripravljeni liniji za vezanje
Načrtovanje in integracija pnevmatskega stroja za vezanje vključuje skrbno upoštevanje zahtev za dovod zraka, komunikacijo z zunanjimi ali notranjimi PLC-ji, želeno stopnjo avtomatizacije in možne poti certificiranja. Z osredotočanjem na te tehnične elemente že od samega začetka se lahko podjetja izognejo običajnim pastem, kot so nezadosten zračni tlak, neusklajena časovna razporeditev signala ali težave s skladnostjo s predpisi.
Poleg tega je mogoče kot del širše pobude Industrije 4.0 ali pametne tovarne stroje za vezanje integrirati v večje platforme MES (Manufacturing Execution Systems) ali ERP (Enterprise Resource Planning). To omogoča sledenje pogostosti vezanja trakov, porabe materiala in stanja stroja v realnem času, kar posledično omogoča predvideno vzdrževanje in optimizirano načrtovanje proizvodnje.
Če povzamemo, pri dobro izbrani rešitvi vezanja trakov ne gre le za varno vezanje izdelkov – gre za ustvarjanje brezhibnega, učinkovitega delovanja, ki temelji na podatkih. Z upoštevanjem podrobnosti pnevmatske zasnove, nianse komunikacije PLC, zmožnosti avtomatizacije in globalnih certifikacijskih standardov lahko podjetja uvedejo sistem, ki podpira trenutne potrebe in ostaja prilagodljiv za prihodnjo rast.
Za tiste, ki želijo ostati v ospredju tehnologije industrijskega pakiranja, je izbira robustnega pnevmatskega stroja za vezanje, ki je usklajen s standardi UL (ali zahtevami CE v Evropi), ključna strateška poteza. Ne glede na to, ali so popolnoma avtomatizirane ali delno avtomatizirane, lahko te rešitve znatno zmanjšajo povpraševanje po delovni sili, hkrati pa izboljšajo doslednost in pretok pakiranja. Če ste v procesu ocenjevanja možnosti ali načrtujete namestitev nove pakirne linije, razmislite o posvetovanju z dobaviteljem strojev za vezanje, ki ima izkušnje s pnevmatskimi sistemi in globalnimi postopki certificiranja. To ne zagotavlja samo gladke faze zagona, ampak tudi postavlja vaše delovanje za trajen uspeh na vse bolj konkurenčnih trgih.