1. Predstavitev
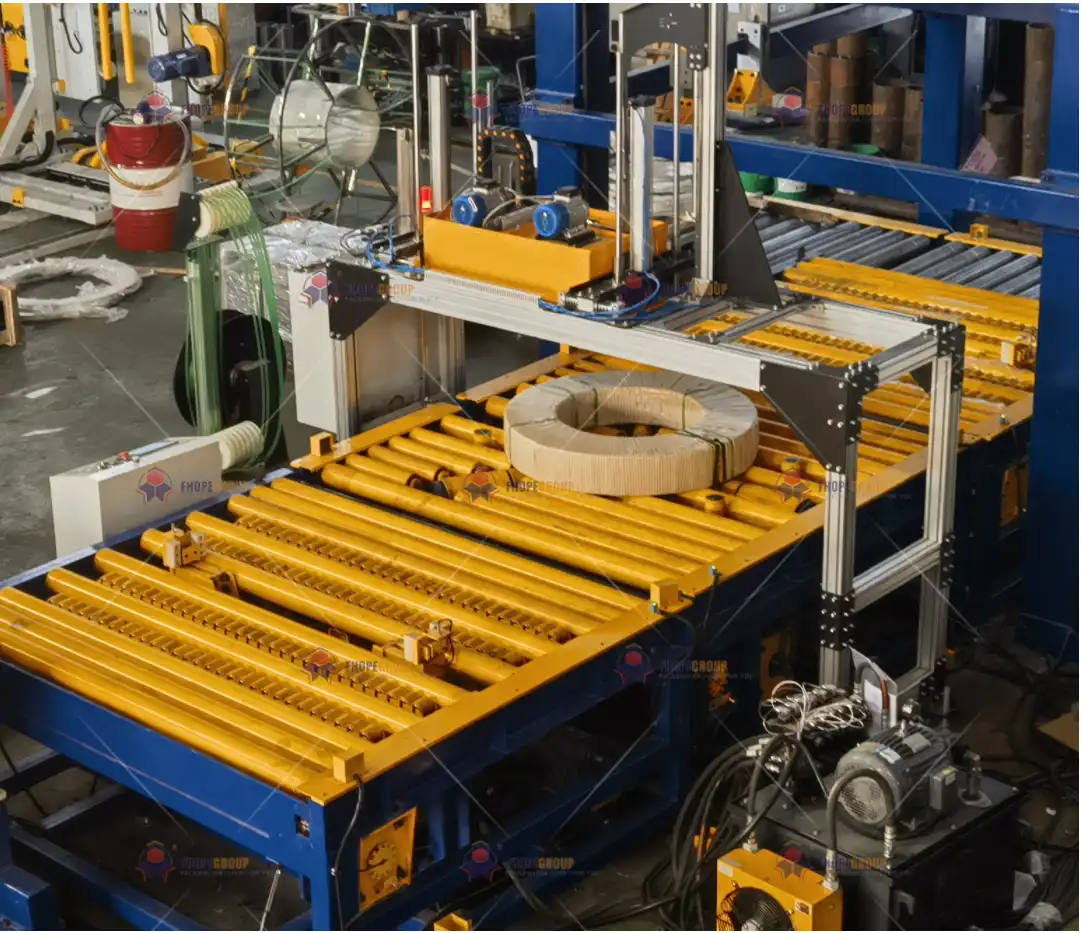
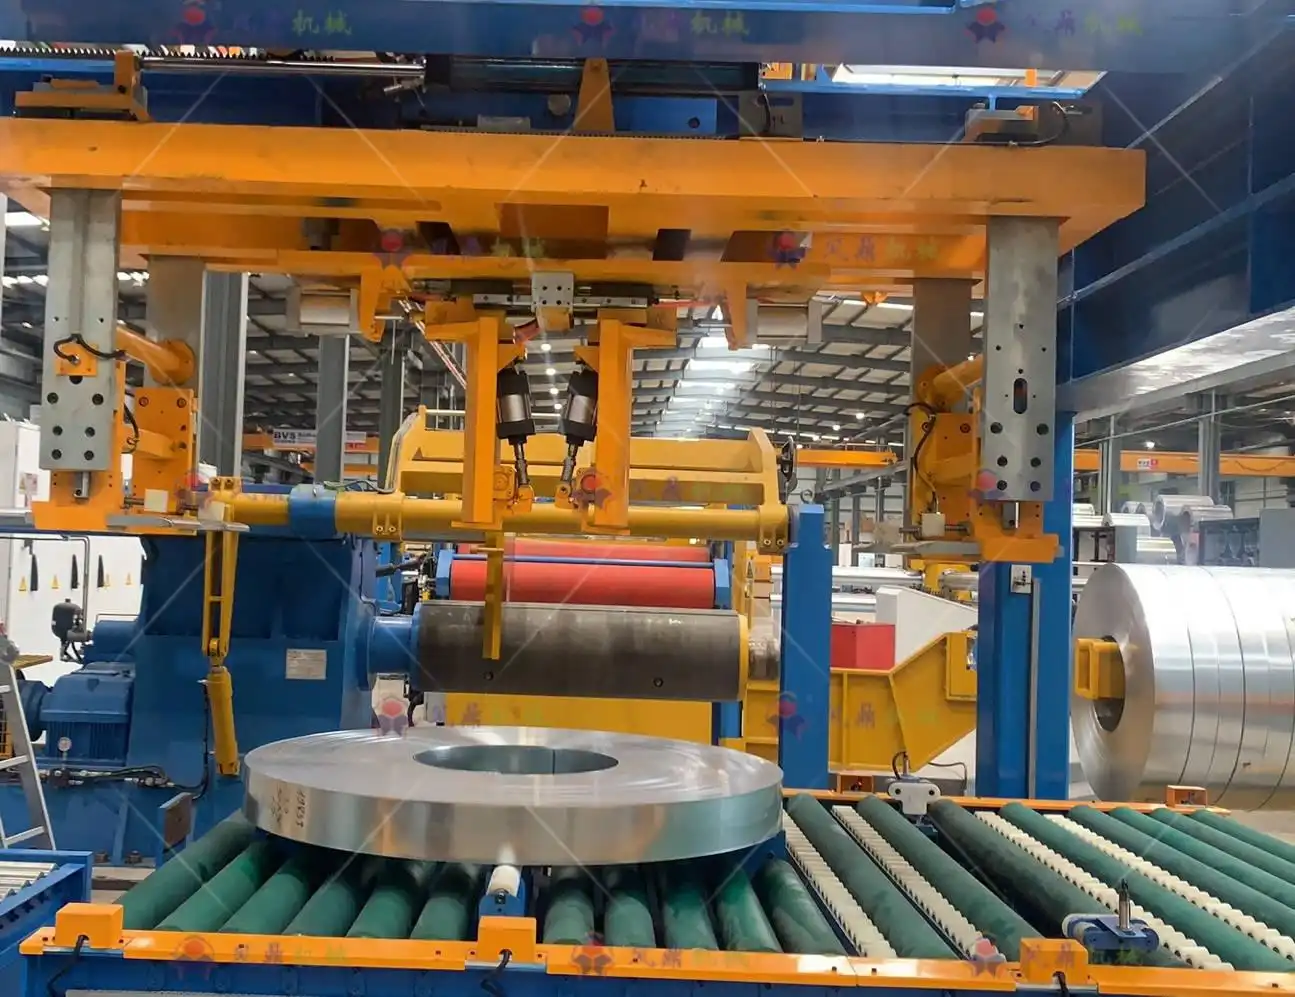
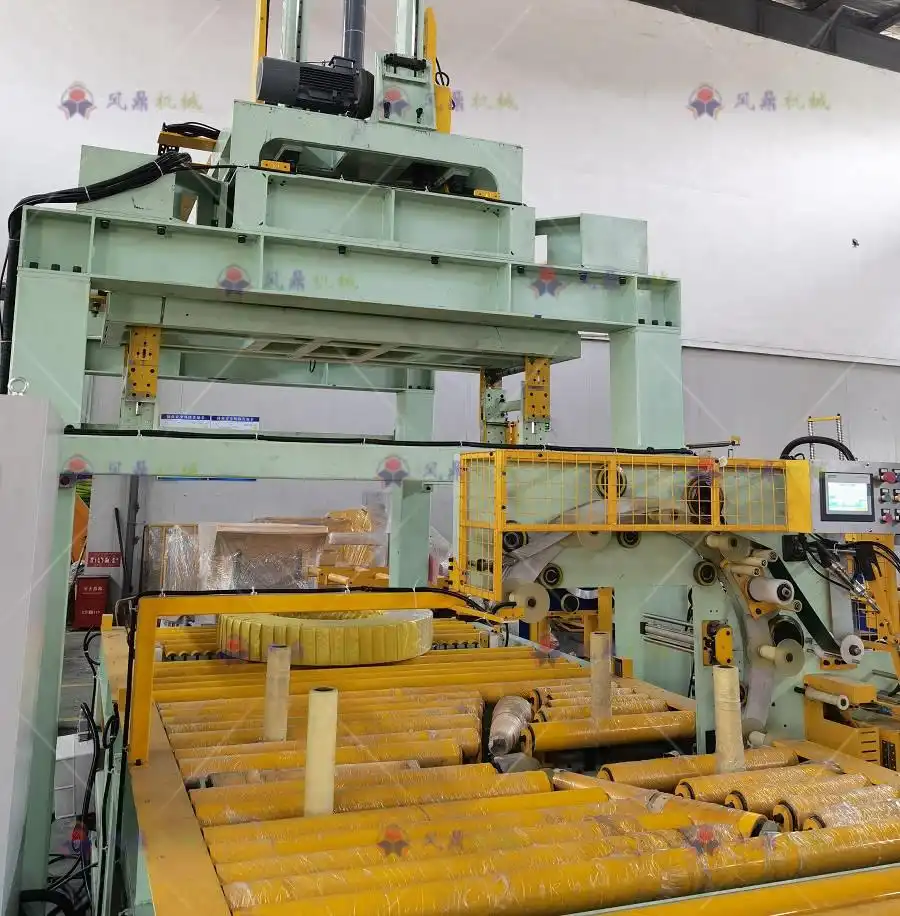
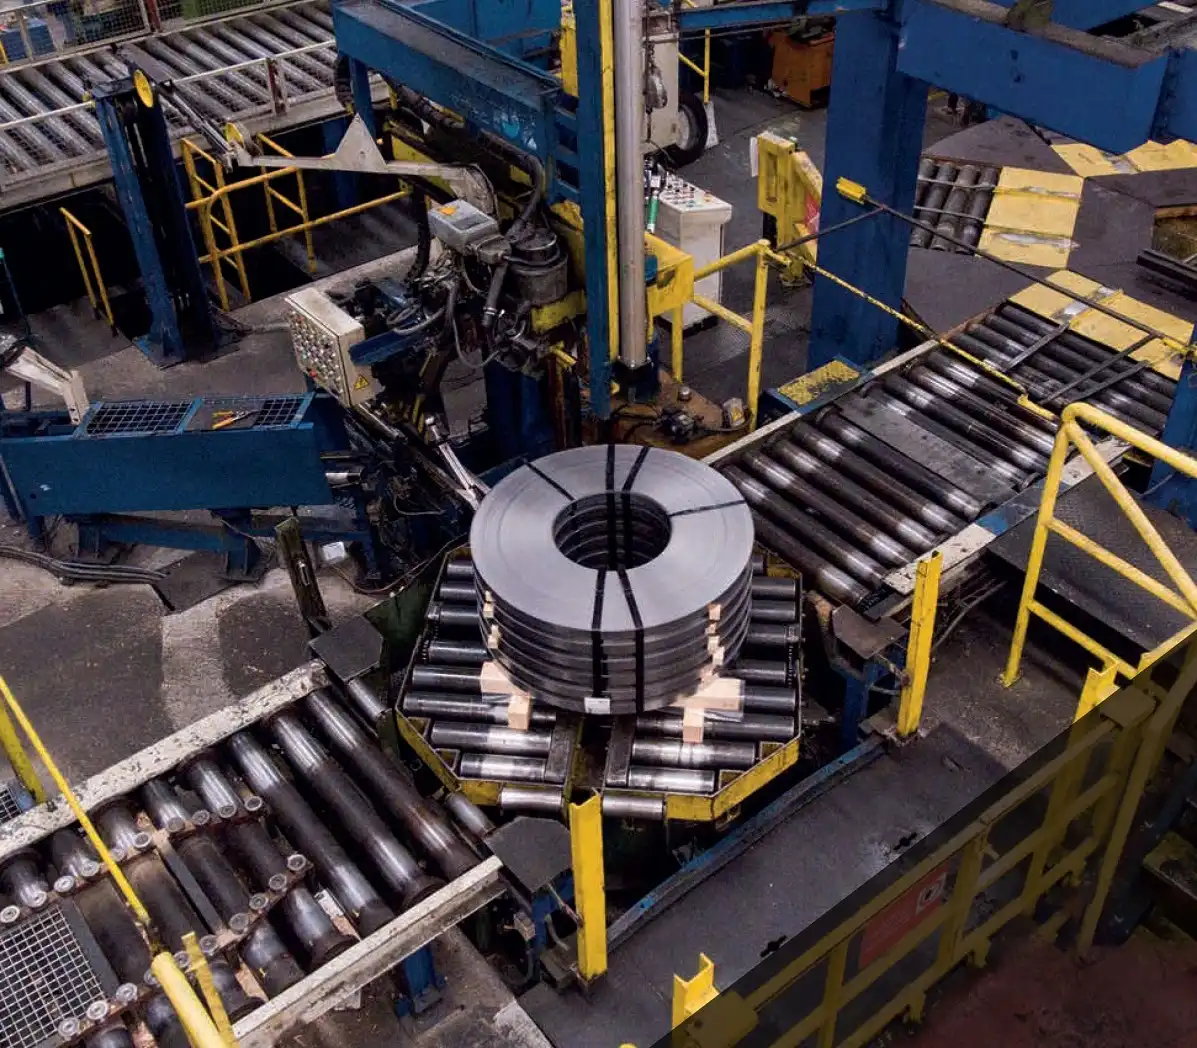
Pri proizvodnji pakirnih linij za jeklene tuljave – ki običajno vključujejo stroj za pakiranje tuljav, stroj za povezovanje tuljav in stroj za zlaganje tuljav – igra končna obdelava ključno vlogo tako z vidika estetike kot funkcionalnosti. Faza končne obdelave ima za cilj doseči več ciljev:
- Korozijska zaščita: Jeklene komponente, zlasti v vlažnem ali korozivnem okolju, zahtevajo napredne premaze, ki ščitijo pred rjo, luknjami in obrabo.
- Mehanska vzdržljivost: Zaščitni zaključki morajo prenesti stalne udarce, trenje, temperaturna nihanja in ravnanje s hidravličnimi ali motornimi sistemi.
- Varnost in identifikacija: Pravilno označevanje kablov, pnevmatskih cevi in kritičnih komponent zagotavlja skladnost z mednarodnimi normami in poenostavlja prihodnje vzdrževanje.
la maquina de línea automática de envasado de bobinas con sistema de apilado de bobinas
Ta dokument ponuja celovit pregled postopkov dodelave za linijo za pakiranje tuljav. S poudarkom na sodobnih pristopih k izdelavi opisuje pripravo površine, nanašanje premazov, standarde označevanja, končne preglede in strategije upravljanja življenjskega cikla, ki zagotavljajo dolgo življenjsko dobo. Ta postopek dodelave, ki temelji na smernicah iz standardov ISO 12944 (zaščita jeklenih konstrukcij pred korozijo), IEC 60445 (identifikacija prevodnikov) in EN 60204-1 (električna varnost v strojih), je zasnovan tako, da izpolnjuje stroge industrijske standarde.
2. Zaščitni premazi in priprave površin
2.1 Izbira pravega premaznega sistema
Skrbno izbran sistem prevleke je ključnega pomena za preprečevanje rje in optimizacijo delovanja linije za pakiranje v zvitkih v njeni življenjski dobi. Na splošno so te vrstice izpostavljene:
- Vlaga in vlažnost: Možna infiltracija v proizvodne hale ali območja pošiljanja.
- Mehanska obraba1: Pogost stik s tuljavami, transportnimi valji in napravami za vezanje.
- Kemična izpostavljenost: Možna izpostavljenost mazivom, čistilnim sredstvom ali onesnaževalcem v zraku.
Tipičen večplastni sistem vključuje:
-
Epoksidni temeljni premaz, bogat s cinkom 2
- Vsebnost cinka: Vsaj 80 % (v skladu z ISO 3549), nudi galvansko zaščito.
- Odpornost na pršenje soli: Doseganje ≥2,000 ur v testih ASTM B117.
- Trdnost oprijema: Običajno preizkušeno na ≥15 MPa (metoda ASTM D4541 pull-off).
-
Vmesni premaz (neobvezno)
- Včasih je dodan epoksidni vmesni premaz, da izboljša celotno zgradbo filma ali zagotovi dodatno kemično odpornost.
- Pomaga premostiti morebitne mikropore v temeljnem premazu.
-
Poliuretanski (PU) zaključni premaz 3
- Izbrano zaradi vrhunskih vremenskih lastnosti: testirano v QUV komorah (ASTM D4587) z ΔE ≤1.5 po 3,000 urah.
- Zelo odporen proti bledenju in kredi na prostem ali v okoljih z intenzivnim UV žarkom.
V določenih odsekih z veliko obrabo – kot so tirnice za prenos tuljav ali pogoni tekočih trakov – se lahko uporabijo dodatni mazalni filmi (npr. trdna maziva na osnovi molibdenovega disulfida s koeficienti trenja ≤0.08).
2.2 Standardi za pripravo površine
Tudi najboljši premazni sistemi lahko odpovejo, če podlaga ni pravilno pripravljena. Standard ISO 8501-1 opisuje stopnje čistoče, od brušenja z žično ščetko do skoraj belega kovinskega peskanja (Sa2.5 ali Sa3). Pogosti koraki vključujejo:
-
Razmaščevanje in čiščenje
- Alkalne raztopine (pH ~9.2) ali biorazgradljivi detergenti odstranijo olja, rezalne tekočine ali druge onesnaževalce.
- Tlačno pranje ali ročno čiščenje zagotavlja, da so reže na varjenih območjih brez ostankov.
-
Brusilno peskanje
- Doseganje končne obdelave Sa2.5 (ISO 8501-1) s površinsko hrapavostjo Rz 30–50 μm (ISO 8503-2) za spodbujanje mehanskega oprijema.
- Običajni mediji vključujejo granat ali aluminijev oksid; velikost zrna je izbrana tako, da ustvari želeni profil hrapavosti brez pretiranega stanjšanja podlage.
-
Fosfatiranje ali pasiviranje
- Za večjo odpornost proti koroziji se lahko uporabi obdelava s fosfatom na osnovi cinka.
- Ta mikrokristalna plast zagotavlja tesno vez med podlago in temeljnim premazom.
Ko je podlaga pripravljena, je pred nanosom premaza ključnega pomena nadzorovati okoljske pogoje . Relativna vlažnost mora biti pod 70 %, temperatura jekla pa vsaj 3 °C nad rosiščem, da se prepreči bliskovita rjavenje.
3. Strojni normativi za dodelavo
3.1 Debelina nanosa in nanos
-
Nadzor debeline filma :
- Primer: 60±10 μm
- Plašč: 80±15 μm
Skupaj skupna debelina običajno pade v območje 140–160 μm, kot je opredeljeno z ISO 19840 (merjenje debeline suhega filma).
-
Metode uporabe :
- Brezzračno pršenje (npr. sistemi Graco XRT) za široko pokritost na velikih okvirjih.
- Elektrostatični ali rotacijski atomizer (npr. Ransburg) za kompleksne geometrije, ki zagotavljajo enakomerno nanašanje in minimalno prekomerno škropljenje.
- Robotsko podprto škropljenje z uporabo robotike ABB ali KUKA, kar je koristno za dosledno pokrivanje več ukrivljenih površin in ozkih kotov.
-
Postopki strjevanja :
- Premazi pogosto zahtevajo nadzorovano temperaturo strjevanja (80±5°C) v okolju z nizko vlažnostjo.
- Infrardeče strjevanje ali utrjevanje s prisilnim zrakom pospeši zamreženje, kar zagotavlja enakomerno trdoto in oprijem.
3.2 Označevanje kablov in pnevmatskih cevi
Po vseh linijah za pakiranje tuljav več kablov in zračnih cevi napaja motorje, solenoide, senzorje in krmilnike. Jasno, trajno označevanje je ključnega pomena za vzdrževanje in varnost:
-
Lasersko jedkanje
- Graviranje identifikatorjev kablov (npr. 0.2 mm globine) na polimerne ovoje izpolnjuje IEC 60445 barvne in označevalne kode.
- Ohranja čitljivost tudi po obrabi ali izpostavljenosti kemikalijam, pod pogojem, da je kabel ocenjen za prenašanje lokalne toplote laserja.
-
Oznake pnevmatske cevi
- Barvno kodirano ali besedilno označevanje (črnila, odporna na olje, preizkušena v skladu z ISO 14122-2) omogoča hitro identifikacijo tlačnih cevi v primerjavi z vakuumskimi ali izpušnimi cevmi.
- Ne sme zbledeti ali se luščiti po večkratnem upogibanju ali stiku z mazivi.
-
QR kode in črtne kode
- Nekateri proizvajalci vključujejo 2D kode za napredno sledljivost, povezovanje določenih kablov ali cevi z digitalnimi zapisi gradnje.
- Te kode so testirane s strojnim vidom, da se zagotovi najmanj 99.9-odstotna natančnost skeniranja.
4. Potek dela zaključnega postopka
4.1 Predobdelava površine
- čiščenje: Potopitev ali izpiranje komponent v kopeli detergenta pH 9.2.
- Fosfatiranje: Ustvarjanje sloja cinkovega fosfata za protikorozijski premaz.
4.2 Večslojni premaz
- Prvi premaz (Primer): Običajno z epoksidno formulacijo, bogato s cinkom.
- Drugi premaz (Nadlak ali vmesni + nadlak): doseže končno barvo, sijaj in zahtevano kemično odpornost.
- Preverjanje debeline: Orodja, kot je Elcometer 456 (vrtinčni tok ali magnetna indukcija) potrdite enakomerno pokritost znotraj ±25 μm navedene debeline.
4.3 Etiketiranje in označevanje
- Oštevilčenje kablov: Po logični shemi, ki je povezana z V/I ali risbami vezja PLC.
- Oznake za zračne cevi: Označevanje vsake vrstice z barvno kodiranimi črtami in besedilnimi podatki (stopnja tlaka, vrsta medija).
- Trajne nalepke in tablice z imeni: Uporaba nalepk, odpornih na UV žarke, testiranih pod pogoji ASTM G154, da se potrdi, da ni luščenja ali razbarvanja.
4.4 Celovit pregled
- Električna kontinuiteta in izolacija: Uporaba 500 V megaommetra za zagotovitev ≥100 MΩ (IEC 60243-1).
- Vizualni pregled: Preverjanje luknjic, povešenj, prekomernega škropljenja ali barvnih nepravilnosti (ASTM D5162 za zaznavanje počitnic).
- Test adhezije s prečnim rezom: Ocenjevanje adhezije premaza na 0-stopenjsko klasifikacijo (ISO 2409).
5. Nadzor kakovosti in dokumentacija
5.1 Medprocesna preverjanja kakovosti
Trden načrt upravljanja kakovosti vključuje kontrolne točke na vsakem kritičnem koraku:
| parameter | Način pregleda | Tehnični podatki | oprema |
|---|---|---|---|
| Adhezija premaza | Prečni rez / Pull-off | Stopnja 0 (ISO 2409) ali ≥15 MPa | Elcometer 107, Dolly tester |
| Čas zdravljenja | Test s trakom/nohtom | Nelepljivo v ≤2 urah, popolno strjevanje v ≤24h | Snemalnik sušenja BYK |
| Berljivost nalepk | Programska oprema Visual + OCR | ≥99.9 % natančnost prepoznave | Keyence CV-X |
| Izolacija kabla | Megohmmeter (500 V) | ≥ 100 MΩ | Megger MIT515 |
| Poroznost filma | Detektor počitnic | Nič prevodne "počitnice" | Nizkonapetostni gobasti tester |
Te vrednosti je mogoče prilagoditi posebnim zahtevam strank ali okoljskim zahtevam (npr. morsko okolje ali ekstremni temperaturni cikli).
5.2 Zdravje in varnost okolja
Sodobna proizvodnja poudarja trajnost in minimalne nevarne emisije:
- Nadzor emisij VOC: Skladnost z lokalnimi in regionalnimi predpisi. Na primer, na Kitajskem GB 30981-2020 določa VOC ≤50 g/m² za nekatere premaze.
- Čiščenje odpadne vode: Zagotavljanje pH 6.5–7.5 po kopeli za izpiranje, z vsebnostjo težkih kovin ≤0.5 ppm za zaščito vodnih virov.
- Varnost operaterja: Zaščitna oprema, ustrezno prezračevanje in dihalna oprema so bistveni za zmanjšanje tveganja vdihavanja med nanašanjem barve.
5.3 Dokumentacija in sledljivost
Vsi parametri končne obdelave – številke serij, raven vlažnosti, dnevniki datuma/časa – se beležijo v sistemu za izvajanje proizvodnje (MES), kot je Siemens Opcenter ali Rockwell FactoryTalk . Ta pristop omogoča:
- Sledljivost nazaj: Če pride do napake na terenu, je mogoče pridobiti originalno serijo barve in parametre nanosa.
- Statistični nadzor procesov: Analiza procesnih podatkov (debelina nanosa, temperatura, vlažnost) za prepoznavanje trendov in zmanjšanje odstopanj.
6. Upravljanje življenjskega cikla zaključka
6.1 Operativno vzdrževanje
Ko je linija za pakiranje v tuljave uvedena, ostaja celovitost prevleke ključnega pomena. Vzdrževalni ukrepi lahko vključujejo:
-
- Preverjanje ostružkov, luščenja ali znakov korozije pod filmom, zlasti okoli robov, ki so izpostavljeni mehanskim udarcem.
- Zgodnje odkrivanje manjših poškodb omogoča hitra popravila na kraju samem namesto obsežnega ponovnega premazovanja.
-
Elektrokemijska impedančna spektroskopija (EIS)
- Napredna tehnika merjenja uporovnih in kapacitivnih lastnosti prevleke, ki kaže na zgodnjo stopnjo degradacije.
- Frekvenčni pregledi (10 mHz do 100 kHz) razkrijejo infiltracijo ali delaminacijo precej pred vidnim rjavenjem.
-
- Prepoznavanje "vročih točk" ali območij razgradnje premaza na ogrevanih površinah; koristno, če določeni procesi v liniji potekajo pri povišanih temperaturah.
- Kamera s toplotno občutljivostjo ≤0.05 °C zagotavlja jasen kontrast za potencialna problematična območja.
6.2 Inteligentni sistemi za popravilo
Vrhunski obrati vključujejo avtomatsko ali polavtomatsko popravilo:
-
Robotski popravek
- Če strojni vid zazna odrgnine ali praske, robot za popravke samodejno ponovno razprši ustrezno barvo ali temeljni premaz.
- Natančnost pozicioniranja pri ±0.5 mm zagotavlja minimalno prekomerno škropljenje in enakomerno debelino popravila.
-
Letni pregledi puščanja pnevmatike
- Uporaba testiranja na osnovi helija (stopnja puščanja ≤1×10⁻⁶ Pa·m³/s) za kritične povezave.
- Zmanjša čas nedelovanja tako, da odkrije okvarjena tesnila, preden poslabšajo končno obdelavo ali mehansko funkcijo.
6.3 Digitalni dvojnik za napoved življenjske dobe premaza
Programska oprema, kot je ANSYS Sherlock, lahko simulira interakcije med mehanskim stresom, temperaturo in vlažnostjo ter napoveduje dolgoročno stanje premaza:
- Integracija podatkov: Vhodi senzorjev v živo o temperaturi, vlažnosti in uporabi delov napajajo simulacijski model.
- Napovedna opozorila: Model označuje intervale, ko premaz verjetno zahteva vzdrževanje ali ponovni nanos, kar zmanjša nenačrtovane izpade.
Poleg tega platforme AR (Augmented Reality) (npr. Microsoft HoloLens) prekrivajo podatke o obrabi prevleke v realnem času v vidnem polju operaterja, kar pospeši odpravljanje težav in izboljša varnost.
7. Zaključek
Končna obdelava v projektu pakirne linije tuljav je multidisciplinarni proces, ki uravnotežuje kemijo, strojništvo in digitalni nadzor, da se zagotovi dolgoročna operativna integriteta. Od najzgodnejših faz priprave površine do končnega označevanja in nadaljnjega upravljanja življenjskega cikla vsak korak urejajo strogi standardi, kot je ISO 12944 za zaščito pred korozijo.
-
Odkrijte strategije za zmanjšanje mehanske obrabe, s čimer zagotovite boljšo zmogljivost in dolgo življenjsko dobo opreme v proizvodnih linijah. ↩
-
Raziščite prednosti epoksi cinkovega temeljnega premaza, vključno z njegovo galvansko zaščito in odpornostjo proti koroziji, kar je ključnega pomena za dolgo življenjsko dobo v industriji. ↩
-
Spoznajte, kako poliuretanski (PU) zaključni premaz izboljša odpornost na vremenske vplive in dolgo življenjsko dobo, zaradi česar je idealen za zunanjo uporabo. ↩