Резюме
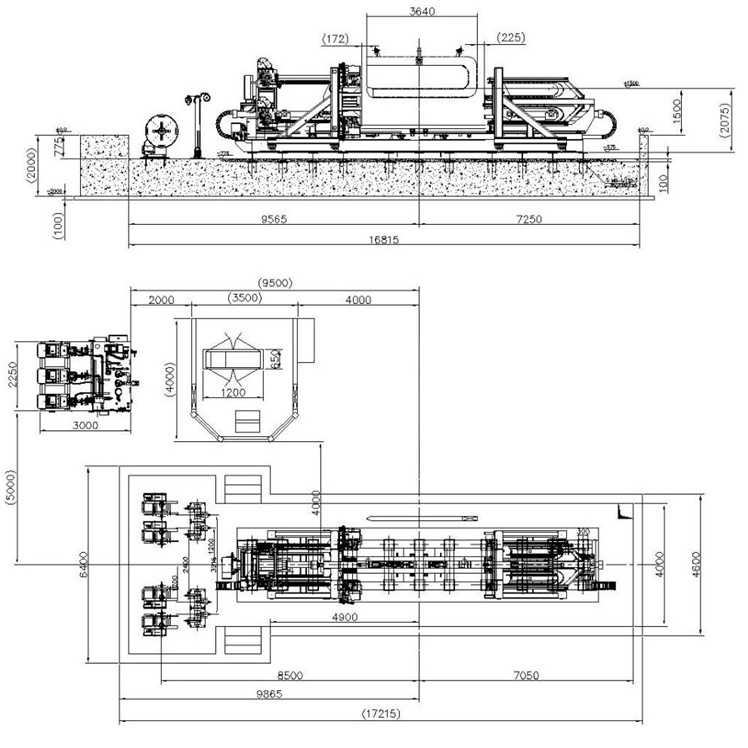
Машина для намотки полиуретановых воздушных труб с бобиной наматывает пневматическую трубу непосредственно с экструзионной линии на фланцевую катушку, а не в свободную, неподдерживаемую катушку. Намотчик поддерживает равномерное натяжение полотна, перемещает трубу бок о бок по ширине бобины, чтобы исключить перекрестную намотку, и автоматически переключает намотку на вторичную станцию, чтобы процесс экструзии на предыдущем участке проходил бесперебойно во время переналадки. В этом руководстве подробно описана компоновка машины, формулы расчета объемной вместимости бобины, динамика управления натяжением и критерии выбора режима работы, сравнивающие использование бобин и обмотанных катушек.
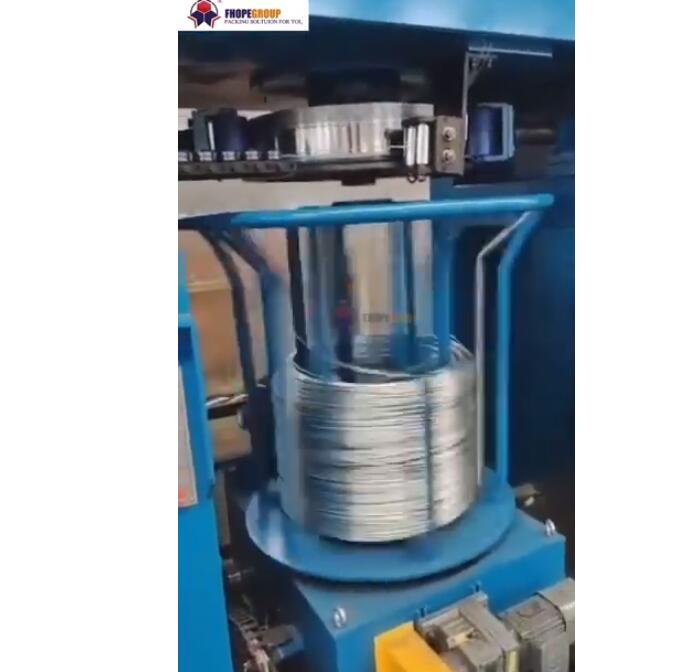
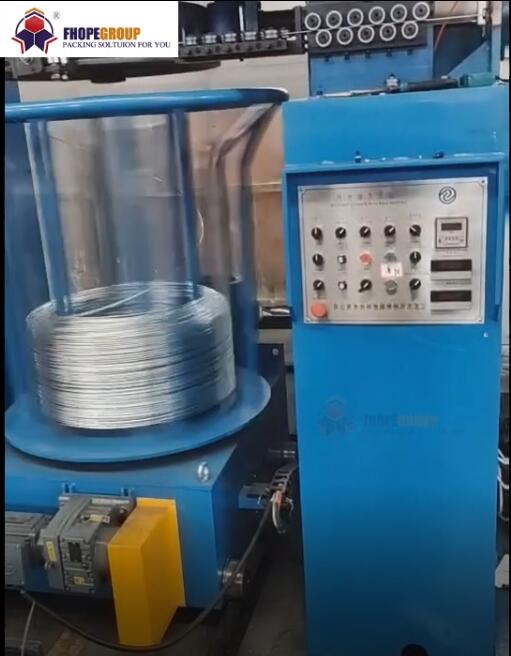
Каждая намоточная станция построена на прочном стальном каркасе с независимым приводным двигателем, консольным валом для бобины, прецизионными направляющими колесами с низким коэффициентом трения и механическим регулятором натяжения. Управление последовательностью работы станций осуществляется с помощью специального шкафа управления, оснащенного промышленными кнопками, индикаторными лампами и интерфейсом HMI. По мере того, как пневматическая полиуретановая трубка проходит через узел направляющих колес, она равномерно наматывается на приводной вал бобины, в то время как соседняя станция находится в режиме ожидания, готовая к переключению.
Содержание
- Зачем наматывать полиуретановую трубку на катушку?
- Как работает намотчик
- Вместимость шпульки: сколько метров
- Натяжение и качество укладки
- Катушка или обмотанная спираль
- Контрольный список выбора
- Безопасность
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Зачем наматывать полиуретановую трубку на катушку?
Полиуретановые (ПУ) и полиамидные (нейлоновые) пневматические трубки обладают высокой гибкостью, структурной упругостью и естественной упругой памятью. При намотке в свободные, бессердечниковые катушки непрерывная укладка часто приводит к перегибам, деформации под действием сжимающего веса и запутыванию внутренних катушек во время размотки на месте эксплуатации.
Намотка на жесткую бобину с фланцем механически фиксирует каждый виток, предотвращает смятие слоев во время транспортировки и позволяет конечным пользователям плавно разматывать необходимую длину на стандартных разматывающих устройствах без разматывания всей упаковки. Непрерывные отрезки — например, 100 м и более пневматической трубки малого диаметра — обеспечивают наибольшую окупаемость инвестиций при упаковке на бобины. И наоборот, короткие пучки трубок для потребителей остаются более экономичными в виде обвязанных свободных рулонов.
Как работает намотчик
- Feed: Труба поступает в намоточную машину из экструзионной линии, расположенной после ванны водяного охлаждения и тянущего устройства, или из основного барабана при вторичной перемотке.
- Плотность: Регулируемые направляющие колеса и специальный натяжитель поддерживают заданную силу натяжения, предотвращая провисание без пластического растяжения стенки трубы.
- Траверс: Автоматизированный механический или сервоприводной механизм равномерно укладывает трубку по всей ширине бобины, послойно, виток за витком, с точным согласованием шага.
- Синхронизация скорости: Частотно-регулируемый преобразователь непрерывно регулирует скорость вращения вала по мере увеличения диаметра намотки, согласовывая ее со скоростью тяговой линии. Точная синхронизация по положению рычага натяжителя или активной системе обратной связи по натяжению с обратной связью подтверждается в ходе подготовки технического предложения.
- Непрерывная переналадка: Встроенный ПЛК отслеживает непрерывную линейную длину. При достижении заданной целевой длины труба зажимается и обрезается, после чего линия немедленно перенаправляется на другую намоточную станцию, не останавливая экструзию на предыдущем участке.
- Разгрузить: Готовая катушка закрепляется на внешнем конце, механически отсоединяется от консольного вала и переносится на упаковку.
Система работает под централизованным управлением ПЛК и ЧМИ с возможностью выбора автоматического и ручного режимов [рейтинг производителя]. Встроенные датчики непрерывно отслеживают положение трубки и состояние подачи, а автоматические диагностические процедуры активируют визуальные и звуковые сигналы тревоги при потере натяжения или сбоях в процессе [рейтинг производителя].
Вместимость шпульки: сколько метров
Теоретическая несущая способность фланцевого цилиндрического патрубка определяется геометрией патрубка и наружным диаметром трубы:
- Количество оборотов на слой = ширина перемещения ÷ внешний диаметр трубы
- Слои = (диаметр фланца − диаметр сердечника) ÷ 2 ÷ наружный диаметр трубки
- Общая длина ≈ 3.14 × средний диаметр × количество витков на слой × количество слоев
Где: Средний диаметр = (диаметр фланца + диаметр сердечника) ÷ 2.
Приведенный ниже расчет иллюстрирует пропускную способность трубы диаметром 8 мм, намотанной на катушку с сердечником диаметром 200 мм, диаметром фланца 400 мм и шириной поперечного сечения 300 мм (только в качестве иллюстративного примера):
| Проверка | Расчет | Результат |
|---|---|---|
| Количество оборотов на слой | 300 ÷ 8 | Получается 37 |
| Слои | (400 − 200) ÷ 2 ÷ 8 | 12 слои |
| Общее количество оборотов | 37 × 12 | Получается 444 |
| Средний диаметр | (400 + 200) ÷ 2 | 300 мм (0.3 м) |
| Общая длина | 3.14 × 0.3 м × 444 | о 418 m |
| Время заполнения при скорости 30 м/мин | 418 ÷ 30 | о 14 мин. |
Время цикла наполнения определяет частоту перекачки на станции и устанавливает временной интервал, доступный оператору для разжима, выгрузки готовой катушки и загрузки пустого сердечника бобины. На практике полезная емкость немного ниже теоретических максимумов, поскольку для предотвращения просыпания материала с края самого внешнего слоя требуется зазор под краем фланца. Окончательные размеры сердечника бобины, фланца и направляющей проверяются при составлении коммерческого предложения.
Натяжение и качество укладки
Поддержание калиброванного натяжения трубопровода и кинематики перемещения напрямую влияет на целостность конструкции и допуски на размеры труб:
- Недостаточное натяжение: Витки лески теряют сцепление между слоями, что приводит к образованию рыхлых пучков, которые стягиваются, провисают или сминаются при высокоскоростном разматывании.
- Чрезмерное напряжение: Мягкая эластомерная полиуретановая трубка удлиняется в осевом направлении под воздействием чрезмерного растяжения, уменьшая свой внешний диаметр и толщину стенки. Это изменение размеров может привести к протечкам трубки или ее вырыванию из прецизионных пневматических быстроразъемных фитингов.
- Несоответствие угла наклона траверсы: Неправильная скорость перемещения относительно частоты вращения вала приводит к перекрытию витков, зазорам и локальным бочкообразным выпуклостям по всей длине перемещения катушки.
Натяжение намотки должно быть отрегулировано в соответствии с маркой полимера трубки, твердостью по дюрометру и толщиной стенки. При настройке новых производственных профилей необходимо проверять стабильность размеров наружного диаметра как на начальных витках внутреннего сердечника, так и на витках наружного слоя.
Катушка или обмотанная спираль
Выбор между намоточными машинами и машинами для намотки в свободную катушку зависит от желаемого способа упаковки и требований к последующей вторичной упаковке:
| Параметр | Двухстанционная намотчица шпулек | Система намотки и обвязки рулонов (серия FCL) |
|---|---|---|
| Формат упаковки | Жесткая катушка/шпулька с фланцем | Беспроводная катушка с обмоткой |
| Размеры упаковки | Конфигурация определяется чертежом бобины и подтверждается при составлении коммерческого предложения. | Внутренний диаметр 100–300 мм, внешний диаметр 300–400 мм, ширина 100 мм. |
| Свернутая оболочка (семейство FCL) | Пользовательская геометрия шпули | Наружный диаметр рулона 200–600 мм, внутренний диаметр 180–250 мм, высота 40–140 мм [маркировка производителя] |
| Вес готовой упаковки | Зависит от размеров катушки. | 8-50 кг |
| Пересадка на станцию | Непрерывное двухпозиционное механическое переключение | Двухколесная система непрерывной намотки с пневматическим разрядом [маркировка производителя] |
| Обработка упаковочных материалов | Прямая намотка | Стретч-пленка (ПВХ/ПЭ/ПП, толщина 25 мкм, ширина 50–70 мм) с пневматической подачей пленки [рейтинг производителя] |
| Операции по переработке | Маркировка фланцев, упаковка в картонные коробки. | Обвязка наружного диаметра, стретч-пленка по периметру, роботизированная паллетизация |
Примечание: Скорость цикла 18–35 с на катушку, скорость вращения до 100 об/мин и характеристики питания 380 В 60 Гц 3P относятся исключительно к автономному устройству для намотки свободных катушек FCL [номинальные характеристики производителя]. Двухпозиционное устройство для намотки бобин работает непрерывно, синхронизированное со скоростью экструзионной линии на входе.
Контрольный список выбора
- Технические характеристики труб: Полимерная подложка (ПУ, нейлон, ПЭ, фторполимер) и точные допуски по внешнему и внутреннему диаметру.
- Геометрия шпули: Целевая длина на бобину, внешний диаметр фланца, диаметр сердечника и общая ширина перемещения зависят от оборудования для размотки лески, используемого вашим заказчиком.
- Скорость тяги линии: Минимальная и максимальная рабочая скорость экструзионной линии (м/мин).
- Требования к автоматизации: Автоматический двухпозиционный подсчет длины, автоматическая пневматическая резка и механизмы поджимания хвоста.
- Конфигурация станции: Однопозиционная конструкция (требующая линейного аккумулятора) против двухпозиционной системы непрерывного переключения для предотвращения остановок экструзионной линии.
- Интерфейс вторичной упаковки: Требования к защитным заглушкам для фланцев, гофрированным картонным коробкам или паллетировочным ячейкам.
Безопасность
Оборудование спроектировано в полном соответствии с европейскими гармонизированными стандартами безопасности:
- EN ISO 12100:2010: Принципы оценки и снижения рисков при проектировании промышленного оборудования.
- ЕН 415-10: Общие требования безопасности для упаковочных машин и связанных с ними вспомогательных устройств для обработки грузов.
- ЕН 60204-1: Требования к электробезопасности, изоляции и заземлению промышленных машин.
К основным эксплуатационным опасностям относятся высокоскоростное вращательное воздействие на вал привода бобины и механические защемления между направляющими роликами входящей трубки и перемещающимися каретками. Каждая станция оборудована блокируемыми периметральными ограждениями, барьерами с низким коэффициентом трения и двухканальными кнопками аварийной остановки категории 4, расположенными на обеих рабочих местах оператора.
Часто задаваемые вопросы по инженерным вопросам
В: Какие материалы трубок можно наматывать на двухпозиционную бобину? О: Система работает с термопластичным полиуретаном (ПУ), полиамидом/нейлоном (ПА6, ПА11, ПА12), полиэтиленом (ПЭ) и гибкими пневматическими трубками из ПВХ.
В: Нужно ли экструзионной линии останавливаться или замедляться во время смены бобины? О: Нет. Намоточная машина автоматически переключает подачу трубки на вторичный вал для пустой бобины при достижении запрограммированной длины партии, что позволяет экструзионной линии работать с постоянной скоростью.
В: Как рассчитывается фактическая вместимость упаковки для катушек нестандартных размеров?
А: Примените формулу объемного измерения: Length ≈ 3.14 × [(Flange Diameter + Core Diameter) ÷ 2] × [Traverse Width ÷ Tube OD] × [(Flange Diameter − Core Diameter) ÷ (2 × Tube OD)]Для обеспечения зазора между фланцем и ободком обычно вычитается запас прочности в 5–10%.
В: Можно ли адаптировать эту машину для производства бессердечниковых обмоточных рулонов? О: Для производства бессердечниковых обмоточных рулонов требуется горизонтальная машина для намотки и обвязки серии FCL, которая оснащена складными оправками и встроенными пневматическими обвязочными узлами, а не фланцевыми валами для катушек.
Следующий шаг
- Предоставьте ваши технические параметры: Укажите наружный и внутренний диаметр труб, скорость экструзионной линии и чертежи целевой бобины и отправьте их по адресу info@fhopepack.com.
- Инженерное предложение: Наша инженерная группа рассчитывает ограничения по крутящему моменту, передаточные числа редуктора и кинематику переключения станций.
- Официальная цитата: Получите подробный чертеж компоновки оборудования, спецификацию функциональных требований и официальное коммерческое предложение в течение 24 часов.
Связанное чтение
- Автоматический шлангонамотчик
- Обмотчик шлангов FPH-200
- Видеообзор машины для упаковки шлангов в бухты
Источники
- Технические характеристики автоматического трубоукладчика FHOPE FCL100 / FCL-H300
- Технические характеристики автоматической машины для намотки и обвязки труб FHOPE FCL-200 / FCL-H600
- ЕН ИСО 12100:2010; ЕН 415-10; EN 60204-1 Стандарты безопасности машинного оборудования
- Технические характеристики двухстанционной станции намотки бобин для промышленных полиуретановых трубок
Последнее обновление: 26.05.2026