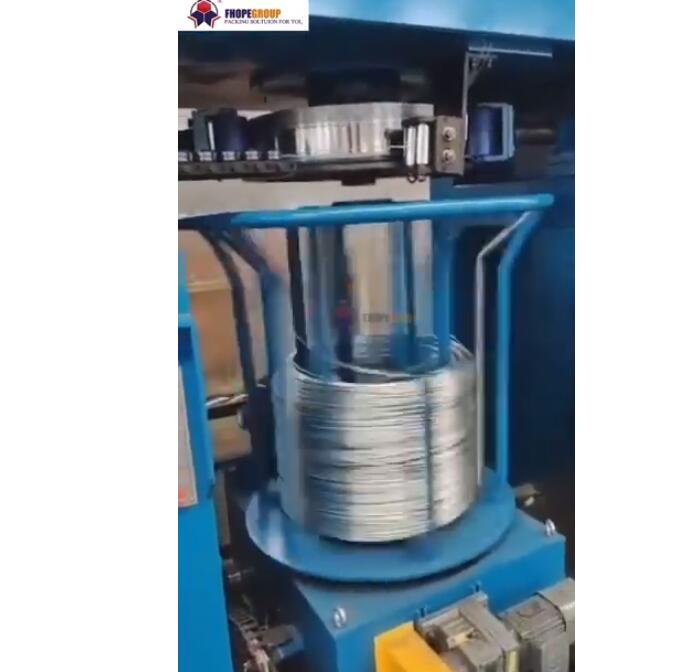
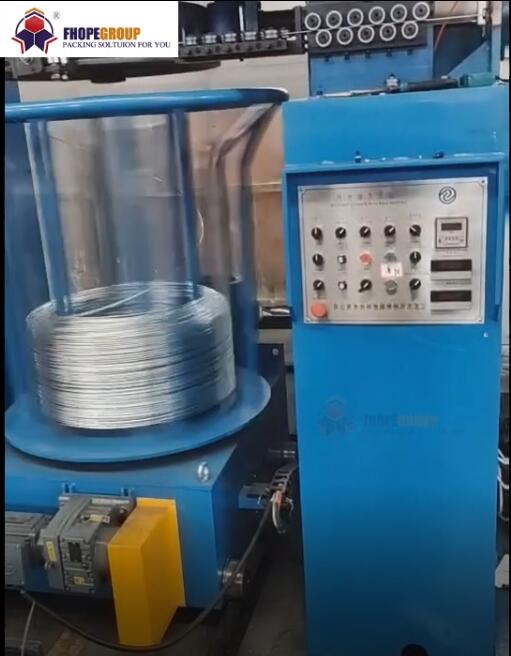
Краткое описание. Станок для намотки и обвязки стальной проволоки наматывает проволоку в катушку заданной длины, обрезает её и обвязывает катушку через ушко. На видеозаписи длиной около 198 секунд показаны два цикла намотки на жёлтой звёздообразной намоточной головке в синей рамке и держатель, убирающий катушку. В нашем аналогичном решении каждая катушка обвязывается в 2-4 местах полипропиленовой лентой толщиной 8-10 мм.
Содержание
- Что показано в видеоролике, по порядку.
- Время цикла на клипе
- Как работает намоточная и обвязочная машина
- данные по обвязке проволочных катушек
- Такт-чек
- Контрольный список для выбора станка для намотки проволоки.
- Контроль и безопасность
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Что показано в видеоролике, по порядку.
Станок имеет прочную стальную раму синего цвета, расположенную за синим защитным ограждением. Желтая звездообразная намоточная головка установлена на редукторном двигателе, а вокруг нее расположены желтые направляющие рычаги. Сбоку находится серый шкаф управления с рядом кнопок и кнопкой аварийной остановки.
- от 0 до примерно 18 секунд. На намоточной головке лежит моток блестящей стальной проволоки, видимый сквозь забор. Ничего не движется.
- Примерно от 24 до 42 секунд. Держатель в желтой одежде поднимает катушку, перемещает ее и опускает на следующей станции.
- Примерно от 48 до 54 секунд. Новый конец проволоки подается от направляющих колес на намоточную головку, и направляющие рычаги смыкаются.
- Примерно от 60 до 78 секунд. Головка вращается, и проволока наматывается плотными витками. Ближе к концу проволока обрезается, и держатель принимает катушку.
- Примерно 84 с. Готовая катушка располагается на стороне разгрузки, и головка снова оказывается пустой.
- Примерно от 90 до 102 секунд. Машина стоит неподвижно, на жёлтой опоре находится проволочная катушка.
- Примерно от 108 до 174 секунд. Происходит второй цикл. Проволока втягивается, головка вращается быстрее, и катушка растет слой за слоем.
- Примерно от 180 до 198 секунд. Держатель опускается на готовую катушку, захватывает ее и снимает с головки.
Время цикла на клипе
| Наступите на зажим | Временное окно | Длительность |
|---|---|---|
| Катушка поднимается и перемещается держателем. | примерно от 24 до 42 секунд | около 18 с |
| Конец провода надет на голову | примерно от 48 до 54 секунд | около 6 с |
| Обрезка обмотки, первая катушка | примерно от 60 до 78 секунд | около 18 с |
| Намотка, вторая катушка | примерно от 108 до 174 секунд | около 66 с |
| Катушка была захвачена и поднята. | примерно от 180 до 198 секунд | около 18 с |
Указанное время соответствует кадрам с интервалом в 6 секунд, и видеоклип может быть отредактирован. Показаны шаги в последовательности, а не заявленное время цикла.
Как работает намоточная и обвязочная машина
Сначала провод проходит мимо счетчика метров. Его верхнее и нижнее колеса измеряют длину с точностью до сантиметра и передают сигнал на резак и намоточную головку. Односторонний подшипник предотвращает обратное движение провода.
Намоточная головка перемещается вверх и вниз, захватывая конец проволоки и фиксируя его в начале. Она открывается и закрывается автоматически, а сервопривод наматывает проволоку в катушку правильной формы. Когда счетчик достигает заданной длины, режущий механизм обрезает проволоку.
Затем сервоприводной держатель зажимает катушку и перемещает ее на станцию обвязки. Там катушка обвязывается через ушко в 2-4 местах полипропиленовой лентой, соединенной методом сварки трением.
| часть | Что она делает |
|---|---|
| Счетчик метра | Измеряет длину проволоки с точностью до сантиметра. |
| Намоточная головка | Берёт конец проволоки, наматывает катушку, размыкает, чтобы освободить. |
| Автоматический резак | Обрезает проволоку на заданной длине |
| Держатель сервопривода | Зажимает катушку и перемещает ее для обвязки. |
| Ремень с прозрачными отверстиями | Обвязывает катушку в 2-4 местах. |
| Развертывание ремня PP | Обеспечивает хранение и подачу ремня с необходимой скоростью. |
данные по обвязке проволочных катушек
| Узел обвязки | Параметр |
|---|---|
| Тип ремешка | PP |
| Ширина ремешка | 8 к 10 мм |
| Толщина ремня | 0.8 мм |
| Совместный | Сварка трением |
| Совместная позиция | Передняя часть катушки проволоки |
| Совместная прочность | примерно 75-80% разрывной нагрузки ремня |
| Места для ремней | от 2 до 4 на катушку |
| Управление | Сенсорный экран, ПЛК и сервоприводы |
На сенсорном экране оператор устанавливает скорость намотки, длину проволоки и сигналы тревоги. Параметры размера катушки, длины и диаметра проволоки можно изменять на экране во время работы станка.
Такт-чек
Для наглядной линии рисунка, где одна катушка наматывается каждые 120 секунд, намотка, резка и перенос держателя должны уложиться в 120 секунд. На зажиме намотка второй катушки занимает около 66 секунд.
В процессе работы обвязочный станок обрабатывает предыдущую катушку, пока наматывается следующая, при этом темп задает тот, кто работает медленнее. Затем мы устанавливаем количество обвязочных лент таким образом, чтобы время обвязки не превышало время намотки.
Контрольный список для выбора станка для намотки проволоки.
- Диаметр и марка проволоки.
- Длина или вес катушки, а также внутренний и внешний диаметры катушки.
- Скорость линейного движения волочильной машины.
- Количество ремешка на катушку: от 2 до 4.
- Обработка рулонов после обвязки: конвейер, крюк или поддон.
Контроль и безопасность
На видео никто не заходит за ограждение, пока голова поворачивается, а держатель перемещается. Поворачивающаяся голова, резак и держатель двигаются без предупреждения, и человек внутри ограждения — это тот, кого нужно вывести из строя. Мы огораживаем камеру и блокируем ворота.
Остановите, изолируйте и заблокируйте станок, прежде чем кто-либо заправит новый конец проволоки, распутает запутанную леску на головке или заменит катушку ленты. Аварийная остановка на шкафу мгновенно останавливает головку и держатель.
Применяемые стандарты зависят от целевого рынка. Для рынков Центральной и Восточной Европы стандарт ISO 12100 устанавливает метод оценки рисков, а стандарт EN 415-10 охватывает общие требования к упаковочным машинам, определяя защитные ограждения и устройство остановки.
Часто задаваемые вопросы по инженерным вопросам
В: Как станок определяет момент обрезки провода? О: Счетчик метров измеряет длину провода с точностью до сантиметра, и режущий механизм срабатывает, когда достигается заданная длина.
В: Сколько ремешков наматывается на каждую катушку? О: От 2 до 4, задается в программе, с полипропиленовым ремешком толщиной от 8 до 10 мм.
В: Насколько прочно соединение ремня? О: Соединение, выполненное методом сварки трением, выдерживает примерно 75-80% разрывной нагрузки ремня.
Следующий шаг
Расчет размеров машины для намотки и обвязки стальной проволоки производится в три этапа:
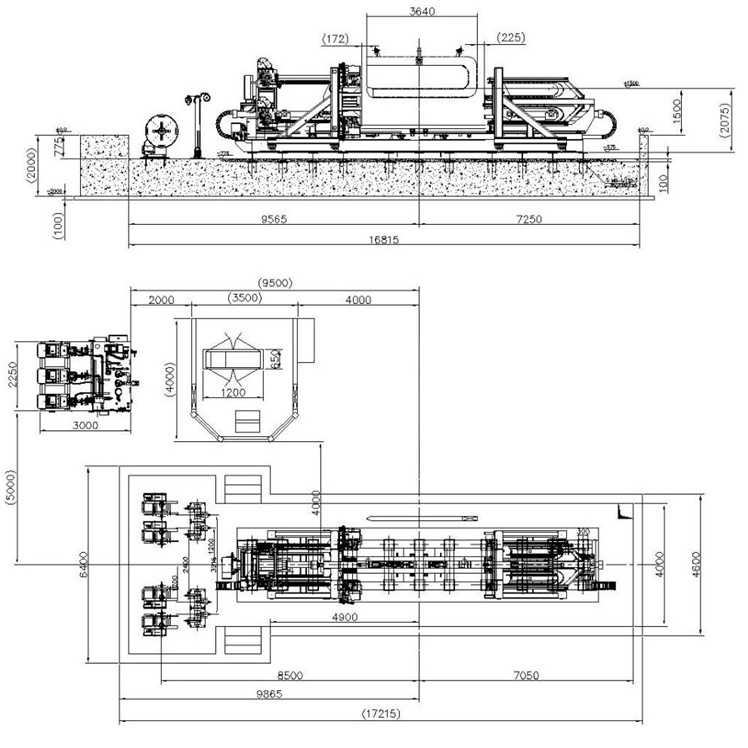
- Предоставьте свой чертеж планировки. с учетом размеров проволоки, размеров катушки и скорости вращения линии, info@fhopepack.com.
- Получите предложение в течение 48 часов.с расположением намотчика, схемой обвязки и проверкой цикла.
- Заказать обследование объекта Таким образом, мы подтверждаем чертеж, площадь помещения и наличие ограждения для камеры.
Связанное чтение
- Горизонтальная машина для намотки и обвязки стальной проволоки
- Автоматический намотчик проволоки
- Уплотнение и обвязка рулонов проволоки
Источники
- Технические характеристики станка и данные о ремнях: Страница товара: машина для намотки и обвязки стальной проволоки
- Время покадровой съемки: время показа кадров взято из видеоролика, интервал между кадрами — 6 секунды.
- Машина в действии: видео на YouTube
- Область применения стандартов: ISO 12100: 2010, EN 415-10: 2014
Последнее обновление: 21.09.2026