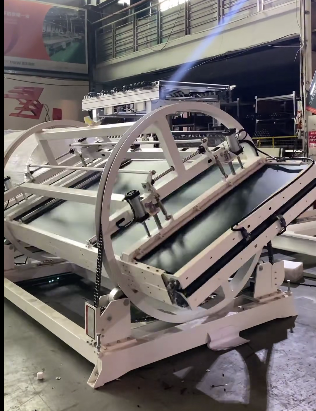
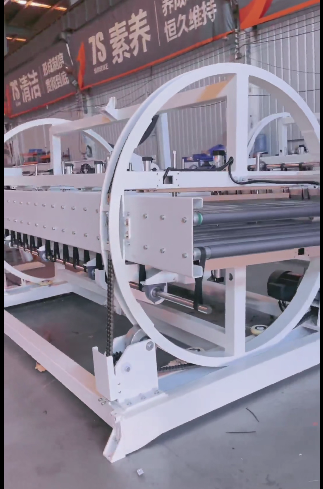
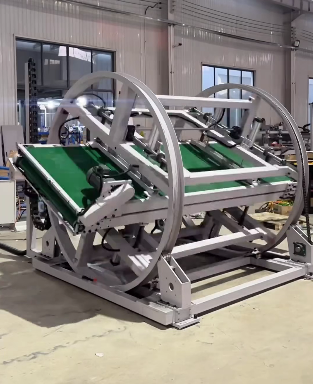
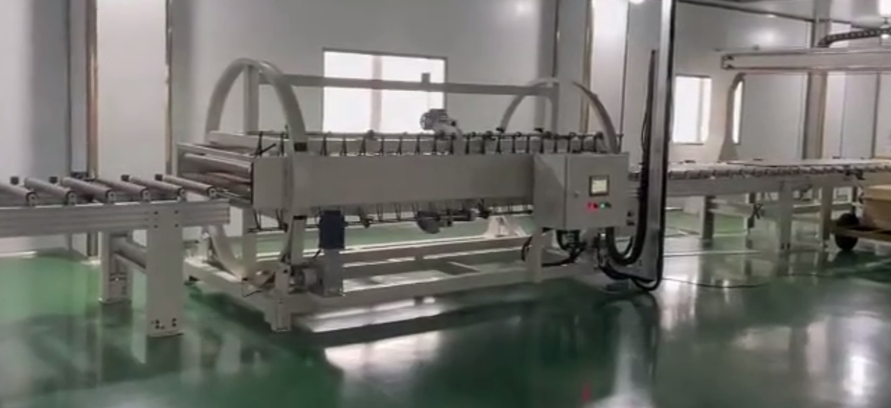
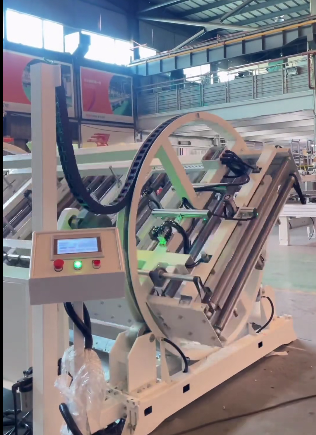
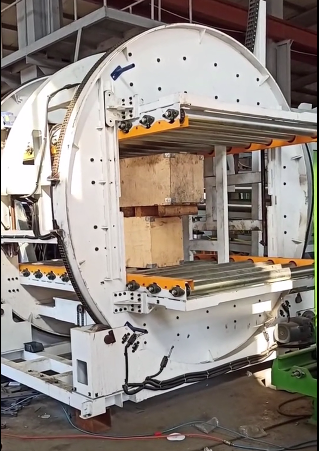
Краткое описание. Наш токарный станок с поворотом на 180° представляет собой двухстоловый гидравлический поворотный станок. Один стол поднимает деталь выше вертикального положения, второй стол захватывает ее, и оба стола опускаются, так что деталь приземляется на другую сторону. Эталонная модель FPFT-12 обрабатывает детали массой до 12 тонн с помощью гидравлического силового агрегата на опоре. В приведенном примере проверяется соответствие этой предельной массы сборной панели и стального листа, а также определяется расчет времени цикла.
Содержание
- Почему панель необходимо перевернуть в середине процесса
- Два стола, одна передача смены
- Пошаговый цикл вращения
- Гидравлика, тормоза и потеря мощности
- Технические характеристики FPFT-12
- Пример расчета: вес панели и бюджет циклов
- Контрольный список для отбора: что нам нужно отправить
- Безопасность и EN 415-10
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Почему панель необходимо перевернуть в середине процесса
Сборная железобетонная панель отливается лицевой стороной вниз или вверх, и на следующем этапе часто требуется обработка противоположной стороны: финишная обработка, контроль качества, встраивание крепежных элементов или укладка в стопки для отгрузки. Аналогичная проблема возникает со стальным листом или плитой, когда обе стороны нуждаются в механической обработке или проверке.
Обработка плоской, тяжелой детали с помощью крана и цепей — медленный процесс. Деталь раскачивается, поскольку ее вес смещается за край, и край, принимающий на себя нагрузку, может отколоться или деформироваться. Токарный станок удерживает деталь на столе на протяжении всего процесса обработки.
Два стола, одна передача смены
Станок имеет синюю опорную раму с двумя желтыми наклонными столами, A и B, соединенными шарнирами рядом друг с другом. Каждый стол поворачивается только примерно на 90 градусов. Изменение угла поворота на 180 градусов происходит за счет передачи управления между ними.
Стол А поднимает деталь выше вертикального положения. Стол В устанавливается вертикально, чтобы принять ее. Как только деталь опирается на стол В, стол В опускает ее в горизонтальное положение на противоположной стороне. Лицевая сторона, которая была обращена вниз к столу А, теперь обращена вверх к столу В.
Пошаговый цикл вращения
- Загрузите деталь в горизонтальном положении на стол А с помощью вилочного погрузчика, крана или подъемника.
- Стол B поворачивается на 90 градусов в вертикальное положение, готовый к приему.
- Стол А поворачивается примерно на 85 градусов вместе с деталью и движется вперед до тех пор, пока фотоэлектрический датчик не остановит его.
- Стол А немного отклоняется от заданного угла (за пределы 90 градусов), поэтому деталь опирается на стол В.
- Столик B поворачивается на 5 градусов назад, принимая на себя вес.
- Стол А отодвигается назад и возвращается в горизонтальное положение.
- Стол B опускает деталь в горизонтальное положение, и вы выгружаете ее с стола B.
Остановка под углом 85 градусов имеет значение. Деталь под контролем датчика приближается к точке B до того, как ее вес пересечет вертикальную ось, поэтому она оседает на точке B, а не падает на нее.
Гидравлика, тормоза и потеря мощности
Гидравлические цилиндры двойного действия приводят в движение оба стола, при этом синхронизирующее устройство обеспечивает синхронное движение парных цилиндров. Гидравлический силовой агрегат, установленный на опоре и снабженный черными шлангами, подает на них энергию. Скорость вращения регулируется.
Система работает при давлении до 15 МПа, максимальное допустимое значение составляет 20 МПа. Машина может остановиться под любым углом и удерживать давление в этом положении. Механические и электрические стопорные блоки ограничивают конечные положения. В случае отключения электроэнергии столы фиксируются в нужном положении и плавно возвращаются в исходное положение при возобновлении подачи электроэнергии.
Технические характеристики FPFT-12
| Параметр | ФПФТ-12 |
|---|---|
| Максимальная нагрузка на переворачивание | 12 т |
| Размеры Машины | 4,600 × × 2,500 1,400 мм |
| Мощность двигателя | 8.0 кВт |
| вес машины | 4.5 т |
| Нефтяной резервуар | 60 л |
| Рабочее давление | 15 МПа, максимальный допустимый предел 20 МПа |
| Таблицы А и В | Размеры каждого элемента в эталонной сборке: 500 × 1,800 мм. |
| Справочная часть | сталь толщиной 50–300 мм, 1,800 × 2,500–2,800 мм |
| Источник питания | 380 В, 3 фазы, 50 Гц |
| Управление | панель управления или пульт дистанционного управления |
Размер стола 500 × 1,800 мм является эталонным для данного диапазона размеров листового металла. Для вашей детали мы задаем длину, ширину стола и опоры в соответствии с его габаритами и показываем их на чертеже, который высылаем после завершения проектирования. Для длинных сборных панелей используются столы большей длины.
Пример расчета: вес панели и бюджет циклов
Возьмем две детали, которые предприятие хочет изготовить на одном станке. Это примерные данные по объему заказов от клиентов.
Сборная панель. Размеры: 3,000 × 1,800 × 200 мм, плотность около 2,400 кг/м³. Объем: 3.0 × 1.8 × 0.2 = 1.08 м³, следовательно, вес панели составляет около 2,590 кг.
Стальная пластина. 2,800 × 1,800 × 100 мм, плотность 7,850 кг/м³. Объем 0.504 м³, следовательно, вес пластины составляет около 3,960 кг.
Обе конструкции укладываются в 12-тонный лимит. Для сравнения, самая толстая эталонная плита размером 2,800 × 1,800 × 300 мм имеет объем 1.512 м³ и весит около 11.9 т. Именно поэтому эталонная конструкция рассчитана на 12 т.
Расчет производственного цикла. Допустим, за 8-часовую смену производителю требуется 20 деталей, из которых 120 секунд уходит на установку крана и 120 секунд на комплектацию. Время, доступное на одну деталь, составляет 8 × 3,600 ÷ 20 = 1,440 секунд. Таким образом, на оборот остается 1,440 − 240 = 1,200 секунд.
Время поворота — это сумма перемещений стола на этапах со 2 по 7: T = t2 + t3 + t4 + t5 + t6 + t7. Каждое перемещение зависит от веса детали и настройки скорости, поэтому в предложении мы указываем T для вашей детали. Сравните это с бюджетом в 1,200 секунд: разница — это ваш резерв для более тяжелой детали или более медленной, щадящей настройки.
Контрольный список для отбора: что нам нужно отправить
- Тип детали: сборная панель, плита, стальной лист или форма.
- Длина, ширина и толщина, наибольший и наименьший размер.
- Вес самой тяжелой детали, или материал и плотность.
- Независимо от того, нужен ли вам полный разворот на 180° или остановка под углом.
- Способ доставки и отгрузки детали: вилочный погрузчик, кран, подъемник или конвейер.
- Количество деталей за смену и доступная площадь.
Безопасность и EN 415-10
Мы производим наши токарные станки в соответствии с требованиями CE, используя в качестве эталона стандарт EN 415-10 и оценку рисков по стандарту ISO 12100. Основные опасности связаны с зоной перемещения обоих столов и с процессом передачи детали, когда ее вес перемещается из точки А в точку В.
Во время перемещения любого из столов, не допускайте людей в зону уборки. Оператор должен находиться у пульта управления или использовать пульт дистанционного управления, не приближаясь к обоим столам. Защитный мягкий чехол предохраняет рабочую сторону, а стопорные блоки и фиксатор положения удерживают столы в случае отключения электропитания.
Часто задаваемые вопросы по инженерным вопросам
В: Может ли он поворачиваться только на 90 градусов, чтобы установить панель вертикально? О: Да. Используйте только стол А и остановитесь под нужным углом; станок будет удерживать давление в этом положении.
В: Что произойдет, если питание отключится в середине хода? О: Столы фиксируются в нужном положении, а затем плавно возвращаются в исходное положение при возобновлении подачи питания.
В: Может ли он работать как с формами, так и с панелями и листами? О: Да. Мы подбираем размеры столов под форму или деталь и согласовываем с вами площадь соприкосновения столов, чтобы не повредить бетонную поверхность или готовый лист.
В: Какие стандарты безопасности применяются? О: Для рынков, относящихся к Европе, мы используем стандарт EN 415-10 в качестве эталонного, а также оценку рисков по стандарту ISO 12100.
Следующий шаг
- Присылайте по электронной почте размеры деталей, их вес и количество деталей на смену. в info@fhopepack.com.
- Мы ответим в течение 24 часов с предложением.с указанием размеров столов и вместимости.
- Мы высылаем чертеж планировки. разработанный проект, с учетом сторон для погрузки и разгрузки.
Связанное чтение
- Станок для переворачивания и опрокидывания листовой стали
- Наклонный стол для железобетонных сборных стен
- Установщик и переворачиватель листовой стали
- Процесс поворота и переворачивания стального листа на 180 градусов
- Большой рамный флиппер для поворота на 180 градусов
Источники
- Технические характеристики и цикл вращения: страница продукта FHOPE — листогибочный станок для листового металла.
- Видео машины: Поворотный станок на 180° для изготовления сборных железобетонных элементов (видео на YouTube)
- Вес панели и расчет цикла: наш пример, иллюстративные схемы деталей.
- Стандарты: EN 415-10 (упаковочные машины, общая безопасность); ISO 12100:2010
Последнее обновление: 21.09.2026