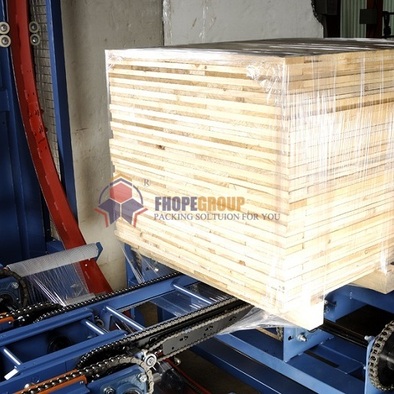
Краткое описание. Горизонтальная орбитальная обмоточная машина для паллет предназначена для надежной фиксации унифицированных паллетных грузов путем их непрерывной транспортировки через моторизованное вращающееся кольцо. В отличие от обычных стретч-обмоточных машин, эта орбитальная конфигурация непрерывно перемещает пленочное полотно через поперечное сечение груза и непосредственно под направляющими паллет, физически фиксируя груз на его деревянном или пластиковом основании. Наши стандартные системы, поддерживаемые мощными цепными конвейерами и синхронизированным мостом передачи через среднее кольцо, позволяют обрабатывать грузы размером от 800 × 800 мм до 1,500 × 1,500 мм , работая со скоростью линейной обмотки 2–9 м/мин.
Содержание
- Как работает орбитальная обмотка паллет
- Размер окна
- Время на один поддон
- Конвейеры и пленка
- Вариант для малых объемов
- Коммунальные услуги и безопасность
- Контрольный список выбора
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Как работает орбитальная обмотка паллет
В то время как традиционная паллетная упаковка основана на вращающихся платформах или роторных упаковочных машинах, горизонтальная орбитальная стретч-пленкообмотчик использует осевое движение при обмотке. Паллет движется вперед по конвейеру, проходя непосредственно через отверстие динамического вращающегося кольца. По мере вращения кольца каретка для пленки подает стретч-пленку по верхней части, бокам и через нижнюю направляющую конструкции паллета.
Благодаря укладке пленочных слоев непосредственно под основаниями поддонов, орбитальный обертыватель образует цельную структурную связь между грузом и транспортным поддоном.
       [ Rotating Orbital Ring ]
           ┌──────────────┐
           │   ┌──────┐   │  <-- Stretch Film Trajectory
==== Pallet ===>│ Cargo│========> Straight-line Conveyance (No Rotation)
 Conveyor  │   └──────┘   │       (Ties load & pallet together)
           └──────────────┘
Груз перемещается строго по линейной траектории и никогда не подвергается центробежному ускорению, что исключает риск опрокидывания, связанный с высокоскоростными поворотными платформами, работающими с нестабильными, легкими или смещенными грузами.
Поскольку пленка обматывается исключительно вдоль оси движения, передняя и задняя стороны груза на поддоне остаются доступными по умолчанию. Если ваш протокол транспортировки требует полной пятисторонней или шестисторонней защиты от влаги и пыли, наши инженерные решения предусматривают установку автоматизированного устройства для нанесения верхнего/торцевого слоя перед станцией обмотки. В полностью автоматизированных системах конечной линии устройство обматывает груз исключительно высокоэффективной стретч-пленкой. Для тяжелых пиломатериалов, кирпичной кладки или листового металла, требующих максимальной вертикальной фиксации, перед станцией обмотки могут быть установлены автоматизированные системы стальной или ПЭТ-обвязки.
По завершении цикла пневматический зажимно-отрезной механизм захватывает конец пленки и припаивает его к профилю паллеты с помощью термопроволоки или механической импульсной прокладки. Скорость линии и скорость вращения кольца синхронизируются в цифровом виде с помощью частотно-регулируемых приводов (ЧРП).
Размер окна
| Параметр | Технические характеристики горизонтальной орбитальной стретч-пленкообмотчика |
|---|---|
| Ширина нагрузки | 800 – 1,500 мм |
| Высота загрузки | 800 – 1,500 мм |
| Длина груза | 1,000 – 6,000 мм |
| Максимальная полезная нагрузка | 100-2,000 кг |
| Скорость вращения кольца | 30–60 об/мин (с управлением частотно-регулируемым приводом) |
| Линейная скорость транспортировки | 2–9 м/мин |
| Перекрытие слоев пленки | 20–80% (программируемый) |
В то время как стандартные промышленные поддоны имеют длину 1,200 мм, горизонтальная зона сквозной подачи легко вмещает длинные материалы (до 6,000 мм), такие как сложенные панельные доски, профили и композитные узлы.
Размеры орбитального кольца определяются максимальной диагональю нагрузки, а не только линейными размерами:
D_ring ≥ √(Width² + Height²) + 2 × C_clearance
где C_clearance (обычно 150–200 мм) обеспечивает абсолютный динамический зазор для вращающейся каретки предварительного растяжения пленки. Например, поддон размером 1,200 × 1,000 мм, загруженный на высоту 1,400 мм и ориентированный лицевой стороной 1,000 мм вперед, имеет поперечное сечение 1,000 × 1,400 мм. Его расчетная диагональ составляет √(1,000² + 1,400²) ≈ 1,720 mmкоторая бесперебойно работает в пределах нашего стандартного диапазона диаметров колец 2,000–2,200 мм.
Время на один поддон
Время прохождения чистого потока через кольцо рассчитывается следующим образом:
Transit Time = Load Length ÷ Linear Conveying Speed
Для стандартного поддона шириной 1,200 мм (1.2 м):
- При максимальной линейной скорости (9 м/мин): 1.2 ÷ 9 = 0.13 мин (приблизительно 8 секунд).
- При минимальной линейной скорости (2 м/мин): 1.2 ÷ 2 = 0.60 мин (приблизительно 36 секунд).
Для достижения большего перекрытия слоев необходимо регулировать линейную скорость перемещения относительно частоты вращения кольца. Линейное перемещение шага за один оборот кольца определяется следующим образом:
Advance Pitch = Linear Conveying Speed ÷ Ring RPM
- При скорости конвейера 9 м/мин и скорости кольца 30 об/мин шаг подачи составляет
9 ÷ 30 = 0.30 m (300 mm)за оборот. - При скорости конвейера 2 м/мин и скорости кольца 60 об/мин шаг подачи снижается до
2 ÷ 60 ≈ 0.033 m (33 mm)за один оборот, создавая прочную многослойную армированную обмотку.
Перекрытие показывает процент ширины рулона пленки, покрытой при каждом последующем обороте. Позиционирование при подаче, перекрытие конвейера, стабилизация цикла и операции обрезки и протирки пленки добавляют 10–15 секунд на каждую загрузку. Фактическая производительность по паллетам в час (PPH) рассчитывается на основе точного профиля вашего оборудования до подписания контракта.
Конвейеры и пленка
| Компонент | Техническая спецификация |
|---|---|
| Конвейерная система для поддонов | Тройная усиленная роликовая цепь (шаг 1 дюйм или 1.25 дюйма) |
| Интерфейс транзита кольцевого сигнала | Синхронизированный центральный мостовой механизм (утоплен под дугой кольца) |
| Растягиваемая совместимость с медиафайлами | Пленка из литого/выдувного LLDPE (17–35 мкм), армированная перфорированная пленка или барьерная пленка для VCI. |
| Завершение хвостовой части пленки | Автоматический пневматический зажим, отрезной нож и импульсный термосварочный аппарат |
Стандартные роликовые конвейеры не могут проходить через плоскость вращения, поскольку пленочная петля должна охватывать дно поддона. В системе используются усиленные трехрядные цепные направляющие, поддерживающие несущие элементы поддона.
В области кольцевого зазора синхронизированная центральная система мостовой передачи поддерживает нагрузки до 2,000 кг при их перемещении через кольцевой зазор, предотвращая опрокидывание или толчки хрупких пакетов и обеспечивая беспрепятственное движение по круговой орбите.
Вариант для небольших объемов: упаковка с помощью вилочного погрузчика.
Для производственных предприятий, не имеющих встроенной конвейерной автоматизации, наш консольный орбитальный обмотчик для вилочных погрузчиков устраняет необходимость в подающих/выводных транспортных путях:
- Оператор вилочного погрузчика загоняет груз на поддонах в консольную раму машины.
- Оператор запускает цикл упаковки с помощью радиочастотного дистанционного управления, не слезая с машины.
- Вращающийся кольцевой узел перемещается горизонтально по прецизионно отшлифованным направляющим рельсам вперед и назад вдоль неподвижной нагрузки, применяя предварительно выбранную схему перекрытия.
- Цикл автоматически обрезает пленку, позволяя водителю грузовика немедленно переместить закрепленный поддон на стеллажное хранение.
Коммунальные услуги и безопасность
| Системный ресурс | Параметр |
|---|---|
| Подключенная электрическая нагрузка | Номинальная мощность 6.5 кВт в непрерывном режиме |
| Напряжение питания | Трехфазный переменный ток 380 В / 480 В, 50/60 Гц |
| Пневматическое питание | 0.6–0.8 МПа сухой, фильтрованный сжатый воздух |
| Привод движения | Редукторные двигатели SEW-Eurodrive с инверторным приводом и динамическим торможением |
Эксплуатация вращающихся колец с высокой инерцией при 60 об/мин требует комплексного зонирования для обеспечения безопасности оборудования:
- Соответствие СЕ: Полное соответствие стандартам ISO 12100:2010 (Оценка и снижение рисков) и EN 415-10:2014 (Общие требования безопасности упаковочных машин).
- Физическая охрана: Промышленная сетчатая защитная решетка периметра 2.0 метра, соответствующая стандарту ISO 14120.
- Безопасность доступа: Двухканальные предохранительные блокировочные выключатели (ISO 14119) на всех ремонтных воротах и оптические световые завесы безопасности типа 4 на входных и выходных порталах конвейера.
Контрольный список для выбора орбитальной упаковочной машины для паллет
- Размеры груза: Габариты (Ш × Д), максимальная высота в штабелированном состоянии и расчет по диагонали.
√(W² + H²). - Динамика полезной нагрузки: Минимальный и максимальный вес поддона (до 2,000 кг) и устойчивость центра тяжести.
- Требования к пропускной способности: Целевое количество паллет в час (PPH) и скорость интеграции производственной линии.
- Технические характеристики барьера: Только пленочная изоляция или интегрированная верхняя обшивка/обвязка перед началом процесса.
- Расположение линий: Полностью автоматизированные цепные конвейеры непрерывного действия против стационарной погрузочной площадки для вилочных погрузчиков.
- Состав расходного материала: Стандартная пленка из LLDPE (150–300% предварительного растяжения), вентилируемая пленка для товаров, склонных к конденсации, или антикоррозионные пленки с ингибиторами пропитки (VCI).
Часто задаваемые вопросы по инженерным вопросам
В: Почему следует выбрать горизонтальный орбитальный упаковочный станок вместо традиционного поворотного стола для поддонов? О: Поворотные столы вращают весь груз, подвергая высокие или неустойчивые товары центробежному смещению. Кроме того, поворотные столы не могут обматывать поддон снизу. Орбитальный упаковочный станок перемещает поддон вдоль прямой линейной траектории, пропуская пленку через нижнюю сторону поддона, механически фиксируя груз и поддон в едином блоке.
В: Какой максимальный допустимый вес груза может пройти через стандартное кольцо? О: Стандартное оборудование поддерживает комбинации ширины и высоты от 800 × 800 мм до 1,500 × 1,500 мм, длину груза от 1,000 мм до 6,000 мм и полную массу до 2,000 кг.
В: Какова продолжительность цикла для стандартного поддона шириной 1,200 мм? О: Время обмотки при транспортировке составляет от 8 секунд (при скорости конвейера 9 м/мин) до 36 секунд (при скорости конвейера 2 м/мин для максимального перекрытия). Общее время цикла, включая индексацию и автоматическую обрезку, обычно составляет от 22 до 50 секунд.
В: Как конвейер обеспечивает устойчивость паллеты, не повреждая пленочное полотно? О: Конвейер разделяется на изолированные модули подачи и отвода, разделенные центральным мостовым механизмом. Груз консольно закреплен и синхронно передается через кольцевое отверстие, в то время как пленка свободно проходит через механический зазор.
В: Обязательна ли интеграция непрерывного конвейера в эту систему? О: Нет. Предприятия с низкой и средней производительностью (менее 20 единиц в час) могут выбрать орбитальную станцию с погрузкой с помощью вилочного погрузчика, где кольцо перемещается линейно над неподвижным поддоном, закрепленным на вилах погрузчика.
Следующий шаг
Чтобы получить техническое предложение по автоматизированной системе орбитальной обмотки паллет:
- Технические характеристики строки запроса: Отправьте данные о площади поддонов, распределении высоты штабелей и целевой пропускной способности по адресу: info@fhopepack.com.
- Проверка схемы компоновки и расчет цикла: Получите подробный чертеж компоновки оборудования, включающий моделирование времени цикла и проверку зазоров в кольцах, в течение 48 часа.
- Аудит интеграции производственной линии: Запланируйте техническое координационное совещание с нашей инженерной командой для обсуждения вопросов, связанных с перемещением грузов по конвейерам, электрическим управлением и протоколами безопасности.
Связанное чтение
- Горизонтальный орбитальный упаковочный аппарат для паллет
- Вилочный погрузчик, орбитальный обмотчик паллет
- Горизонтальная орбитальная упаковочная машина
- Автоматические машины для обмотки поддонов
- Видео: полностью автоматизированная линия по упаковке паллет.
Источники
- Орбитальная обмотка паллет, цепные конвейеры и автоматическая резка пленки: Решения для орбитального перемещения паллет Fhopepack
- Габариты машины, параметры кольцевого привода и технические характеристики: Технические данные по горизонтальной орбитальной стретч-пленке
- Консольные системы обертывания, устанавливаемые на стыковочных платформах грузовиков: Технические характеристики орбитального упаковочного аппарата для вилочных погрузчиков
- Стандарты безопасности оборудования и снижение рисков: ISO 12100:2010 Безопасность машин и механизмов
- Соответствие упаковочного оборудования требованиям безопасности: Требования безопасности EN 415-10:2014
Последнее обновление: 21.09.2026





