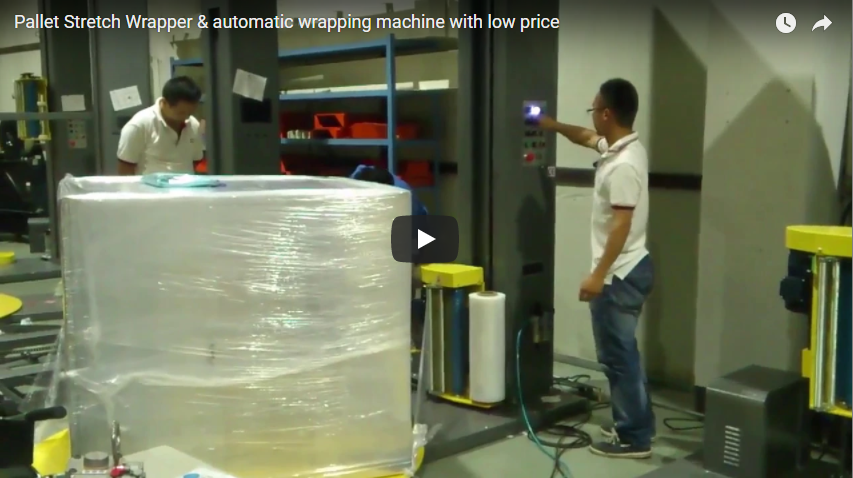
Краткое описание. Эта полностью автоматическая линия для обмотки паллет пленкой перемещает паллетированные грузы с помощью приводного роликового конвейера, закрепляет крупногабаритные или неустойчивые грузы с помощью встроенной пневматической верхней плиты, обматывает периметр на поворотном столе с цепным приводом и автоматически обрезает, зажимает и удаляет остатки пленки без присутствия оператора. Разработанная для интеграции в производственную линию, она обеспечивает подтвержденную производительность не менее 24 загрузок в час (общий бюджет цикла 150 с) для единичных грузов до 1,800 кг . При скорости перемещения вертикальной каретки предварительного растяжения 2.9 м/мин время цикла определяется высотой груза, количеством ветровой нагрузки и индексацией конвейера. Обычные обязанности оператора строго ограничиваются заменой рулонов пленки и периодическим техническим обслуживанием.
Содержание
- Как работает автоматизированный цикл упаковки
- Технические характеристики оборудования
- Анализ времени кинематического цикла в зависимости от высоты груза
- Расчет несущей способности, свеса и геометрии поворотной платформы.
- Расход пленки и частота смены рулонов за смену
- Интеграция процессов обвязки и подачи верхнего слоя на этапе подготовки сырья.
- Системы управления, сжатый воздух и соблюдение требований безопасности.
- Контрольный список для отбора инженеров линейного производства
- Часто задаваемые вопросы по инженерным вопросам
- Дальнейшие шаги в области прикладного проектирования и исследований
- Связанные Чтение
- Инженерные стандарты и источники
Как работает автоматизированный цикл упаковки
Система поточной упаковки исключает ручную обработку паллет и вмешательство стационарного оператора. Как показано в приведенном выше примере из реальной производственной ситуации, высокие, неустойчивые картонные коробки транспортируются по подающей линии, надежно удерживаются пневматическим зажимным давлением во время вращения, обматываются с калиброванным усилием предварительного растяжения, аккуратно разрезаются и выгружаются далее по технологической цепочке.
[Infeed Conveyor] ──> [Photocell Height Scan] ──> [Top Platen Clamp] ──> [Turntable Wrap] ──> [Cut & Wipe Tail] ──> [Outfeed Line]Каждый автоматизированный цикл выполняется в пять отдельных электромеханических фаз:
- Ввод и индексирование данных: Поддон загружается на подающий роликовый конвейер с электроприводом с помощью вилочного погрузчика или расположенного выше по потоку паллетизатора. Система перемещает поддон на поворотную платформу конвейера и останавливается с помощью частотно-регулируемого привода (ЧРП) и механических концевых упоров.
- Динамическое определение высоты: Встроенный светоотражающий фотоэлемент сканирует верхний край груза во время первоначальной транспортировки, мгновенно устанавливая предел вертикального перемещения тележки для смесей продуктов произвольной высоты.
- Пневматическая стабилизация и вращение опорной плиты: Жесткая пневматическая верхняя прижимная плита опускается на верхнюю поверхность груза, предотвращая смещение или деформацию картонной коробки под действием центробежного усилия. Поворотный стол с цепным приводом плавно разгоняется до 12 об/мин, в то время как каретка предварительного растяжения перемещается по несущей мачте.
- Механическое зажимание, резка и протирка: По завершении цикла автоматический пневматический зажим захватывает пленочное полотно, импульсный терморезьбовой инструмент чисто обрезает пленку, а шарнирная пневматическая щетка прижимает задний край пленки к корпусу поддона.
- Втягивание прижимной пластины и автоматическая подача материала: Верхняя плита возвращается в верхнюю мертвую точку, концевой выключатель поворотного стола точно выравнивает ролики платформы относительно конвейерной ленты цеха, и упакованное изделие выгружается в зону выгрузки.
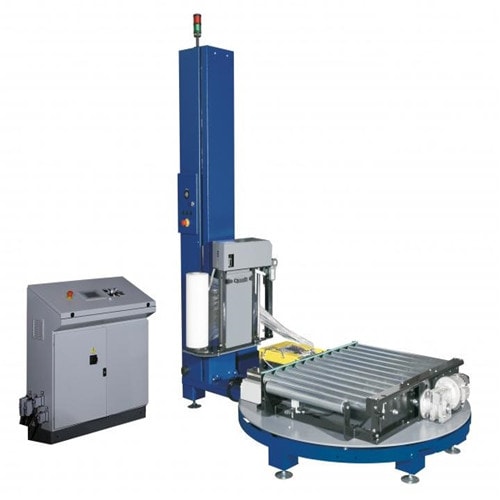
Технические характеристики оборудования
Система поточной упаковки на поддоны разработана с учетом требований тяжелых промышленных условий эксплуатации:
| Параметр | Рейтинг технических характеристик | Техническая записка |
|---|---|---|
| Номинальная мощность | мин. 24 загрузки/час | Максимально допустимое время цикла — 150 секунд. |
| Максимальная грузоподъемность | 1,800 кг | Подшипниковый узел поворотного стола, рассчитанный на динамическую нагрузку 2,000 кг. |
| Поворотный стол | Диаметр 2,200 мм | Встроенные приводные ролики; рабочая высота проходной линии приблизительно 400–500 мм. |
| Скорость поворотного стола | 0–12 XNUMX об/мин (регулируется) | Плавный пуск/плавная остановка кривой ускорения частотно-регулируемого привода для предотвращения проскальзывания нагрузки. |
| Скорость вертикальной каретки | 2.9 м/мин | Независимая система привода цепной тали для тяжелых условий эксплуатации |
| Материал стретч-пленки | LLDPE машинного класса | Ширина 500 мм, внутренний сердечник 76 мм, вместимость рулона 500–1,500 м. |
| Коэффициент предварительного растяжения с электроприводом | 250% стандартная комплектация (100–300% опционально) | Двухроликовая дифференциальная зубчатая передача (пленка длиной 1 м растягивается до 3.5 м) |
| Программируемые ветровые зоны | Нижний, средний, верхний уровни: ветер 0–99 узлов. | Настройка осуществляется через сенсорный интерфейс пользователя Siemens/Mitsubishi. |
| Верхняя стабилизация | Пневматическая верхняя плита | Незаменим для неустойчивых, высоких (> 1.8 м) или легких коробочных товаров. |
Анализ времени кинематического цикла в зависимости от высоты груза
Производительность цикла определяется вертикальным перемещением мачты и временем задержки перехода системы, а не только вращением поворотного стола. При этом подъем и опускание каретки с пленкой фиксированы на определенном уровне. 2.9 m/minБюджет цикла в 150 секунд (24 л/ч) распределяется следующим образом для стандартного режима работы 2.0 m высокий поддон:
Total Time Budget (150 s) = Carriage Travel (83 s) + Auxiliary Machine Motions (67 s)- Расстояние, преодолеваемое с помощью активного вагона: A
2.0 mДля работы этой нагрузки требуется полный оборот мачты в обоих направлениях:Travel = 2.0 m × 2 = 4.0 m - Продолжительность транзита вагона:
Time = 4.0 m ÷ 2.9 m/min = 1.38 min ≈ 83 s - Окно с данными о количестве оборотов поворотного стола в движении: At
12 RPM(0.2 rev/s), проигрыватель выполняет следующие функции:12 RPM × (83 s ÷ 60) ≈ 16.6 revolutionsС500 mmпри такой ширине пленки это распределение обеспечивает перекрытие приблизительно на260 mm(~52%), обеспечивая полную изоляцию. - Бюджет вспомогательной последовательности (67 секунд):
- Индексирование конвейера, плавный пуск и оптическая остановка:
18 s - Пневматическое опускание верхней плиты, стабилизация давления и втягивание верхней части:
8 s - Программированное усиление нижней части (3 витка) и усиление верхней части (3 витка):
18 s - Точная юстировка поворотного стола, пневматический привод зажима-отрезания-очистки:
15 s - Безопасность эксплуатации и буфер для очистки линии:
8 s - Общее окно движения без переноса:
18 + 8 + 18 + 15 + 8 = 67 s
- Индексирование конвейера, плавный пуск и оптическая остановка:
Вывод: Общее время выполнения последовательности равно точно 83 s + 67 s = 150 s (24 loads/h). Более высокие грузы (например, 2.4 m) требуют регулировки скорости вращения поворотного стола или вертикального перекрытия для поддержания скорости воспроизведения.
Расчет несущей способности, свеса и геометрии поворотной платформы.
Эффективная диагональ единичного груза должна проходить над мачтой станка, кареткой предварительного растяжения и режущим механизмом на протяжении всего полного оборота на 360°.
D_required = √(Length² + Width²) + 2 × Clearance- Номинальная геометрия: Для стандарта
1,200 × 1,000 mmНа поддоне номинальная геометрическая диагональ равна:Diagonal = √(1200² + 1000²) ≈ 1,562 mmЭто без проблем освобождает место.2,200 mmдиаметр границы поворотного стола. - Учет избыточного грузового пространства: Если картонные коробки выступают за края поддона на
50 mmс каждой стороны грузовой отсек расширяется до1,300 × 1,100 mm:Effective Diagonal = √(1300² + 1100²) ≈ 1,703 mm - Динамическая зона безопасности: В автоматических встроенных обертках минимальный радиальный буфер составляет
200–250 mmНеобходимо обеспечить соблюдение расстояния между зоной приложения нагрузки и ближайшим конструктивным элементом (поверхностью мачты, роликами каретки пленки и ходом зажимного рычага).1,703 mmДля диагонального вращения требуется чистая зона вращения, по крайней мере, равная...2,103 mm. - Вид конвейера сверху: Высота верхней части ролика поворотного стола (TOR) находится на уровне
400–500 mmПодающие и отводящие роликовые конвейеры должны поддерживать одинаковые уровни высоты и синхронизированные скорости привода.
Расход пленки и частота смены рулонов за смену
Беспилотные упаковочные линии преобразуют ручной труд в рутинное управление расходными материалами. Баланс массы пленки и интервалы замены рассчитываются на основе стандартных параметров загрузки единицы продукции:
- Периметр поддона: Для
1,200 × 1,000 mmподдон:Perimeter = 2 × (1.2 m + 1.0 m) = 4.4 m - Натянутая пленка на одну загрузку: 16 непрерывных оборотов поворотного стола потребляют:
16 × 4.4 m = 70.4 m of stretched film - Коэффициент предварительного растяжения: At
250%предварительное растяжение с электроприводом,1.0 mнеобработанной пленки распространяется на3.5 m(коэффициент растяжения)1 + 2.5 = 3.5):Raw Film Used = 70.4 m ÷ 3.5 ≈ 20.1 m per pallet - Количество обработанных поддонов на один рулон:
1,500 mвысокопроизводительный мастер-рулон:1500 m ÷ 20.1 m ≈ 74–75 pallets500 mобычный рулон:500 m ÷ 20.1 m ≈ 24–25 pallets
- Расход энергии за смену: В течение стандартной 8-часовой смены при работе на полную мощность (
24 loads/h × 8 h = 192 pallets):Total Raw Film = 192 × 20.1 m = 3,859 mЛиния потребляет 2.6 стандартных рулона по 1,500 м за сменуЭто означает, что оператору нужно вмешиваться для соединения рулонов лишь примерно каждые 3 часа.
Интеграция процессов обвязки и подачи верхнего слоя на этапе подготовки сырья.
Для обеспечения пыле-, влагонепроницаемой и конструктивно прочной транспортной упаковки автоматические упаковочные машины часто стыкуются с расположенными выше по технологической цепочке устройствами для обвязки и укрытия пленкой:
[Automatic Strapping Unit] ──> [Powered Transfer Deck] ──> [Top Sheet Dispenser] ──> [Inline Stretch Wrapper]- Координация последовательности обвязки: Плотные штабели обвязываются вертикально или горизонтально перед попаданием в зону обмотки. Обвязка фиксирует структуру штабеля; стрейч-пленка обеспечивает удержание груза, сохранение бокового натяжения и барьерную защиту от влаги.
- Конвейеры с направляющим движением нижней доски против роликовых конвейеров: Поддоны должны поступать на линию так, чтобы их нижние опорные направляющие были перпендикулярны роликам конвейера, чтобы избежать провисания и заклинивания роликов. Если направляющие расположены параллельно потоку продукции, между обвязочной и упаковочной машинами необходимо установить цепной передаточный стол с углом 90° или поворотную станцию для поперечной перегрузки.
- Интеграция в защиту от атмосферных воздействий: Для грузов, требующих пятисторонней влагозащиты, перед упаковочной машиной устанавливается автоматический дозатор верхнего слоя пленки, который накрывает полиэтиленовой пленкой верхнюю часть груза перед заключительным циклом вращательной намотки.
Системы управления, сжатый воздух и соблюдение требований безопасности.
Надежная автоматизация на производственной линии зависит от чистой пневматической подачи, синхронизированной связи по полевой шине и строгого соблюдения международных требований безопасности.
| Вспомогательная система / Система | Требования к эксплуатации | Техническая спецификация |
|---|---|---|
| Основное электроснабжение | Переменный ток 380–415 В, 3 фазы, 50/60 Гц | Нейтральная + защитная земля (заземление TN-S) |
| Подключенная мощность привода | Поворотный стол: 0.75 кВт Ролики: 0.75 кВт |
Подъемная каретка: 0.37 кВт Двигатель предварительного растяжения: 0.37 кВт |
| Пневматическая подача | 0.6–0.8 МПа (6–8 бар / 87–116 фунтов на квадратный дюйм) | Чистый, сухой воздух (ISO 8573-1:2010 Класс 4.4.4) |
| Скорость потребления воздуха | ~18–25 НЛ за цикл | Обеспечивает ход верхней прижимной плиты, зажимные ножницы и цилиндр очистки. |
| Аппаратное обеспечение ПЛК и ЧМИ | Промышленная микро-ПЛК платформа | Управление рецептами, таймер цикла, предустановки количества оберток. |
Архитектура безопасности машин
- Структура оценки рисков: Разработано в строгом соответствии с ISO 12100: 2010 (Безопасность машин и механизмов — Общие принципы проектирования, оценки рисков и снижения рисков).
- Стандарт специализированного упаковочного оборудования: Полное соответствие EN 415-6: 2013 (Безопасность упаковочных машин — Часть 6: Машины для обмотки паллет), определяющая необходимость установки защитных ограждений по периметру, световых завес приглушенного света в местах подачи/отдачи, блокируемых ворот доступа категории 4 / PL e и разъединителей блокировки/маркировки (LOTO), соответствующих требованиям OSHA.
Контрольный список для отбора инженеров линейного производства
Перед окончательным утверждением схемы упаковки необходимо проверить следующие параметры производства:
- Размеры груза: Минимальная и максимальная площадь, занимаемая поддоном (
L × W × H), включая абсолютную диагональ с выступом груза. - Вес брутто: Максимальная масса единицы груза (должна оставаться в пределах
1,800 kgрейтинг конвейера). - Скорость линии и режим работы смены: Требуемая производительность (л/ч) и график рабочих смен.
- Конвейерный поток и высота: Высота линии прохождения конвейера, шаг роликов, диаметр роликов и направление перемещения.
- Конструктивная конфигурация поддона: Направление движения донных досок двухстороннего, четырехстороннего или европоддона относительно роликов конвейера.
- Требования к креплению груза сверху: Наличие неустойчивых, неплотно прилегающих или легких верхних ярусов обуславливает необходимость использования пневматической верхней плиты.
- Профиль фильма: Существующие технические характеристики стретч-пленки машинного класса по толщине (мкм) и диаметру сердечника рулона.
Часто задаваемые вопросы по инженерным вопросам
В: Требуется ли на этой линии постоянный оператор? О: Нет. Индексация конвейера, сканирование высоты, стабилизация прижимной плиты, упаковка, резка и очистка хвостовой части выполняются автоматически. Присутствие оператора ограничивается заменой рулонов пленки и плановым профилактическим обслуживанием.
В: Можно ли ускорить цикл обработки до более чем 24 загрузок в час? О: Да. Производительность можно увеличить до 30–35 литров в час за счет оптимизации скорости подъема/опускания вертикальной каретки, совмещения подсчета верхнего потока воздуха с втягиванием плиты и внедрения высокоскоростных роликовых конвейеров для перемещения грузов.
В: Почему необходима верхняя пневматическая прижимная плита? О: При работе с легкими, высокими или штабелированными коробками инерция вращения поворотного стола и начальное усилие натяжения пленки могут привести к тому, что верхние ярусы коробок порвутся или соскользнут с поддона. Верхняя прижимная плита создает положительное зажимное давление, обеспечивая стабильность груза на протяжении всего вращения.
В: Какой максимально допустимый размер поддона в этой системе?
A: Любой единичный груз, динамические параметры вращения которого (включая выпучивание и свес коробки) остаются в пределах 2,100 mm по диаметру. Стандартный 1,200 × 1,000 mm поддон соответствует стандарту 2,200 mm Проигрыватель вращается легко.
В: Может ли эта машина обматывать грузы, которые уже были обвязаны? О: Да. Обвязка обеспечивает внутреннюю структурную устойчивость сердечника, а стретч-пленкообмотчик обеспечивает герметизацию от атмосферных воздействий и боковую фиксацию груза.
Дальнейшие шаги в области прикладного проектирования и исследований
Интегрируйте нашу автоматическую поворотную стретч-пленку в существующую упаковочную линию в три структурированных этапа:
- Отправить данные по линии: Отправьте вам матрицу размеров паллет, информацию о максимальной высоте/весе, чертежи компоновки завода и целевую производительность (л/ч) по адресу: info@fhopepack.com.
- Подготовка инженерных предложений: Получите официальное предложение по планировке в течение 48 часавключая расчеты времени кинематического цикла, подробные сведения о высоте конвейера и габаритные размеры системы.
- Технический обзор сайта: Для завершения проектирования линий, определения точек подключения электропитания и планирования зон безопасности, свяжитесь с нашей командой по автоматизации для проведения аудита на месте или виртуального обзора производства.
Связанные Чтение
- Автоматическая машина для обмотки паллетов серии B100
- Комплексные системы промышленного оборудования для стретч-пленки
- Видеодемонстрация: конвейерная линия для обмотки пленкой с поворотным столом для тяжелых условий эксплуатации.
- Видеодемонстрация: интеграция высокоскоростной паллетной обмоточной машины с поворотным манипулятором.
- Видеодемонстрация: Автоматическая линия для упаковки в стретч-пленку.
Инженерные стандарты и источники
- Технические характеристики и системы зажима пленки: Стретч-пленкообмотчик для паллет серии B300 и Системы проигрывателей виниловых пластинок серии B100
- Видеодокументация: [Линия упаковки паллет Fhoppack на YouTube]()
- Стандарты безопасности: ISO 12100:2010 Оценка рисков, связанных с оборудованием, EN 415-6:2013 Безопасность упаковочных машин — обмотчиков паллет
Завершено рассмотрение проекта инженерной экспертизой: 24.10.2026