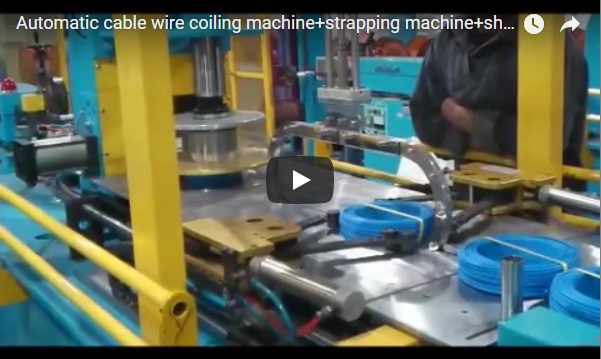
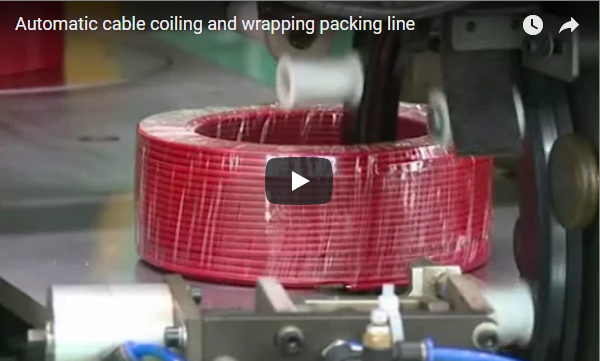
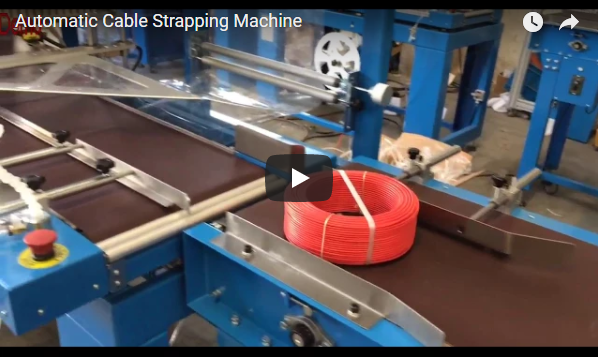
Краткое описание: Узнайте, как полностью автоматизированная линия перемотки и обвязки кабельной проволоки сочетает в себе прецизионную сервонамотку с автоматизированной обвязкой. Это решение исключает ручную обработку, обеспечивает точность длины ±0.1% и повышает производительность кабельных производителей.
🏗️ 1. Усовершенствование упаковки кабеля: автоматизированная линия перемотки и обвязки катушек кабельной проволоки.
В условиях высокой конкуренции в современном кабельном производстве стабильность имеет первостепенное значение. Интегрированная линия перемотки и обвязки кабельных катушек представляет собой вершину автоматизации упаковки, объединяя процессы размотки, накопления, сервонамотки и обвязки в единый, бесшовный рабочий процесс.
Эта система — не просто машина; это комплексное решение для упаковки, разработанное для замены подверженных ошибкам ручных процессов. Благодаря синхронизации критически важных функций, она обеспечивает идеальную намотку катушек с повторяемой точностью, удовлетворяя жестким требованиям телекоммуникационной, энергетической и автомобильной отраслей. Результатом является резкое снижение трудозатрат и значительное увеличение производительности.
⚙️ 2. Основные компоненты: технический анализ
Надежность этой линии по упаковке рулонов обусловлена синергией ее специализированных модулей. Каждый компонент разработан для работы в тяжелых промышленных условиях.
2.1 Система размотки: обеспечение стабильного входного сигнала
Процесс начинается с надежного разматывающего устройства , предназначенного для работы с рулонами кабеля или барабанами стандарта DIN 46391. Для предотвращения деформации кабеля в устройстве используется усовершенствованная система контроля натяжения — с помощью магнитопорошковых тормозов или векторных приводов переменного тока . Это обеспечивает размотку без проскальзывания, что крайне важно для сохранения структурной целостности чувствительных волоконно-оптических или силовых кабелей до их попадания в зону намотки.
2.2 Автоматический аккумулятор: Разделение процессов
Ключевой особенностью высокоскоростных линий является автоматический аккумулятор . Действуя как динамический буфер, он хранит кабели переменной длины, чтобы отделить непрерывную скорость размотки от прерывистого включения/выключения намоточной головки.
-
Горизонтальная или вертикальная конфигурация : адаптируется к планировке производственного цеха.
-
Вместимость : Буферы длиной от 20 до 100+ метров гарантируют, что намоточный станок никогда не будет испытывать недостатка никотина, что максимально повышает эффективность линии.
2.3 Точное измерение длины: точность имеет решающее значение
Для соответствия техническим требованиям заказчика необходима абсолютная точность. В линию интегрирована система калиброванных энкодерных колес , которая измеряет длину кабеля в режиме реального времени.
-
Точность : Достигается допуск от ±0.1% до ±0.5%.
-
Интеграция с ПЛК : Данные передаются непосредственно на центральный контроллер для мгновенного запуска последовательности резки при достижении заданной длины, что исключает потери материала.
2.4 Намоточная головка с сервоуправлением: программируемая точность
Сердцем системы является сервоприводная станция намотки . В отличие от механических намотчиков с зубчатой передачей, это устройство обеспечивает бесступенчатую регулировку через человеко-машинный интерфейс:
-
Внутренний диаметр катушки (ID) : регулируется с помощью сменных оправок.
-
Ширина перемещения : Синхронизированные сервонаправляющие обеспечивают плотную намотку с идеальной толщиной слоя.
-
Бережное обращение : профили плавного пуска/остановки предотвращают перегибы тонких кабелей.
2.5 Автоматизированный режущий блок: Чистое и эффективное разделение
После намотки автоматический режущий блок выполняет чистый срез ножницами или лезвием. Синхронизированный с вращением намоточного станка, он обеспечивает перпендикулярный срез без повреждения сердечника кабеля, немедленно подготавливая катушку к обвязке.
2.6 Автоматическая станция обвязки: фиксация рулона
Заключительным этапом является автоматическая станция обвязки , которая отличает эту линию от стандартных намоточных машин. Рулон перемещается в зону обвязки с помощью индексирующего конвейера или роботизированной руки.
-
Материал для обвязочной ленты : совместим с полипропиленом (PP) и полиэфиром (PET).
-
Ширина ремешка : подходит для ремешков шириной 9 мм, 12 мм или 15.5 мм.
-
Технологический процесс : автоматическая подача, натяжение, термо/ультразвуковая сварка и резка позволяют наложить 2–4 радиальных ленты менее чем за 30 секунд, обеспечивая надежное крепление рулона для безопасной логистики.
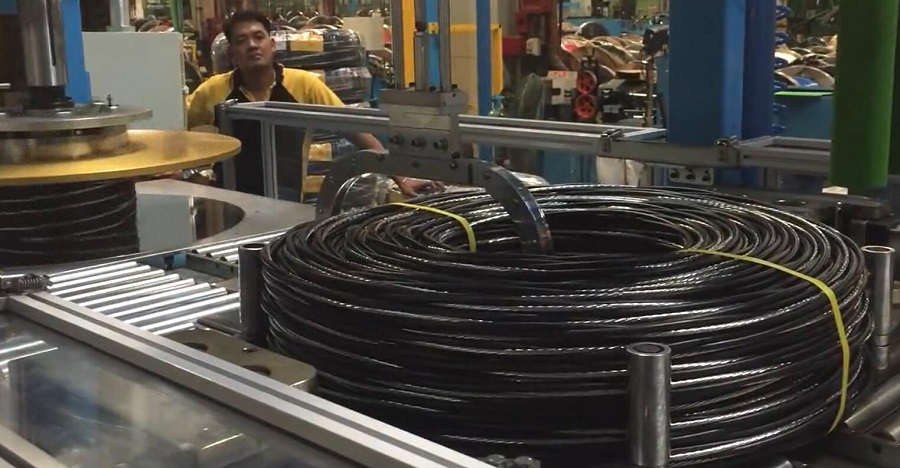
📊 3. Сравнение технических данных: ключевые показатели эффективности
Выбор правильной системы упаковки кабеля требует соответствия технических характеристик вашему ассортименту продукции. Ниже приведены стандартные параметры производительности автоматизированных линий Fhope.
| Параметр | Типичный диапазон спецификаций | Ед. | Заметки |
|---|---|---|---|
| Диапазон диаметров кабеля | 1 – 35 | mm | Зависит от конструкции намоточной головки. |
| Максимальный внешний диаметр катушки. | 300 – 800 | mm | Зависит от грузоподъемности намоточного станка. |
| Внутренний диаметр рулона | 150 – 500 | mm | Доступны регулируемые оправки. |
| Максимальная ширина катушки | 80 – 300 | mm | Программируется посредством сервопривода. |
| Максимум. Катушка Вес | 10 – 100 | kg | Ограничено системой обработки |
| Скорость намотки | До 200 | м / мин | Высокоскоростные сервоприводы |
| Измерение длины согласно | От ± 0.1% до ± 0.5% | % | Точность на основе энкодера |
| Обвязочный материал | ПП/ПЭТ | – | Полипропилен/полиэстер |
| Ширина ремешка | 9, 12, 15.5 | mm | Стандартные размеры отрасли |
| Время цикла обвязки | 15 – 30 | секунды | За катушку (включая передачу) |
| Система управления | ПЛК + ЧМИ | – | Siemens / Allen-Bradley / Omron |
| Электропитание | 380 В / 480 В, 50/60 Гц | В, Гц | 3-фазное промышленное |
| Требования к сжатому воздуху. | 6 – 8 | бар | Для пневматических приводов |
Совет профессионала: для кабелей с чувствительной оболочкой (например, оптоволоконных) закажите направляющую с керамическим покрытием и тормоза с мягким захватом для размотки кабеля . Эта небольшая доработка значительно снижает количество микроцарапин и повышает рентабельность инвестиций за счет снижения процента брака на этапе контроля качества.
🛡️ 4. Вопросы проектирования для бесшовной интеграции
Внедрение автоматизированной линии для обмотки и обвязки рулонов требует стратегического планирования для обеспечения оптимальной рентабельности инвестиций:
-
Площадь и планировка : Учитывайте всю занимаемую площадь, включая подающие ролики и зоны выходного конвейера.
-
Интеграция на этапах производства и сбыта : Обеспечение совместимости с экструдерами или охлаждающими желобами с помощью протоколов Profinet или Ethernet/IP .
-
Соответствие требованиям безопасности : Система должна включать в себя комплексную защиту, световые завесы и аварийные выключатели, соответствующие стандартам ISO 13849 и ANSI B11.
-
Фундамент : Высокоскоростная намотка создает динамические нагрузки; для предотвращения вибрационного смещения рекомендуется железобетонный пол.
📈 5. Операционные преимущества и окупаемость инвестиций (ROI)
Переход от ручной к автоматизированной упаковке обеспечивает ощутимый экономический эффект:
-
Сокращение трудозатрат : Один оператор может управлять несколькими линиями, что позволяет сократить прямые затраты на рабочую силу до 60%.
-
Рост производительности : Непрерывные автоматизированные циклы часто удваивают объем производства за смену по сравнению с полуавтоматическими методами.
-
Стабильность качества : сервоуправление гарантирует, что каждая катушка соответствует точным размерным допускам, что крайне важно для экспортных рынков.
-
Минимизация отходов : Точный контроль длины исключает бракованную продукцию (рулоны слишком большой длины), что напрямую повышает выход готовой продукции.
🛠️ 6. Опыт использования и практические выводы по внедрению
Современные кабелеукладочные машины отдают приоритет удобству использования для оператора:
-
Интуитивно понятный интерфейс HMI : сенсорные экраны позволяют управлять «рецептами», сохраняя параметры для различных типов кабелей для мгновенной смены.
-
Удалённая диагностика : Современные ПЛК поддерживают удалённый мониторинг, позволяя инженерам устранять неполадки без выезда на место.
-
Модульная гибкость : конструкция позволяет в будущем вносить улучшения, например, добавлять модули автоматической маркировки или паллетирования.
7. Заключение: Более эффективная упаковка благодаря автоматизации
В условиях конкурентного глобального рынка автоматизированная линия по перемотке и обвязке кабельных рулонов является стратегическим активом. Она обеспечивает скорость, точность и безопасность, необходимые для масштабирования производства, одновременно снижая операционные издержки. Инвестируя в эту технологию, производители не просто ускоряют упаковку — они обеспечивают надежность своей цепочки поставок, гарантируя отсутствие дефектов.
Ознакомьтесь с более совершенными решениями для вашего производственного цеха: автоматические системы намотки и обвязки кабеля.
❓ Часто задаваемые вопросы: Линии упаковки кабельных катушек
В: Может ли эта линия работать как с гибкими, так и с жесткими кабелями? О: Да. Сервоуправляемая намоточная головка может регулироваться по натяжению и скорости для работы как с гибкими контрольными кабелями, так и с более жесткими силовыми кабелями, при условии, что их диаметр находится в диапазоне (1-35 мм).
В: Какова точность измерения длины? О: Наши стандартные системы энкодеров обеспечивают точность от ±0.1% до ±0.5% , гарантируя, что вы никогда не будете недоставлять материал по контрактной длине или тратить его впустую на рулоны избыточной длины.
В: Регулируется ли натяжение обвязочной ленты? О: Безусловно. Автоматическая станция обвязки оснащена регулируемыми элементами управления натяжением, что предотвращает повреждение хрупких кабелей и обеспечивает надежную фиксацию рулона во время транспортировки.
В: Как быстро я могу переключиться на другой размер катушки? О: С помощью системы управления рецептами на HMI операторы могут за считанные секунды вызвать предварительно заданные параметры для различных внутренних диаметров и ширин катушек. Физическая замена оправки может занять 10-15 минут в зависимости от модели.