Улучшение упаковки стальной проволоки: глубокое погружение в автоматическое оборудование для намотки и обвязки
Производство стальной проволоки требует точности не только в производстве, но и в критической степени в упаковке. Соответствие строгим спецификациям клиентов по размерам, весу и надежности рулонов требует надежных автоматизированных решений. Автоматическая машина для намотки и обвязки стальной проволоки решает эти потребности напрямую, превращая трудоемкий процесс в оптимизированную и эффективную операцию. Эта технология точно перематывает стальную проволоку на заданную длину, формирует стабильные рулоны и автоматически закрепляет их лентами из ПП (полипропилена) или ПЭТ (полиэтилентерефталата), создавая упаковки, готовые к отправке или последующей обработке. Независимо от того, интегрированы ли они в непрерывную производственную линию или работают автономно с питанием от барабанов с проволокой, эти машины играют решающую роль в повышении производительности, обеспечении целостности упаковки и снижении эксплуатационных расходов.
Понимание технических возможностей, особенностей эксплуатации и потенциала интеграции этого оборудования имеет ключевое значение для производителей, стремящихся оптимизировать процессы обработки проволоки. Давайте рассмотрим конструкцию, компоненты, технические характеристики и реальные преимущества автоматизированных систем намотки и обвязки стальной проволоки.
1. Основная функциональность: как работает машина
По своей сути, автоматическая машина для намотки и обвязки выполняет последовательность точных действий:
- Контроль отдачи и натяжения: Проволока подается из источника (например, экструдерной линии, отдающего барабана). Система контроля натяжения обеспечивает постоянное натяжение проволоки во время намотки, что имеет решающее значение для формирования стабильных, однородных катушек и предотвращения повреждения или спутывания проволоки.
- Точное измерение длины: Интегрированные датчики (часто вращающиеся энкодеры) точно измеряют длину проволоки при ее подаче в намоточную головку, гарантируя, что каждая катушка точно соответствует заданной длине.
- Автоматизированная намотка: Проволока наматывается на катушку или барабан. Машина контролирует схему намотки и скорость для достижения желаемых размеров катушки (внутренний диаметр – ID, внешний диаметр – OD, ширина).
- Автоматическая резка: По достижении заданной длины встроенный режущий механизм аккуратно отрезает проволоку.
- Передача катушки (опционально): Во многих конструкциях готовый рулон автоматически передается со станции намотки на станцию обвязки.
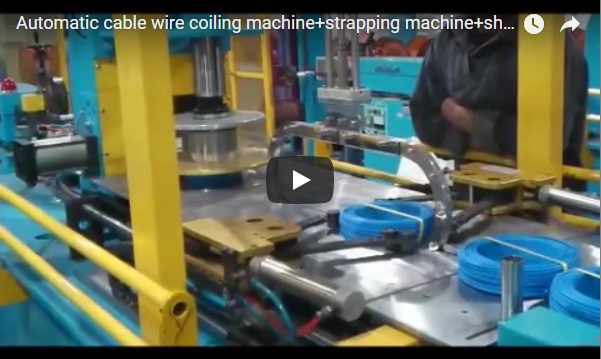
- Автоматическая обвязка: Одна или несколько обвязочных головок накладывают ленты ПП или ПЭТ радиально по окружности катушки в заранее заданных положениях. Ленты натягиваются, герметизируются (обычно с помощью тепловой или фрикционной сварки) и автоматически обрезаются.
- Выброс/разряд катушки: Готовый, обвязанный рулон автоматически выбрасывается на конвейер, накопительный стол или систему штабелирования.
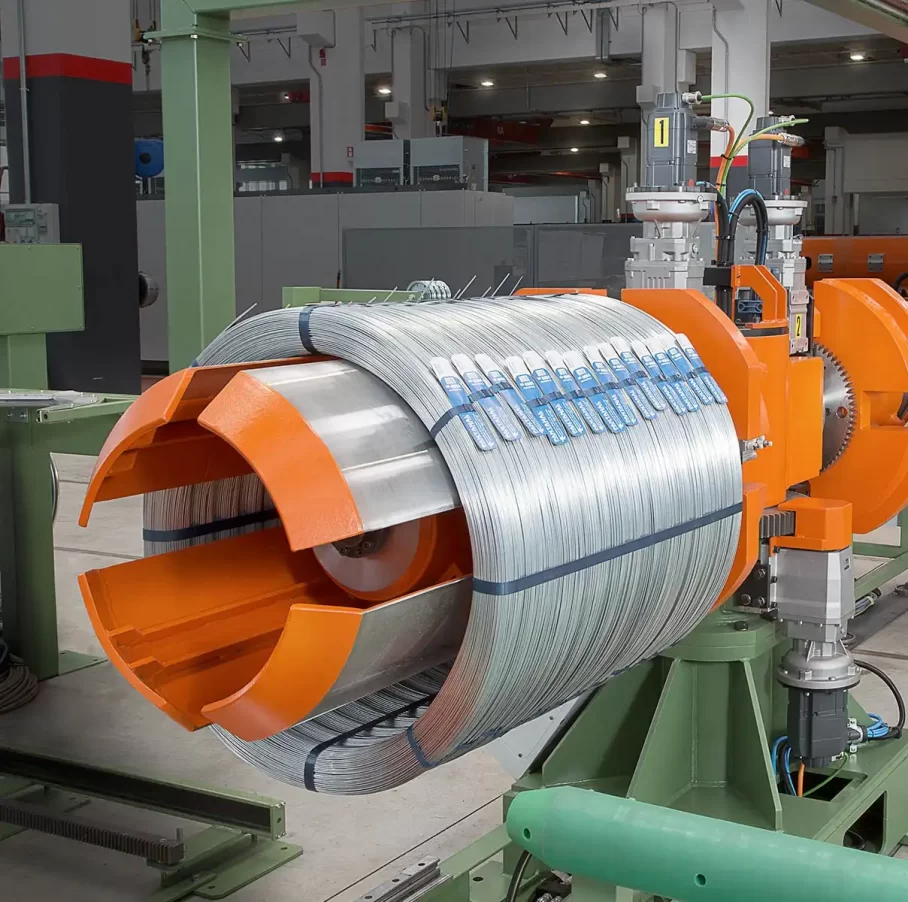
Машина для перемотки и обвязки стальной проволоки 2. Ключевые компоненты и конструктивные особенности
Понимание структуры машины помогает оценить её возможности:
- Стенд выплаты: Удерживает исходный барабан с проволокой или взаимодействует с производственной линией. Может быть пассивным или приводным, часто включает в себя танцоры или аккумуляторы для управления натяжением.
- Выпрямитель проволоки (опционально): Удаляет остатки литья и перегибы проволоки перед сматыванием.
- Система контроля натяжения: Решающее значение для качества рулона. Могут использоваться рычаги-танцоры, тензодатчики или сервоприводные кабестаны.
- Счетчик длины: Обычно это энкодер высокого разрешения в паре с измерительным колесом. Точность имеет первостепенное значение.
- Намоточная головка/намотчик: Механизм, который формирует катушку. Конструкции различаются (например, разборный барабан, ленточный намоточный станок) в зависимости от размера катушки и требований к весу. Должен обеспечивать легкое извлечение катушки.
- Режущий блок: Пневматические, гидравлические или сервоприводные ножницы, разработанные для определенного типа проволоки и диапазона диаметров.
- Обвязочная головка(и): Ядро функции обвязки. Должен быть совместим с выбранным типом ленты (ПП/ПЭТ), шириной и толщиной. Включает механизмы подачи ленты, натяжения, запечатывания и резки. Несколько головок позволяют ускорить циклы обвязки.
- Система управления (ПЛК и ЧМИ): Мозг операции. Программируемый логический контроллер (ПЛК) управляет последовательностью, синхронизацией и блокировками. Сенсорный экран человеко-машинного интерфейса (ЧМИ) позволяет операторам задавать параметры (длину, размеры рулона, положение ленты, натяжение), отслеживать состояние и устранять неполадки. Распространенные бренды ПЛК включают Siemens, Allen-Bradley или Mitsubishi.
- Системы безопасности: Включает в себя ограждения, аварийные остановки, световые завесы и блокировки для защиты операторов, соответствующие соответствующим стандартам безопасности, таким как ISO-13849 1.
 Альтернативный текст: Крупный план автоматизированной обвязочной головки, надевающей ПЭТ-ленту на стальную проволочную катушку, демонстрирующий точность механизма.
3. Обзор технических характеристик
Возможности производительности зависят от конструкции машины и области применения. Вот типичные диапазоны спецификаций:
- Диапазон диаметра проволоки: 1.0 мм – 8.0 мм (может значительно варьироваться в зависимости от класса машины)
- Характеристики катушки:
- Внутренний диаметр (ВД): 200 мм – 800 мм
- Внешний диаметр (OD): 300 мм – 1200 мм
- Ширина рулона: 50 мм – 500 мм
- Максимальный вес рулона: 25 кг – 1000 кг (или больше для моделей большой грузоподъемности)
- Скорость намотки: 50 – 300 метров/минуту (в зависимости от диаметра проволоки и обработки катушки)
- Точность измерения длины: Обычно от ± 0.1% до ± 0.5%
- Обвязка:
- Тип ремешка: ПП (полипропилен) или ПЭТ (полиэтилентерефталат)
- Ширина ремешка: 9 мм, 12 мм, 16 мм, 19 мм (распространенные размеры)
- Толщина ремешка: 0.5 мм – 1.2 мм
- Количество ремней на катушку: 2–6 (программируется)
- Время цикла обвязки: 5–15 секунд на ленту (зависит от размера рулона и типа головки)
- Система управления: ПЛК с сенсорным экраном HMI (например, 7-10 дюймов)
- Требования к питанию: 380 В/480 В, 3 фазы, 50/60 Гц; Потребляемая мощность варьируется (например, 5 кВт – 25 кВт)
- Пневматические требования: Чистый, сухой сжатый воздух (например, 6-8 бар)