Резюме
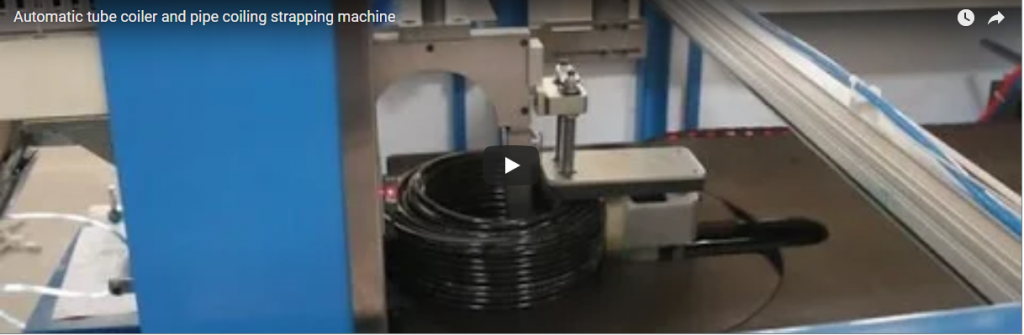
Строительная проволока и гибкий многожильный кабель в основном поставляются в стандартизированных бухтах по 50 или 100 м, упакованных в полиэтиленовую термоусадочную пленку для розничной продажи и защиты на строительной площадке. Ручная обработка — измерение, вращательная намотка, ручная резка, обвязка лентой и запечатывание пакетов — обычно требует от 3 до 4 операторов на один цикл экструзии и приводит к значительным отклонениям в размерах упаковки. Автоматизированная станция намотки, обвязки и термоусадочной упаковки включает в себя высокоточный двухколесный счетчик метров, автоматическое перемещение по моторизованному складному сердечнику, пневматическую резку, многоточечную полипропиленовую обвязку и встроенную термоусадочную упаковку. В данном руководстве подробно описана кинематическая схема машины, технические характеристики намоточной машины FHOPE FCL-V600 и практические геометрические формулы для определения размеров бухт в соответствии со стандартными форматами упаковки.
Автоматизированный цех вторичной упаковки работает в полной синхронизации с линиями непрерывной экструзии или линиями размотки. Кабель подается через синхронизированный натяжной рычаг, проходит по прецизионному складному сердечнику, обрезается до заданной длины с помощью пневматических ножниц, обвязывается полипропиленовой лентой с помощью радиальной индексирующей головки и передается дальше по линии в туннель для L-образной герметизации и термоусадки.
Содержание
- Зачем автоматизировать конечную точку кабельной линии?
- Поток машин
- Данные катушки FCL-V600
- Размер катушки для заданной длины
- Контрольный список выбора
- Безопасность
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники
Зачем автоматизировать конечную точку кабельной линии?
Экструзия кабеля — это высокоскоростной непрерывный процесс, работающий при постоянной скорости линии до нескольких сотен метров в минуту. Ручная намотка, выполняемая на последующих этапах, не может сравниться с производительностью непрерывной линии, что создает серьезные операционные узкие места:
- Несоответствие длительности и финансовые потери: Ручное измерение, основанное на визуальных метках или фрикционных колесах без компенсации скорости линии, дает следующие результаты:
±2%в±5%Ошибка. Слишком длинные катушки приводят к невосполнимой потере меди и полимеров; слишком короткие катушки влекут за собой дорогостоящие коммерческие претензии. - Отклонение размеров и дефекты вторичной упаковки: Натяжение нити, создаваемое оператором, меняется по мере наматывания рулона. Свободно намотанные рулоны пружинят при снятии с оправки, а слишком туго натянутые рулоны сдавливают внутренние слои. Неравномерные наружные диаметры (OD) часто приводят к застреванию рулонов на автоматизированных станциях для упаковки в коробки и термоусадочной пленки.
- Накладные расходы на оплату труда и риски в области охраны труда и окружающей среды: Повторяющиеся операции по обвязке и подъему рулонов подвергают операторов риску хронических травм опорно-двигательного аппарата, запястий и поясницы.
Автоматизированная линия обеспечивает жесткое натяжение петли, точное перемещение шага, равномерное удержание внутреннего диаметра (ID) и фиксированные внешние размеры для чистой паллетизации и термоусадочной запайки.
Поток машин
Continuous Feed / Pay-off
       │
       ▼
[1. Meter Counter & Dancer Synchronizer]
       │
       ▼
[2. Servo Winding & Traverse Unit] (Collapsible Core)
       │
       ▼
[3. High-Speed Pneumatic Cut & Clamping]
       │
       ▼
[4. Automatic Radial Strapping Station] (2, 3, or 4 PP Straps)
       │
       ▼
[5. Pneumatic Pusher / Arm Transfer]
       │
       ▼
[6. L-Bar Film Sealing & Thermal Shrink Tunnel]- Мера: Импульсные энкодеры с двумя колесами отслеживают движение по линии. Сигналы напрямую взаимодействуют с основным модулем высокоскоростного счетчика ПЛК для выполнения команд ускорения, замедления и сдвига на заданных длинах.
- Ветер: Кабель подается на регулируемый складной вал, расположенный между круглыми фланцами. Шариковинтовая направляющая с сервоприводом перемещается горизонтально по ширине барабана, распределяя слои в соответствии с внешним диаметром кабеля.
- Отрезать и зафиксировать: По достижении заданной длины подвижная каретка останавливается, в разматывающий буфер помещается поступающий кабель, автоматические гильотинные ножницы отрезают задний конец, а механический захват фиксирует хвостовую часть на катушке.
- Держать и пристегивать: Наружный фланец откидывается, и пневматический механизм выброса перемещает связанный рулон на поворотное звездообразное колесо или обвязочную люльку. Полипропиленовые ленты натягиваются вокруг поперечного сечения рулона и привариваются термическим способом в 2, 3 или 4 радиальных точках.
- Перемещение: Подвесной пневматический захват или моторизованный роликовый эжектор перемещают обвязанную рулонную массу на подающий конвейер упаковочной ячейки.
- Упаковка: Катушка проходит через встроенный L-образный пленочный аппликатор с использованием сложенной по центру полиэтиленовой/полиолефиновой пленки, подвергается импульсной герметизации по периферии и продвигается через туннель с рециркуляцией воздуха для получения жесткой, пыленепроницаемой упаковки, готовой к розничной продаже.
Данные катушки FCL-V600
Устройство FHOPE FCL-V600 предназначено для непрерывного производственного процесса с использованием строительной проволоки (THHN, BV, BVR), гибких резиновых кабелей и многожильных линий управления:
| Параметр спецификации | Автоматическая станция для намотки и упаковки FHOPE FCL-V600 |
|---|---|
| Внешний диаметр катушки (OD) | 400 – 600 мм |
| Внутренний диаметр катушки (ID) | 200–400 мм (складной сердечник, регулируемый) |
| Высота рулона (ширина поперечного сечения) | Вариант А: 40–120 мм Вариант B: 40–200 мм Вариант C: 100–300 мм |
| Применимый наружный диаметр кабеля | 2–16 мм (стандартный); 8–20 мм / 15–30 мм (усиленные варианты) |
| Скорость намотки линии | Скорость до 350 м/мин (в зависимости от внешнего диаметра проволоки и параметров размотки). |
| Настройка длины намотки | Стандартная длина трассы 20–100 м (более длинные трассы доступны через конфигурацию рецепта). |
| Точность измерения длины | ±0.2% (двухканальный энкодер с компенсацией скольжения поверхности) |
| Обвязочный материал | Полипропиленовый (ПП) ремешок (ширина: 9–12 мм; толщина: 0.55–0.75 мм) |
| Метод обвязки | Термосварное соединение (эффективность сварного шва ≥ 80%) |
| Время цикла обвязки | 2.5–3.5 с на ремешок |
| Полная мощность цикла | 2–4 катушки/мин (100 м строительного провода) |
| Пневматическая подача | 0.6–0.8 МПа (6–8 бар), чистый/сухой сжатый воздух |
| Электрический рейтинг | 380 В/415 В, 3 фазы, 50/60 Гц (стандартная конфигурация ПЛК + сервопривод) |
Скорость конвейера, грузоподъемность и тепловые характеристики термоусадочных камер проектируются по заказу.
Размер катушки для заданной длины
Точное прогнозирование внешнего диаметра готовой рулонной продукции гарантирует, что обвязанный продукт поместится в термоусадочные пакеты для розничной торговли и вторичные картонные коробки для транспортировки без деформации.
Инженерные формулы
1. Turns per layer:
   N_turn = Floor(H_coil / (OD_cable × k_pack))

2. Radial thickness increase per layer:
   ΔR = OD_cable × 0.866   (for close triangular packing)

3. Number of layers required:
   N_layer = Ceil(L_target / (π × D_mean × N_turn))

4. Finished Coil Outer Diameter:
   OD_coil = ID_core + 2 × (N_layer × OD_cable)
Где:
H_coil= Полезная ширина вала между фланцами (мм)OD_cable= Внешний диаметр кабеля (мм)k_pack= Коэффициент габаритов упаковки при прохождении через препятствие (обычно)1.03в1.08(для гибких кабелей в ПВХ/оболочке)D_mean= Средний диаметр катушки =(ID_core + OD_coil) / 2(М)L_target= Общая длина мишени катушки (м)
Практический расчет размеров (пример)
Рассмотрим катушку строительного кабеля диаметром 6.0 мм и длиной 100 м, намотанную на сердечник с внутренним диаметром 300 мм, при ширине фланца 60 мм:
- Количество оборотов на слой:
Turns = Floor(60 mm / (6.0 mm × 1.0)) = 10 turns/layer - Оценка среднего диаметра (при условии наличия 9 слоев):
OD_theoretical = 300 mm + (2 × 9 layers × 6.0 mm) = 408 mmD_mean = (300 mm + 408 mm) / 2 = 354 mm = 0.354 m - Проверка полной длины:
Length ≈ π × D_mean × Turns/Layer × LayersLength ≈ 3.1416 × 0.354 m × 10 × 9 = 100.08 m
Готовый рулон длиной 100 м имеет внешний диаметр 408 мм и высоту 60 мм, что соответствует габаритам FCL-V600 (внешний диаметр 400–600 мм) и определяет базовую ширину отверстия для последующих зажимных губок термоусадочной упаковочной машины.
Контрольный список выбора
Для обеспечения бесшовной интеграции с вышестоящими линиями укажите следующие рабочие параметры:
- Сечение кабеля и материал оболочки: Диапазон внешнего диаметра (мм), минимальный радиус изгиба, состав оболочки (ПВХ, СШПЭ, ЛЖЗХ, резина или ПУР).
- Геометрический профиль катушки: Минимальный и максимальный внутренний диаметр катушки (мм), максимальный внешний диаметр мишени (мм) и требуемая высота/ширина перемещения катушки (мм).
- Варианты длины: Целевые длины (например, 50 м, 100 м, 200 м) и требуемое время непрерывного цикла.
- Спецификация привязки: Количество обвязочных стяжек на рулон (2, 3 или 4 радиальные стяжки), материал обвязочной ленты (ПП или ПЭ) или альтернативный вариант – стретч-пленка из ПЭ.
- Конфигурация упаковки на последующих этапах производства: Упаковка непосредственно в термоусадочную пленку, автоматизированный укладчик предварительно сформированных пакетов или вертикальная упаковка в картонные коробки.
- Интеграция линейного оборудования в добычу и транспортировку: Линейная скорость экструдера (м/мин), непрерывный режим подачи материала (старт-стоп) и доступная емкость накопителя/манипулятора.
Безопасность
Оборудование FHOPE для обработки и вторичной упаковки кабелей соответствует основным международным директивам по безопасности промышленного оборудования:
- EN ISO 12100:2010: Безопасность машин и оборудования — Общие принципы проектирования, оценки рисков и снижения рисков.
- ЕН 415-10: Требования безопасности для упаковочных машин — модульные и интегрированные вторичные линии.
- ЕН 60204-1: Безопасность машин и оборудования — Электрооборудование машин, промышленные шкафы управления и цепи аварийной остановки.
- Функции защиты: Взаимозамыкающийся периметр корпуса из поликарбоната и проволочной сетки по всей высоте, двухканальные ПЛК безопасности категории 4, контроль нулевой скорости вращения вала на намоточной оправке, оптические световые завесы на выходных отверстиях катушки и пневматически блокируемые режущие узлы.
Часто задаваемые вопросы по инженерным вопросам
В: Как система обрабатывает непрерывную экструзию во время циклов резки и перемещения? О: Между экструзионным валом и намоточным устройством расположен автоматизированный вертикальный натяжной механизм или многопроходной кабельный аккумулятор. Когда намоточная головка замедляется для пневматической резки и индексации катушки (интервал от 3 до 5 секунд), аккумулятор расширяет свою механическую каретку, чтобы компенсировать непрерывный поток экструзии без изменения противодавления в линии.
В: Какую точность измерения длины резки может обеспечить счетчик метров?
А: Система достигает ±0.2% Линейная точность на калиброванных кабелях. Двойные нескользящие полиуретановые измерительные колеса исключают проскальзывание, а высокочастотные оптические энкодеры передают импульсные сигналы на ПЛК. Профили замедления обеспечивают замедление катушки до механической резки, исключая превышение длины резки, вызванное инерцией валов.
В: Может ли один станок обрабатывать кабели разных диаметров и размеров катушек без физической разборки? О: Да. Внутренний диаметр складной оправки регулируется с помощью маховика или механических тяг. Ширина фланца, скорость перемещения шага, длина катушки и точки крепления сохраняются в виде программируемых параметров детали на сенсорном экране HMI, что позволяет осуществлять смену продукции без использования инструментов менее чем за 5 минут.
В: Что предпочтительнее: полипропиленовая обвязка или полная полиэтиленовая стрейч-пленка? О: Радиальная полипропиленовая обвязка обеспечивает структурную целостность, предотвращая самопроизвольное разматывание, и сохраняет компактность профиля транспортной упаковки для стандартной картонной упаковки. Стрейч-пленка или полиэтиленовая термоусадочная пленка защищают оболочки от грязи, попадания воды и царапин на поверхности. Сочетание радиальной полипропиленовой обвязки с последующей термоусадочной пленкой обеспечивает максимальный внешний вид на полке и структурную жесткость.
Следующий шаг
- Представление данных: Укажите внешний диаметр кабеля, целевые размеры катушки (внутренний/внешний диаметр/высота), скорость производства и предпочтительные методы упаковки. info@fhopepack.com.
- Инженерная оценка: Наша группа специалистов по применению продукции анализирует частоту циклов, геометрические параметры и требования к буферизации на входе в трубопровод.
- Индивидуальное техническое предложение: Получите проект планировки пола, таблицу размеров и коммерческое предложение в течение 24 часов.
Связанное чтение
- Автоматический станок для намотки шлангов FCL-600 (изделие)
- Машина для намотки кабельных катушек FPCA-200 (изделие)
- Автоматическая машина для намотки, обвязки и термоусадочной упаковки кабеля (видео)
- Линия для перемотки и обвязки катушек кабельной проволоки (видео)
Источники
- Руководство по техническим характеристикам упаковочного оборудования FHOPE: FCL-600
- Европейский комитет по стандартизации: EN ISO 12100:2010, EN 415-10, EN 60204-1.
- Рекомендации Национальной ассоциации производителей электрооборудования (NEMA) и IEC по упаковке проводов
Последнее обновление: 21.09.2026