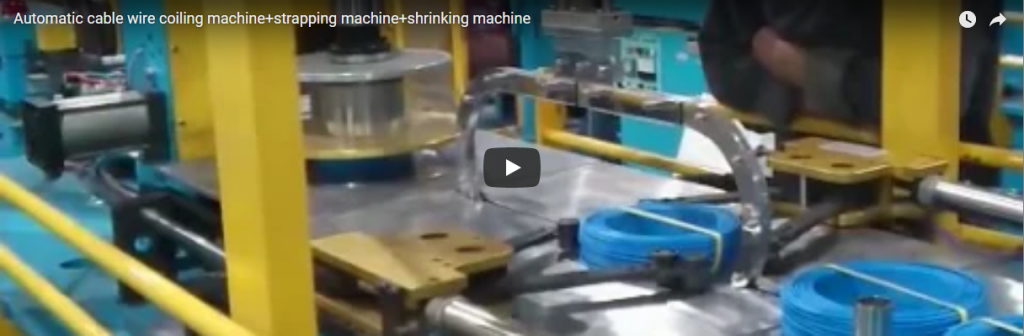
Краткое изложение. Для предотвращения неплотного прилегания обмоточных рулонов, вмятин на оболочке и засоров в линии необходимо точное натяжение и повторяемая прочность соединения. Автоматическая машина для обвязки кабелей наносит ПЭТ или ПП ленту с заданным натяжением, обычно от 15 до 70 кг, циклами продолжительностью от 15 до 30 секунд на рулон, заменяя переменную ручную обвязку повторяющимися циклами, управляемыми ПЛК. Головка подает ленту вокруг рулона, затягивает ее, запаивает концы и обрезает ленту. В данном руководстве описан цикл и точки выбора.
Содержание
- Что делает машина
- Как работает цикл обвязки
- Материал и ширина ремешка
- Натяжение и герметизация
- Вместимость катушки по размерам
- Типичный диапазон технических характеристик
- Контрольный список выбора оборудования
- Основные принципы эксплуатации и техники безопасности
- Основы технического обслуживания
- Часто задаваемые вопросы по инженерным вопросам
- Следующий шаг
- Связанное чтение
- Источники и стандарты
Что делает машина
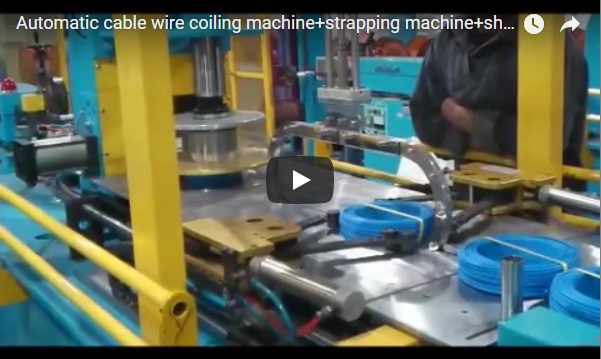
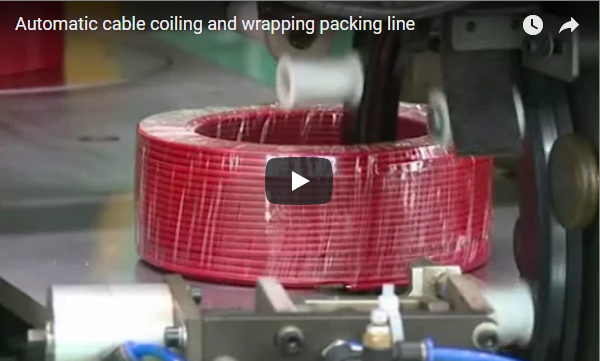
Автоматическая машина для обвязки кабеля закрепляет бухты кабеля и проволоки пластиковой лентой перед их упаковкой в термоусадочную пленку, паллетированием или хранением. Это тот же этап, который используется на линии намотки, обвязки и термоусадочной упаковки кабеля . Цикл полностью автоматизирован, поэтому каждая бухта обвязывается с одинаковым положением ленты, натяжением и герметичностью, без участия оператора в работе с обвязочными инструментами.
Именно эта стабильность отличает автоматизированную обвязку от ручной. Натяжение ленты, обвязанной вручную, варьируется от ленты к ленте, что проявляется в виде рыхлых рулонов при хранении или распутывания во время транспортировки. Машина исключает эти колебания на этапе упаковки.
Как работает цикл обвязки
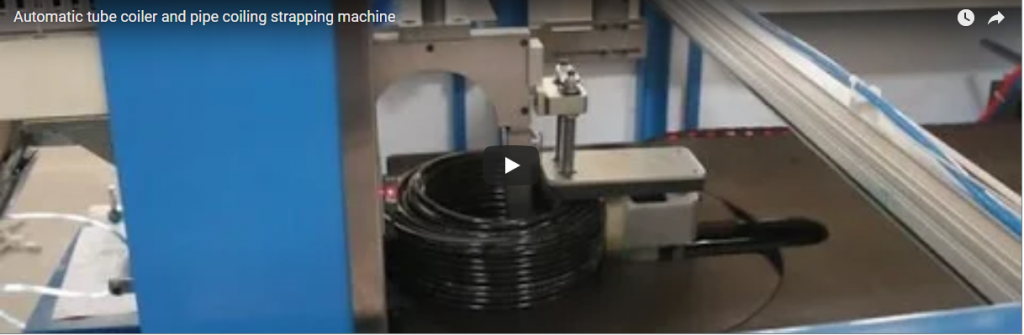
На станцию обвязки поступает рулон, который позиционируется подающим конвейером и подтверждается датчиками. Затем обвязочная головка подает ленту вокруг окружности рулона по своей дугообразной направляющей.
Механизм натяжения затягивает ленту до заданного усилия, перекрывающиеся концы соединяются, и лента аккуратно обрезается вблизи шва. Обвязанная лента перемещается со станции на выходной конвейер, готовый к термоусадочной упаковке или укладке на поддоны.
Весь цикл управляется ПЛК, поэтому натяжение, количество ремней и время задаются в качестве параметров и повторяются одинаково для каждой катушки.
Материал и ширина ремешка
В производстве кабельной упаковки преобладают два материала. ПЭТ (полиэтилентерефталат) лучше сохраняет натяжение и выдерживает большую нагрузку, что подходит для более тяжелых катушек и длительного хранения. ПП (полипропилен) — более легкий вариант для повседневного использования, где сохранение натяжения имеет меньшее значение.
Обычно ширина ленты составляет от 9 до 19 мм, а толщина определяется требуемой прочностью. Для тяжелых нагрузок обычно выбирают ПЭТ; ширина и марка согласовываются с весом рулона для каждого проекта.
Натяжение и герметизация
Натяжение — это величина, определяющая, останется ли катушка надежно закрепленной или повредится. Слишком слабое натяжение приведет к скольжению ремня по оболочке кабеля; слишком сильное — к вдавливанию ремня в оболочку и деформации катушки.
Соединение концов ленты осуществляется двумя способами. Термосварка расплавляет концы ленты, а сварка трением сплавляет материал за счет вибрации; сварка трением обычно обеспечивает более высокую прочность соединения с ПЭТ-лентой. Оба метода контролируются машиной, поэтому усилие сварки не зависит от оператора.
Вместимость катушки по размерам
Рулон должен соответствовать размерам машины по трем направлениям: наружный диаметр, внутренний диаметр и ширина. Рулон, превышающий предельные значения для станции, не может быть обвязан за один проход, а для рулона с очень большим внутренним диаметром может потребоваться корректировка дуги обвязки.
Эти ограничения проверяются для каждого проекта в зависимости от размеров ваших катушек, как, например, на стандартной упаковочной машине для кабельных катушек и упаковочной машине для проволоки . Стоит предусмотреть запас прочности: немного больший диапазон размеров или более быстрый цикл позволяют сохранить работоспособность линии по мере роста производства.
Типичный диапазон технических характеристик
Приведенные ниже значения соответствуют опубликованным типовым конфигурациям данного оборудования. Для каждого проекта уточните точные значения, сравнив их с диапазоном размеров вашей катушки.
| Параметр | Параметр |
|---|---|
| Материал ремешка | ПЭТ или ПП |
| Ширина ремешка | 9 к 19 мм |
| Время цикла | 15–30 секунд на катушку |
| Диапазон напряжений | От 15 до 70 кг |
| Применение ремешка | один или несколько ремней на катушку |
| Управление | ПЛК с ЧМИ |
| Сети | Profinet, Ethernet/IP и аналогичные |
| Уплотнение | термосварка или сварка трением |
Контрольный список выбора оборудования
Перед тем как запрашивать смету, внимательно изучите эти пункты, а остальные детали мы уточним в соответствии с вашей кабельной линией для каждого проекта.
| Параметр | Что нужно подтвердить по каждому проекту |
|---|---|
| змеевик | Диапазоны внешнего и внутреннего диаметров, а также ширины. |
| Ремень | необходимый материал, ширина и прочность соединения. |
| нагрузка | Целевой вес катушки и сохраняемое натяжение |
| Цикл | количество витков в час и количество ремней на один виток |
| Результат | обвязанная катушка для термоусадочного туннеля или паллетизатора |
| Управление | Бренды ПЛК и сеть автоматизации |
| Габаритная высота | будущий диапазон размеров и целевые показатели цикла |
Автономная обвязочная машина помогает, но увеличение производительности достигается, когда она находится в составе линии. Подающий конвейер принимает рулоны непосредственно от намоточной машины, а выходной конвейер передает обвязанный рулон в термоусадочный туннель или паллетизатор, как на линии перемотки, обвязки и термоусадочной упаковки кабельных рулонов . Что касается управления, ПЛК подключается к сети предприятия через Profinet или Ethernet/IP.
Основные принципы эксплуатации и техники безопасности
Начните с ленты. Загрузите ленту нужного сорта и ширины, убедитесь, что изгиб соответствует диаметру рулона, и установите натяжение и количество лент в соответствии с рецептом на HMI.
Цикл позиционирует катушку, опускает прижимной механизм, приводит в действие механизм обвязки и автоматически выталкивает обвязанную катушку, поэтому операторы не находятся в зоне обвязки во время движения. Перед очисткой остатков ленты или регулировкой механизма натяжения выполните процедуру блокировки и держите руки подальше от механизма подачи ленты во время работы головки.
Основы технического обслуживания
Перед началом первой смены проведите ежедневные проверки. Убедитесь, что натяжение ленты свободно от мусора, уплотнения не заклинивают, а натяжной механизм возвращается в нулевое положение между циклами.
В соответствии с инструкцией, поддерживайте чистоту и легкую смазку направляющей ленты, прижимных направляющих и выходных роликов. Следите за образованием обрезков ленты на станции резки и запайки и визуально проверяйте качество швов на первом рулоне партии перед запуском всей партии.
Часто задаваемые вопросы по инженерным вопросам
В: Какой материал для ленты используется в машине? О: Стандартная лента — из ПЭТ или ПП, заявленная ширина — от 9 до 19 мм, марка ленты определяется весом рулона для каждого проекта.
В: Как быстро работает один цикл обмотки катушки? О: Типичный опубликованный цикл составляет от 15 до 30 секунд на катушку, в зависимости от размера катушки и количества обмоток.
В: Как регулируется натяжение ремня? О: Механизм натяжения затягивает ремень до заданного усилия, обычно в диапазоне от 15 до 70 кг, запрограммированного на ПЛК.
В: Как соединяются концы ремешка? О: Термосваркой или сваркой трением, оба метода контролируются машиной для обеспечения повторяемости герметичности; сварка трением обычно обеспечивает более высокую прочность соединения с ПЭТ.
В: Каков риск неправильной установки натяжения? О: Слишком низкое натяжение приводит к проскальзыванию ленты вдоль оболочки кабеля, а слишком высокое натяжение деформирует катушку и вдавливает ее в оболочку.
В: Какой метод герметизации обеспечивает более прочные соединения с использованием ПЭТ-ленты? О: Сварка трением обычно обеспечивает более высокую прочность соединения, чем термосварка, при использовании ПЭТ-ленты.
В: Может ли машина использовать более одной обвязочной ленты на один рулон? О: Да. Одинарная лента подходит для компактных, легких рулонов, а несколько радиальных лент устанавливаются для более крупных рулонов или упаковок, подверженных смещению при транспортировке; количество лент указывается для каждого проекта и заносится в рецептуру.
В: Подключается ли станок к заводской сети? О: ПЛК станка для производства лент интегрируется с сетями автоматизации производства, такими как Profinet и Ethernet/IP, для получения инструкций и проведения диагностики.
Следующий шаг
- Отправьте нам электронное письмо по адресу info@fhopepack.com, указав размеры вашей катушки, размер ремешка и целевое количество циклов использования.
- Мы вышлем вам чертеж планировки и предложение по обвязке в течение 48 часов.
- Перед установкой мы организуем обследование объекта для подтверждения наличия подающей, отводящей и управляющей сети.
Связанное чтение
- машина для обвязки стальных листов
- Машина для обмотки шлангов при упаковке стальных рулонов
- Машина для обмотки рулонов стрейч-пленкой
- Автоматическое горизонтальное орбитальное нанесение краски для полного покрытия за один проход.
- Линейка продукции упаковочного оборудования FHOPE
Источники и стандарты
- ISO 12100:2010 — Безопасность машин и оборудования. Общие принципы проектирования, оценки рисков и снижения рисков.
- EN 415-10:2014 — Безопасность упаковочных машин. Общие требования.
- EN ISO 13849-1:2023 — Безопасность машин. Компоненты систем управления, обеспечивающие безопасность.
- Демонстрационное видео автоматической машины для обвязки кабеля FHOPE на YouTube.
Последнее обновление: 21.09.2026