🛠️ Критерии оценки
Выбор между автоматизированной и ручной фасовкой труб в мешки требует тщательного анализа скорости обработки, зависимости от трудозатрат, целостности герметизации, выхода материала и общей стоимости единицы продукции в течение двенадцатимесячного операционного периода. Эти пять технических параметров определяют, обеспечит ли механизация жизнеспособную окупаемость капитальных затрат.
Решения о масштабировании производства должны основываться на измеримых операционных показателях, а не на субъективных предпочтениях в отношении рабочих процессов. Скорость обработки напрямую влияет на распределение рабочей силы и задержки выполнения заказов, в то время как зависимость от оператора определяет размер постоянных накладных расходов. Показатели брака уплотнений определяют затраты на переделку и ответственность по гарантийным обязательствам, обычно составляющие от 2.00 до 5.00 долларов США за бракованную единицу в стандартных производственных условиях. Процент отходов пленки напрямую влияет на валовую прибыль: неправильно расположенные рукава или чрезмерная обрезка добавляют от 0.03 до 0.10 долларов США за трубу в зависимости от марки полимера. Точность маркировки с первого раза определяет соответствие требованиям розничной торговли и эффективность маршрутизации цепочки поставок. Примечание: Все финансовые показатели и процент выхода продукции, приведенные здесь, представляют собой отраслевые оценки, полученные на предприятиях среднего объема производства ПВХ/ПЭ, и могут варьироваться в зависимости от региональных ставок оплаты труда и спецификаций поставщиков пленки.
🏗️ Автоматическая система упаковки труб в пакеты
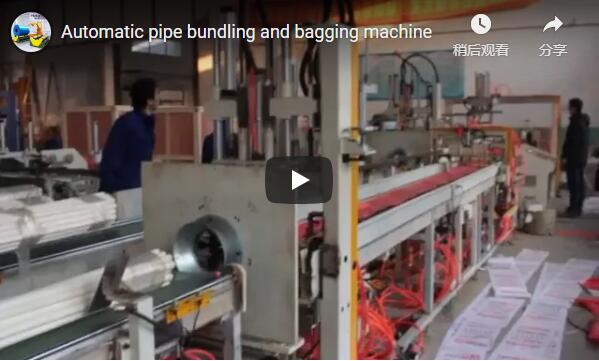
Автоматизированные линии упаковки в пакеты объединяют непрерывную обработку пленки, точную подачу продукта и программируемую термосварку в единый синхронизированный рабочий процесс, обычно обрабатывая от восьми до пятнадцати единиц в минуту при замкнутом контуре регулирования температуры. Такая механизированная архитектура исключает ручную обработку, сохраняя при этом строгие допуски по размерам для различных полимерных материалов.
Данная система подходит для труб из ПВХ, ПЭ, ПП, ППР (полипропиленового сополимера) и ПБ (полибутилена) с наружным диаметром от 15 до 630 миллиметров и стандартной длиной до шести метров. Скорость потока обратно пропорциональна диаметру трубы из-за динамических характеристик обработки и требований к натяжению пленки. Для труб малого диаметра (15–110 мм) производительность составляет 12–15 мешков в минуту, тогда как для труб муниципального класса (315–630 мм) — 8–10 мешков в минуту. Параметры термосварки должны соответствовать показателям плавления полимеров: термосварка при постоянной температуре (120–180°C) оптимизирует соединения полиэтилена высокой плотности (HDPE), импульсная сварка (180–220°C) обеспечивает чистые разрезы для термоусадочных пленок из полиолефина (POF), а ультразвуковая сварка (60–80°C) предотвращает термическую деградацию специализированных подложек из алюминиевого барьерного ламината (ABL) или пластикового барьерного ламината (PBL). Интеграция с термоусадочными туннелями после сварки обеспечивает устойчивость к УФ-излучению и влаге для хранения на открытом воздухе. Вариабельность характеристик напрямую связана с шероховатостью поверхности трубы, влажностью окружающей среды и прочностью пленки на разрыв; операторы должны калибровать время выдержки и давление в соответствии со стандартами ISO 1167 и ASTM D638.
🔗 См. также : Изучите другие решения
📈 Ручная упаковка труб в пакеты
Ручная упаковка предполагает последовательное вмешательство оператора для наложения пленки, локального нагрева и нанесения клейкой этикетки, что занимает от сорока пяти до шестидесяти секунд на единицу продукции, при этом наблюдается большая вариативность в качестве запайки и точности размещения этикетки. Этот трудоемкий подход остается экономически целесообразным только для мелкосерийного производства или в условиях ограниченных капиталовложений.
Время цикла строго зависит от квалификации оператора и геометрии трубопровода. Стандартные рабочие процессы требуют от двух до трех сотрудников на линию для последовательного управления размещением пакетов, термосваркой и маркировкой. Процент брака при сварке обычно колеблется от 3% до 8% из-за непостоянной термической выдержки и неравномерного распределения давления по шву пленки. Отходы материала составляют в среднем от 8% до 12%, что обусловлено ошибками при ручной выравнивании и чрезмерными припусками на обрезку. Точность маркировки с первого раза редко превышает 70–85%, что требует ручных корректировок, увеличивающих трудозатраты. Скрытые операционные затраты включают оплату труда за переделку (2–5 долларов за каждую неудачную сварку) и штрафы за несоответствие требованиям из-за неправильной маркировки запасов, которые могут достигать 20–50 долларов за каждый инцидент в виде затрат на логистику замены и административные расходы.
🛡️ Сравнительные показатели производительности
Прямое сравнение показателей эффективности показывает, что автоматизированные системы обеспечивают в три-пять раз большую производительность за смену, снижая при этом процент брака при герметизации ниже половины процента и сокращая отходы пленки более чем на пятьдесят процентов по сравнению с ручными процессами. Эти преимущества в эффективности напрямую приводят к оптимизации распределения рабочей силы и повышению стабильности валовой прибыли.
Следующие параметры позволяют количественно оценить различия в производственных процессах между механизированными и ручными методами обработки:
| Метрика | Автоматизированная интеграция | Ручная обработка |
|---|---|---|
| Производительность за смену (8 часов) | 1,920–3,600 труб | 480–640 труб |
| Требование к рабочей силе | 1 руководитель | 2–3 прямых оператора |
| Время цикла на единицу | 4–7 XNUMX секунд | 45–60 XNUMX секунд |
| Процент отбраковки уплотнений | на 3–8% | |
| Точность маркировки с первого раза | девяноста процентов | на 70–85% |
| Выход отходов кинопленки | на 2–4% | на 8–12% |
| Ориентировочные капитальные затраты | $ $ 35,000 80,000- | $ $ 2,000 5,000- |
| Ориентировочная стоимость рабочей силы/единица продукции | $ $ 0.02 0.05- | $ $ 0.15 0.30- |
| Продолжительность переключения | 10 – 20 минут | моментальный |
| Оптимальный суточный объем | >500 труб | <200 труб |
Все данные о капитальных затратах и себестоимости единицы продукции являются отраслевыми оценками, основанными на стандартных 250 рабочих днях в году и средних региональных зарплатах в обрабатывающей промышленности. Фактические затраты на развертывание будут варьироваться в зависимости от инфраструктуры предприятия и договоров с поставщиками.
🔗 См. также : Сопутствующее оборудование
⚙️ Стратегическая система отбора
При объемах производства, превышающих пятьсот труб в день, автоматизация является наиболее предпочтительной мерой, поскольку сокращение трудозатрат и экономия материалов обычно окупаются в течение шести-восемнадцати месяцев при стандартных условиях эксплуатации. Напротив, при объемах производства менее двухсот единиц в день или частой смене артикулов ручная обработка оправдана во избежание ненужных амортизационных отчислений.
Моделирование принятия решений требует структурированной базовой оценки. Во-первых, необходимо количественно оценить текущую производительность смен и распределение персонала. Во-вторых, следует провести аудит исторических показателей брака и нарушений маркировки для определения базового уровня затрат на переработку. В-третьих, необходимо оценить экономику проекта: автоматизированные системы обычно обеспечивают экономию в размере 0.10–0.25 доллара на трубу при объеме производства 1,000 единиц в день. При условии 250-дневного операционного года, двухсменной работы и маржи экономии в 0.15 доллара на единицу продукции, годовая экономия составляет приблизительно 75 000 долларов, что позволяет окупить систему на 40 000 долларов примерно за 6.4 месяца. Прогнозы ROI предполагают постоянные 8-часовые смены, стандартные ставки оплаты труда и отсутствие незапланированных простоев. Фактические сроки окупаемости составляют 24–30 месяцев для объемов производства менее 500 труб в день или в регионах с меньшей разницей в оплате труда. Трубы большого диаметра (>400 мм) и требования к упаковке, соответствующие стандартам розничной торговли, дополнительно оправдывают автоматизацию, поскольку физически невозможно вручную поддерживать стабильную термосклейку и точность штрихкодирования.
🛠️ Контрольный список проверки закупок
Для подтверждения целесообразности приобретения системы фасовки необходимо сопоставить допуски на размеры труб, совместимость пленочных полимеров, целевые показатели суточной производительности и существующую инфраструктуру инженерных сетей со спецификациями производителя до заключения контракта. Такая инженерная проверка предотвращает сбои в интеграции, обеспечивает непрерывность работы и снижает вероятность непредвиденных задержек при вводе в эксплуатацию.
Предпродажная инженерная проверка должна соответствовать следующим техническим требованиям:
-
Уточните диапазон внешнего диаметра (15–630 мм стандартный; до 800 мм по индивидуальному заказу) и максимальную длину (6 м стандартная, 12 м опциональная).
-
Проверьте совместимость пленочной подложки (ПЭ, ПОФ, антистатические или барьерные ламинаты ABL/PBL) с имеющимися способами герметизации.
-
Сравните суточный объем производства с порогом автоматизации в 500 труб в день.
-
Проведите аудит текущих показателей брака уплотнений; показатели, превышающие 3%, обязывают к механизированному терморегулированию.
-
Оцените точность нанесения этикеток с первого раза; соответствие стандартам ниже 90% оправдывает использование интегрированных аппликаторов с визуальным контролем.
-
Проверьте мощность энергоснабжения объекта (однофазное или трехфазное питание 220 В/380 В, подача сжатого воздуха под давлением 4–6 бар).
-
Запросите видеопроверку в режиме реального времени с использованием реальных производственных образцов для подтверждения натяжения пленки и стабильности герметичности шва.
-
В рамках основного коммерческого предложения необходимо согласовать полный 12-месячный запас запасных частей и график профилактического обслуживания.
Все технические характеристики рассчитаны на стандартные условия промышленного предприятия. Ограничения, специфичные для конкретного объекта, такие как повышенная температура окружающей среды или высокая концентрация твердых частиц, могут потребовать дополнительных фильтрационных или климатических модулей.
🏗️ Часто задаваемые вопросы по технической реализации
Автоматизированное оборудование для фасовки подходит для стандартных водопроводных и муниципальных труб диаметром до шестисот тридцати миллиметров, а температурные профили, разработанные специально для каждого материала, позволяют быстро переключаться между полиолефиновыми и поливинилхлоридными подложками. Требования к занимаемой площади и сроки окупаемости капитальных вложений строго зависят от ограничений планировки производственных площадей и параметров производственного планирования.
Какие допуски по размерам может обеспечить система? Стандартные конфигурации обрабатывают заготовки с внешним диаметром от 15 до 630 мм. Специальная оснастка позволяет увеличить производительность до 800 мм, хотя при этом производительность пропорционально снижается из-за увеличения площади поверхности пленки и инерции при обработке.
Может ли одна линия обрабатывать как ПВХ, так и ПЭ материалы? Да. Современные контроллеры используют предварительно сохраненные температурные рецепты, которые автоматически регулируют температуру запайки, время выдержки и продолжительность охлаждения. Смена материала обычно требует 5–10 минут проверки параметров и замены катушки с пленкой.
Экономически целесообразна ли механизация для сельскохозяйственных ирригационных трубопроводов? Для полиэтиленовых труб (20–200 мм) автоматизированная фасовка в мешки продлевает срок хранения с 6 до 24 месяцев за счет снижения воздействия УФ-излучения и загрязнения частицами. При производительности 10–12 мешков в минуту окупаемость инвестиций значительно ускоряется, когда суточный объем превышает 500 единиц.
Какова необходимая производственная площадь? Полная интегрированная линия (магазин, конвейер, запайщик, этикетировщик) занимает приблизительно 6 м × 2 м, за исключением зон приема/отгрузки. Ручная настройка требует примерно на 50% меньше площади, но требует большего пространства для оператора для безопасной работы с материалами.
Как рассчитывается период окупаемости капитальных вложений? Для предприятий со средним объемом производства (1,000 труб в день, двухсменная работа) окупаемость обычно составляет 6–18 месяцев с учетом установки, калибровки и обучения операторов. Для предприятий с меньшим объемом производства или односменных предприятий период окупаемости может составлять 24–30 месяцев. Все сроки внедрения предполагают стандартные протоколы ввода в эксплуатацию и бесперебойное планирование производства.