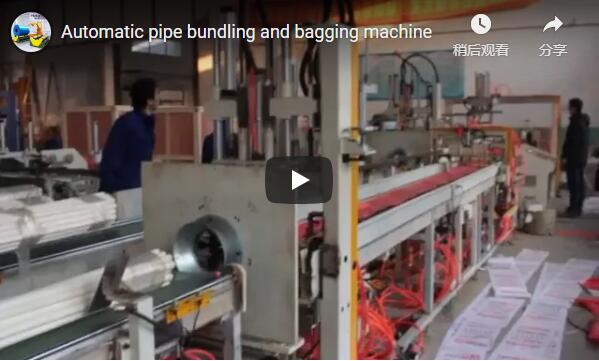
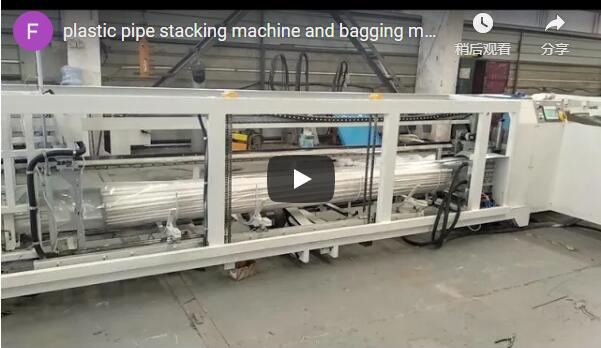
Краткое описание: Автономная линия для обвязки и упаковки ПВХ-труб позволяет отделить упаковку от экструзии, что обеспечивает максимальную надежность производства. Эта автоматизированная горизонтальная система упаковки обрабатывает трубы диаметром до 110 мм с программируемой формой пучка. Результаты включают снижение трудозатрат, минимизацию повреждений продукции и надежную защиту для сантехнических работ и перекачки жидкостей.
🛠️ Информация о клиенте
Среднему по размеру производителю экструзионной продукции, обслуживающему региональные рынки сантехники, требовалось комплексное упаковочное решение, способное разделить скорость производства и скорость упаковки, чтобы справляться с переменными графиками без остановки экструзионных процессов на предыдущем этапе, обеспечивая тем самым стабильный объем производства ПВХ-труб различного диаметра и сложных профилей заказов.
Предприятие, работающее в таких отраслях, как сантехника для жилых домов, сельскохозяйственное орошение и муниципальная инфраструктура, обрабатывает приблизительно 30–50 тонн продукции в неделю. График производства меняется в зависимости от сезонных строительных циклов и заказов региональных дистрибьюторов. Предприятие одновременно использует три экструзионные линии, производя широкий диапазон диаметров — от небольших дренажных труб до более крупных труб для кабельных каналов. Такое разнообразие требует гибких параметров упаковки, которые часто меняются в течение смены. Предыдущие попытки управлять этой изменчивостью с помощью ручных процессов на заключительном этапе производства приводили к непостоянному качеству упаковок. Руководство признало, что операционная неэффективность ограничивает их возможности по своевременному выполнению крупных заказов при сохранении строгих стандартов доставки для региональных дистрибьюторов.
🏗️ Вызов
Основное операционное узкое место связано с жесткой синхронизацией процессов экструзии и упаковки, что исторически приводило к частым остановкам при переналадке и типичным для отрасли показателям повреждения продукции в периоды пиковой нагрузки, напрямую влияя на своевременность доставки и увеличивая количество инцидентов, связанных с безопасностью при погрузке и разгрузке, на всей территории предприятия.
Сбои синхронизации между экструзией и упаковкой создавали каскадный эффект «узкого места». Когда на упаковочной станции требовалась корректировка диаметра трубы, вышестоящим линиям приходилось снижать скорость или полностью останавливаться. Эта зависимость приводила к простоям при переналадке, которые обычно составляют 6–10% от общего времени смены, согласно стандартным отраслевым показателям. Ручная погрузка и разгрузка создавала значительные риски для безопасности и проблемы с качеством. Рабочие часто получали травмы от подъема тяжелых связок, что приводило к увеличению числа сообщений о травмах и связанных с этим затрат на компенсации работникам. Уровень повреждения продукции часто достигает 10–15%, в основном из-за падения связок на твердые поверхности и неправильного натяжения обвязочной ленты, вызывающего деформацию труб. Кроме того, непостоянная геометрия связок приводила к нестабильности паллетных грузов, увеличивая риск смещения груза во время транспортировки. Затраты на оплату труда при ручной погрузке и разгрузке часто составляют 20–30% бюджета на упаковку, отвлекая средства от других операционных улучшений.
🔗 См. также : Изучите другие решения
📈 Разработка решений
Рекомендуемая конфигурация включает автоматизированную горизонтальную упаковочную линию с накопительным буфером и независимым модулем обвязки, способную обрабатывать диаметры от 16 мм до 110 мм и работающую независимо от экструзионных подач для обеспечения непрерывного рабочего процесса.
Инженерная группа разработала полностью автоматическую горизонтальную линию упаковки труб, предназначенную для независимой работы от экструзионных подач. Моторизованный накопительный стол служит динамическим буфером, храня трубы до тех пор, пока упаковочное оборудование не будет готово к обработке следующей партии. Такая развязка устраняет ограничения синхронизации и обеспечивает непрерывный экструзионный поток. Система включает в себя автоматизированный блок управления на основе ПЛК (программируемого логического контроллера), который укладывает трубы в точные шестиугольные или квадратные узоры на основе сохраненных рецептов. Обвязочные головки наносят полипропиленовые/полиэфирные (ПП/ПЭТ) промышленные обвязочные материалы с автоматическим натяжением и сваркой трением, обеспечивая равномерную жесткость пучка независимо от текстуры поверхности трубы. Модуль упаковки, расположенный ниже по потоку, надувает непрерывные полиэтиленовые пленочные трубки и использует термосварочные планки для создания влагонепроницаемых оболочек. Операторы могут регулировать все параметры через HMI (сенсорную панель человеко-машинного интерфейса), минимизируя время настройки между сменами артикулов. Для предприятий, перерабатывающих изделия из гибких труб, требования к обработке значительно отличаются; Для таких задач часто требуется горизонтальная машина для намотки рулонов, оптимизированная для кольцеобразных нагрузок, а не для линейных профилей.
🛡️ Внедрение
Внедрение системы направлено на согласование автоматизированных процессов упаковки с существующими маршрутами обработки материалов, обеспечение бесперебойных переходов между сменами, минимизацию ручного вмешательства во время обычных производственных циклов и плавную интеграцию с графиками экструзии на предыдущих этапах для поддержания непрерывного операционного потока.
При вводе в эксплуатацию приоритет отдавался интеграции рабочих процессов, а не механической перекалибровке. Инженеры согласовали новую линию с существующими конвейерными путями, чтобы обеспечить бесперебойную передачу материала между экструзионной и упаковочной бригадами. Система управления была настроена с профилями пучков для каждого диаметра продукта, что позволило операторам переключать параметры производства через стандартные меню интерфейса без остановки вышестоящих линий. Были разработаны протоколы безопасности в зонах перемещения для соответствия стандартам рабочего места, при этом сохранялась хорошая видимость для руководителей цеха. Операторы прошли обучение, посвященное координации рабочих процессов, процедурам перезагрузки ленты и устранению неполадок для обеспечения непрерывности смены. На этапе интеграции также особое внимание уделялось оптимизации использования пленки для сокращения отходов материала при сохранении целостности запайки при различных размерах пучков, что позволяло упаковочной бригаде поддерживать стабильную производительность без нарушения темпа экструзии.
| Категория параметра | Детали спецификации | Стандартный диапазон отрасли |
|---|---|---|
| Работа с трубами | Возможности по диаметру | 16 мм – 110 мм (возможно увеличение до 300 мм) |
| Работа с трубами | Диапазон длин | 2–6 м (возможны удлиненные рамы) |
| Конфигурация пакета | Узоры форм | Шестиугольный, квадратный, прямоугольный |
| Система обвязки | Материал планки | Полипропилен (ПП) или полиэстер (ПЭТ) |
🔗 См. также : Сопутствующее оборудование
⚙️ Результаты
Данные о производительности после установки указывают на типичные для отрасли улучшения в эффективности труда и защите материалов, поддерживая непрерывные операции экструзии без ограничений синхронизации или задержек, а также соответствуя стандартным показателям восстановления производительности автоматизированных упаковочных систем.
Операционные показатели значительно улучшились в течение первого месяца полномасштабного производства. Потребность в ручном труде в целом снизилась на 50–70%, что позволило перераспределить персонал на контроль качества и укладку паллет. Уровень повреждений продукции, как правило, стабилизировался в диапазоне 1–3%, что позволило исключить затраты, связанные с переработкой материалов и жалобами клиентов на поврежденные товары. Накопительный буфер позволил экструзионным линиям поддерживать пиковую производительность во время переналадки упаковки, компенсируя ранее потерянное время смены в соответствии со стандартными отраслевыми показателями восстановления. Повышение плотности укладки паллет улучшило плотность штабелирования примерно на 10–20%, сократив пустое пространство в транспортных контейнерах и снизив логистические расходы на единицу продукции. Отзывы клиентов подчеркнули улучшенную защиту от воздействия окружающей среды: за шестимесячный период оценки не было зафиксировано случаев повреждения влагой во время транспортировки.
🛠️ Анализ рентабельности инвестиций
Финансовая отдача в основном определяется совокупным повышением эффективности труда и сокращением отходов материалов, при этом типичные сроки окупаемости составляют от 14 до 24 месяцев в зависимости от региональной структуры заработной платы и суточных объемов производства на аналогичных предприятиях.
Финансовый анализ подтверждает высокую окупаемость инвестиций, обусловленную повышением эффективности труда и сокращением отходов. Для предприятий, перерабатывающих большие объемы труб, превышающие 50 тонн в день, ежегодная экономия средств за счет сокращения штата и снижения затрат на устранение повреждений обычно составляет от 50 000 до 100 000 долларов США в зависимости от региональных показателей заработной платы. Эти цифры указывают на период окупаемости от 14 до 24 месяцев для полностью автоматизированных конфигураций. Предприятиям с ограниченным бюджетом и меньшими объемами производства следует рассмотреть полуавтоматические варианты, которые автоматизируют обвязку, сохраняя при этом ручную загрузку мешков, что позволит сократить капитальные затраты примерно на 25–35%. Затраты на техническое обслуживание остаются предсказуемыми, а интервалы планового обслуживания соответствуют стандартным графикам промышленного оборудования.
Предупреждение: Финансовые прогнозы и оценки рентабельности инвестиций основаны на типичных отраслевых показателях и должны быть подтверждены с учетом специфических для данного предприятия ставок оплаты труда, объемов производства и местных рыночных условий до утверждения закупки. Предприятиям, оценивающим продукцию в рулонах, следует учитывать, что горизонтальная упаковочная машина для рулонов обеспечивает иные показатели эффективности, подходящие для кольцеобразных грузов, по сравнению с линейными системами упаковки труб.
🏗️ Контрольный список для принятия решения о покупке
-
Емкость буфера: Убедитесь, что емкость накопительного стола соответствует максимальному разбросу между временем экструзии и временем цикла упаковки для вашего конкретного ассортимента продукции.
-
Регулировка натяжения обвязочной ленты: Убедитесь, что модуль обвязочной ленты имеет регулируемые параметры натяжения, откалиброванные для различной толщины стенок труб, чтобы предотвратить деформацию мягких ПВХ-профилей.
-
Управление рецептурами: Обеспечьте возможность сохранения нескольких профилей пучков с автоматическим переключением геометрии через интерфейс оператора для минимизации времени простоя при переналадке.
-
Целостность герметизации: Убедитесь, что планки для запайки пакетов имеют точный контроль температуры, совместимый с выбранным вами сортом полиэтиленовой пленки, для поддержания влагонепроницаемости при изменяющихся условиях окружающей среды.
-
Соответствие требованиям безопасности: Убедитесь, что все блокировки безопасности и защитные ограждения соответствуют местным директивам по технике безопасности, особенно в области обвязочных головок и мест защемления на конвейере.
-
Доступ для технического обслуживания: Осмотрите компоновку оборудования для обеспечения легкого доступа к устройствам смены рулонов ленты и точкам смазки, чтобы проводить плановое техническое обслуживание без длительного простоя.
-
Требования к электропитанию: Убедитесь, что электропитание объекта соответствует техническим характеристикам оборудования по напряжению, фазе и силе тока, включая требования к пневматическому давлению, если таковые имеются.
🛡️ Примечание о соответствии : Данное оборудование разработано в соответствии с требованиями ISO и ASTM. Перед приобретением уточните наличие необходимых сертификатов у производителя.
📈 Часто задаваемые вопросы
Может ли эта система работать с трубами из ПЭВП или ПП, помимо ПВХ? Да, горизонтальная линия для упаковки труб поддерживает различные термопластичные материалы, включая ПЭВП и ПП. Автоматизированная система управления позволяет регулировать натяжение обвязочной ленты для компенсации различий в жесткости труб и трении поверхности без деформации. Проверьте совместимость материала обвязочной ленты с вашим конкретным типом смолы, чтобы обеспечить оптимальную фиксацию пучка.
Какова максимальная длина труб, которые может обрабатывать это оборудование? Стандартные конфигурации позволяют обрабатывать трубы длиной до 6 метров, что охватывает большинство применений в сантехнике и кабельных каналах. Для более длинных профилей, например, используемых в инфраструктурных проектах, доступны удлиненные рамы. Свяжитесь с поставщиком, чтобы уточнить габаритные ограничения и требования к длине конвейера для нестандартных размеров.
Как система управляет переналадкой между трубами разного диаметра? Система управления хранит индивидуальные рецепты для каждого диаметра, определяющие геометрию пучка, количество труб и схемы обвязки. Операторы выбирают желаемый профиль на сенсорном экране, и машина автоматически регулирует параметры комплектации и интервалы обвязки. Такая автоматизация сокращает время переналадки до нескольких минут по сравнению с ручной перенастройкой.