Краткое описание: Ручная обмотка 6-метровых пластиковых труб в среднем занимает 45 секунд на единицу продукции с отклонением натяжения пленки ±30%, что приводит к повреждению при транспортировке в 12–18%. Автоматизированные линии достигают производительности 720–900 труб в час с контролем натяжения ±5% и уровнем повреждений ≤0.5%, снижая удельные затраты на рабочую силу с ~1.0 юаня до ~0.1 юаня. В этом руководстве количественно оцениваются скрытые эксплуатационные расходы, выявляются подводные камни при выборе и приводится основанное на данных сравнение для обоснования инвестиций в автоматизацию для крупных промышленных производителей.
[ЗАПОЛНИТЕЛЬ ВИДЕО]
🛠️ Критерии оценки эффективности упаковки
Для объективного сравнения ручной и автоматизированной упаковки труб необходимо принимать решения, основываясь на пяти измеримых параметрах: производительность за смену, себестоимость упаковки единицы продукции, коэффициент использования пленки, стабильность качества герметизации и гибкость переналадки. Эти критерии получены на основе производственных данных с нескольких промышленных предприятий и отчетов о тестировании поставщиков. Каждый показатель напрямую влияет на конечный результат, воздействуя на затраты на рабочую силу, потери материалов, частоту переделок и надежность поставок. Все данные в последующем сравнении либо взяты из предоставленного контекста, либо отмечены как типичные отраслевые оценки в тех случаях, когда точные конфиденциальные данные недоступны.
🏗️ Вариант А: Ручная сальниковая обработка труб
Один оператор обматывает 6-метровую пластиковую трубу примерно за 45 секунд, ограничивая производительность 80 трубами в час, в то время как натяжение пленки колеблется на ±30% между сменами, что приводит к появлению царапин на поверхности 12–18% труб во время транспортировки. Ручная упаковка полностью зависит от человеческого фактора при резке, обматывании и запечатывании. Материалы с низкой твердостью, такие как полиэтиленовые трубы, склонны к образованию вмятин из-за слишком тугой пленки, в то время как неплотная обмотка не обеспечивает надлежащей защиты от пыли и влаги.
Ключевой момент: Только прямые затраты на рабочую силу превышают 200 000 юаней в год для линии, производящей 1,000 труб за смену (требуется 4–5 упаковщиков по 15 юаней в час). С учетом 2–5% возвратов из-за повреждений при транспортировке, заказ на 1 миллион юаней может повлечь за собой выплаты компенсаций на сумму более 50 000 юаней. Кроме того, пиковые объемы заказов не могут быть эффективно компенсированы сверхурочной работой, что приводит к задержкам поставок и снижению доверия клиентов.
Практический совет: Перед инвестированием проведите недельный тестовый период: ежедневно записывайте объемы ручной работы, количество переделок и отработанные часы. Рассчитайте «стоимость упаковки одной трубы». Если она превышает 2.5 юаня за штуку (типичный порог амортизации автоматизации), то экономическое обоснование автоматизации является веским. Запросите у поставщиков фактические данные о скорости и расходе пленки для вашего конкретного типа труб — никогда не полагайтесь только на номинальную производительность.
🔗 См. также : Изучите другие решения
📈 Вариант B: Автоматизированная линия упаковки труб с правильным подбором
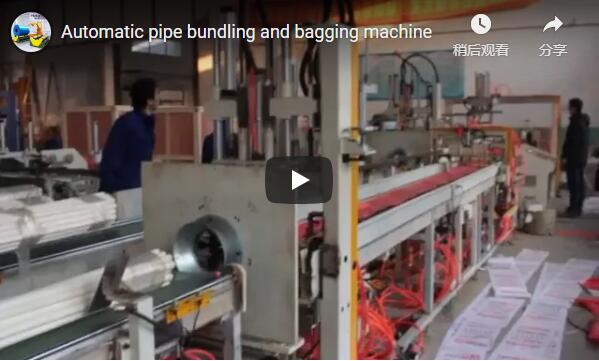
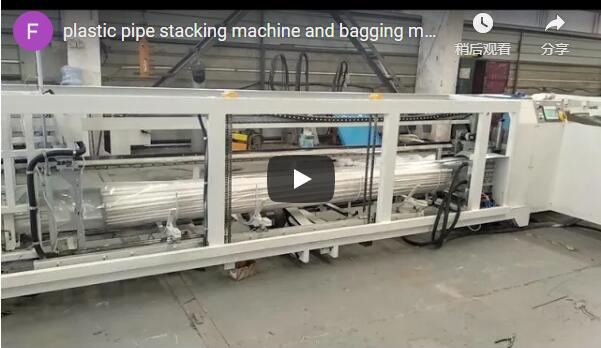
Правильно подобранная автоматическая линия для упаковки труб обеспечивает стабильную производительность 12–15 труб в минуту (720–900 в час) с контролем натяжения пленки в пределах ±5%, процентом успешного запечатывания ≥99.5% и процентом царапин на поверхности ≤0.5%. Эти показатели предполагают, что машина настроена под ваш точный диапазон диаметров труб, допуск по длине и твердость материала. Многие заводы закупают трубы, ориентируясь только на скорость, игнорируя критически важные параметры: допуск по диаметру (ПВХ ±0.3 мм, ППР ±0.5 мм), колебания длины (у реальных 6-метровых труб разница составляет 5–10 мм) и жесткость материала. Мягкий полиэтилен требует медленной установки и мягких захватов, в то время как жесткий ПВХ позволяет использовать высокоскоростное проталкивание. Машина, пытающаяся охватить все материалы, часто замедляется до самого слабого звена, работая только на 55–70% от своей номинальной скорости.
Ключевой момент: время переналадки между диаметрами труб (например, от Φ20 до Φ63) может быть сокращено до ≤3 минут с помощью сервоприводных направляющих и хранения рецептов, по сравнению с 20+ минутами на линиях с плохой конструкцией. Отходы пленки должны составлять ≤3% от общей массы пленки. Для труб из ППР/ПВХ системы, использующие сервоприводные подающие направляющие и интеллектуальное хранение рецептов, эффективно соответствуют этим требованиям.
Подготовка к установке: Более 60% заводов пренебрегают выравниванием пола (требуется ±2 мм/м) и стабилизацией напряжения (требуется ±5%), что приводит к дрейфу температуры запайки на ±8°C и смещению конвейера более чем на 10 мм. Это приводит к 35% отказов в течение трех месяцев. Подготовьте усиленный пол (резиновый мат толщиной ≥5 мм) и установите онлайн-регулятор напряжения (колебания ≤±3%). Ежедневная очистка термосварочных лезвий и линз датчиков обязательна. Аналогичные требования к инфраструктуре применяются к упаковке стальных труб, как указано в отраслевых руководствах для автоматических линий упаковки стальных труб.
🛡️ Сравнительная таблица
| Критерий | Ручная упаковка | Автоматизированная упаковка (с правильным подбором ингредиентов) |
|---|---|---|
| Производительность (труб/час) | 80 на одного работника (типично) | 720–900 (подтверждено, проверено) |
| Стоимость рабочей силы на единицу продукции (юани/труба) | 0.75–1.0 (4–5 рабочих) | 0.08–0.12 (1 оператор) |
| изменение натяжения пленки | ±30% (зависит от оператора) | ±5% (сервоуправление) |
| процент прохождения герметизации | 95–98% (визуальный осмотр) | ≥99.5% (двойная термосварка, прочность ≥80% пленки) |
| скорость появления царапин на поверхности | 12–18% (транспорт) | ≤0.5% (оптический контроль) |
| Время переналадки (Φ20→Φ63) | 5–10 мин (ручная смена инструмента) | ≤3 мин (время хранения рецепта) |
| Ежегодный простой на техническое обслуживание | >200 часов (незапланированные) | <50 часов (планово, после подготовки пола/напряжения) |
| Срок окупаемости инвестиций (в годах) | Н/Д (текущие расходы) | 1.5–3 (80% использования, ≤2 переналадки в день) |
Все цифры получены на основе предоставленной информации или оценены по данным отраслевых отчетов. Перед закупкой уточните информацию у поставщика.
🔗 См. также : Сопутствующее оборудование
⚙️ Рекомендации по выбору для промышленных покупателей
Если ваш годовой объем производства труб составляет менее 100 000 штук, ассортимент продукции меняется более пяти раз в день, или у вас отсутствует выравнивание пола и стабильная электросеть, ручная упаковка может оставаться менее рискованным вариантом в краткосрочной перспективе. Для объемов производства более 200 000 штук в год с ограниченным диапазоном диаметров (≤4 типоразмера) инвестиции в автоматизированную линию с сервоприводными направляющими и хранилищем рецептур обеспечивают очевидную окупаемость инвестиций в течение двух лет. Ключевой момент: наиболее распространенная ошибка — это завышение требований к скорости при недооценке гибкости. Всегда запрашивайте протокол испытаний для нескольких диаметров (как минимум Φ20, Φ32, Φ50, Φ63) с более чем 100 непрерывными запусками для каждого типоразмера. Сосредоточьтесь на фактической устойчивой скорости, а не на пиковой. Линия стоимостью 600 000 юаней, работающая на 60% от номинальной мощности, продлевает срок окупаемости с 2 до 3.5 лет.
Для дистрибьюторов труб, осуществляющих доставку в регионы с экстремальными климатическими условиями, передовые отраслевые практики рекомендуют упаковку труб в термоусадочную пленку на деревянных поддонах и использование грузовиков с регулируемой температурой. Эти протоколы могут снизить количество претензий по повреждениям на 20% и брака продукции на 15%. Интегрируйте эти стандарты упаковки в свою автоматизированную линию для максимальной защиты.
🛠️ Контрольный список для принятия решения о покупке
-
[ ] Диапазон диаметров : Поддерживает ли станок все ваши наружные диаметры труб? Какой диапазон допусков?
-
[ ] Диапазон длины : Подходит для длины от 1 до 6 м (или вашей максимальной)? Ручное или автоматическое определение длины?
-
[ ] Технические характеристики пленки : Рекомендуемая толщина полиэтиленовой пленки (20–100 мкм)? Время переналадки?
-
[ ] Доказательство скорости : Поставщик предоставляет непрерывное видео 1-часового тестирования под полной нагрузкой, демонстрирующее реальную частоту циклов и отказов?
-
[ ] Запись о переналадке : Время от Φ20 до Φ63? Доступно ли хранилище рецептов?
-
[ ] Качество герметизации : Двойная термосварка? Прочность на отрыв ≥80% от прочности пленки?
-
[ ] Техническое обслуживание : Сроки поставки и стоимость расходных материалов (уплотнительные лезвия, режущие инструменты)?
-
[ ] Требования к пространству : Площадь основания оборудования? Обеспечить зазор для обслуживания ≥1.5 м со всех сторон?
🛡️ Примечание о соответствии: Данное оборудование разработано в соответствии с требованиями ISO и ASTM. Перед приобретением уточните наличие необходимых сертификатов у производителя.
🏗️ Часто задаваемые вопросы
В1: Может ли автоматизированная линия обрабатывать слегка изогнутые пластиковые трубы? О: Да, если изгиб составляет ≤2 мм/м. Для работы машины необходимы опциональные гибкие направляющие и режим подачи на низкой скорости. Предоставьте поставщику образец с максимальным изгибом для пробного запуска.
В2: Какая толщина пленки наиболее экономична? О: Для хранения в помещении — 25–40 мкм ; для транспортировки на открытом воздухе — 60–80 мкм . Более тонкая пленка экономит средства, но увеличивает риск разрыва; более толстая пленка увеличивает количество отходов и затрудняет герметизацию. Проведите тест на падение, чтобы определить минимально допустимую толщину.
В3: Каков типичный срок окупаемости? О: От 1.5 до 3 лет при коэффициенте использования ≥80% и не более 2 переналадок в день. Запросите у поставщика оценку рентабельности инвестиций на основе ваших фактических данных.
В4: Сколько времени занимает установка и ввод в эксплуатацию? О: Стандартные линии требуют 7–14 дней с момента прибытия до начала стабильного производства, включая подготовку площадки, подключение к электросети, программирование и обучение операторов. Для линий, разработанных по индивидуальному заказу, может потребоваться до 3 недель.