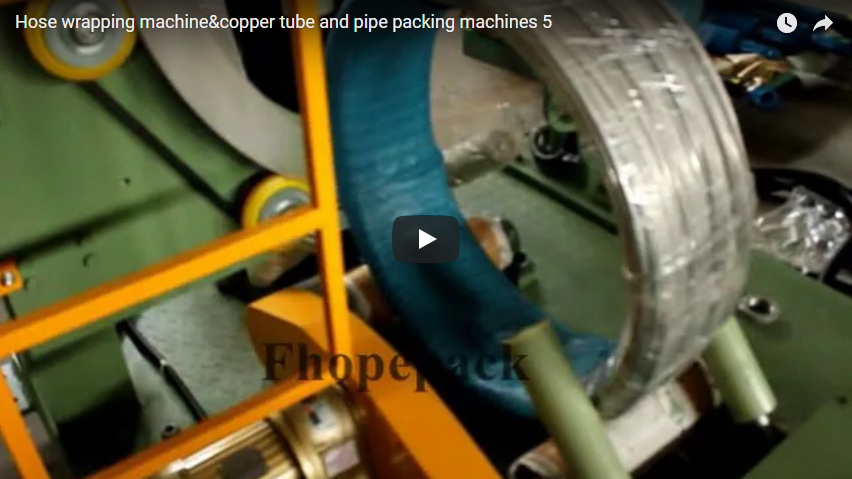
Обработка длинных отрезков стальной проволоки, кабеля или каната представляет собой серьезную проблему в производственных и распределительных средах. Ручные процессы намотки и обмотки часто трудоемки, нестабильны и могут представлять опасность для безопасности. Автоматизация этого важнейшего этапа с помощью [ автоматической машины для намотки и обмотки]** предлагает надежное решение, повышающее эффективность, качество продукции и безопасность эксплуатации. В этой статье рассматриваются технические аспекты, эксплуатационные преимущества и конструктивные особенности этих незаменимых систем, отражающие практическую направленность, ценимую профессионалами в обрабатывающей промышленности.
1. Операционный рабочий процесс: от спула до защищенной упаковки
Основная функция автоматической машины для намотки и упаковки заключается в преобразовании непрерывного отрезка материала с линии размотки или производственной линии в аккуратно свернутые, надежно упакованные пакеты, готовые к хранению или отгрузке. Типичная последовательность операций включает несколько синхронизированных этапов:
- Подача материала и контроль натяжения: Проволока или кабель подаются в машину, часто с использованием натяжных рычагов или электронных систем контроля натяжения для поддержания постоянного натяжения, что имеет решающее значение для равномерного формирования катушки.
- Измерение длины: Точное измерение длины достигается с помощью калиброванных измерительных колес или энкодеров, которые запускают последовательность намотки и резки по достижении целевой длины. Точность имеет первостепенное значение для однородности продукта.
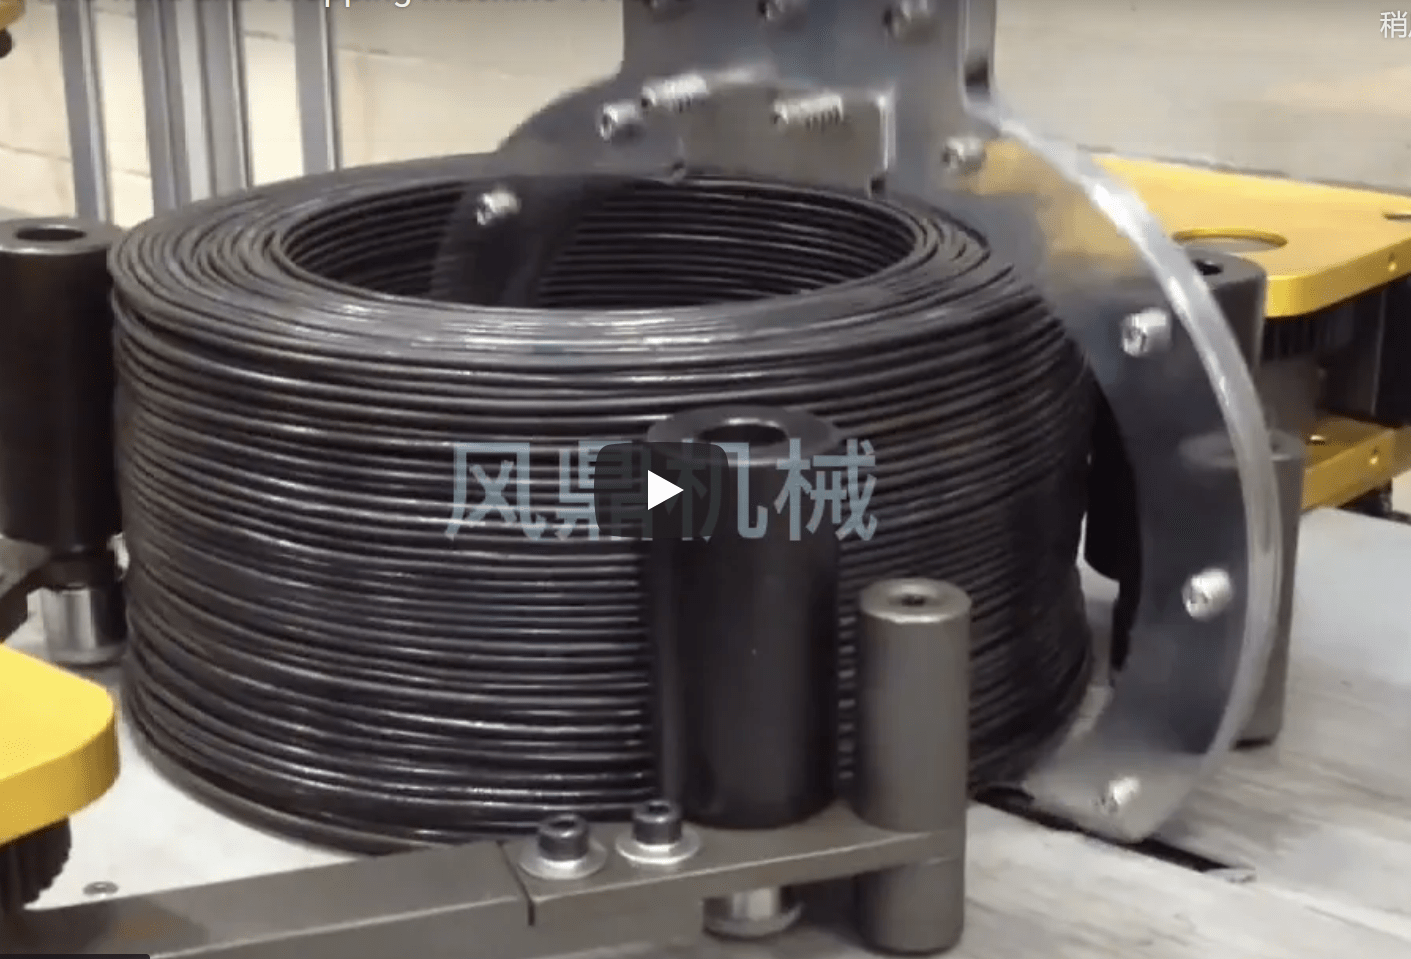
- Автоматическая намотка: Материал наматывается на разборную намоточную головку или оправку. Система траверсы синхронизируется с вращением намотки, чтобы обеспечить ровную намотку, создавая стабильные, плотные катушки без нахлестов и зазоров.
- Резка: По достижении запрограммированной длины встроенный режущий механизм (часто ножничного типа для большей прочности) аккуратно разрезает материал.
- Передача катушки: Намоточная головка складывается, и готовый рулон автоматически передается — с помощью толкателей, роботизированных рук или конвейеров — на станцию обмотки.
- Автоматическая упаковка: Рулон обычно оборачивается по окружности с помощью стретч-пленки, бумаги VCI или других защитных материалов. Узел обмотки контролирует растяжение пленки, процент перекрытия и количество обмоток для обеспечения целостности упаковки и защиты от факторов окружающей среды.
- Выброс/разряд катушки: Полностью упакованный рулон выбрасывается на выходной конвейер, накопительный стол или систему паллетирования для последующей обработки.
2. Ключевые компоненты и конструктивные особенности
Надежность и производительность автоматической системы намотки и обмотки зависят от конструкции и интеграции ее основных компонентов:

- Намоточная головка/оправка: Должны быть прочно спроектированы для работы с указанными весами и диаметрами рулонов. Механизмы быстрого схлопывания необходимы для быстрого цикла. Выбор материала (закаленная сталь и т. д.) предотвращает износ.
- Система привода: Частотно-регулируемые приводы (VFD), управляющие двигателями переменного тока, широко распространены и позволяют точно контролировать скорость намотки и натяжение. Серводвигатели могут использоваться для приложений, требующих более точного управления траверсой.
- Траверсная система: Обычно использует шариковые винты или зубчатые ремни, приводимые в действие серво- или шаговыми двигателями для точной, программируемой укладки провода/кабеля на катушку. Плавное, безлюфтовое движение имеет решающее значение для качества катушки.
- Система измерения: Высокоточные энкодеры в сочетании с точно обработанными измерительными колесами обеспечивают постоянное соблюдение допусков по длине. Калибровочные функции важны.
- Упаковочный блок: Имеет регулируемое натяжение пленки, возможности предварительного растяжения (для растягивающейся пленки) и точный контроль перекрытия. Конструкция вращающегося кольца или оборачивающего рычага влияет на скорость и типы используемых оборачивающих материалов.
- Система управления (ПЛК и ЧМИ): Мозг операции. Программируемые логические контроллеры (ПЛК) управляют последовательностью, управлением двигателем и защитными блокировками. Человеко-машинный интерфейс (HMI) предоставляет операторам интуитивно понятные элементы управления для настройки параметров (длина, размеры рулона, настройки обмотки), просмотра состояния и диагностики проблем. Часто требуется возможность интеграции через такие протоколы, как EtherNet/IP или PROFINET.
- Особенности безопасности: Световые завесы, аварийные остановки, физическая защита и механизмы блокировки имеют решающее значение для безопасности оператора и соответствуют соответствующим отраслевым стандартам (например, ISO 13849).
- Рама и конструкция: Прочная стальная рама обеспечивает устойчивость и долговечность, сводя к минимуму вибрацию при работе на высоких скоростях.
3. Обзор технических характеристик
Технические характеристики значительно различаются в зависимости от области применения, но типичные параметры включают в себя:
| Параметр | Типичный диапазон / Описание | Значение |
|---|---|---|
| Обрабатываемый материал | Стальная проволока, трос, кабели (силовые, информационные) | Определяет требования к намоточной головке и натяжению |
| Диаметр материала | 1мм – 25мм+ | Влияет на конструкцию направляющей, силу резания |
| Внутренний диаметр катушки | 200мм – 800мм+ | Определяет диапазон размеров намоточной головки |
| Внешний диаметр катушки | 300мм – 1200мм+ | Влияет на занимаемую машиной площадь и грузоподъемность |
| Ширина/Высота рулона | 50мм – 500мм+ | Управляется ходом траверсной системы |
| Максимум. Катушка Вес | 10 кг – 2000 XNUMX кг+ | Критически важно для проектирования конструкции и привода |
| Скорость намотки | До 300 м/мин (в зависимости от области применения) | Ключевой фактор пропускной способности |
| Точность длины | Обычно от ±0.1% до ±0.5% | Обеспечивает однородность продукции, сокращает отходы |
| Упаковочный материал | Стретч-пленка (LLDPE), бумага VCI, HDPE, тканый PP | Определяется потребностями защиты и типом машины |
| Система управления | ПЛК (например, Siemens, Allen-Bradley) + сенсорный HMI | Простота использования, интеграции, диагностики |
| Электропитание | 380 В/480 В, 3 фазы, 50/60 Гц (зависит от региона) | Стандартная промышленная мощность |
| Пневматическая подача | 6-8 бар (при использовании пневмоприводов) | Для зажима, резки, переноса |
 (Примечание: это ориентировочные диапазоны. Всегда сверяйтесь с данными конкретного производителя для точных характеристик.)
4. Преимущества для изготовителей и производителей
Внедрение автоматизированной обмотки и обмотки дает значительные эксплуатационные преимущества:
- Увеличение производительности: Непрерывная высокоскоростная работа значительно увеличивает производительность по сравнению с ручными методами.
- Постоянное качество рулонов: Автоматизированное управление обеспечивает единообразные размеры рулонов, схемы намотки и плотность обмотки, что позволяет получать стабильные, профессионально выглядящие упаковки.
- Снижение трудозатрат: Освобождает персонал от повторяющихся ручных задач для более ценных видов деятельности.
- Повышенная безопасность: Устраняет риски ручного труда, связанные с подъемом тяжелых рулонов и использованием упаковочных инструментов.
- Оптимизированное использование материалов: Точный контроль над нанесением стретч-пленки (предварительное растяжение) снижает расходы на расходные материалы. Точное измерение длины минимизирует отходы материала.
- Улучшенная защита продукта: Надежная упаковка защищает провода и кабели от пыли, влаги и повреждений при хранении и транспортировке. Материалы VCI могут предотвратить коррозию стальных изделий.
5. Опыт оператора и системная интеграция
В современных машинах приоритет отдается простоте использования и интеграции:
- Удобный интерфейс: Интерфейсы HMI обычно оснащены графическими дисплеями, хранилищем рецептов (для различных продуктов/размеров рулонов) и понятными диагностическими сообщениями, что упрощает эксплуатацию и переналадку.
- Обслуживание: Разработано с учетом доступности для планового обслуживания, например, смазки и проверки датчиков. Возможности удаленной диагностики могут быть доступны.
- Интеграционный потенциал: Эти системы часто проектируются для бесшовной интеграции в более крупные производственные линии, получая сигналы от предшествующих процессов (например, экструдеров или линий волочения проволоки) и подавая рулоны в последующие системы (паллетизаторы, станции маркировки).
6. Разнообразные приложения
Автоматические намоточные и упаковочные машины играют важную роль в различных отраслях:
- Производство проводов и кабелей: Для силовых, коммуникационных и специальных кабелей.
- Производство стальной проволоки: Работа с различными марками и видами стальной проволоки.
- Производство канатов: Смотка натуральных и синтетических канатов.
- Производство шлангов и трубок: Применимо для определенных типов гибких трубок.
- Строительство: Упаковочная сетка, арматурная проволока.
Заключение
Для предприятий, занимающихся производством или обработкой стальной проволоки, кабеля и аналогичных материалов, переход на автоматизированные машины для намотки и обмотки представляет собой стратегическую инвестицию в эффективность, качество и безопасность. Понимая технические характеристики, технологический процесс и конструкцию компонентов, производители могут выбрать системы, соответствующие их конкретным потребностям, что приводит к повышению производительности, снижению затрат и неизменно превосходному качеству упаковки продукции. Эти автоматизированные решения перестали быть просто опцией и стали необходимостью для сохранения конкурентоспособности в современном требовательном промышленном ландшафте.
Для получения более подробной информации о конкретных конфигурациях и возможностях оборудования ознакомьтесь с индивидуальными решениями, например, представленными здесь: Автоматическая машина для намотки кабеля.