Rezumat
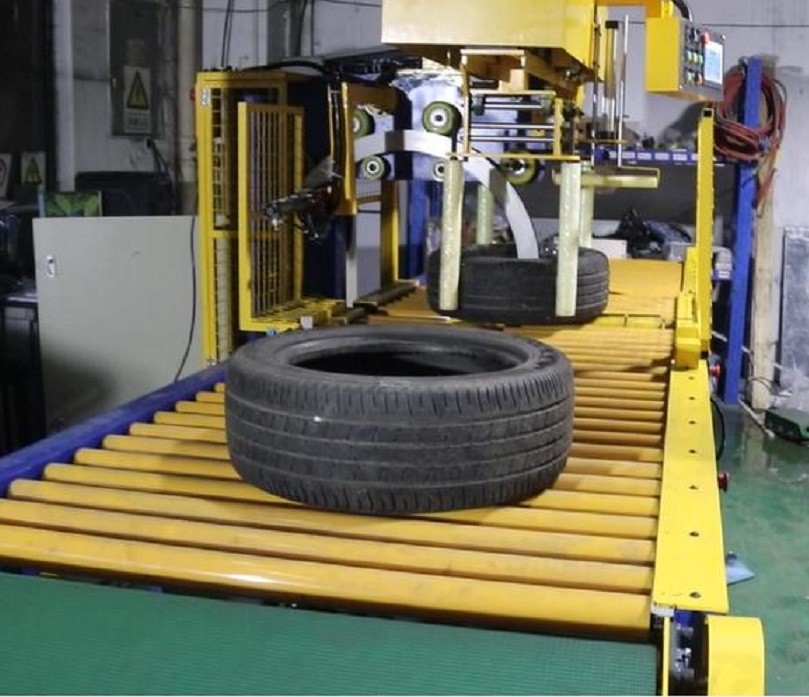
Echipamentele automate de înfășurare a anvelopelor înlocuiesc ambalarea manuală lentă și inconsistentă prin aplicarea de înfășurare orbitală și toroidală întinsă pe anvelopele de pasageri, camioane și vehicule grele OTR. Alegerea mașinii corecte necesită echilibrarea anvelopei dimensionale - diametrul exterior (OD), diametrul interior (ID), lățimea secțiunii transversale și greutatea - cu timpii ciclului de linie (18 până la 50 de secunde per unitate). Mașinile de înfășurare inelare verticale aplică o înfășurare prin ochi (toroidală) pe anvelopele individuale, în timp ce mașinile de înfășurare orizontale grupează mai multe anvelope în unități logistice individuale. Prețurile echipamentelor de capital variază de la 25,000 USD pentru stațiile semiautomate, încărcate de operator, până la peste 85,000 USD pentru liniile de ambalare complet automatizate, cu transport motorizat, lipire automată cu bandă și etichetare în linie, cu o recuperare tipică a investiției în fabrică obținută în 12 până la 24 de luni prin reducerea forței de muncă și economii de 200%-300% la pre-întinderea foliei.
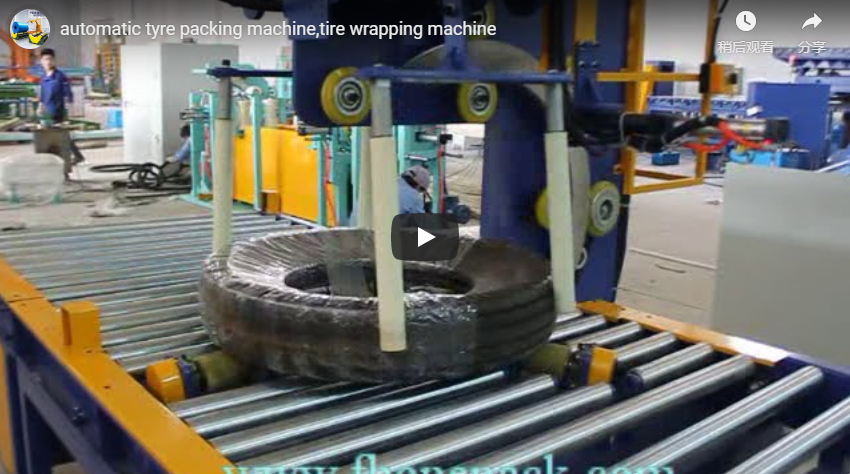
Manipularea și ambalarea anvelopelor, a rolelor de furtun, a tuburilor spiralate și a produselor elastomerice circulare prezintă provocări inginerești distincte în unitățile de producție și logistică. Metodele convenționale de ambalare manuală sunt lente, periculoase din punct de vedere ergonomic și variabile, provocând frecvent abraziune în timpul transportului, contaminare cu umiditate și risipă de materiale neregulată. Mașina specializată de ambalare a anvelopelor - denumită și mașină orbitală de ambalare a anvelopelor sau mașină de înfășurat toroidală - este proiectată special pentru a rezolva aceste blocaje fizice.
În liniile moderne de ambalare, trecerea de la ambalarea manuală la ambalarea automată cu inele oferă câștiguri imediate și măsurabile în ceea ce privește randamentul ciclului, integritatea încărcăturii și consumul de rășină. Acest ghid tehnic detaliază principiile mecanice, avantajele operaționale, parametrii de dimensionare și factorii de cost esențiali pentru managerii de fabrici și inginerii de ambalare care specifică echipamente.
(Notă terminologică: Acest ghid folosește ortografia americană „tire” (anvelopă) în întreaga analiză tehnică, păstrând în același timp ortografia internațională și cea din catalogul OEM „tyre” (anvelopă) în citările directe, denumirile oficiale ale modelelor și documentația de referință asociată.)
       [ Rotating Toroidal Ring ]
           /                 \
     +----/-------------------\----+
     |   |    Tire Cross-      |   |   Film carriage orbits through
     |   |    Section Envelope |   |   the tire bore (Rim ID) while
     |   +----------+----------+   |   polyurethane trunnion rollers
     |              |              |   rotate the carcass on its axis.
     +--------------|--------------+
              [Driven Rollers]
1. Problema de bază: De ce ambalajul manual al anvelopelor este scurt
Fabricile de anvelope, instalațiile de reșapare și centrele de distribuție se confruntă cu defecțiuni logistice recurente atunci când se bazează pe înfășurarea manuală sau semimanuală a paleților cu placă rotativă:
- Inconsistență geometrică: Aplicarea manuală a foliei nu poate menține o pre-întindere radială uniformă sau o suprapunere consistentă a straturilor (variind de obicei între 15% și 70%). Această inconsecvență duce la pătrunderea umezelii, desfacerea acesteia și la stive de depozitare instabile.
- Sarcină ergonomică și de muncă ridicată: Manipularea anvelopelor pentru pasageri (8–15 kg) provoacă în mod repetat leziuni de efort, în timp ce anvelopele pentru camioane comerciale (30–80 kg) și unitățile OTR (>100 kg) prezintă riscuri ocupaționale severe conform ghidurilor OSHA de manipulare manuală.
- Consumul excesiv de film: Aplicarea manuală nu poate realiza controlul mecanic al gâtului filmului în jos sau pre-întinderea dinamică, consumând de până la 3 ori mai multă polietilenă liniară de joasă densitate (LLDPE) decât sistemele automate cu cărucior motorizat.
- Degradarea suprafeței și a bilelor: O folie de protecție inadecvată permite degradarea razelor UV, fisurarea cu ozon, contaminarea cu grăsimi și zgârieturile talonului în timpul transportului intermodal.
- Dezechilibru debit linie: Stațiile de înfășurare manuală necesită între 90 și 180 de secunde per anvelopă, creând un punct de blocare operațional în spatele preselor de întărire de mare viteză sau al celulelor de finisare automate.
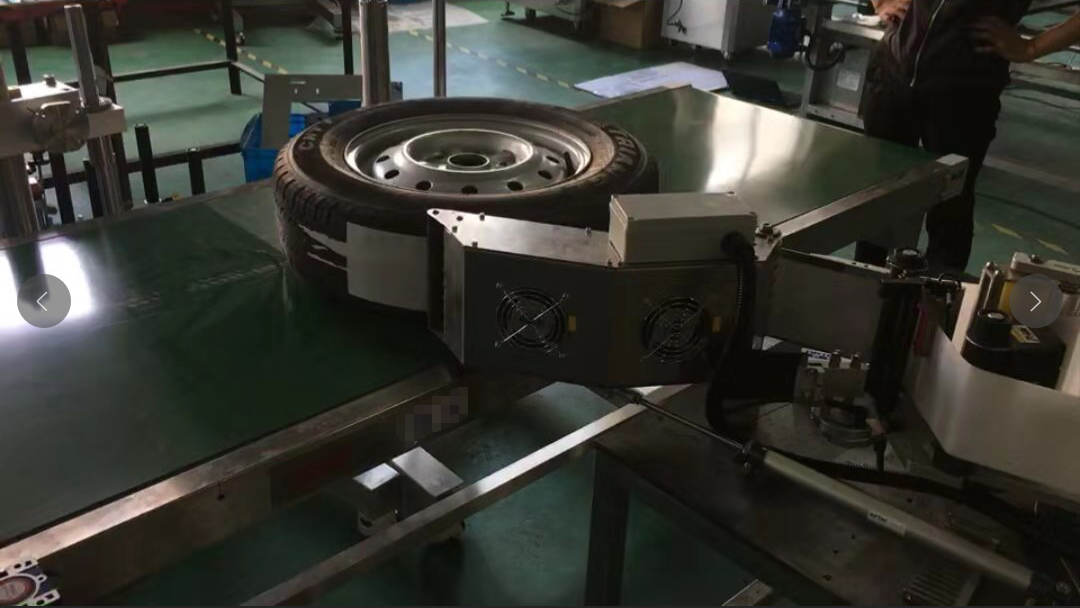
2. Soluția: Cum funcționează mașinile automate de înfășurat anvelope
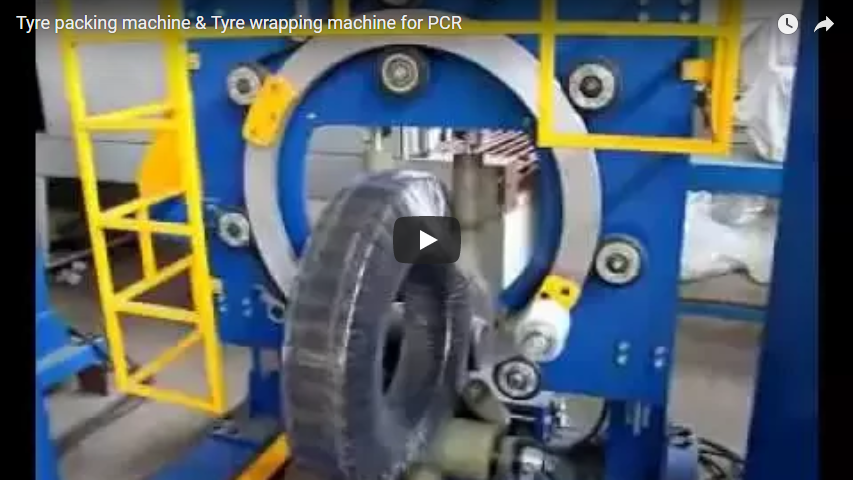
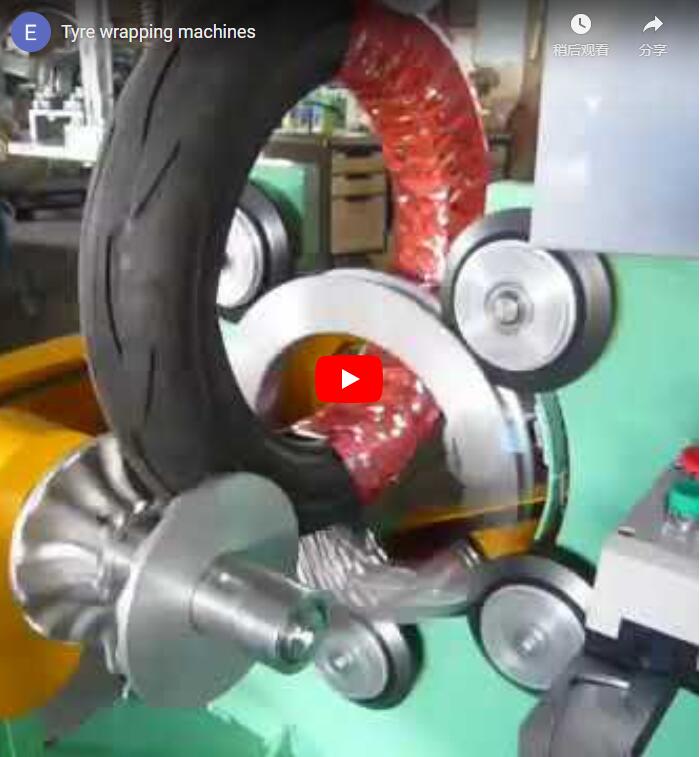
Mașinile de ambalat anvelope funcționează pe principiul mecanic al înfășurării orbitale toroidale : un cărucior de folie montat pe un inel structural rotativ trece continuu prin deschiderea centrală (alezajul ochiului/jantei) anvelopei, în timp ce rolele de pivot motorizate rotesc anvelopa în jurul axei sale orizontale centrale.
- Alimentare și aliniere: Anvelopa intră prin intermediul unor transportoare cu role motorizate, alimentate gravitațional sau prin transportoare suspendate, așezându-se pe role de susținere duble acoperite cu poliuretan care centrează carcasa în raport cu planul radial al inelului.
- Angrenarea navetei toroidale: Inelul rotativ accelerează până la viteza operațională setată (de obicei 30–80 RPM), ghidând capul de distribuire a foliei prin alezajul interior al anvelopei și de-a lungul circumferinței exterioare a benzii de rulare.
- Mișcare coordonată pe două axe: Viteza superficială a rolelor de susținere acționate se potrivește cu viteza de rotație a inelului pentru a produce un raport de suprapunere sincronizat electronic:
Overlap Ratio (%) = [1 - (V_tire_surface / (Film_Width × ω_ring))] × 100 - Pre-întindere cu tensiune controlată: Un sistem de role motorizat pre-întinde pelicula cu 200%–300% înainte de ieșire. Celulele de sarcină constante reglează tensiunea de înfășurare între 15 N și 45 N, prevenind deformarea cordonului de film pe carcasele nemontate.
- Tăiere și etanșare pneumatică / lipire cu bandă adezivă: La finalizarea ciclului, un braț pneumatic automat prinde folia, o lamă cu fir cald sau zimțată separă banda, iar un mecanism automat de ștergere sau lipire fixează coada foliei în siguranță pe diametrul exterior (OD) al benzii de rulare a anvelopei.
- Ejectie: Brațe de ridicare pneumatice acționate electric sau pivote înclinabile împing produsul ambalat pe transportorul de acumulare la ieșire.
3. Specificații tehnice cheie și caracteristici inginerești
Atunci când evaluați specificațiile utilajelor în raport cu cerințele instalației, concentrați-vă asupra acestor parametri operaționali critici:
- Configurație cinematică:
- Înfășurătoare verticale cu inele: Anvelopa stă vertical pe banda de rulare, susținută de role orizontale, în timp ce un inel vertical execută o înfășurare toroidală de 360° prin alezajul central. Ideală pentru prelucrarea unei singure anvelope pentru vehicule de pasageri, comerciale și agricole (de exemplu, seria FHOPE FPT).
- Înfășurătoare inelare orizontale: Anvelopa stă plată (cu ochiul spre cer) pe o platformă transportoare care trece printr-un inel orizontal. Această configurație este proiectată în principal pentru gruparea mai multor anvelope (de exemplu, stivuirea a 2 până la 5 anvelope pentru autoturisme într-un singur cilindru rigid).
- Înveliș dimensional liber: Diametrul interior al inelului de înfășurare (
D_ring) trebuie să depășească confortabil secțiunea transversală a anvelopei și amprenta căruciorului rotativ:D_ring ≥ Carcass_Height + Carriage_Radial_Projection + Clearance_MarginImportant este ca diametrul interior al anvelopei (ID-ul jantei) să fie liber de profilul căruciorului de transfer:Tire_ID_min ≥ Shuttle_Thickness + Film_Spool_Width + 50 mm - Mecanica de pre-întindere a căruciorului: Cărucioarele motorizate cu două role pre-întind folia cu 200% până la 300% înainte de a părăsi ansamblul, transformând 1 metru de folie brută în 3 până la 4 metri de înveliș aplicat, maximizând modulul de tracțiune.
- Integrarea controlului: PLC-urile Siemens sau Mitsubishi conectate la un HMI cu ecran tactil permit operatorilor să stocheze rețete personalizate de înfășurare (turația inelului, viteza de acționare a rolei, procentul de suprapunere, numărul de înfășurări ale armăturilor de capăt) în funcție de codul piesei anvelopei.
- Versatilitatea materialului: Cărucioarele standard utilizează pelicule elastice din LLDPE turnat sau suflat cu grosimea de 17–35 µm. Pentru produsele tehnice din cauciuc sau anvelopele de export expediate alături de jante metalice, dozatoarele multi-material utilizează bandă de polipropilenă (PP), benzi țesute din PE, hârtie kraft sau pelicule inhibitoare de coroziune volatilă (VCI).
- Standarde de siguranță funcțională: Mașinile de înfășurat automate trebuie să respecte mandatele globale de siguranță a utilajelor:
- EN 415-6: 2013: Cerințe de siguranță pentru mașinile de ambalat și echipamentele de ambalare stretch.
- ISO 12100: Concepte de bază și principii generale pentru evaluarea riscurilor legate de utilaje.
- EN ISO 13849-1 (Categoria 3 / Nivel de performanță d): Arhitectură de siguranță cu două canale pentru garduri perimetrale interblocate și perdele luminoase.
- IEC 60204-1: Siguranța electrică, continuitatea împământării și circuitele operaționale de oprire de urgență.
4. Selectarea modelului: Potrivirea echipamentului cu geometria liniei
Selecția echipamentului depinde strict de limitele fizice ale produsului, de vitezele de linie necesare și de integrarea automatizării în amonte.
       +---------------------------------------------+
       |   Step 1: Define Dimensional Envelope       |
       |   (Tire Min/Max OD, ID, Width, Weight)      |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 2: Define Wrapping Profile           |
       |   Single Unit (Toroidal) vs. Bundle (Axial) |
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 3: Calculate Line Throughput Margin  |
       |   Cycle Target (s) ≤ 3600 / Required Units/h|
       +---------------------------------------------+
                              |
       +---------------------------------------------+
       |   Step 4: Determine Automation Level        |
       |   Standalone / Powered Infeed / In-line PLC |
       +---------------------------------------------+
Pasul 1: Stabilirea limitelor anvelopei fizice
Verificați anvelopa dimensională: diametrul exterior (OD) minim și maxim, diametrul interior (ID) minim, lățimea maximă a secțiunii și masa totală. FHOPE își clasifică seria standard de diametre toroidale industriale FPT pe trei niveluri dimensionale:
| Modelul mașinii | ID anvelopă compatibilă | Diametru exterior al anvelopelor compatibile | Lățimea maximă a anvelopei | Greutate maximă | Putere instalată a acționării | Viteză standard a ciclului |
|---|---|---|---|---|---|---|
| FPT-200 | 300 – 700 mm | 510 – 800 mm | 40 – 250 mm | 10-30 kg | 1.5 kW | 18–30 s / bucată |
| FPT-300 | 500 – 900 mm | 800 – 1200 mm | 80 – 300 mm | 10-100 kg | 2.0 kW | 25–40 s / bucată |
| FPT-400 | 750 – 1200 mm | 1000 – 1400 mm | 80 – 400 mm | 20-120 kg | 2.5 kW | 35–50 s / bucată |
Regula inginerească: Pentru anvelopele radiale (TBR) pentru camioane și autobuze comerciale cu un diametru exterior de 1000–1300 mm și lățimi de până la 385 mm, cadrul structural pentru sarcini mari și valorile de cuplu ale nivelului FPT-400 sunt necesare pentru a gestiona dezechilibrul dinamic rotativ.
Pasul 2: Protecție pentru o singură anvelopă vs. grupare pentru mai multe anvelope
- Înfășurare cu o singură anvelopă (toroidală verticală): Etanșează fiecare unitate prin centrul jantei. Acest lucru este necesar pentru magazinele de lux, protecția flancurilor albe, anvelopele pentru motociclete și anvelopele pentru aeronave.
- Fasciculare multi-anvelope (orbitală orizontală): Grupează între 2 și 5 anvelope pentru autoturisme. Înfășurarea stivei reduce costul per anvelopă și simplifică paletizarea în aval, dar necesită unități de stivuire verticală în amonte.
Pasul 3: Potrivirea debitului cu timpul de contact în amonte
Calculați toleranțele de timp pentru ciclul mașinii împărțind orele de funcționare la volumul țintă al turei. Luați în considerare aceste configurații tipice:
| Fluxul operațional al fabricii | Rata de producție țintă | Arhitectură recomandată a mașinii |
|---|---|---|
| Celule de lot cu volum redus, dimensiuni diverse | 10–25 anvelope/oră | Mașină de înfășurat verticală cu inele încărcată de operator (FPT-200 / FPT-300) |
| Volum mediu continuu sau distribuție în anvelope | 40–70 anvelope/oră | Mașină de înfășurat verticală cu transportoare acționate de intrare/ieșire sau sistem de legare orizontală |
| Producție de volum mare (fabrici de anvelope OEM) | 80–120+ anvelope/oră | Celulă de ambalare automată complet integrată (încărcare robotizată, lipire în linie, etichetare automată, inspecție vizuală a codurilor de bare) |
Pasul 4: Planificarea integrării din fabrică și a handshake-ului de materiale
Asigurați-vă că interfețele de comunicație ale echipamentului corespund cu sistemele de inspecție din amonte și cu sistemele logistice din aval:
- Mașini de uniformizare a anvelopelor în amonte (TUM) și echilibratoare dinamice.
- Sisteme automate de lipire cu bandă a diametrului exterior (aplicarea benzii de armare sau fixarea discurilor laterale de protecție).
- Celule robotizate de paletizare în aval, cântaruri de verificare și aplicatoare automate de coduri de bare.
- Conectivitate SCADA/MES centrală prin Ethernet industrial (EtherNet/IP, PROFINET sau Modbus TCP) pentru urmărirea consumului de film în timp real și încărcarea rețetelor.
5. Ce determină prețul unei mașini de ambalat anvelope?
Costul de achiziție a echipamentelor de ambalare a anvelopelor reflectă rigiditatea structurală a mașinii, dimensionarea mecanică și nivelul de automatizare. Principalele variabile de preț includ:
- Diametrul inelului și rigiditatea cadrului: Inelele structurale mai mari, capabile să suporte anvelope de camion sau OTR de peste 1400 mm, necesită angrenaje din coroane din aliaj prelucrat, roți de ghidare supradimensionate și cadre din oțel structural mai grele pentru a face față forțelor centrifuge.
- Sisteme de acționare și sarcină utilă dinamică: Deplasarea unei anvelope de pasageri de 15 kg necesită motoare cu o putere fracțională; rotirea unei anvelope de camion de 80-120 kg pe pivoti de mare viteză necesită cutii de viteze robuste, invertoare de frânare dinamică și rulmenți cu role din poliuretan pentru sarcini mari.
- Inginerie de pre-întindere a căruciorului: Cărucioarele cu frână de frecare sunt mai puțin costisitoare la început, dar nu au performanțe constante. Cărucioarele de pre-întindere motorizate cu două role (200%–300%) cresc costul inițial al mașinii, dar reduc semnificativ cheltuielile recurente cu materialele.
- Modernizări pentru automatizare și manipulare a materialelor:
- Nivel de bază: Plasare manuală a anvelopelor, inițiere ciclu prin apăsare de buton, acționare manuală cu pedală.
- Nivel intermediar: Încărcare cu bandă transportoare acționată electric, indexare optică automată a anvelopelor, tăiere pneumatică automată și prindere mecanică.
- Nivelare complet automată: Aliniere alimentare, lipire automată a cozii de film, etichetare cu coduri de bare, schimbare automată a rolei de film, sortare la ieșire.
- Distribuire multi-material: Echiparea căruciorului pentru a rula atât folie PE de grosime mare, cât și hârtie VCI antirugină țesută crește complexitatea sistemului de tensionare dinamică.
- Siguranța funcțională și directivele regionale: Construcțiile conforme cu standardele CE care respectă certificările EN 415-6, ISO 13849-1 (PL d) și UL 508A pentru panouri de control din America de Nord necesită relee de siguranță, perdele luminoase de categoria 4, garduri interblocate și valve de descărcare cu grad de siguranță.
Costul pe ciclul de viață și rentabilitatea investiției (ROI)
Manual Wrapping Cost Baseline:
[High Labor Costs] + [300% Excessive Film Consumption] + [Freight Scuff Damage]

Automated Orbital Cell:
[Reduced Capital Cost amortized over 12-24 mo] + [Film Savings: 1 m raw -> 3.5 m stretched] + [Zero Transit Damage]
Prețurile de capital de referință ale pieței pentru învelitorii de anvelope industriale:
- Unități semiautomate / cu încărcare de către operator: între 25,000 USD și 45,000 USD.
- Sisteme de ambalare în linie complet automatizate: Între 55,000 și 85,000 USD+.
Exemplu de rentabilitate operațională a investiției: Înlocuirea ambalării manuale (consumând 0.85 USD folie per anvelopă la 35 de unități/oră) cu un sistem automat de pre-întindere (care funcționează cu o pre-întindere de 250% la 0.28 USD folie per anvelopă) generează economii de materiale de 19.95 USD pe oră. Pe parcursul a două ture de 8 ore (300 de zile lucrătoare), economiile anuale de folie ajung la 95,760 USD , amortizând costul de capital al unui instalator de înfășurare de nivel înalt în mai puțin de un an - înainte de a lua în considerare realocările directe ale forței de muncă și reducerea cererilor de despăgubire pentru daunele aduse transportului.
6. Listă de verificare pentru achiziții practice în inginerie
Înainte de a aproba cheltuielile de capital (CapEx) pentru o mașină de ambalat anvelope, examinați această listă de verificare a criteriilor tehnice:
- Definiți dimensiunile limitei produsului: Documentați diametrul exterior și diametrul interior al anvelopei, lățimea secțiunii transversale și greutățile carcasei umede/uscate minime și maxime pentru toate SKU-urile de producție.
- Verificați jocul radial al alezajului: Confirma asta
Tire_ID_min - Shuttle_Profile_Width ≥ 50 mmpentru a preveni interferențele mecanice în timpul rotației inelului. - Calculați timpul de atingere a liniei: Verificați dacă timpul maxim de ciclu al mașinii (de exemplu, 25–40 de secunde per anvelopă) menține ratele țintă ale liniei în amonte cu o marjă tampon de proces de cel puțin 15%.
- Specificați capacitățile de pre-întindere a filmului: Specificați o pre-întindere dinamică cu motor dual (200% până la 300%) echipată cu feedback electronic al celulei de sarcină.
- Specificații ale materialelor de audit: Verificați compatibilitatea cu materialele principale de ambalare (LLDPE turnat/suflat 17–35 µm, HDPE, folie PP sau hârtie VCI).
- Revizuirea arhitecturii de control industrial: Standardizați hardware-ul PLC (Siemens S7-1200/1500, Allen-Bradley Point I/O), diagnosticarea HMI și protocoalele fieldbus ale instalației.
- Inspectați documentația de conformitate cu normele de siguranță: Solicitați declarații de conformitate ale producătorului pentru EN 415-6:2013, EN ISO 13849-1 (minim Categoria 3, PL d) și IEC 60204-1.
- Calculați costul total pe ciclul de viață al debarcării: Bazați decizia de investiție pe costul total de proprietate - inclusiv ambalarea în lăzi, transportul, taxele vamale, punerea în funcțiune la fața locului, instruirea operatorilor, pachetele de piese de schimb pentru uzură și asistența tehnică locală.
7. Concluzie: Specificați după parametrii de linie, nu după standardele de catalog
Selectarea sistemului adecvat de ambalare a anvelopelor necesită echilibrarea variabilelor fizice cheie: anvelopele exterioare și interioare, vitezele liniei de producție și nivelurile necesare de automatizare a fabricii. Specificarea unei mașini de ambalare subdimensionate duce la interferențe mecanice cu anvelope mai mari, în timp ce selectarea unei mașini supradimensionate pentru volume de producție mai mici introduce întârzieri inutile ale ciclurilor și cheltuieli de capital.
Examinați anvelopele de produs cele mai mari și cele mai mici, verificați dacă naveta trece prin interiorul anvelopei și calculați perioada de recuperare a economiilor de folie. Echipa de ingineri FHOPE analizează datele dimensionale specifice, obiectivele de randament și constrângerile de amplasare pentru a oferi recomandări mecanice detaliate și propuneri clare de echipamente adaptate unității dumneavoastră.