Descriere
Pentru inginerii de fabrică și echipele de achiziții care caută o mașină personalizată de turnare a tablei și plăcilor la 180°, testarea în fabrică înainte de livrare este principala garanție împotriva defecțiunilor costisitoare la punerea în funcțiune. O mașină de turnare la 180° manipulează plăci grele și incomode - cum ar fi plăci de oțel, panouri prefabricate sau matrițe grele - și le transferă pe două mese basculante. Testarea mașinii în fabrica producătorului verifică sincronizarea mecanică, retenția presiunii hidraulice, blocajele de siguranță și pozițiile senzorilor înainte ca echipamentul să fie ambalat și expediat.
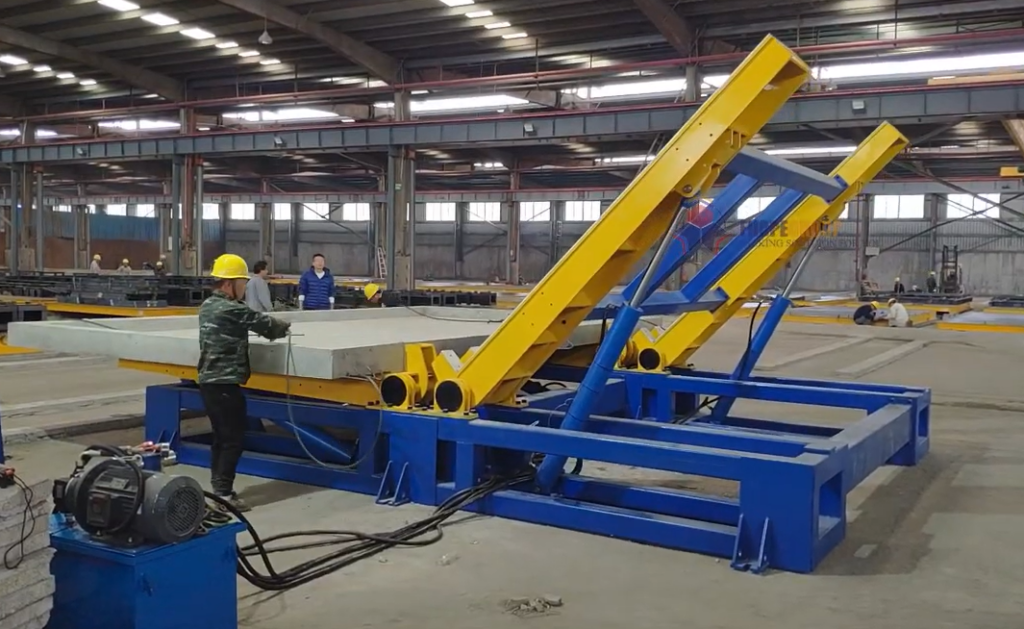
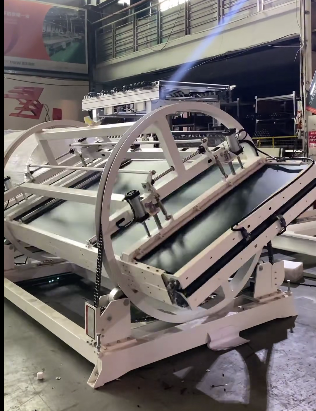
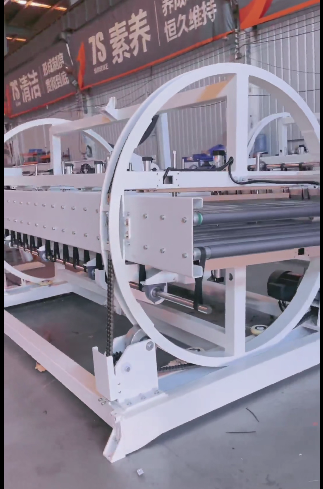
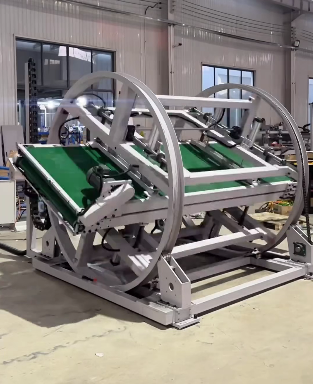
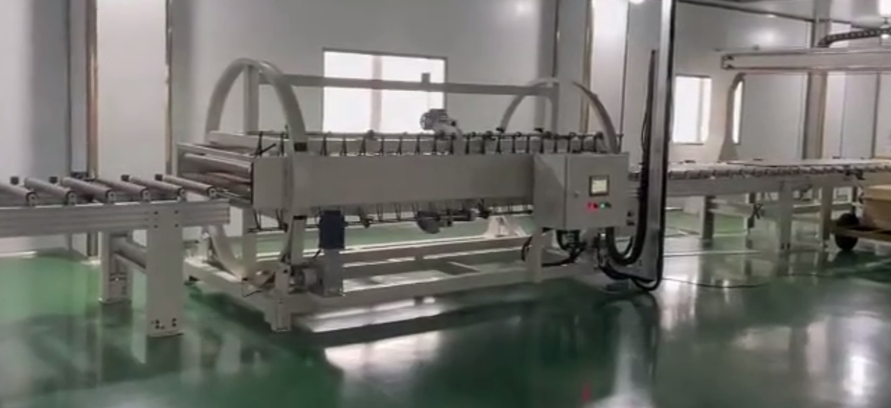
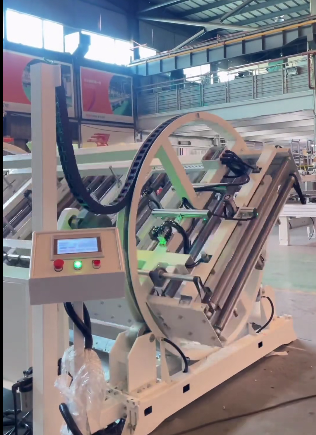
Videoclipul de mai jos ilustrează mașini personalizate de rotire a tablelor și plăcilor la 180°, aflate în teste operaționale în interiorul fabricii producătorului:
Ce acoperă testarea în fabrică a unei mașini de turnover
Testarea de acceptare în fabrică (FAT) pentru o mașină hidraulică de răsturnare cu două mese acoperă atât anduranța extinsă, cât și logica de siguranță electrohidraulică. Conform practicilor operaționale ale producătorului, unitățile de răsturnare sunt supuse verificării înainte de expediere:
- Verificare pe termen lung: Protocolul de testare declarat de producător include cicluri aproape continue (până la aproximativ 24 de ore de funcționare non-stop) pentru a detecta acumularea termică la suprafață, scurgerile de etanșare sau deviația senzorilor pe parcursul unor cicluri repetate. Aceasta este rutina de anduranță declarată de producător pentru această familie de mașini; nu este o măsurătoare legală per mașină, așa că trebuie inclusă pe lista de dovezi de acceptare pentru a fi confirmată per unitate.
- Sisteme de control și urgență: Testele confirmă accelerarea și decelerarea lină, controlul receptiv și oprirea imediată la oprirea de urgență.
Dincolo de ciclurile de bază, un test complet în fabrică validează etapele mecanice și hidraulice care guvernează manipularea tablei la 180°:
| Postul de testare | Obiectiv de verificare | Criterii de inginerie |
|---|---|---|
| Ciclism fără sarcină | Deplasare masă, aliniere masă dublă și curse de retur. | Mișcare lină fără blocare; blocajele mecanice de oprire ating limitele fizice corecte. |
| Predare fotoelectrică | Declanșarea senzorului în timpul transferului de sarcină de la o masă la alta. | Senzorul fotoelectric se declanșează la un unghi de aproape 85° înainte ca centrul de greutate să intersecteze verticala, astfel încât masa secundară primește piesa. |
| Opriți-vă și mențineți la unghi | Capacitatea de a îngheța mișcarea și de a menține poziția sub sarcină. | Acționarea menține poziția la orice unghi intermediar; circuitul hidraulic menține presiunea. La construcția de referință de 180° din această familie de mașini, aceasta este evaluată la o presiune de lucru de până la 15 MPa, cu 20 MPa ca toleranță maximă de proiectare. |
| Blocare în caz de pierdere de putere | Intervenție de siguranță în timpul unei pene de curent neașteptate. | Blocajele hidraulice de menținere a presiunii previn prăbușirea mesei; sistemul se resetează ușor la revenirea curentului. |
| Oprire de urgență și interblocări | Perimetru de siguranță al zonei acoperite și întrerupere a circulării ciclului. | Oprire instantanee a ciclului la declanșarea opririi de urgență; protecția fizică și interblocările sunt conforme cu principiile de evaluare a riscurilor ISO 12100. |
| Limite structurale | Protecție la limitele de călătorie. | Întrerupătoarele electrice de limită și opritoarele mecanice dure opresc deplasarea în siguranță la opritoarele mecanice pozitive. |
Aceste verificări se bazează pe standarde de referință stabilite pentru utilaje industriale, inclusiv standardele armonizate EN 415-10 și procedurile de reducere a riscurilor ISO 12100.
De ce testarea în fabrică atenuează riscul proiectului la fața locului
Rectificarea unei defecțiuni de aliniere sau hidraulice în interiorul fabricii producătorului este simplă: inginerii de proiectare, uneltele de prelucrare, garniturile hidraulice de schimb și macaralele suspendate sunt ușor accesibile. Descoperirea aceleiași probleme după livrare în fabrică provoacă blocaje operaționale imediate.
| Factorul Operațional | Descoperit în interiorul fabricii producătorului | Descoperit la etajul dumneavoastră |
|---|---|---|
| Acces cu macaraua și tachelajul | Macarale de atelier dedicate disponibile continuu | Necesită închirierea de macarale mobile sau ancorarea macaralelor de producție ale instalațiilor |
| Reglaje hidraulice | Reajustare imediată a presiunii pe standul de testare | Dispecerizarea serviciilor pe teren, latența deplasărilor și timpul de nefuncționare al zonei de producție |
| Retestarea senzorilor și a logicii | Reprogramare imediată a PLC-ului de către echipa de control | Depanare la distanță sau o intervenție programată de service pe teren |
| Acceptare financiară | Defecte rezolvate înainte de eliberarea capitalului | Capital angajat în timp ce echipamentul este inactiv în faza de pregătire |
Testarea prealabilă în fabrică transformă punerea în funcțiune la fața locului într-o verificare planificată a parametrilor anterior verificați, mai degrabă decât un exercițiu deschis de depanare.
Dimensiuni și parametri personalizați care guvernează dimensionarea mașinii
O mașină de răsturnat table la 180° nu este un model standard de catalog. Această familie de mașini construiește atât răsturnătoare mecanice (gama de produse de aproximativ 1–60 de tone), cât și configurații hidraulice pentru sarcini grele (gama de produse de aproximativ 1–100 de tone, de exemplu, construcția de referință de 12 tone din clasa FPFT). Fabricarea și testarea unei mașini personalizate necesită informații operaționale precise din partea cumpărătorului:
| Intrarea clientului | Semnificația inginerească | Testarea implicațiilor |
|---|---|---|
| Geometria piesei (L × l × grosime) | Determină dimensiunile platformei mesei și amplasarea suportului. | Verificat în funcție de amprenta maximă a plăcii pentru a confirma spațiul liber pe masă și susținerea marginii. |
| Greutate maximă de încărcare | Dictează alezajul cilindrului hidraulic, puterea motorului pompei și dimensionarea oțelului structural. | Determină greutatea de probă pentru ciclurile încărcate până la capacitatea nominală. |
| Caracteristici materiale | Tablă de oțel, beton prefabricat, scule pentru matrițe sau laminate stivuite. | Determină suprafața de contact a mesei (oțel nefinisat sau suporturi tamponate). |
| Secvența de virare | Inversiune completă la 180° față de opriri intermediare (de exemplu, 90° pentru inspecția muchiilor). | Confirmă că circuitul menține o poziție stabilă la unghiuri de înclinare parțială, fără deplasări lente. |
| Interfață de alimentare/ieșire | Macara pod rulant, dinți de stivuitor sau transportor automat. | Definește spațiul liber fizic în jurul perimetrului măturat și înălțimea de încărcare. |
| Țintă de randament | Cicluri necesare pe oră sau tură. | Setează debitul pompei hidraulice și viteza ciclului în limitele termice de funcționare. |
Aceste date de intrare sunt confirmate în desenele de aprobare tehnică înainte de fabricație, stabilind linia de bază în raport cu care se măsoară testarea în fabrică.
Listă de verificare pentru acceptarea din fabrică: Ce trebuie confirmat înainte de expediere
Înainte de eliberarea plății finale și autorizarea expedierii, echipele de achiziții și inginerie ar trebui să solicite documentația oficială a testului din fabrică:
- Documentație de rulare continuă. Un jurnal de testare care confirmă că mașina a finalizat rodajul din fabrică (în conformitate cu protocolul declarat de producător, de până la aproximativ 24 de ore), fără alarme termice sau scurgeri de fluide și care indică dacă rularea a fost fără sarcină sau sub sarcină.
- Presiune hidraulică și menținere a înregistrării. Un certificat de testare care să arate că unitatea hidraulică și-a menținut presiunea de lucru și poziția la unghiuri intermediare fără deviația cilindrului.
- Verificarea senzorului și a predării. Semnătură că senzorul de predare de aproape 85° și întrerupătoarele electrice de limită au oprit mișcarea mesei conform proiectării.
- Simulare a unei pene de curent. Confirmare fizică a faptului că simularea unei pierderi bruște de putere a blocat în siguranță mesele basculante fără a scăpa sarcina de testare.
- Documentația de conformitate. Confirmarea referințelor de siguranță utilizate (EN 415-10 ca referință și o evaluare a riscurilor ISO 12100).
- Domeniul de aplicare al punerii în funcțiune a șantierului. O definiție clară, scrisă, a asistenței la instalare, a asistenței la punere în funcțiune și a disponibilității tehnicienilor locali la fața locului.
La sosirea mașinii, repetarea acestei liste de verificare de bază la etajul dumneavoastră - deplasarea fără încărcător, un ciclu de greutate nominală, oprirea de urgență și blocarea în caz de întrerupere a alimentării - completează perfect bucla de acceptare.
Întrebări frecvente
Î: De ce recomandă producătorul un test extins de funcționare înainte de livrare? R: Funcționarea unei mașini hidraulice de turnover pe o perioadă extinsă (până la aproximativ 24 de ore conform protocolului declarat de producător) permite uleiului hidraulic să atingă temperaturile de funcționare, dezvăluind scurgeri de etanșare, instabilitate a supapei de presiune sau probleme de vibrații ale senzorilor care nu apar în timpul unei demonstrații scurte.
Î: Cum poate o mașină cu două mese la 180° să transfere în siguranță plăci grele la mijlocul unei rotații? R: Masa A ridică placa până când aceasta se apropie de aproximativ 85°. Un senzor fotoelectric detectează poziția mesei și oprește rotația chiar înainte ca centrul de greutate al sarcinii să treacă pe verticală. Masa B se balansează apoi în sus pentru a întâlni placa, primește sarcina în siguranță, iar ambele mese coboară în sincronizare controlată, astfel încât piesa de prelucrat să aterizeze plat pe fața opusă.
Î: Ce împiedică căderea unei plăci grele de oțel dacă se întrerupe curentul în mijlocul ciclului? R: Circuitele hidraulice mențin presiunea, iar blocurile mecanice de blocare fixează mesele. Dacă curentul electric se întrerupe, mesele se blochează în poziție. Când curentul este restabilit, sistemul de control inițiază o resetare ușoară, controlată, în loc de o întrerupere bruscă.
Î: Care este intervalul de capacitate pentru mașinile de răsturnare mecanice versus hidraulice? R: Răsturnătoarele mecanice din această linie de produse acoperă, în general, aproximativ 1–60 de tone, în timp ce configurațiile hidraulice acoperă aproximativ 1–100 de tone, permițând răsturnarea bramelor, matrițelor și bobinelor grele în condiții de funcționare controlată.
Î: Testarea în fabrică elimină necesitatea punerii în funcțiune la fața locului? R: Nu, dar o scurtează substanțial. Testarea în fabrică confirmă că mașina funcționează corect ca unitate independentă. Punerea în funcțiune la fața locului se concentrează apoi pe ancorarea la podea, conectarea la utilitățile locale și integrarea unității cu macaralele sau sistemele de alimentare specifice.
Pasii urmatori
Pentru a configura o mașină de turnover potrivită pentru instalația dumneavoastră, calculați dimensiunile maxime ale plăcii (lungime, lățime, grosime), greutatea maximă a piesei, metoda de manipulare a alimentării (macara sau motostivuitor) și rata țintă a ciclurilor. Furnizarea acestor specificații permite echipei de inginerie să genereze desene de amplasare, să definească cerințele personalizate ale unității hidraulice și să formuleze un plan de testare de acceptare în fabrică convenit.
Resurse conexe
- Soluții industriale pentru răsturnarea bobinelor și răsturnarea acestora – Prezentare generală tehnică a echipamentelor de rotație mecanice (≈1–60T) și hidraulice (≈1–100T) personalizate.
- Cum funcționează mașinile de strunjit la 180° pentru componente și table prefabricate – Detalierea cinematicii hidraulice cu două tabele, a senzorului de transfer de aproape 85° și a referințelor de siguranță EN 415-10 / ISO 12100.