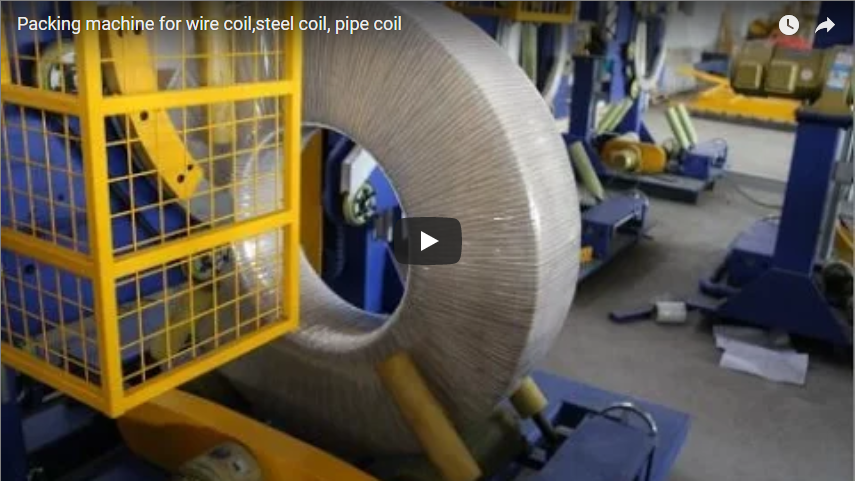
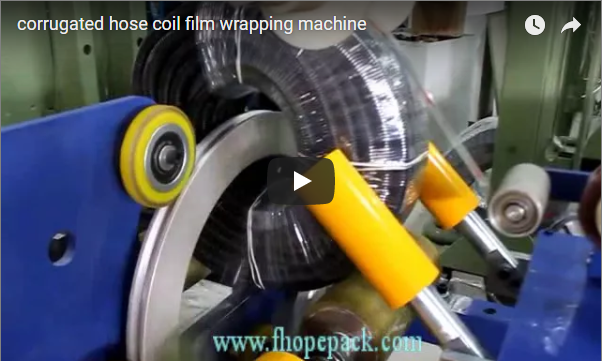
Rezumat executiv Această clemă de 117 s urmărește bobinele de bandă de cupru de la un dispozitiv de răsturnare la ieșirea din mașina de tăiat tăietoare, printr-o stație portală, o inel de înfășurare cu ochi, o stație de cântărire și stivuire și un al doilea inel de înfășurare. Cuprul este moale, așadar fiecare punct de contact prezintă un risc de deteriorare. La această familie de linii folosim piese de contact acoperite cu PU și o precizie de stivuire de ±2 mm și menținem bobina plată pe role de la dispozitivul de răsturnare încolo.
Cuprins
- Ce arată clipul
- Unde se deteriorează bobinele de bandă de cupru
- Piese de contact și opțiuni de manipulare
- Cântărire și stivuire până la ±2 mm
- Interval de greutate a bobinei și configurația liniei
- Listă de verificare pentru selecția unei linii de ambalare a rulourilor de benzi de cupru
- Controale și siguranță
- Întrebări frecvente despre inginerie
- Urmatorul pas
- Citire conexă
- Surse
Ce arată clipul
Clipul este intitulat „Linie de răsturnare, manipulare, legare și ambalare a rulourilor de benzi de cupru” și durează 117 secunde. Timpii sunt citiți din înregistrare.
| Timpul clipului | Stație pentru lacăte | Ce se întâmplă |
|---|---|---|
| 0–5 s | Upper | Un braț galben înclinabil la ieșirea din mașina de tăiat tăietoare rotește bobina; un operator stă în afara balustradei de protecție. |
| 15–30 s | Stație portală | Bobina așteaptă plat pe transportorul cu role verde și se oprește sub un portal alb. |
| 35–50 s | Înfășurare prin ochi | Un inel trece prin ochiul bobinei și acoperă bobina secțiune cu secțiune. |
| 60–95 s | Cântărire și stivuire | Un portal plasează bobinele în stive la ieșire; un afișaj digital de cântărire se află lângă stație. |
| 105–117 s | Al doilea inel de înfășurare | Un alt inel de trecere funcționează pe o bobină mai jos pe linie (comparați cu al nostru linie de înfășurare a bobinelor de cupru în două etape). |
De la răsturnare încolo, bobina se deplasează plată, cu fața în sus, pe role. Nimeni nu atinge o bobină în timpul secvenței.
Unde se deteriorează bobinele de bandă de cupru
Banda de cupru este moale, iar suprafața sa prezintă ușor urme. Pe o linie de ambalare, deteriorarea apare în câteva locuri previzibile:
- Margini în timpul răsturnării. Dacă bobina cade pe margine sau alunecă în suport, suprapunerile exterioare se îndoaie. Suprapunerile telescopice urmează dacă bobina nu este susținută pe lățimea sa.
- Fețe pe benzi transportoare. Rolele dure sau o bobină trasă peste un opritor lasă linii pe fața inferioară.
- Alezajul și suprapunerile exterioare în timpul înfășurării. Inelul de înfășurare trebuie să fie liber de alezaj fără a-l freca.
- Stivuire. O bobină așezată descentrată încarcă o margine a bobinei de dedesubt.
- Tranzit. Umezeala și praful ajung la bandă prin spațiile din înveliș.
Linia este concepută pentru a elimina etapele manuale unde se întâmplă majoritatea acestor lucruri: nu se ridică cu cârligul macaralei, nu se împinge manual bobinele, nu se stivuiesc manual.
Piese de contact și opțiuni de manipulare
Familia noastră de benzi de cupru utilizează piese de contact acoperite cu PU (poliuretan). PU este mai moale decât suprafața de cupru pe care o atinge, astfel încât o bobină se poate rula și opri fără a lăsa urme de pe oțel.
Trei opțiuni de manipulare contează la fel de mult ca stratul de acoperire:
- Înclinați într-un suport, nu într-un colț. Instrumentele de ridicare și de coborâre transportă bobina pe toată lățimea sa în timp ce se rotește.
- Mențineți bobina plată după răsturnare. În clemă, bobina rămâne cu fața în sus de la dispozitivul de răsturnare la dispozitivul de stivuire. Mai puține schimbări de orientare înseamnă mai puține evenimente de contact.
- Înfășurați prin ochi, nu peste un dorn fix. Înfășurarea prin ochi acoperă alezajul, fețele și diametrul exterior în timp ce bobina se rotește pe role, astfel încât nimic nu alunecă prin alezaj.
Materialul de ambalare se alege în funcție de comandă: PE, folie stretch sau hârtie. Pentru exportul maritim, folia sau hârtia plus folie oferă un ambalaj sigilat împotriva umezelii.
Cântărire și stivuire până la ±2 mm
Secțiunea de stivuire din clip este cea mai lungă scenă, de la 60 secunde la 95 secunde. Un portal ridică fiecare bobină înfășurată și o coboară pe stivă, cu un afișaj de cântărire lângă stație.
Pagina noastră de produs pentru această familie de linii oferă o precizie de stivuire de ±2 mm. Această cifră este importantă pentru cupru: o bobină plasată la o distanță de ±2 mm față de axa stivuirii se sprijină uniform pe bobina de dedesubt, în loc să se sprijine pe o singură margine.
Cântărirea în acest moment atribuie fiecărei bobine o greutate netă înainte de a fi introdusă într-o stivă. Greutatea poate fi trecută pe eticheta bobinei sau în evidența ERP. Un distribuitor automat de profile din lemn este o opțiune pentru această familie de produse, astfel încât patinele sau profilele sunt plasate fără intervenție manuală.
Interval de greutate a bobinei și configurația liniei
Pagina noastră de ambalare a bobinelor de cupru prezintă două benzi de capacitate:
| Configuraţie | Greutatea bobinei |
|---|---|
| Linia de bază | 20-1,500 kg |
| Linie standard complet automată | 100-4,000 kg |
Controlul este realizat de un PLC Siemens cu interfață HMI și moduri Auto/Manual. Stațiile sunt configurate în funcție de proiect: înclinarea și coborârea, legarea cu banda, înfășurarea cu ochi, cântărirea, stivuirea și înfășurarea paleților pot fi combinate în ordine diferite. Ca toate liniile noastre, este construită în funcție de gama dumneavoastră de bobine, astfel încât dimensiunile motoarelor și greutățile cadrului variază de la un proiect la altul.
Listă de verificare pentru selecția unei linii de ambalare a rulourilor de benzi de cupru
- Interval de diametru exterior, diametru interior, lățime și greutate a bobinei, cea mai ușoară și cea mai grea.
- Grosimea și gradul suprafeței benzii și care fețe trebuie să rămână fără urme.
- Cum părăsesc bobinele mașina de tăiat: ochiul orizontal sau ochiul vertical.
- Material de înfășurare: PE, folie stretch sau hârtie și suprapunerea specificată de dvs.
- Bandă: bandă din PET sau oțel, prin ochi sau circumferențială.
- Cântărire și etichetare: datele de care aveți nevoie despre fiecare bobină și legătura ERP.
- Înălțimea stivei, tipul de patină sau glisieră și accesul cu stivuitorul.
Controale și siguranță
Standardele aplicabile depind de piața de destinație. Pentru piețele CE, ISO 12100 stabilește metoda de evaluare a riscurilor, iar EN 415-10 acoperă cerințele generale pentru mașinile de ambalat, care stabilesc protecția și dispozitivul de oprire de urgență.
Brațul de răsturnare, inelele de înfășurare și portalul de stivuire sunt pericolele de mișcare. În clips, operatorul rămâne în spatele balustradei de protecție; schimbările consumabilelor se fac cu stația oprită.
Întrebări frecvente despre inginerie
Î: Cum oprești urmele de role pe bobinele de bandă de cupru? R: Piese de contact acoperite cu PU și o bobină care se rostogolește în loc să alunece. De asemenea, reducem numărul de schimbări de orientare: în clemă, bobina rămâne plată de la dispozitivul de răsturnare la stivuitor.
Î: Pentru ce precizie de stivuire proiectați? R: ±2 mm pentru această familie de linii, astfel încât fiecare bobină să se sprijine uniform pe bobina de dedesubt.
Î: Ce greutăți ale bobinelor poate suporta linia? R: 20–1,500 kg în configurația de bază și 100–4,000 kg în linia standard complet automată. Confirmăm acest lucru în raport cu cea mai grea bobină a dumneavoastră.
Î: Hârtie sau folie pentru rulouri de cupru? R: Alegeți folie pentru o etanșare etanșă la umiditate, hârtie pentru un strat de amortizare sau ambele împreună pentru transport maritim și depozitare pe termen lung. Traseul și timpul de depozitare sunt decisive.
Î: Ce controlează linia? R: Un PLC Siemens cu interfață HMI, în modul Automat sau Manual. Programele pentru bobine, datele de cântărire și pozițiile de stivuire rulează de la același control.
Urmatorul pas
Dimensionăm o linie de ambalare a rulourilor de benzi de cupru în trei etape:
- Trimiteți desenul de machetă cu diametrul exterior al bobinei, diametrul interior, lățimea, intervalul de greutate, materialul de înfășurare și ținta de ieșire, pentru a info@fhopepack.com.
- Primiți o propunere în termen de 48 de ore, inclusiv stațiile de răsturnare, înfășurare, cântărire și stivuire și materialele de contact.
- Programează o inspecție a locației Așadar, confirmăm ieșirea din slitter, direcția liniei și accesul stivuitorului la stive.
Citire conexă
- Linie automată de ambalare a rulourilor de benzi de cupru cu etichetare, ambalare și stivuire
- Linie de ambalare a rulourilor de benzi de cupru: Manipulare, ambalare și stivuire
- Eliminarea deteriorării marginilor rulourilor de oțel: Manipulare, înfășurare și linie de legare cu banda
- Linie de ambalare cu bobine de cupru
Surse
- Secvența stațiilor și timpii clipurilor: videoclipul de pe YouTube (117 secunde; @Fhopepack)
- Benzi de rezistență, piese de contact acoperite cu PU, stivuire ±2 mm, PLC și HMI Siemens, distribuitor de covorașe din lemn, materiale de învelire: Linie de ambalare cu bobine de cupru
- Domeniul de aplicare al standardelor: ISO 12100:2010; RO 415-10: 2014
- Termenul propunerii: apel la apel aprobat de către proprietar (propunere în termen de 48 de ore)
Ultima recenzie: 21.09.2026