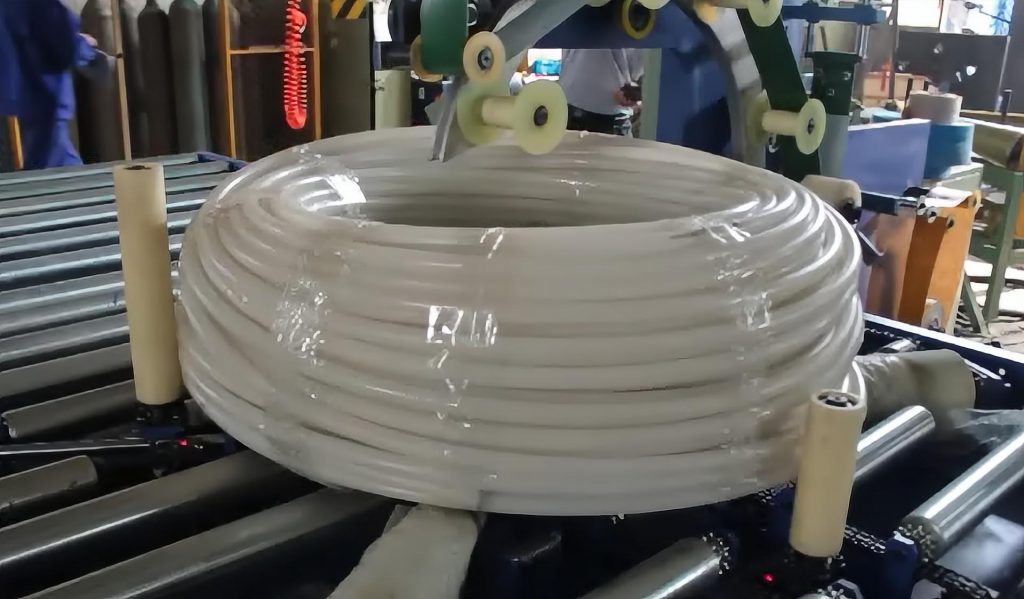
Rezumat executiv În acest clip de aproximativ 50 de secunde, bobinele cu fante trec printr-o stație de imprimare cu cap de imprimare frontal, un stivuitor gantry le montează pe un palet, iar o a doua linie arată o stație cu braț suspendat, operată de la propriul HMI. Evaluăm o linie ca aceasta pe baza a patru numere pe care le puteți măsura singuri: secunde per bobină la cea mai lentă stație, citiri de etichete la prima trecere, calitatea stivei și utilizarea foliei per bobină. Fiecare are o formulă simplă, prezentată mai jos.
Cuprins
- Ce arată clipul
- KPI 1: secunde pe bobină la cea mai lentă stație
- KPI 2: citiri ale etichetelor la prima trecere
- KPI 3: calitatea stivei la stivuitorul cu portal
- KPI 4: utilizarea foliei per bobină
- Listă de verificare pentru selecția unei linii de etichetare și stivuire a bobinelor
- Controale și siguranță
- Întrebări frecvente despre inginerie
- Urmatorul pas
- Citire conexă
- Surse
Ce arată clipul
Clipul are aproximativ 50 de secunde și are trei scene. Timpii sunt citiți de pe înregistrare.
| Timpul clipului | Stație pentru lacăte | Ce se întâmplă |
|---|---|---|
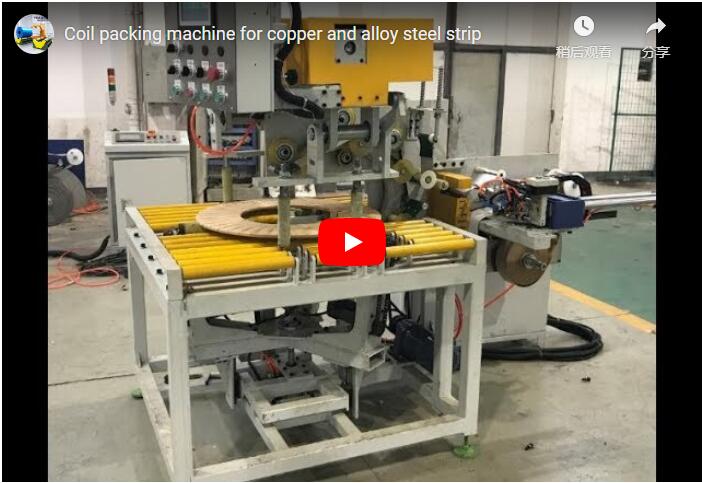
| 0–18 s | Stație de cap cu fața superioară | Bobinele se află față în față pe o masă cu role galbene. Fiecare se oprește sub un portal de aluminiu, iar un cap galben coboară pe fața superioară. |
| 21–36 s | Stivuitor cu portal | Un dispozitiv de prindere albastru cu portal preia bobinele și le coboară într-o stivă pe un palet pe transportorul de ieșire. |
| 39–50 s | Stație cu braț suspendat | Pe o a doua linie cu propria coloană HMI, un braț cu un lanț de cablu lucrează peste o bobină pe un transportor cu role verde. |
Operatorii stau la distanță și privesc. Bobinele se deplasează între stații pe role sau în dispozitivul de prindere.
Cei patru indicatori cheie de performanță (KPI) de mai jos arată cum verificați o astfel de linie la nivelul propriului etaj.
KPI 1: secunde pe bobină la cea mai lentă stație
O linie de bobinare funcționează în ritmul celei mai lente stații a sa. Etichetarea, stivuirea și ambalarea au fiecare propriul ciclu; cel mai lung ciclu determină producția.
Bobine pe oră = 3600 ÷ secunde pe bobină la cea mai lentă stație.
Măsurați fiecare stație separat, cu linia care rulează bobine reale, nu o demonstrație. Apoi comparați rezultatul cu producția mașinii de tăiat bobine. Dacă mașina de tăiat bobine produce bobine mai repede decât le poate prelua cea mai lentă stație de ambalare, bobinele se pun în coadă, iar operatorul liniei începe să ia decizii manuale.
În propunerile noastre, listăm un ciclu per stație, astfel încât să puteți vedea care este limita. Un transportor tampon în fața celei mai lente stații absoarbe opririle scurte, dar nu crește producția medie.
KPI 2: citiri ale etichetelor la prima trecere
O etichetă este utilă doar dacă scanerul din depozit o citește prima dată.
Rata de citire la prima trecere = etichete citite la prima scanare ÷ etichete aplicate.
Trei lucruri influențează acest număr:
- Poziția etichetei. Un cap de etichetare fix plasează eticheta în același loc pe fiecare bobină, astfel încât un scaner sau un șofer de motostivuitor o poate găsi.
- Datele etichetei. Liniile noastre de producție a bobinelor pot prelua date despre bobine din ERP sau MES, astfel încât eticheta se potrivește cu înregistrarea bobinei fără a fi nevoie să fie introdusă din nou.
- Suprafaţă. Capul de imprimare necesită o zonă curată și plată pe față. Plasăm stația de etichetare acolo unde fața bobinei este încă accesibilă, înainte ca folia să o acopere, sau etichetăm folia, în funcție de logistica dumneavoastră.
Urmăriți etichetele respinse sau reimprimate pe fiecare schimb. Un număr în creștere indică o abatere de poziție sau o problemă a capului de imprimare cu mult înainte ca clienții să se plângă.
KPI 3: calitatea stivei la stivuitorul cu portal
Stivuitorul tip portal din clemă construiește o stivă de rulouri pe un palet. Două verificări vă spun dacă stivuirea este corectă.
- Eroare de centrare: cât de departe se află fiecare bobină față de axa stivei. O stivă decalata se înclină și încarcă o parte a paletei.
- Număr de re-stivuiri: stive pe care un operator trebuia să le îndrepte sau să le reconstruiască manual, pe schimb.
Stive pe oră = bobine pe oră ÷ bobine per stivă.
Formularul nostru de ofertă pentru linii de producție permite stive de până la 6 bobine. Înălțimea de lucru depinde de greutatea bobinei, lățimea bobinei, paletul și capacitatea stivuitorului. O stabilim împreună cu dumneavoastră în etapa de proiectare.
KPI 4: utilizarea foliei per bobină
Filmul este un cost de funcționare, așa că măsoară-l pe bobină, nu pe lună.
Masa foliei per bobină (g) = lungimea foliei utilizate (m) × lățimea foliei (mm) × grosimea (µm) × densitatea (g/cm³) ÷ 1000. Păstrați unitățile exact așa cum sunt scrise, iar factorul 1000 face conversia.
Cântăriți o rolă de folie întreagă, înfășurați un număr cunoscut de bobine, cântăriți din nou rola și împărțiți. Faceți acest lucru pentru fiecare dimensiune de bobină pe care o utilizați. Dacă utilizarea foliei per bobină crește fără ca dimensiunea bobinei să se modifice, verificați mai întâi setările de tensiune și suprapunere.
Programele noastre pentru liniile de bobinare stochează tensiunea și suprapunerea conform specificațiilor bobinei, astfel încât o modificare a dimensiunii nu depinde de reajustarea manuală a operatorului.
Listă de verificare pentru selecția unei linii de etichetare și stivuire a bobinelor
- Interval de diametru exterior, diametru interior, lățime și greutate a bobinei, precum și cea mai grea bobină din comandă.
- Conținutul etichetei, poziția etichetei (față sau film) și sursa datelor: ERP, MES sau manual.
- Legare cu banda înainte de stivuire: bandă PET sau oțel și câte benzi (vezi linie de legare și înfășurare a bobinelor cu fante).
- Material de înfășurare: folie stretch, hârtie sau țesătură, iar suprapunerea specificată de dvs.
- Înălțimea stivei, tipul de palet și accesul cu stivuitorul la ieșire.
- Direcția finală a ambalajului: ochi spre cer sau ochi spre perete.
- Numărul țintă de bobine pe oră de la tăietoare și stația la care te aștepți să îl limitezi.
Controale și siguranță
Standardele aplicabile depind de piața de destinație. Pentru piețele CE, ISO 12100 stabilește metoda de evaluare a riscurilor, iar EN 415-10 acoperă cerințele generale pentru mașinile de ambalat, care stabilesc protecția și dispozitivul de oprire de urgență.
Stațiile de prindere, dispozitivul de prindere al portalului și brațul suspendat reprezintă pericolele de mișcare. Zona de stivuire este împrejmuită; schimbările de etichete și folie se fac cu stația oprită.
Întrebări frecvente despre inginerie
Î: Ce indicator cheie de performanță (KPI) ar trebui să urmărim primul pe o linie nouă de ambalare a bobinelor? R: Secunde per bobină la cea mai lentă stație. Setează numărul de bobine pe oră (3600 ÷ momentul respectiv) și vă spune unde ar amortiza un buffer sau o a doua mașină.
Î: Cum măsurăm citirile de etichete la prima scanare? R: Împărțiți etichetele citite la prima scanare la etichetele aplicate, pe schimb. Reimprimările și intrările manuale sunt considerate erori.
Î: Se pot aplica etichete după ambalare? R: Da. Fie etichetăm fața bobinei înainte de a aplica folia, fie etichetăm folia în sine. Alegerea depinde de locul în care depozitul dumneavoastră scanează bobina.
Î: Ce ar trebui să inspectăm mai întâi dacă utilizarea foliei per bobină crește? R: Dacă utilizarea foliei crește fără ca dimensiunea bobinei să se modifice, verificați mai întâi setările de tensiune și suprapunere din programul pentru bobine. Măsurați-le cântărind rola înainte și după un lot numărat.
Î: Cât de înaltă poate ajunge stivarea rulourilor pe portal? R: Formularul nostru de ofertă acceptă până la 6 rulouri per stivă. Înălțimea de lucru depinde de greutatea, lățimea și paleta utilizate pentru stivuitor.
Urmatorul pas
Dimensionăm o linie de legare, etichetare și stivuire a bobinelor în trei etape:
- Trimiteți desenul de machetă cu diametrul exterior, diametrul interior, lățimea, greutatea, conținutul etichetei și ținta de ieșire a bobinei, pentru a info@fhopepack.com.
- Primiți o propunere în termen de 48 de ore, cu un ciclu per stație, astfel încât să puteți vedea stația limită.
- Programează o inspecție a locației Așadar, confirmăm ieșirea din slitter, direcția liniei și accesul stivuitorului la stive.
Citire conexă
- Linie automată de ambalare a rulourilor de benzi de cupru cu etichetare, ambalare și stivuire
- Mașină de înfășurat bobine cu bandă adezivă și imprimantă de etichete cu coduri de bare
- Linie de ambalare cu bobine fantate pentru centre de service
- Linie de ambalare a rulourilor din oțel inoxidabil: înclinare, ambalare cu ochi, etichetare și stivuire
- Linie automată de ambalare a bobinei
Surse
- Secvența stațiilor și timpii clipurilor: videoclipul de pe YouTube (aproximativ 50 secunde; @Fhopepack)
- Familie de linii, etichetare ERP/MES, programe, înălțime de stivuire pe formularul de ofertă, opțiuni de legare cu banda și înfășurare: Linie automată de ambalare a bobinei
- Domeniul de aplicare al standardelor: ISO 12100:2010; RO 415-10: 2014
- Termenul propunerii: apel la apel aprobat de către proprietar (propunere în termen de 48 de ore)
Ultima recenzie: 21.09.2026