Introdução
Em centros de serviços de aço e usinas de processamento de metais modernos, as linhas de embalagem de bobinas (que incorporam máquinas de embalagem, cintagem e empilhamento de bobinas ) formam um elo crucial entre a produção e o envio. Esses sistemas devem suportar altas cargas, tensões dinâmicas, ambientes corrosivos e requisitos de posicionamento preciso. Além dos métodos convencionais de fabricação e montagem estrutural, o processamento adicional dos componentes da máquina — como têmpera, endireitamento, galvanização, revestimento de borracha e pintura — aumenta significativamente a durabilidade, o desempenho e a confiabilidade geral.
Este artigo descreve nossa abordagem profissional para o processamento adicional de componentes de linhas de embalagem de bobinas, refletindo as normas relevantes de projeto mecânico , padrões de fabricação e práticas de garantia da qualidade . Emulando o estilo da revista The Fabricator , abordamos cada etapa do processo — da têmpera por indução ao revestimento de borracha — destacando como a tecnologia avançada e os padrões rigorosos se unem para criar um produto final capaz de oferecer desempenho excepcional.
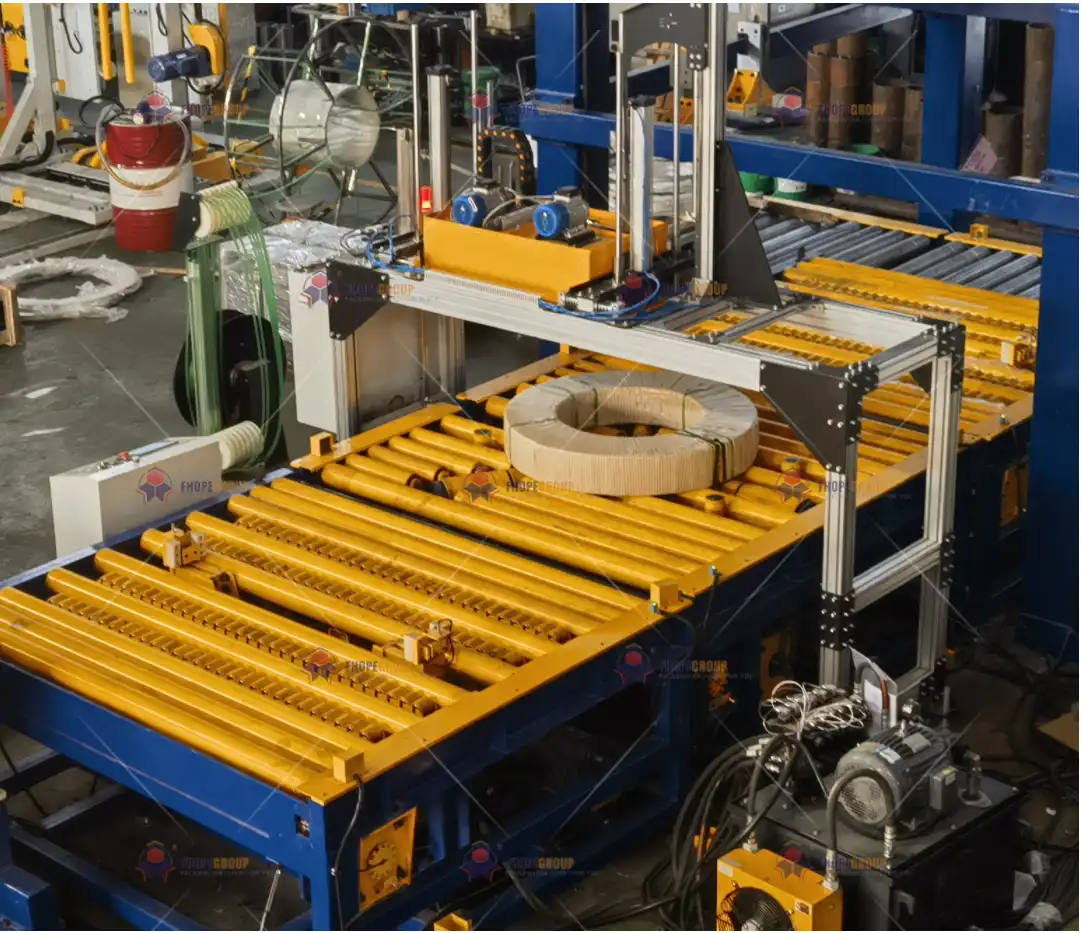
1. Processos de endurecimento químico térmico
Os componentes de aço em uma linha de embalagem de bobinas (por exemplo, rolos, eixos, mandris ou guias deslizantes) são frequentemente submetidos a altas cargas cíclicas e tensões de contato. Para garantir sua resistência ao desgaste e estabilidade dimensional a longo prazo , empregamos uma gama de métodos de tratamento térmico, com ênfase particular na têmpera por indução de alta frequência . Essa abordagem minimiza o consumo de energia em comparação com os tratamentos tradicionais em forno, ao mesmo tempo que permite uma têmpera localizada precisa.
1.1 Têmpera por indução de alta frequência
O processo de têmpera por indução de alta frequência consiste no aquecimento rápido do componente alvo a uma temperatura específica de austenitização, seguido por um resfriamento controlado. Abaixo, segue um resumo de nossas principais especificações técnicas e critérios de qualidade:
| Parâmetro | Especificação técnica | Padrão de julgamento de qualidade |
|---|---|---|
| Temperatura de aquecimento | 860–900 °C (Calculado por ponto de transformação do material) | Austenitização completa (verificada via metalografia ASTM E3) |
| Meio de têmpera | Solução aquosa de polímero (10% UCON Quenchant A) | Taxa de resfriamento ≥ 80 °C/s (ISO 9950) |
| Profundidade da camada endurecida | 2–4 mm (Rastreamento de perfil por controle de campo magnético) | Gradiente de dureza ≤ 5 HRC (DIN 50190) |
| Método de Teste | Análise de tensão residual ultrassônica (método de furo cego ASTM E837) | Tensão de compressão residual ≥ 300 MPa |
Vantagens técnicas do endurecimento por indução
-
Controle de Precisão:
Nossos sistemas de indução utilizam Termografia infravermelha FLIR1 em um arranjo de circuito fechado para manter o perfil da camada de endurecimento. O erro na profundidade da camada normalmente permanece dentro de ±0.15 mm, garantindo distribuição de dureza consistente. -
Eficiência energética:
Comparado aos fornos convencionais de lote ou caixa, o aquecimento por indução pode reduzir o consumo de energia em até 40%. A fórmula para poupança de energia2, ( Q = \Delta T \times m \times C_p \times \eta^{-1} ), destaca como a indução eleva rapidamente apenas a camada superficial à temperatura necessária, poupando todo o componente da imersão térmica desnecessária. -
Propriedades Mecânicas Aprimoradas:
Os componentes endurecidos por indução geralmente alcançam alta tensão residual de compressão3 (≥300 MPa) próximo à superfície, mitigando a iniciação de trincas por fadiga. Isso é especialmente benéfico em conjuntos críticos de bobinas de empacotamento, onde pode ocorrer fadiga por impacto repetido ou contato de rolamento.
2. Endireitamento e conformação de alta precisão
A linha de embalagem de bobinas contém uma variedade de elementos metálicos — desde trilhos-guia e trilhos para cabeçotes de cintagem até vigas de estrutura — que devem ter dimensões precisas . Mesmo pequenas variações de planicidade ou retidão podem comprometer o alinhamento da máquina, levando ao desgaste prematuro ou a falhas frequentes. Portanto, o endireitamento e a conformação de precisão desempenham um papel fundamental para garantir a confiabilidade das peças.
2.1 Processo de endireitamento hidráulico CNC
Nossa configuração típica de equipamentos inclui uma endireitadeira SMS MEER de 9 rolos integrada a um sistema de feedback de planicidade baseado em inteligência artificial. Os principais indicadores de precisão são:
- Planicidade: ≤ 0.3 mm/m² (ISO 8512 Nível A)
- Retidão: ≤ 0.15 mm/2000 mm (EN 10058)
Metodologia de Controle de Processo
-
Digitalização a laser e monitoramento de contorno online
Com uma conta na frequência de amostragem de 1000 Hz, medimos continuamente o formato da peça de trabalho. O sistema alimenta dados em tempo real em um loop de controle, ajustando as forças hidráulicas para corrigir quaisquer desvios. -
Modelo de Deformação Elástico-Plástica
Representamos a deformação total como (\varepsilon{total} = \varepsilon{e} + \varepsilon{p}), onde (\varepsilon{e}) é o componente elástico e (\varepsilon_{p}) é o componente plástico. O sistema de controle dinamicamente compensa o retorno elástico com base na rigidez do componente e na tensão induzida, garantindo um alinhamento quase perfeito.
2.2 Técnica de alívio de estresse local
Mesmo após o endireitamento em nível macroscópico, tensões residuais podem persistir em zonas localizadas. Essas tensões podem alterar a geometria da peça ao longo do tempo ou sob variações de temperatura. Para contrariar isso:
- Forma: Alívio de estresse vibratório local de alta frequência (15–30 kHz)
- Parâmetros Técnicos : Amplitude de deformação de 0.01%–0.03%, com duração de tratamento de 5–8 minutos por metro de material
- Efeito: Melhorias na estabilidade dimensional de ≥60%, verificadas por meio de testes de ciclagem térmica de 12 ciclos (ISO 17662)
Ao aplicar essa vibração localizada de alta frequência, relaxamos as tensões internas sem submeter todo o componente a um segundo tratamento térmico, reduzindo os prazos de entrega e o consumo de energia.
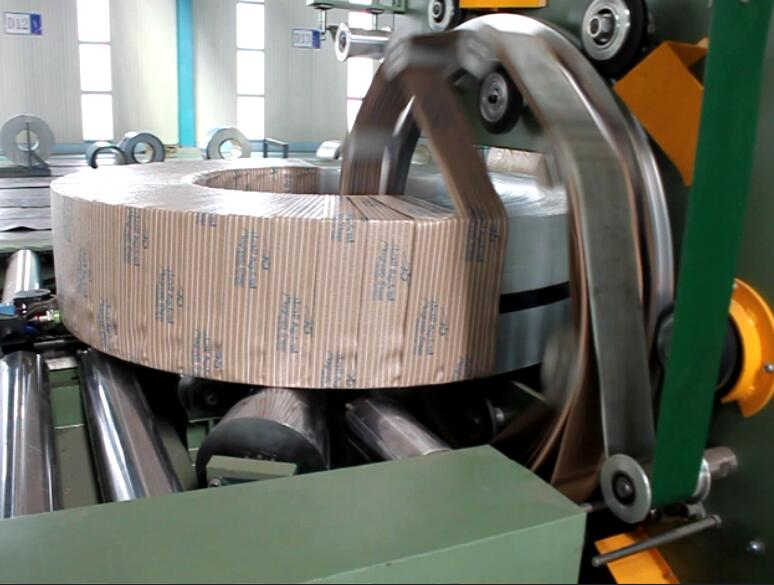
3. Tecnologias de proteção contra corrosão essenciais
As linhas de embalagem de bobinas podem ficar expostas à umidade, lubrificantes, agentes de limpeza ácidos ou até mesmo ambientes marinhos, caso sejam instaladas próximas a portos. A corrosão compromete a integridade mecânica e pode afetar a confiabilidade das peças móveis. Nossa estratégia se baseia em sistemas diferenciados de galvanização e revestimento composto , personalizados para atender aos requisitos de desempenho e à geometria de cada componente.
3.1 Processos de Galvanização Diferenciados
Dependendo do tamanho, formato e uso pretendido da peça, empregamos vários métodos de galvanização:
| Tipo de processo | Cenário de aplicação | Parâmetro técnico | Vida de corrosão (spray de sal) |
|---|---|---|---|
| Galvanização por imersão a quente | Estruturas Reforçadas | Espessura da camada de zinco ≥85 μm (ASTM A123) | ~1500 h antes da ferrugem vermelha |
| Galvanização a frio | Mecanismos de Precisão | Revestimento de zinco-alumínio ≥20 μm (ISO 1461) | ~800 h antes da ferrugem branca |
| Difusão de Zinco | Cavidades Internas Complexas | Profundidade da camada de difusão: 30–50 μm (DIN EN 13811) | ~2000 h sem corrosão de metais básicos |
- Galvanização por imersão a quente: Utilizado para grandes estruturas e colunas que suportam cargas pesadas. A camada de zinco mais espessa (≥85 μm) oferece proteção robusta.
- Galvanização a frio: Ideal para eixos ou articulações delgadas onde espessura mínima e tolerâncias precisas são importantes.
- Difusão de zinco (Sherardização): Adequado para cavidades irregulares— frequentemente encontrados em subconjuntos de manuseio ou cintas de bobinas — garantindo cobertura uniforme em áreas que são difíceis de revestir por métodos convencionais.
3.2 Projeto de sistema de revestimento composto
Além da galvanização, aplicamos sistemas avançados de pintura ou à base de polímeros em peças específicas que exigem apelo estético, proteção adicional ou propriedades funcionais especializadas (por exemplo, resistência química).
Estrutura da camada de revestimento
-
Camada de Conversão Química
- Fosfato de zinco filme, 2–3 g/m² (ASTM B201)
- Melhora a adesão entre o substrato metálico e os revestimentos subsequentes.
-
Primer epóxi rico em zinco
- Espessura do filme seco: ~80 μm
- Adesão ≥5 MPa (ISO 4624)
- Preenche microvazios e fornece um mecanismo de proteção catódica por meio de partículas de zinco.
-
Acabamento de poliuretano
- Fluorcarbono auto-regenerativo para maior resistência às intempéries
- Resistência ao envelhecimento QUV ≥6000 h (ISO 11507)
Testes Chave
- Resistência ao Impacto: 50 kg·cm (ASTM D2794)
- Resistência química: Imersão de 48 horas em 5% de H₂SO₄ e 10% de NaOH sem formação de bolhas ou quebra do revestimento (ISO 2812-1)
Essa abordagem multicamadas proporciona excelentes propriedades de barreira , impedindo que umidade e agentes corrosivos atinjam o substrato metálico. Além disso, oferece maior resistência a danos mecânicos do que revestimentos de camada única, principalmente em áreas de alto tráfego ou alto impacto na linha de embalagem.
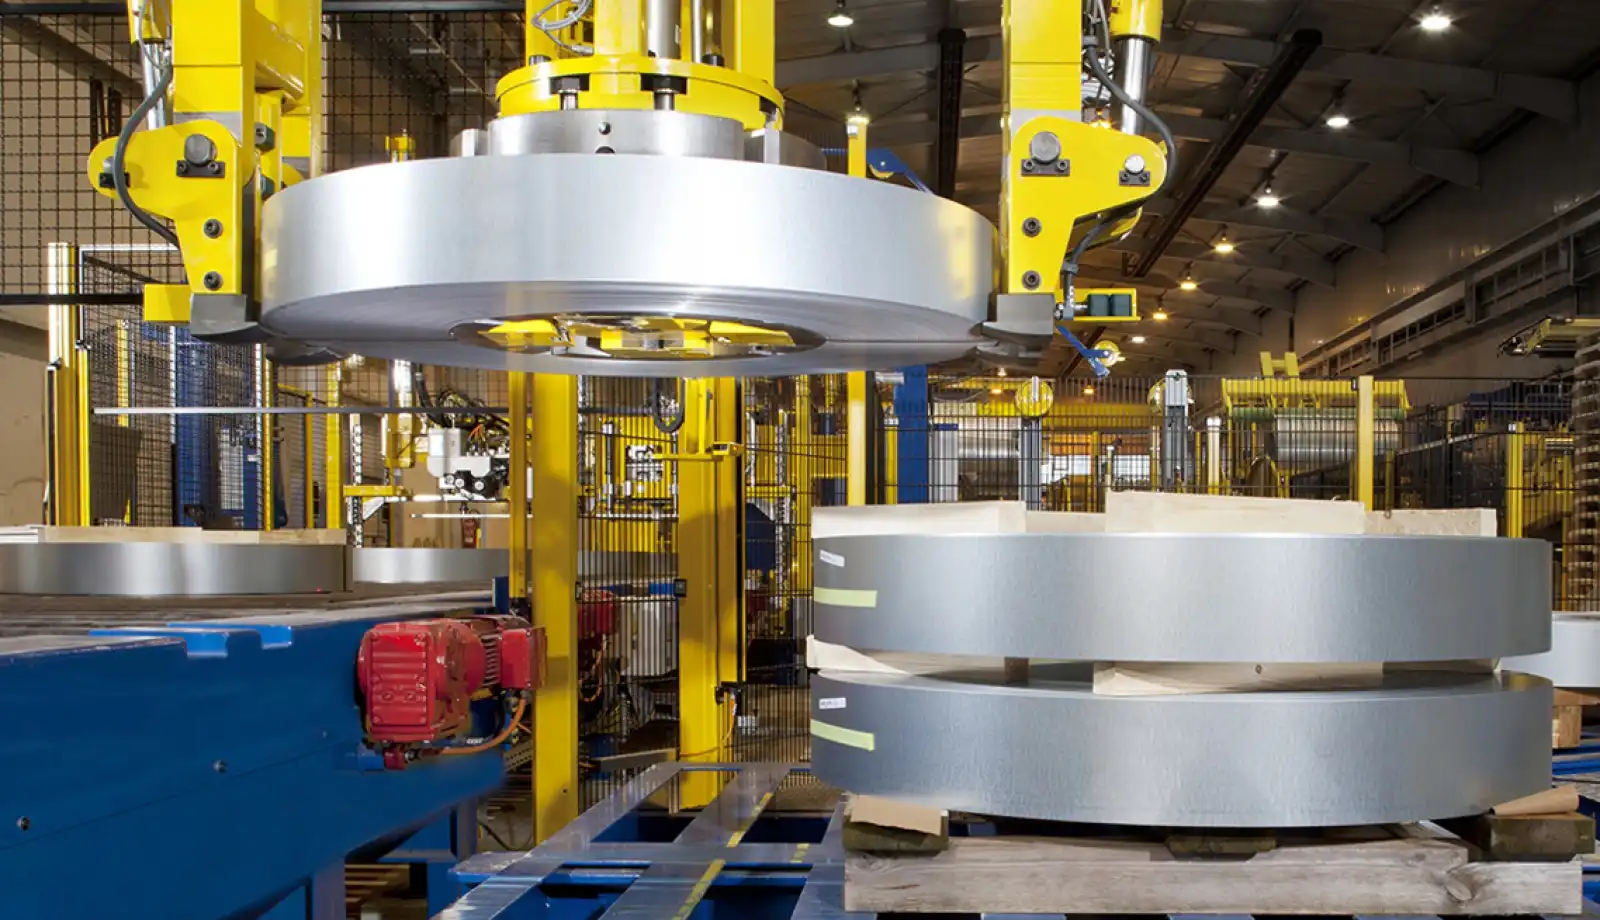
4. Tratamentos de superfície funcionais
Embora a proteção contra corrosão e a estabilidade dimensional sejam indispensáveis, alguns componentes necessitam de atributos funcionais adicionais, como amortecimento semelhante à borracha , superfícies antiderrapantes ou maior resistência ao desgaste . Duas tecnologias importantes utilizadas no contexto de linhas de embalagem de bobinas são os revestimentos de compósito de borracha e as camadas cerâmicas aplicadas por plasma.
4.1 Tecnologia de revestimento composto de borracha
Aplicamos frequentemente revestimentos de borracha em rolos, elementos de fixação ou para-choques que entram em contato com as bordas da bobina. Isso garante um manuseio suave, redução de ruído e melhor controle do atrito.
| Característica | borracha de cloropreno | Borracha de silicone |
|---|---|---|
| Temperatura de Operação | −30 ° C a 120 ° C | −60 ° C a 250 ° C |
| Adesão | ≥4.5 MPa (ASTM D429, Método B) | ≥3.8 MPa (requer primer especializado) |
| Resistência à abrasão | DIN Abrasão <80 mm³ | DIN Abrasão <50 mm³ |
| Característica especial | Inchaço do óleo <5% (ASTM D471) | Ângulo de contato com a água >150° (Superhidrofobicidade nanomodificada) |
- Cloropreno (Neoprene):Preferido para faixas de temperatura moderadas e exposição a óleos/lubrificantes.
- Borracha de silicone: Útil em ambientes de alta temperatura ou onde Hidrofóbico superfícies (repelentes à água) são desejadas, reduzindo o acúmulo de contaminação.
4.2 Revestimentos cerâmicos pulverizados por plasma
Para componentes sujeitos a atrito extremo , alta temperatura ou meios abrasivos , os revestimentos cerâmicos apresentam desempenho superior aos metais e às tintas convencionais. Utilizamos principalmente matéria-prima nanoaglomerada de Al₂O₃–13%TiO₂ em um ambiente de plasma de Ar/H₂.
- Energia: ~40 kW
- Eficiência de Deposição: 65% –70%
- Porosidade: <2% (pós-selagem)
- Microdureza: ≥1100 HV0.3
Benefícios de desempenho :
- Resistência ao desgaste aprimorada: Camadas cerâmicas podem aumentar a vida útil de 3 a 5 vezes, especialmente em regiões de contato deslizante.
- Resistência à erosão e cavitação:Verificados pelos testes ASTM G32, esses revestimentos apresentam uma melhoria de até 10 vezes na resistência à erosão por cavitação.
- Barreira Térmica:A baixa condutividade térmica da cerâmica ajuda a proteger o metal subjacente de rápidas flutuações de temperatura.
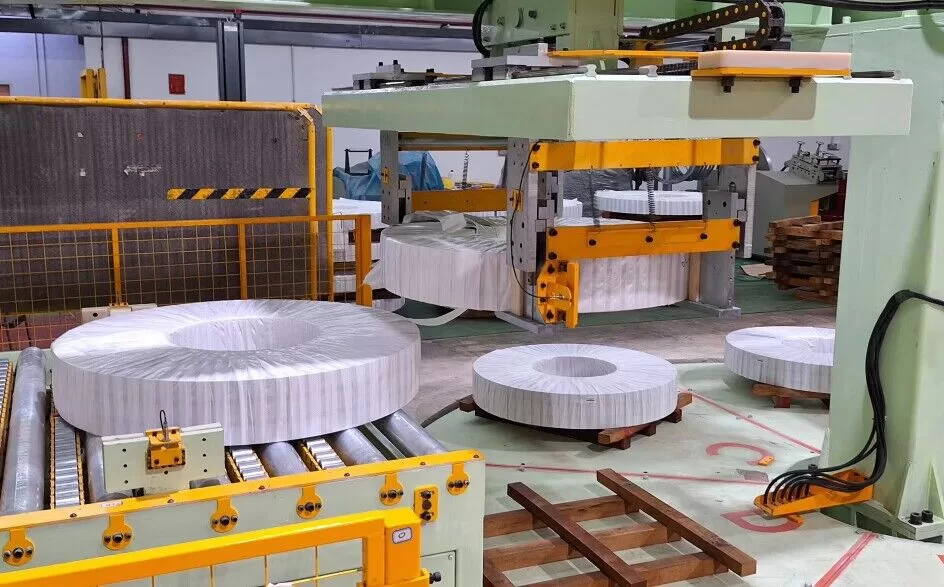
5. Sistema de Garantia de Qualidade
Para atingir o desempenho desejado em uma linha de embalagem de bobinas, é necessário não apenas um projeto minucioso e processos especializados, mas também uma rigorosa verificação de qualidade . Utilizamos métodos de teste tanto em laboratório quanto in loco para confirmar que cada componente finalizado atende aos rigorosos padrões mecânicos, químicos e ambientais.
5.1 Matriz de Teste de Corrosão Acelerada
Considerando que a corrosão é uma das principais causas de paradas não planejadas, replicamos condições severas de serviço por meio de uma variedade de testes acelerados :
| Método de teste | Ambiente Simulado | Critérios de Aceitação |
|---|---|---|
| Spray de sal neutro | 5% NaCl, 35 °C Pulverização contínua | Formação de ferrugem vermelha > 2000 h (ASTM B117) |
| Corrosão Cíclica | GMW14872, 80 ciclos | Corrosão fluência ≤ 2 mm (VDA 621-415) |
| Exposição à atmosfera industrial | Cupons de campo da plataforma marinha | Taxa de corrosão anual <6 μm (ISO 9223, categoria C5-M) |
- Spray de sal neutro (ASTM B117): Um teste de referência padrão para comparar diferentes desempenhos de revestimentos; nosso objetivo é ≥2000 horas de exposição vermelha sem ferrugem para quadros críticos.
- Corrosão Cíclica (GMW14872): Ciclos repetitivos de névoa salina, umidade e secagem imitam condições do mundo real.
- Exposição de campo:Para determinadas linhas de produtos, colocamos cupons de teste em locais marítimos ou industriais reais, verificando o desempenho em tempo real durante um período designado.
5.2 Plataforma de Teste Funcional
Além da corrosão, nossas etapas subsequentes de processamento também devem passar por verificações mecânicas e funcionais :
- Tribologia: O teste de bola sobre disco (velocidade de deslizamento de 0.5 m/s, carga de 50 N) mede o coeficiente de atrito e as taxas de desgaste sob condições controladas em laboratório.
- Choque térmico: –40 °C a +150 °C, 30 ciclos (DIN EN 13523-13) para detectar qualquer delaminação do revestimento.
- Análise Eletroquímica: Polarização potenciodinâmica (medição do potencial de corrosão localizada (E_b \ge +320) mV SCE) para avaliar a capacidade do revestimento de resistir à corrosão localizada.
Ao empregar esses testes, garantimos que cada lote de peças galvanizadas, pintadas ou revestidas de borracha atenda às demandas reais do ambiente da linha de embalagem de bobinas.
6. Comparação Tecno-Econômica
Desde os investimentos iniciais de capital até a manutenção a longo prazo e a conformidade ambiental , os métodos de processamento escolhidos influenciam substancialmente os custos totais. Abaixo, apresentamos uma comparação concisa entre um processo tradicional e nossas soluções aprimoradas :
| Dimensão Técnica | Abordagem tradicional | Nossa abordagem otimizada | Beneficiar |
|---|---|---|---|
| Custo do ciclo de vida | ~1.8 RMB/hora·m² | ~1.2 RMB/hora·m² | Redução de 33% |
| Intervalo de Manutenção | ~ 12 meses | ~ 36 meses | 3× Extensão |
| Resistência à Corrosão | ISO 12944 C4 | Excedendo a classificação C5-M | Alcance de serviço aprimorado |
| Velocidade do tratamento de superfície | ~2.5 m²/h | ~4.8 m²/h (Pulverização Robótica) | Ganho de eficiência de 92% |
- Custo do ciclo de vida: Nossas técnicas avançadas de revestimento e endurecimento reduzem a frequência de substituição de peças, economizando custos de mão de obra e tempo de inatividade.
- Intervalo de Manutenção: Estendido de 12 meses para 36 meses, graças à melhor resistência à corrosão e às características de desgaste.
- Classificação de corrosão: Atualizado além da norma ISO 12944 C4 para desempenho próximo a C5-M, adequado para atmosferas marítimas e industriais agressivas.
- Rendimento do processo: Ao integrar pulverização robótica e monitoramento automatizado, quase dobramos a velocidade do tratamento de superfície, acelerando os cronogramas dos projetos.
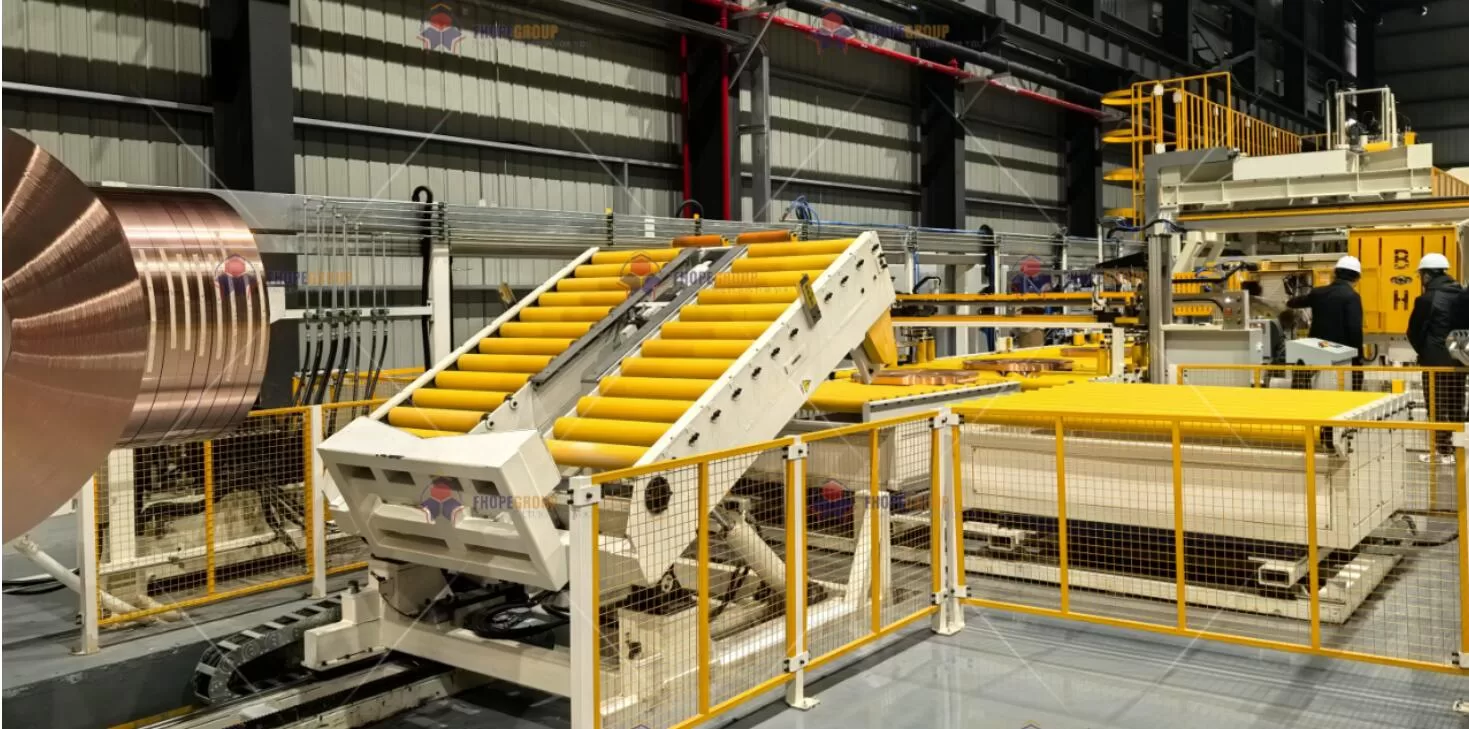
7. Visualização e rastreabilidade de dados
Dada a complexidade dos processos modernos de fabricação e acabamento, utilizamos uma variedade de ferramentas visuais e baseadas em dados para comunicar os resultados com clareza e manter total rastreabilidade:
- Seção transversal do revestimento via microscopia eletrônica
Mostra a interface de ligação entre o primer rico em zinco e o acabamento de poliuretano. - Painéis de Corrosão Acelerada
Alinhados em sequência cronológica para ilustrar a linha do tempo da formação de ferrugem ou bolhas. - Imagem termográfica do processo de alisamento
Os ciclos de feedback dinâmicos correlacionam-se com pressões de rolo e gradientes de temperatura. - Mapas de rugosidade de superfície 3D
Demonstrando a melhoria na topografia da superfície antes e depois do polimento ou selagem (medida nos parâmetros Sa, Sz).
Também anexamos códigos QR individuais a cada peça, vinculando todos os parâmetros relevantes do processo — ciclos de tratamento térmico, medições de espessura do revestimento, números de lote — a um sistema digital centralizado. Isso garante que cada componente usado na linha de embalagem de bobinas tenha um histórico completo de fabricação e teste.

8. Conclusão
A etapa de processamento adicional dos componentes da linha de embalagem de bobinas é fundamental para elevar o desempenho geral, a confiabilidade e a longevidade do sistema. Ao integrar têmpera por indução de alta frequência , endireitamento hidráulico preciso, métodos de alívio de tensões, galvanização diferenciada, revestimentos multicamadas e tratamentos funcionais (borracha ou cerâmica), conferimos às máquinas de embalagem, cintagem e empilhamento maior resiliência estrutural e proteção contra corrosão.
Simultaneamente, extensos testes de qualidade — que vão desde câmaras de corrosão acelerada até avaliações tribológicas em tempo real — comprovam que nossas inovações de processo proporcionam melhorias tangíveis em termos de custo-benefício, intervalos de manutenção prolongados e adaptabilidade ambiental. Dados reais demonstram que esses métodos avançados de acabamento podem reduzir os custos do ciclo de vida em mais de 30%, além de mitigar o tempo de inatividade por meio de intervalos de manutenção mais longos.
Olhando para o futuro, a crescente demanda por equipamentos de manuseio de bobinas de alta integridade — capazes de suportar condições mais agressivas com intervenção mínima — continuará impulsionando os fabricantes em direção a materiais, processos e protocolos de teste avançados. Ao nos mantermos na vanguarda da inovação em revestimentos , engenharia de superfícies e rastreabilidade digital, garantimos que as linhas de embalagem de bobinas não apenas atendam aos padrões atuais do setor, mas também permaneçam robustamente preparadas para os desafios futuros.
Em essência, a sinergia das melhores práticas de design mecânico, processos de acabamento modernos e validação rigorosa formam a espinha dorsal de uma linha de embalagem de bobinas confiável e duradoura. Seja lidando com os extremos de atmosferas marinhas ou com as demandas de rotina de um depósito industrial, esses componentes meticulosamente processados sustentam o princípio central do The Fabricator: acabamento durável e preciso que oferece resultados consistentes dia após dia.
-
Explore este link para entender como a termografia infravermelha da FLIR aumenta a precisão nos processos de aquecimento por indução. ↩
-
Descubra a ciência por trás da economia de energia no aquecimento por indução e seu impacto na eficiência e na redução de custos.
-
Saiba mais sobre as vantagens da alta tensão residual de compressão na melhoria da durabilidade e do desempenho dos componentes. ↩