1. Introdução e estratégia de seleção de material principal
As linhas de embalagem de bobinas são essenciais em muitos setores, especialmente em centros de serviços de aço, instalações de processamento de metais e fábricas que manuseiam bobinas de aço pesadas. Os equipamentos envolvidos — máquinas de embalagem, máquinas de cintar e dispositivos de empilhamento — enfrentam cargas contínuas, velocidades variáveis, condições ambientais flutuantes e tensões de fadiga de alto ciclo. Além disso, com a integração de motores, sistemas hidráulicos, CLPs, servomotores e inversores, o sistema também deve levar em consideração comportamentos dinâmicos e controle preciso de movimento.
1.1 Estrutura lógica de seleção de materiais
Para atingir o desempenho ideal do sistema ao longo do ciclo de vida do produto, nosso processo de seleção de materiais é regido por três dimensões principais:
| Dimensão de Seleção | Índice quantitativo | Padrão de Verificação |
|---|---|---|
| Durabilidade estrutural | Resistência à tração ≥ 500 MPa (ASTM E8) | Teste de fadiga certificado pela TÜV (1×10⁶ ciclos) |
| Correspondência de Resposta Dinâmica | Tolerância do módulo elástico ≤ ±5% (alinhado com a frequência natural do sistema) | Relatório de análise de resposta harmônica ANSYS |
| Custo do ciclo de vida | MTBR ≥ 3000 h + Fator de Reciclagem ≥ 85% (ISO 14040) | Cálculos de modelo de custo abrangente |
-
Durabilidade estrutural : Enfatizamos a resistência à tração de cada elemento estrutural. Para componentes sujeitos a cargas pesadas e tensões cíclicas, submetemos a testes de fadiga padronizados¹ ( 1 ×10⁶ ciclos ou mais) com certificação TÜV para garantir confiabilidade a longo prazo.
-
Correspondência de Resposta Dinâmica : Com servomotores , inversores e controles baseados em CLP , é crucial que os materiais selecionados estejam alinhados com as frequências de ressonância inerentes ao sistema. Utilizamos simulações de resposta harmônica com o ANSYS para confirmar que a elasticidade do aço, ou de compósitos, interage de forma otimizada com o sistema de acionamento.
-
Custo do Ciclo de Vida : Ao visar intervalos de manutenção (MTBR) acima de 3000 horas e um fator de reciclagem de pelo menos 85%, minimizamos os custos totais de propriedade. Isso é comprovado por métricas padronizadas de ACV ( Avaliação do Ciclo de Vida ) em conformidade com a norma ISO 14040.

2. Principais materiais estruturais
2.1 Matriz de Seleção de Estruturas de Aço
No projeto de uma linha de embalagem de bobinas, o aço é frequentemente o material escolhido para estruturas, braços de suporte e eixos de tração . No entanto, nem todos os tipos de aço são iguais. Abaixo, apresentamos uma tabela que ilustra os aços que utilizamos, dependendo dos cenários de carregamento específicos:
| Cenário Operacional | Opção de Material | Principais indicadores técnicos |
|---|---|---|
| Estrutura de carga para serviço pesado | Aço de alta resistência Q690D (EN 10025) | -20 °C Energia de Impacto ≥ 55 J Jateamento para Sa 2.5 (ISO 8501-1) |
| Movimento de alta velocidade | 42CrMo4 (DIN 17200) | Dureza do núcleo: 32–38 HRC Profundidade de nitretação de superfície: 0.3 mm (DIN 50190) |
| Peças resistentes à corrosão | Aço inoxidável 316L (ASTM A240) | Taxa de corrosão por névoa salina de NaCl < 1 mm/500 h (ISO 9227) Polimento eletrolítico para Ra ≤ 0.8 μm |
- Estrutura de carga para serviço pesado: O aço Q690D suporta as principais demandas de carga em nosso sistema. Sua alta resistência à tração e excelente absorção de energia de impacto (especialmente em temperaturas abaixo de zero) o tornam adequado para áreas sujeitas a cargas pesadas, como colunas de elevação de bobinas ou bases de máquinas robustas.
- Movimento de alta velocidade: Para peças de movimento rápido — como eixos rotativos, pinhões ou outros componentes de transmissão — o aço 42CrMo4 é tratado termicamente para atingir o equilíbrio correto entre a resistência do núcleo e a dureza da superfície. Os processos de nitretação aumentam sua resistência ao desgaste.
- Peças resistentes à corrosão: Certos subconjuntos podem operar em ambientes úmidos ou quimicamente agressivos. Por exemplo, trilhos-guia ou armações externas de máquinas de cintagem podem ser fabricados em aço inoxidável 316L para maior resistência à corrosão. O polimento eletrolítico reduz ainda mais a rugosidade da superfície, mitigando a contaminação e o desgaste.
2.2 Materiais não metálicos
Embora o aço constitua a base da maioria das estruturas de suporte de carga, materiais não metálicos desempenham um papel igualmente significativo em aplicações de vedação, amortecimento e redução de desgaste.
| tipo de material | Aplicação | Indicadores Chave de Desempenho |
|---|---|---|
| Poliuretano de Engenharia (PU 95A) | Almofadas de amortecimento | Conjunto de compressão < 5% após 72 h a 70 °C (ISO 1856) Desvio de dureza Shore ±2 A (ISO 7619-1) |
| Polietileno de Ultra-Alto Peso Molecular (UHMWPE) | Trilhos Guia | Taxa de desgaste < 0.01 mm/km (ASTM D732) Coeficiente de atrito seco μ ≤ 0.15 (ISO 8295) |
| FKM (Fluoroelastômero) | Juntas e Vedantes | Temperatura de operação: –25 °C a 230 °C (ASTM D2000) Aumento de volume em óleo ASTM #3 < 5% (ISO 1817) |
- PU 95A: Frequentemente usado para almofadas, amortecedores e amortecedores ao redor de bordas de bobinas. Com um conjunto de compressão baixo, esses elementos de poliuretano sustentam carga repetida sem deformação permanente.
- UHMWPE: Ideal para trilhos-guia ou suportes deslizantes devido à sua alta resistência ao desgaste e baixo coeficiente de atrito.
- Vedações FKM: Crítico em sistemas hidráulicos e pneumáticos, garantindo vazamento mínimo sob altas pressões e temperaturas.
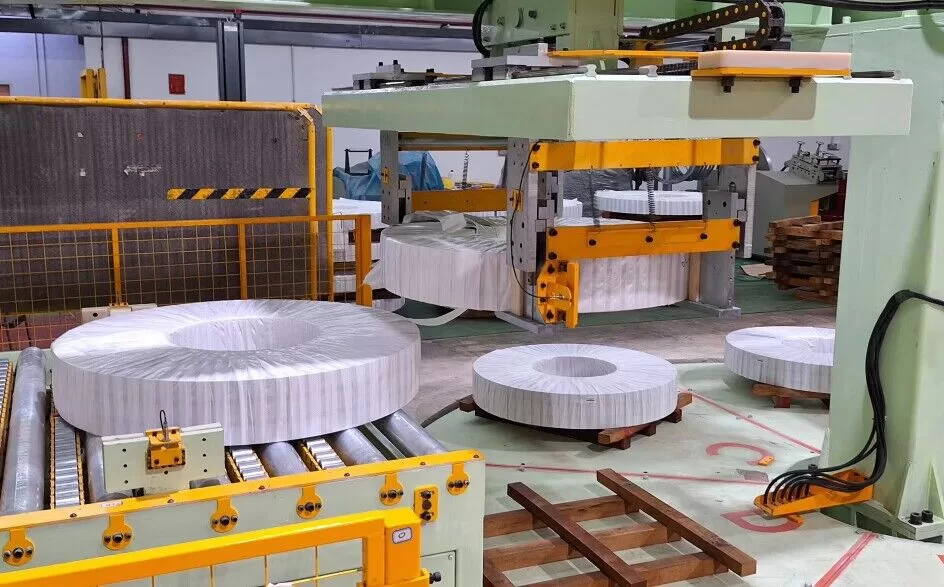
3. Principais partes móveis: Normas de seleção
Em uma linha de embalagem de bobinas, diversos conjuntos móveis de alta tensão garantem que a bobina seja embalada, amarrada e empilhada com segurança. Nesse processo, engrenagens, rolamentos, cilindros e atuadores servoacionados devem ser fabricados com precisão e rigorosamente testados.
3.1 Sistema de transmissão de energia
Conjuntos de engrenagens
- Carburação e têmpera: Normalmente escolhemos 20CrMnTiH (DIN 17210) para engrenagens, submetendo-o a uma faixa de endurecimento de superfície de 58–62 HRC. Isso garante que a camada externa da engrenagem resista ao desgaste enquanto o núcleo retém a tenacidade.
- Tamanho de grão:Monitoramos o tamanho do grão em graus 6–8 (ASTM E112) para manter uma microestrutura fina e uniforme, essencial para resistir à fadiga.
- Moagem de engrenagens: Pós-tratamento térmico, retificação conforme DIN 3962 Classe 6 é realizada, melhorando a precisão do engrenamento e reduzindo o ruído operacional.
Rolamentos de alta carga
Os rolamentos sofrem cargas em diversas direções, e um desempenho consistente exige materiais robustos e acabamento preciso.
| Tipo de rolagem | Material | Processo de Fortalecimento | Verificação |
|---|---|---|---|
| Rolamento de rolo cruzado | GCr15SiMn | Têmpera isotérmica bainítica | Verificado via cálculo de vida útil SKF ABLT-7 |
| Guia linear | Aço cromo de alto carbono SUJ2 | Desgaseificação a vácuo | Perda de pré-carga ≤ 5% (ISO 14728) |
- Rolamentos de rolos cruzados: Oferece alta rigidez e precisão para mesas rotativas e braços manipuladores. A têmpera isotérmica bainítica estende a vida útil da fadiga sob cargas oscilantes.
- Guias Lineares: Frequentemente integrado em módulos de cintagem ou empilhamento onde o movimento linear estável é crucial. O aço SUJ2 com desgaseificação a vácuo previne impurezas que podem causar corrosão ou descamação prematura.
3.2 Sistema Hidráulico e Pneumático
Atualização do material da haste do cilindro
Cilindros hidráulicos e atuadores pneumáticos desempenham um papel central na fixação de bobinas, empilhamento ou alinhamento final. As hastes dos cilindros devem suportar estresse mecânico, corrosão e atrito de vedação.
- Opção convencional: 40Cr (aço temperado).
- Opção atualizada: 17-4PH (aço inoxidável endurecido por precipitação).
| Indicador | Convencional (40Cr) | Proposta (17-4PH) | Ganho de desempenho |
|---|---|---|---|
| Resistência à Tração | ~980 MPa | ~1310 MPa | ↑ 34% |
| Teste de pulverização de sal | Ferrugem após 500h | Sem corrosão após 2000h | 4 × |
| Vida de cansaço | 1×10⁷ ciclos | 3.5×10⁷ ciclos | 3.5 × |
Combinações de selos
- Composto de PTFE + Fibra de Aramida:Usamos frequentemente essas vedações avançadas por sua alta resistência à extrusão sob ≥350 barras pressão.
- Controle de Vazamento: Obtido mantendo o vazamento estático abaixo de 0.1 mL/h e o vazamento dinâmico abaixo de 0.5 mL/h (ISO 6194).

4. Materiais avançados e tecnologias de processamento de superfície
Para aumentar a vida útil das peças e, ao mesmo tempo, controlar os custos, empregamos técnicas seletivas de processamento de superfície . Esses processos melhoram significativamente a resistência ao desgaste, reduzem o atrito e combatem a corrosão.
4.1 Métodos de endurecimento e revestimento de superfícies
| Tipo de processo | Peças adequadas | Parâmetros principais | Ganho de desempenho |
|---|---|---|---|
| Oxi-combustível de alta velocidade (HVOF) | Eixos de transmissão | Espessura do revestimento WC-12Co: 0.2–0.3 mm | 8–10× Resistência ao desgaste (ASTM G65) |
| Nitretação Plasma | Superfícies de engrenamento de engrenagens | Espessura da camada branca: ~0.015 mm Dureza da superfície ≥ 1100 HV0.5 |
Aumento de 3× na resistência à microcorrosão (FZG) |
| Oxidação por Microarco (MAO) | Bases de Alumínio | Porosidade da camada cerâmica < 5% Espessura: 50–80 μm |
Melhoria de 20× na resistência à eletrocorrosão |
- HVOF: Comumente usado para eixos críticos expostos a condições abrasivas. A camada de carboneto de tungstênio-cobalto (WC-Co) resiste efetivamente ao desgaste abrasivo, mantendo a estabilidade dimensional.
- Nitretação Plasma: Fortalece seletivamente as superfícies de contato das engrenagens. A camada de nitreto ultra-duro aumenta a capacidade de carga em transmissões de alto torque.
- Oxidação por Microarco (MAO):Usamos isso para certos alumínio componentes, como suportes ou carcaças de motor, criando uma camada semelhante à cerâmica que resiste à corrosão mesmo em condições de alta tensão ou diferença de potencial.
4.2 Materiais Compósitos
Nylon reforçado com fibra de carbono (CF-PA66)
- Aplicação: Braços de coleta ou elementos de guia de alta velocidade.
- Beneficiar: Uma relação resistência-peso significativamente maior que a do alumínio. O CF-PA66 exibe 450 MPa/(g·cm³) em termos de resistência específica e rigidez dinâmica até 120% maior que a do alumínio convencional.
Compósitos de matriz metálica (AlSiC)
- Aplicação: Substratos de amortecimento ou invólucros propensos a vibrações.
- Expansão térmica: ~19×10⁻⁶ /°C, quase igual ao aço, permitindo integração coesa dentro do sistema.
- Atenuação de ruído: ~15 dB(A) de redução de ruído a 2000 Hz, proporcionando um ambiente de trabalho mais silencioso.
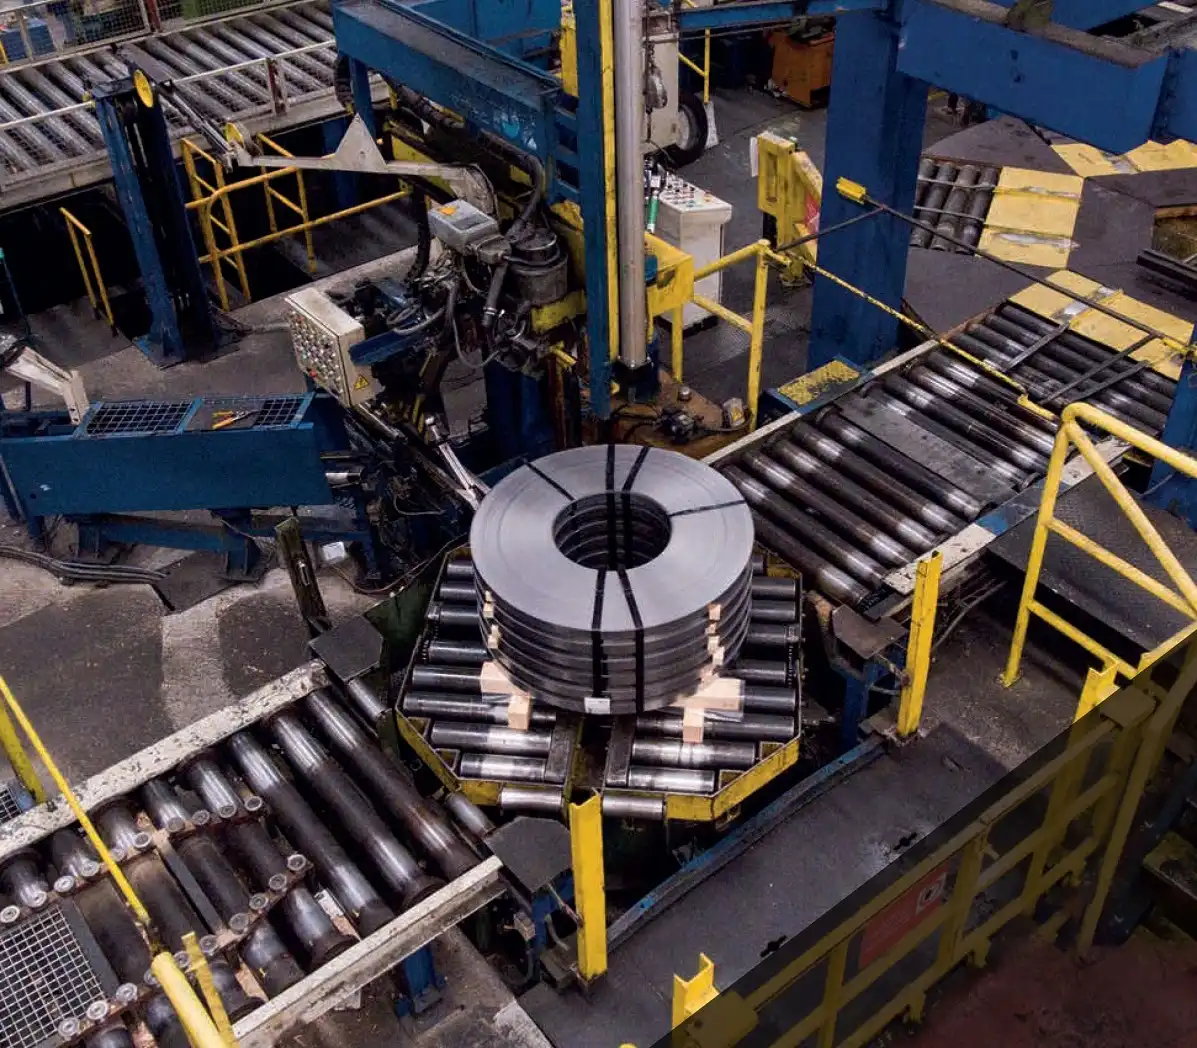
5. Testes de confiabilidade e validação
Selecionar materiais premium é apenas metade da história; uma validação rigorosa é crucial para confirmar que o design atende ou excede as demandas operacionais do mundo real.
5.1 Normas de testes laboratoriais
| Categoria de teste | Itens de teste | Equipamentos | Limiar de aceitação |
|---|---|---|---|
| Desempenho Mecânico | Fadiga de baixo ciclo | Sistema Servo-Hidráulico MTS 810 | ≥150% dos ciclos de projeto |
| Análise de microestrutura | Imagem SEM | FEI Quanta 250 FEG | Inclusões não metálicas ≤ B1 (DIN 50602) |
| Composição química | Espectroscopia de Emissão Óptica | OES Foundry-Master Pro | Desvio da liga ≤ ±0.5% |
- Fadiga de baixo ciclo: Validamos peças de suporte de carga sob carga cíclica para garantir que elas possam superar os ciclos de projeto em pelo menos 50%.
- Análise SEM: Para confirmar a pureza e uniformidade do material e detectar quaisquer microfissuras ou inclusões que possam se propagar sob estresse.
- Composição química: Cada lote de liga é testado antes da produção. Um desvio além de ±0.5% da composição alvo aciona uma ação corretiva.
5.2 Banco de Dados de Materiais Digitalizados
Mantemos um repositório na nuvem que armazena mais de 15,000 conjuntos de propriedades de materiais. Os engenheiros atualizam continuamente esse banco de dados com:
- Curvas de tensão-deformação: Modelos digitalizados para condições de carga estáticas e dinâmicas.
- Curvas de fadiga SN: Fórmulas ajustadas para cada liga ou compósito, permitindo previsões de vida mais precisas.
- Histórico de parâmetros do processo: Rastreabilidade completa dos ciclos de tratamento térmico, IDs de lotes de fundição e resultados de testes.
O esforço de digitalização garante que cada iteração do projeto da linha de embalagem de bobinas seja construída com base em dados do mundo real, reduzindo suposições e refinando as escolhas de materiais ao longo do tempo.
6. Comparações típicas de casos de aplicação
Para destacar os benefícios práticos da nossa metodologia de seleção, apresentamos aqui algumas comparações diretas entre o uso tradicional de materiais e nossas escolhas otimizadas:
| Parâmetro do Projeto | Material/Abordagem Tradicional | Material/Abordagem Otimizada | Benefício do mundo real |
|---|---|---|---|
| Coluna de elevação para máquina de embalagem | Q235 Aço Carbono + Lubrificação Padrão | Liga de níquel revestida a laser + revestimento de lubrificante sólido | Intervalo sem manutenção estendido para 5 anos |
| Bloco de válvula hidráulica | Ferro dúctil (grau GGG40) | Ferro Grafite Vermicular de Alta Densidade (GJV400) | Flutuação de pressão reduzida em 40% |
| Rolamento da plataforma giratória | Aço 45#, têmpera padrão | Aço inoxidável duplex 2205 (PREN≥35) | 7× Vida útil em ambientes de água salgada |
| Observação-chave | Alto desgaste, manutenção frequente | Vida útil estendida, menor tempo de inatividade | Custos operacionais mais baixos |
- Coluna de elevação para máquina de embalagem:Ao mudar para o revestimento a laser à base de Ni, reduzimos o desgaste abrasivo e estendemos significativamente o intervalo de serviço sem manutenção para aproximadamente cinco anos.
- Bloco de válvula hidráulica: O uso de ferro vermicular de alta densidade aumenta a capacidade de amortecimento e a resistência mecânica, estabilizando assim o controle hidráulico.
- Rolamento da plataforma giratória: O aço inoxidável duplex 2205 melhora drasticamente a resistência à corrosão, sendo adequado para condições ambientais marítimas ou úmidas.
Além dessas melhorias de hardware, frequentemente recomendamos soluções complementares de visualização de dados e manutenção preditiva :
- Comparação Microestrutural: Imagens lado a lado ilustrando como o revestimento a laser ou a nitretação refinam a estrutura do grão e a dureza da superfície.
- Curvas de atrito: Curvas de Stribeck para vários revestimentos, permitindo uma compreensão mais profunda do regime de lubrificação.
- Mapas de calor de previsão de vida: Ilustrar pontos de falha potenciais em áreas de alto estresse com base em dados de simulação de elementos finitos.
- Mapa da Cadeia de Suprimentos Global: Mostra as fontes de matéria-prima de alta qualidade e descreve a confiabilidade logística de cada fornecedor.
7. Conclusão
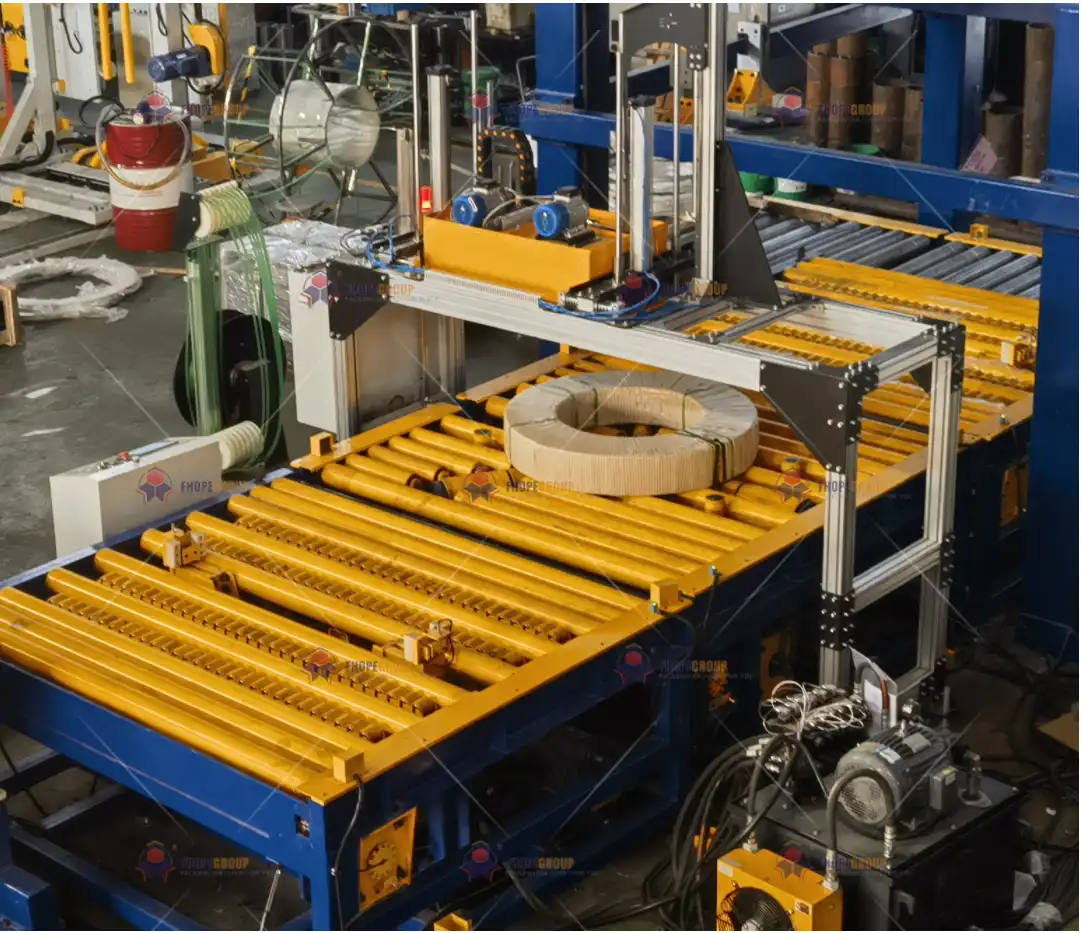
Ao projetar e fabricar uma linha de embalagem de bobinas (que engloba equipamentos de embalagem, cintagem e empilhamento), a importância da seleção criteriosa de materiais torna-se fundamental . Desde aços de alta resistência, como o Q690D para as estruturas das máquinas, até o 42CrMo4 para componentes de alta velocidade, cada escolha é validada por meio de testes padronizados e simulações meticulosas. Ao mesmo tempo, componentes não metálicos, como trilhos-guia de UHMWPE e vedações de FKM, oferecem propriedades benéficas que reduzem o atrito, prolongam a vida útil e minimizam vazamentos.
Cilindros hidráulicos e atuadores pneumáticos — vitais para o manuseio seguro de bobinas — são construídos com materiais avançados, como hastes 17-4PH e vedações compostas de fibra de PTFE-aramida. Também integramos modificações de superfície, como pulverização HVOF e nitretação a plasma, para combater eficazmente o desgaste, a corrosão e a fadiga. Para projetos especializados, compósitos como CF-PA66 ou AlSiC oferecem vantagens estruturais e de amortecimento notáveis, garantindo que o equipamento permaneça leve, robusto e resistente à vibração.
Por fim, a espinha dorsal de todo esse processo é nosso regime de testes de confiabilidade e banco de dados de materiais baseado em nuvem. Ao submeter os componentes a testes de fadiga de alto ciclo, microscopia eletrônica de varredura (MEV) e verificações de composição química em tempo real, criamos um ciclo de feedback que refina continuamente o projeto e a seleção de materiais. Essa abordagem rigorosa resultou em aumentos substanciais na vida útil de componentes-chave, intervalos de manutenção significativamente reduzidos e custo total de propriedade otimizado.
Concluindo, o Procedimento de Produção: Seleção de Materiais para a Linha de Embalagem de Bobinas não se trata apenas de escolher o aço mais resistente ou a melhor vedação; trata-se de orquestrar uma abordagem integrada que aborde a durabilidade estrutural, a resposta dinâmica e a relação custo-benefício. Nosso objetivo final é uma solução de embalagem altamente confiável, segura e econômica que atenda ou exceda os padrões globais de qualidade e ambientais. Com essa metodologia baseada em evidências e dados, oferecemos com confiança equipamentos que resistem às condições mais adversas, alinhados aos critérios modernos de sustentabilidade e ciclo de vida.
-
Aprenda sobre testes de fadiga para entender seu papel em garantir a durabilidade e a confiabilidade de componentes estruturais sob tensão.
-
Explore este link para entender como os servomotores aumentam a precisão e a eficiência em diversas aplicações, tornando-os um componente vital na automação moderna. ↩
-
Descubra a importância da Avaliação do Ciclo de Vida na avaliação dos impactos ambientais e na tomada de decisões informadas para práticas sustentáveis.